 EN


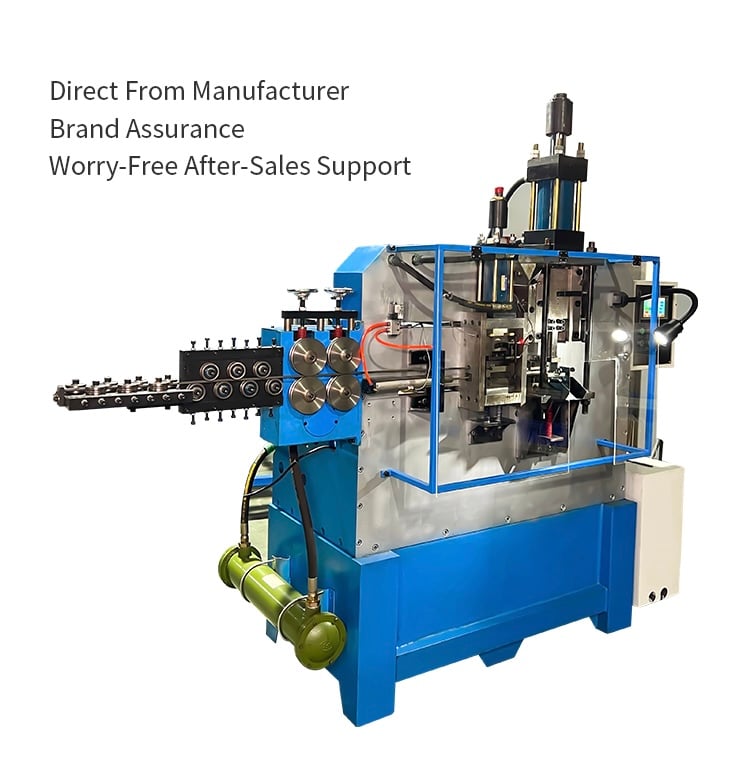
A megfelelő huzalkapcsoló-gyártó gép nem csupán a leggyorsabb vagy a legnagyobb modell kiválasztását jelenti. A D-gyűrűk, S-akasztók, kulcstartók, táskakapcsok és egyéb huzalfogók esetében a megfelelő berendezés a termék alakjától, a huzal anyagától, a huzál átmérőjétől, a formázási módtól, az szerszámozási igényektől és a várható gyártási mennyiségtől függ. Szabványos kapcsok és fogók alkalmazásához egy specializált Fémhuzalos Csatos Gép képes az alapvető formázási folyamatokat egyetlen gyártási munkafolyamatba integrálni. Összetettebb síkbeli huzalformájú termékek vagy keretszerű szerkezetek esetén egy CNC 2D Huzalhajlító Gép lehet a rugalmasabb megoldás.
Egy megfelelő gépnek nemcsak helyesen kell kialakítania a kapcsot, hanem stabil táplálást, pontos vágást, egyenletes hajlítást és kényelmes termelésátállást is biztosítania kell. A Jinchun különleges kapcsokat gyártó berendezéseket és CNC 2D huzalhajlító megoldásokat kínál különböző huzaltermékekhez. Amikor egy termék több hajlítást igényel, különböző formázási pozíciókat vagy nagyobb rugalmasságot követel meg a terméktervek között, akkor egyet lehet megfontolni az aktuális termékterv és a gyártási igények alapján. A végső gépkonfigurációt a termék rajza vagy mintája, az anyag, a huzál átmérője, a méretek, a tűrések és a céltermelési mennyiség alapján kell értékelni.
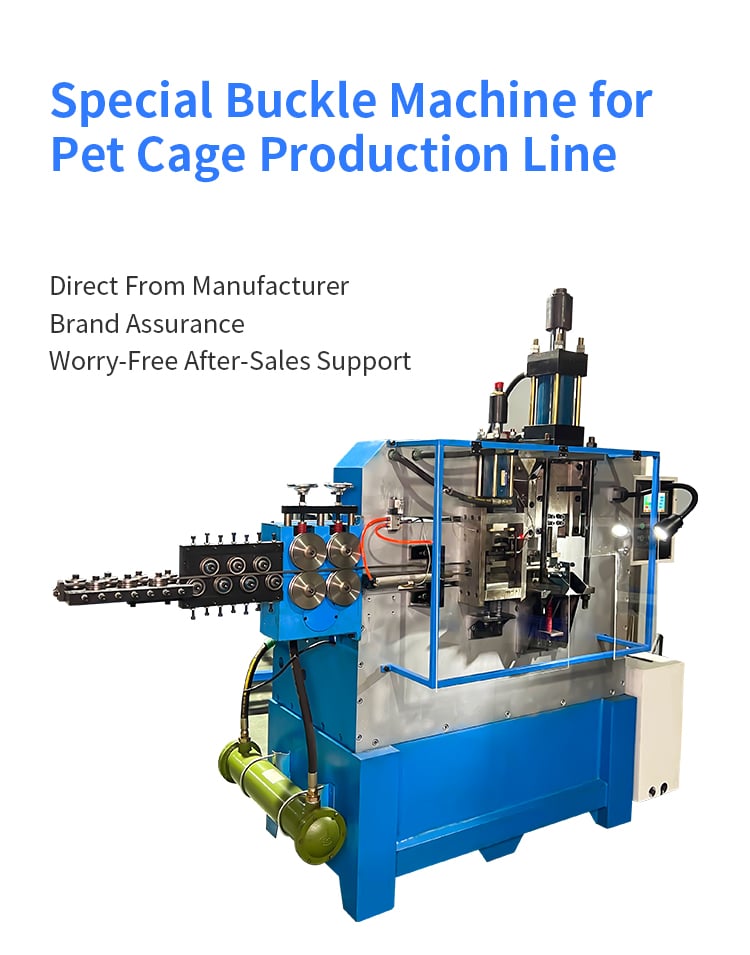
1. Milyen termékeket gyárt egy huzalkapcs-készítő gép?
A huzalkapcsok számos iparágban használatosak, és alakjuk jelentősen eltérhet, még akkor is, ha első pillantásra hasonlók. 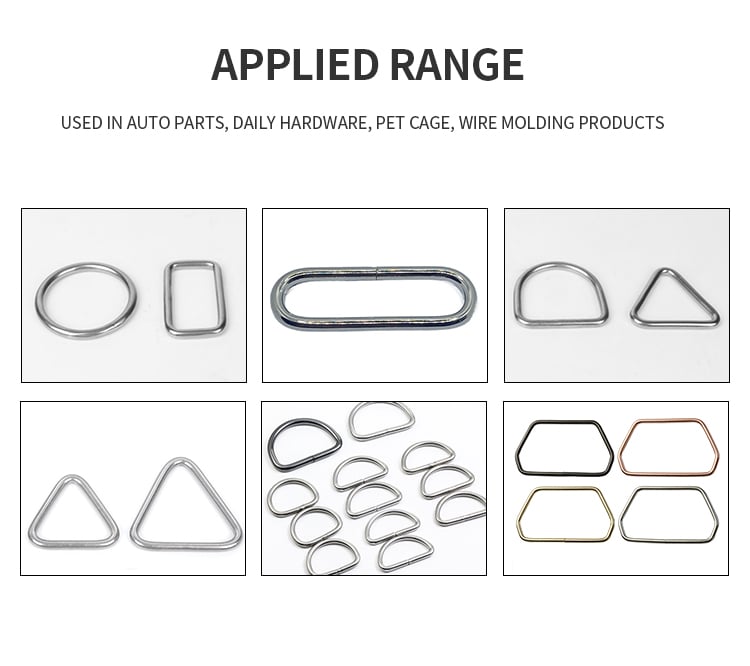
Megfelelően konfigurált huzalkapcsoló-gyártó gép a következő termékek gyártására használható:
- D-gyűrűk
- S-alakú kapcsok
- Kulcstartó gyűrűk és kapcsok
- Táska-kapcsok
- Ruha- és ruházati rögzítőelemek
- Szekrény- és bútor-kapcsok
- Fémalkatrészek kapcsai
- Állatkölykök és állatok tartására szolgáló ketrecek rögzítői
- Világítástechnikai szerelvények
- Különféle egyedi vezeték-rögzítők
A tényleges alakítási folyamat a termék geometriájától függ.
Például egy D-gyűrű szimmetrikus alak kialakításához pontosan szabályozott hajlítást igényel, míg egy S-akasztó több irányból történő hajlítást és a két végpont közötti egyenletes távolságot követel meg. A kis kulcstartó alkatrészek kompakt alakítási mozgásokat és stabil anyagellátást igényelhetnek, míg a nagyobb ipari rögzítők nagyobb alakítóerőt igényelhetnek.
Ezért nem elegendő a gép kiválasztása csupán a termék neve alapján.
A berendezés kiválasztása előtt érdemesebb a gyártónak termékrajzot vagy mintát nyújtani. Így a gyártó értékelni tudja a szükséges alakítási sorrendet, az eszközök szerkezetét és a gép konfigurációját.
D-gyűrűk, S-akasztók és egyéb rögzítők
A viszonylag egyszerű kétdimenziós alakzatok esetében egy speciális csatoló gép gyakran össze tudja vonni több gyártási lépést egy folyamatos folyamatba.
Összetettebb, háromdimenziós huzaltermékek esetén egy CNC 2D vagy 3D huzalhajlító gép alkalmasabb lehet.
A Jinchun termékválasztéka különleges fémhuzal-gombolyító berendezéseket és CNC huzalhajlítási megoldásokat is tartalmaz, így a gépkonfigurációt a termék geometriája szerint lehet kiválasztani, nem pedig minden terméket ugyanarra a géptípusra kényszeríteni.
2. Integrált kiegyenesítési, vágási és hajlítási folyamat
Az automatikus gombolyító rendszerek egyik legfontosabb előnye a több gyártási lépés integrálása.
Egy hagyományos gyártási folyamat külön berendezéseket igényelhet a következő műveletekhez:
- Huzal kiegyenesítése
- Huzaladagolás
- Vágás
- Hajlítás vagy formázás
- Kézi kezelés a folyamatok között
Minden további áthelyezés újabb lehetőséget teremt helyezési hibákra, méretbeli ingadozásokra és gyártási késésekre.
Egy integrált gép koordinálhatja a táplálást, a vágást és a formázást egyetlen gyártási folyamatban. Ez csökkenti a kézi kezelést, és egyszerűbbé teszi a gyártási folyamat szabványosítását.
A csaták gyártásához a tápfunkció rendszernek egyenletesen kell szállítania a huzalt, mielőtt a formázó eszközök elvégeznék az egyes hajlítási műveleteket. A vágási pozícióknak is illeszkedniük kell a formázási sorrendhez, hogy a kész termék stabil teljes méretet mutasson.
Ez különösen fontos, amikor ezrekben gyártanak azonos rögzítőelemeket.
Miért fontos a teljes munkafolyamat
Egy gép gyorsnak tűnhet, ha csak a hajlítási mozgását tekintjük. A valós gyártási ciklus azonban a táplálást, a pozicionálást, a vágást, a formázást és a termék kibocsátását is magában foglalja.
Ezért különböző gépek összehasonlításakor ne csak azt kérdezze:
"Milyen gyorsan tud hajlítani?"
Inkább tegye fel a kérdést:
"Mennyi időbe telik egy teljes, megfelelő minőségű csat gyártása?"
Ez sokkal realisztikusabb alapot nyújt a gyártási hatékonyság összehasonlításához.
3. Hogyan hasonlítsa össze a gép méretét és formázási kapacitását
A gépválasztásnak a terméktől, nem pedig a gépmodelltől kell kiindulnia.
A legfontosabb kérdések közé tartoznak:
- Mi a maximális vezetékátmérő?
- Mi a kész csatuk mérete?
- Hány hajlítás szükséges?
- A termék sík vagy térbeli?
- Milyen szorosak a szükséges hajlítások?
- Szükséges-e a termékhez további műveletek elvégzése?
- Mekkora gyártási mennyiséget várnak el?
Egy kis csatuhöz túl nagy gép felesleges beruházást eredményezhet, míg egy túl kicsi gép nem tudja biztosítani a szükséges alakítóerőt vagy elegendő szerszámtérrel rendelkezik.
A Jinchun csatugépek széles skáláját különböző termékigényekhez igazított konfigurációk jellemzik. Például a cég jelenlegi termékválasztékában olyan csatugép-konfigurációk szerepelnek, amelyeket különböző táplálási és alakítási igényekre terveztek, és egyedi funkciók is megvalósíthatók, ha a termék további műveleteket igényel.
Ezért a legjobb modell az aktuális terméktől függ, nem csupán a legnagyobb elérhető specifikáció kiválasztásától.
A gyártási kapacitás több, mint a gép sebessége
A gyártási kapacitást együtt kell értékelni a következőkkel:
- Termék alakja
- Formázási műveletek száma
- Huzaladagolási távolság
- Vágási módszer
- Szerszámmozgás
- Termék kibocsátása
- Operátori beavatkozás
- Szükséges minőségellenőrzés
Egy egyszerű kapcs (buckle) nagyon rövid ciklust is igényelhet, míg egy összetettebb rögzítőelem további formázási mozgásokat igényelhet.
Ezért a gyártóknak – amennyire lehetséges – mindig valós mintateszttel kell megerősíteniük a gyártási kapacitást.
4. Huzálátmérő, anyag és kapcsforma
A vezeték maga a gépválasztás egyik legfontosabb tényezője.
Ugyanaz a csatatervezés különböző anyagokból vagy különböző vezetékátmérőkből készítve eltérően viselkedhet.
Gyakori megfontolandó tényezők:
- Szénszál-acsárból készült huzal
- Rozsdamentes acél drót
- Horganyzott huzal
- Egyéb megfelelő fémvezetékek
- Kör alakú drót
- Simácsöröp
- Négyzet alakú vagy speciális keresztmetszetű vezeték
Az anyag befolyásolja az alakítási ellenállást, az utófeszültséget (springback), a felületi állapotot és az szerszámkopást.
A vezeték átmérője szintén befolyásolja a szükséges alakítóerőt és a szerszámbeállítást. Egy vékony vezeték, amelyet kis kulcstartó alkatrészhez használnak, nagyon eltér egy nehezebb vezetéktől, amelyet ipari horpadókhoz alkalmaznak.
A vezeték átmérője nem az egyetlen paraméter
Két azonos névleges átmérőjű vezeték is eltérően viselkedhet az alakítás során, ha anyagminőségük, keménységük, felületkezelésük és mechanikai tulajdonságaik különböznek.
Ezért ajánlott árajánlat-kéréskor megadni:
Anyag + pontos vezetékátmérő + termékrajz vagy minta
inkább, mint hogy egyszerűen azt mondjuk: „Szükségem van egy csatoló gépre.”
Ez az információ sokkal világosabb alapot nyújt a műszaki csapat számára a gép és a szerszám kiválasztásához.
A termék geometriája is számít
A formázási alakot együtt kell átnézni a huzal specifikációival.
Például:
- Egy egyszerű D-gyűrű viszonylag egyszerű hajlítási sorozatot igényelhet.
- Egy S-gyűrű több irányból történő hajlítást igényelhet.
- Egy kulcstartó alkatrész pontos végpozícionálást igényelhet.
- Egy testreszabott rögzítőelem több formázási fázist igényelhet.
Ha a terméknek több síkja van vagy bonyolult térbeli geometriája, akkor egy CNC 3D huzalformázó megoldás alkalmasabb lehet, mint egy dedikált csatoló gép.
5. Szerszámcsere és többtermékes gyártás
Sok gyártó nem csak egy típusú csatot állít elő.
Lehet, hogy több méretű D-gyűrűt, különböző S-akasztókat, kulcstartó-alkatrészeket vagy egyedi rögzítőelemeket kell ugyanazon a gyártósoron gyártaniuk.
Ebben az esetben a szerszámcsere fontos vásárlási szemponttá válik.
Kérdezze meg a gépszállítót:
- Hogyan történik a szerszámcsere?
- Mennyi időt vesz igénybe egy tipikus szerszámcsere?
- Több termékspecifikáció megoszthatja-e a közös szerszámokat?
- Mely alkatrészeket kell cserélni?
- Képes-e a gép különböző alakítási programokat tárolni?
- Lehet-e az alakítási sorrendet különböző termékekhez igazítani?
Egy kényelmes átállásra képes gép értékesebb lehet, mint egy olyan gép, amely egyetlen terméken kicsit gyorsabb, de nehéz beállítani. 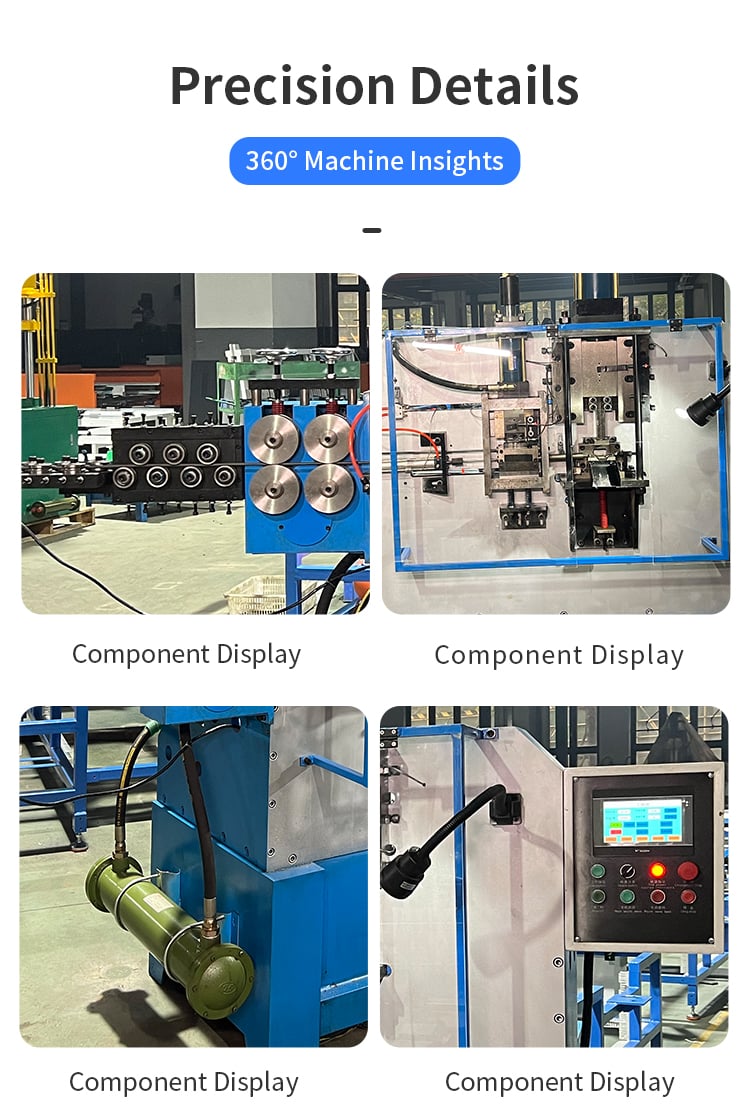
Univerzális vagy speciális szerszámzás?
A gyakran gyártott szabványos csaták alakjaihoz az univerzális szerszámzás koncepciója egyszerűsítheti a gyártást.
Az egyedi termékekhez speciális szerszámzás szükséges lehet a megfelelő geometria eléréséhez.
Jinchun jelenlegi csatagépeinek adatai kiemelik a több gyakori csata-specifikációhoz tervezett alakító megoldások alkalmazását, ugyanakkor egyedi funkciók és konfigurációk is megfontolhatók a termékigények szerint.
Fontos, hogy a rendelés leadása előtt megerősítsék a szerszámzás kompatibilitását a tényleges termékkel.
6. Hogyan értékeljük a minta minőségét és a valós ciklusidőt
Egy gép műszaki leírása sok mindent elárulhat, de nem helyettesíti az aktuális alakító tesztet.
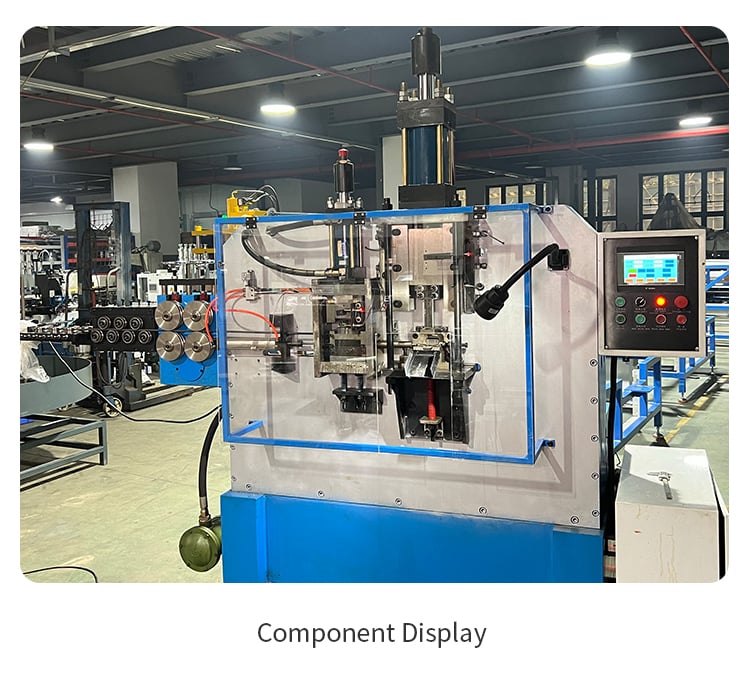
A tesztnek többet kell értékelnie, mint csak azt, hogy a gép képes-e elkészíteni az alakot.
Ellenőrizze:
1. Méretbeli egyenletesség
Mérje meg a kész csatot, és hasonlítsa össze a rajzzal.
Figyeljen oda a következőkre:
- Teljes hossz
- Teljes szélesség
- Hajlítási pozíció
- Nyitó Mérete
- Végpozíció
- Szimmetria
2. Alakítás minősége
Ellenőrizze, hogy az ívek simák és egyenletesek-e.
Nem szabad látható deformációnak, túlzott nyomoknak vagy instabil alakításnak lennie különböző darabok között.
3. Huzaladagolás stabilitása
A huzalnak egyenletesen kell haladnia a folyamatos gyártás során.
Az instabil huzaladagolás befolyásolhatja a végső méreteket, még akkor is, ha maga a hajlítási program helyes.
4. Teljes gyártási ciklus
Jegyezze fel a teljes, megfelelő minőségű termék előállításához szükséges időt.
Ne számítsa a gyártási kapacitást kizárólag a hajlító mozgás alapján.
Egy valósághű ciklusidő-tesztnek tartalmaznia kell az anyagellátást, a vágást, az alakítást és a termék kibocsátását.
5. Folyamatos gyártás
Egy olyan gép, amely egy tökéletes mintát állít elő, nem feltétlenül kész a tömeggyártásra.
Ha lehetséges, kérjen folyamatos tesztet a következő megfigyelésére:
- Termék konzisztencia
- Szerszám-stabilitás
- Anyagellátás megbízhatósága
- Gyártási ritmus
- Műveletvégző bevonulása
- Újrahasznosítási ráta
Ez sokkal világosabb képet ad arról, hogyan fog a gép működni az Ön gyárában.
Milyen információkat kell elküldenie árajánlat kérése előtt?
Ha egyet keres Fémhuzalos Csatos Gép nem szükséges ismernie a pontos gépmodellt a gyártóval való kapcsolatfelvétel előtt.
Ehelyett adjon meg olyan információkat, amelyekkel már rendelkezik.
A leghasznosabb információk a következők:
1. Termékfotó vagy rajz
Egy éles termékkép segít a műszaki csapatnak megérteni az alakítási formát.
2. Huzalanyag
Például acél, rozsdamentes acél, cinkbevonatos huzal vagy más anyag.
3. Pontos huzálátmérő
A huzálátmérő közvetlenül befolyásolja a gép és a szerszám kiválasztását.
4. Termékméretek
Adja meg az összméreteket és – ha rendelkezésre áll – a fontos hajlítási pozíciókat.
5. Tűréskövetelmények
Ha az ügyfél méretbeli tűréshatárokat ír elő, akkor ezeket is jelezni kell.
6. Céltermelési mennyiség
Tájékoztassa a gyártót kb. naponta, műszakonként vagy havonta hány darabot kell gyártani.
7. További műveletek
Jelölje meg, szükséges-e hegesztés, lyukasztás, hajtás vagy egyéb folyamat a termék előállításához.
Ezekkel az adatokkal a beszállító értékelheti, hogy egy dedikált kapcsoló gép, egy CNC huzalhajtógép vagy egy testre szabott gyártási megoldás lenne-e alkalmasabb.
Következtetés: A gépet a termék körül válassza ki
A legjobb. huzalkapcsoló-gyártó gép nem feltétlenül az a gép, amelynek a legmagasabb a hirdetett sebessége vagy a legnagyobb az alakítókapacitása.
A megfelelő választásnak illeszkednie kell a következőkhöz:
- Termék alakja
- Drót anyag
- Huzalátmérő
- Kész méretek
- Tűrési követelmények
- Eszközökre vonatkozó követelmények
- Termék sokfélesége
- Célzott gyártási mennyiség
Szabványos D-gyűrűkhöz, S-akaszthatókhoz, kulcstartókhoz és hasonló rögzítőelemekhez egy integrált egyenesítő, vágó és hajtó megoldás egyszerűsítheti a gyártási folyamatot. Bonyolultabb huzaltermékek esetén egy CNC 2D vagy 3D alakítógép nagyobb rugalmasságot nyújthat.
Ha összehasonlítja a csatok gyártására szolgáló gépeket, küldjön nekünk egy termékrajzot vagy mintát, huzalanyagot, pontos huzátméretet, termékméreteket, szükséges tűréseket és céltermelési mennyiséget .
Műszaki csapatunk értékelni tudja termékét, és az Ön tényleges gyártási igényei alapján ajánlhatja a legmegfelelőbb gépkonfigurációt és szerszámozási megoldást.
Tartalomjegyzék
- 1. Milyen termékeket gyárt egy huzalkapcs-készítő gép?
- 2. Integrált kiegyenesítési, vágási és hajlítási folyamat
- 3. Hogyan hasonlítsa össze a gép méretét és formázási kapacitását
- 4. Huzálátmérő, anyag és kapcsforma
- 5. Szerszámcsere és többtermékes gyártás
- 6. Hogyan értékeljük a minta minőségét és a valós ciklusidőt
- Milyen információkat kell elküldenie árajánlat kérése előtt?
- Következtetés: A gépet a termék körül válassza ki