 EN


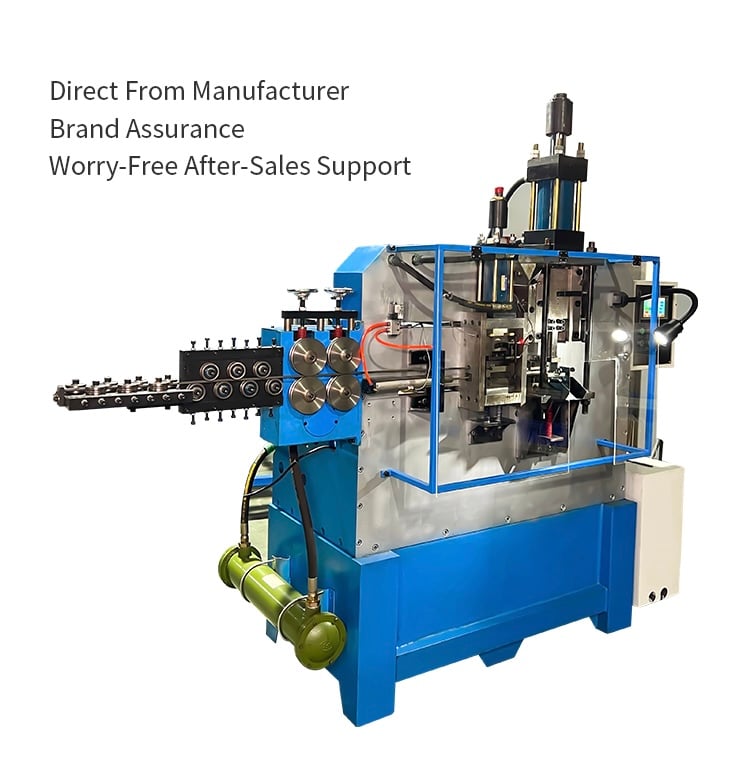
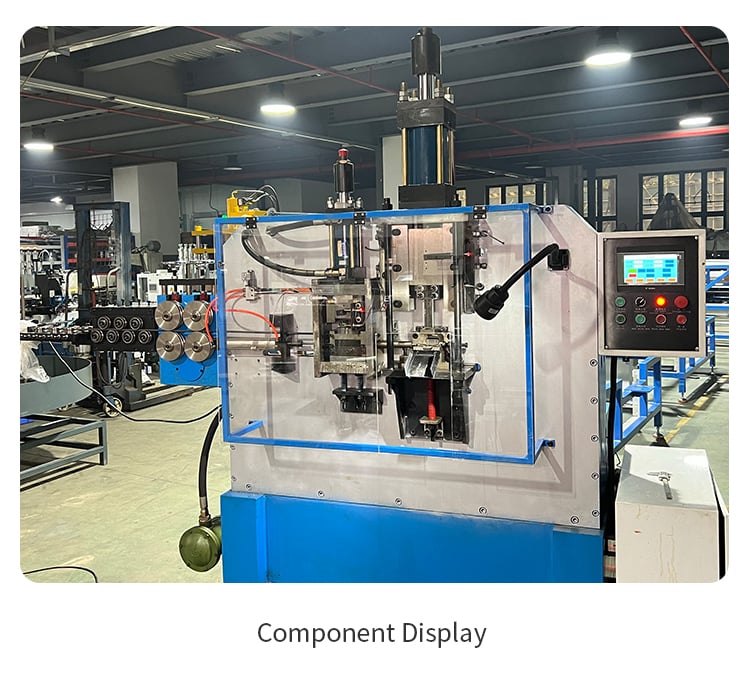
انتخاب تأمینکنندهٔ مناسب دستگاه ساخت بکلهای سیمی تنها انتخاب سریعترین دستگاه یا بزرگترین مدل نیست. برای حلقههای D، هُکهای S، زنجیرههای کلید، بکلهای کیف و سایر قفلهای سیمی، تجهیزات مناسب به شکل محصول، جنس سیم، قطر سیم، روش شکلدهی، نیازهای قالببندی و حجم تولید پیشبینیشده بستگی دارد. برای کاربردهای استاندارد بکل و قفل، یک دستگاه تخصصی ماشین بکسل سیم فلزی میتواند فرآیندهای اصلی شکلدهی را در یک جریان تولیدی یکپارچه کند. برای محصولاتی با اشکال سیمی تخت پیچیدهتر یا ساختارهایی شبیه به قاب، یک دستگاه ماشین خم کننده سیم 2 بعدی CNC گزینهای انعطافپذیرتر محسوب میشود.
دستگاه مناسب نهتنها باید قلاب را بهدرستی شکل دهد، بلکه باید تغذیهای پایدار، برشی دقیق، خمکردنی یکنواخت و تغییر سریع و آسان برای تولید محصولات مختلف را فراهم کند. جینچون ارائهدهندهٔ تجهیزات اختصاصی برای ساخت قلاب و همچنین راهحلهای خمکردن سیم دو بعدی با کنترل عددی (CNC) برای انواع محصولات سیمی است. در مواردی که محصول نیازمند خمکردنهای متعدد، موقعیتهای مختلف شکلدهی یا انعطافپذیری بیشتر بین طرحهای مختلف محصول باشد، میتوان دستگاهی را بر اساس طراحی واقعی محصول و نیازهای تولیدی انتخاب کرد. پیکربندی نهایی دستگاه باید بر اساس نقشه یا نمونهٔ محصول، جنس مواد، قطر سیم، ابعاد، مجازاتها و ظرفیت تولید مورد نظر ارزیابی شود.
۱. دستگاه ساخت قلاب سیمی چه محصولاتی را میتواند تولید کند؟
قلابهای سیمی در بسیاری از صنایع استفاده میشوند و حتی اگر در نگاه اول شبیه به یکدیگر باشند، اشکال آنها میتواند تفاوتهای قابل توجهی داشته باشد. 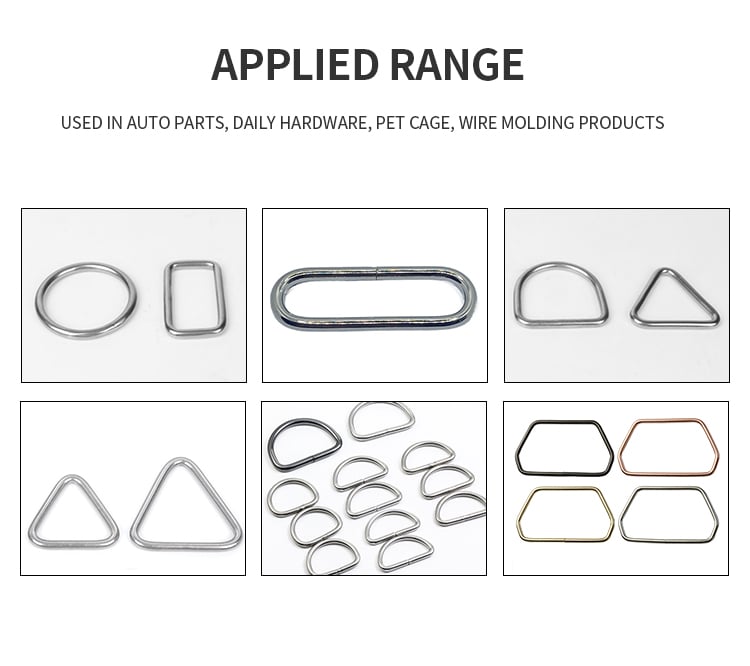
یک سیستم تنظیمشده بهدرستی دستگاه ساخت بکلهای سیمی میتواند برای تولید محصولات زیر استفاده شود:
- حلقههای D شکل
- قلابهای S-شکل
- حلقهها و قلابهای کلیدزنی
- قلابهای کیف
- بستهای پوشاک و لباس
- قلابهای کابینت و مبلمان
- قلابهای فلزی
- بستهبندی حیوانات خانگی و بستهبندی حیوانات و اتصالدهندههای آن
- تجهیزات روشنایی
- اتصالدهندههای سیم سفارشیشده مختلف
فرآیند شکلدهی واقعی بستگی به هندسه محصول دارد.
برای مثال، حلقهی D نیازمند خمکردن کنترلشده برای ایجاد شکلی متقارن است، در حالی که قلاب S نیازمند خمکردن در جهات مختلف و فاصلهی یکنواخت بین دو انتهاست. اجزای کوچک زنجیرهی کلید ممکن است نیازمند حرکات فشردهی شکلدهی و تغذیهی پایدار باشند، در حالی که اتصالدهندههای صنعتی بزرگتر ممکن است نیروی شکلدهی بیشتری را طلب کنند.
به همین دلیل، انتخاب دستگاه تنها بر اساس نام محصول کافی نیست.
پیش از انتخاب تجهیزات، بهتر است نقشهی محصول یا نمونهای از آن را به سازنده ارائه دهید. سپس سازنده میتواند ترتیب شکلدهی مورد نیاز، ساختار ابزار و پیکربندی دستگاه را ارزیابی کند.
حلقههای D، قلابهای S و سایر اتصالدهندهها
برای اشکال نسبتاً سادهی دو بعدی، ماشین اختصاصی بستهبندی اغلب میتواند چند مرحلهی تولید را در یک فرآیند پیوسته ترکیب کند.
برای محصولات سیمی سهبعدی پیچیدهتر، دستگاه خمکننده سیم سیانسی دو بعدی یا سه بعدی ممکن است مناسبتر باشد.
محدوده محصولات جینچون شامل تجهیزات اختصاصی برای ساخت بند سیمی فلزی و همچنین راهحلهای خمکننده سیم سیانسی میشود؛ بنابراین میتوان پیکربندی دستگاه را بر اساس هندسه محصول انتخاب کرد، نه اینکه تمام محصولات را مجبور به استفاده از یک نوع دستگاه کرد.
۲. جریان کار یکپارچه صافکردن، برش و خمکردن
یکی از مهمترین مزایای سیستم خودکار ساخت بند، یکپارچهسازی چند مرحله تولید است.
فرآیند تولید سنتی ممکن است نیازمند تجهیزات جداگانه برای موارد زیر باشد:
- صافکردن سیم
- تغذیه سیم
- برش
- خمکردن یا شکلدهی
- دستزدن دستی بین مراحل فرآیند
هر انتقال اضافی فرصت جدیدی برای خطاهای موقعیتیابی، ابعاد نامتناظر و تأخیر در تولید ایجاد میکند.
یک دستگاه یکپارچه میتواند تغذیه، برش و شکلدهی را در یک جریان کار تولیدی هماهنگ کند. این امر دستزدن دستی را کاهش میدهد و فرآیند تولید را برای استانداردسازی آسانتر میسازد.
برای تولید بکل، سیستم تغذیه باید سیم را بهطور پیوسته و منظم قبل از اینکه ابزارهای شکلدهنده هر عملیات خمکردن را انجام دهند، تأمین کند. همچنین موقعیت برش باید با ترتیب شکلدهنده هماهنگ باشد تا ابعاد کلی محصول نهایی پایدار باقی بماند.
این امر بهویژه هنگام تولید هزاران قلابِ یکسان اهمیت فراوانی پیدا میکند.
چرا اهمیت دارد که کل فرآیند تولید را در نظر بگیریم
ممکن است یک دستگاه از نظر حرکت خمکردن تنها سریع به نظر برسد؛ اما چرخهٔ واقعی تولید علاوه بر خمکردن، شامل تغذیه، موقعیتیابی، برش، شکلدهنده و تخلیهٔ محصول نیز میشود.
بنابراین، هنگام مقایسهٔ دستگاههای مختلف، فقط این سؤال را مطرح نکنید:
"حداکثر سرعت خمکردن آن چقدر است؟"
بلکه این سؤالات را مطرح کنید:
"تولید یک بکل کامل و مطابق با استاندارد چقدر زمان میبرد؟"
این رویکرد پایهای واقعبینانهتر برای مقایسهٔ کارایی تولید فراهم میکند.
۳. نحوهٔ مقایسهٔ ابعاد دستگاه و ظرفیت شکلدهنده
انتخاب دستگاه باید از محصول آغاز شود، نه از مدل دستگاه.
مهمترین سؤالات شامل موارد زیر است:
- بیشترین قطر سیم چقدر است؟
- اندازهٔ نهایی بکل چقدر است؟
- چند خمکاری لازم است؟
- آیا محصول تخت است یا فضایی؟
- درجهٔ سفتی خمکاریهای مورد نیاز چقدر است؟
- آیا محصول نیاز به عملیات اضافی دارد؟
- حجم تولید مورد انتظار چقدر است؟
دستگاهی که برای بکلهای کوچک بیشازحد بزرگ باشد، ممکن است سرمایهگذاری غیرضروری را افزایش دهد؛ در مقابل، دستگاهی که بیشازحد کوچک باشد، ممکن است در ارائهٔ نیروی شکلدهی یا فضای لازم برای ابزار دقیق با مشکل مواجه شود.
محدودهٔ دستگاههای بکل شرکت جینچون شامل پیکربندیهای مختلفی برای نیازهای متفاوت محصولات است. بهعنوان مثال، مجموعهٔ فعلی محصولات این شرکت شامل پیکربندیهای دستگاههای بکل است که بر اساس نیازهای متفاوت تغذیه و شکلدهی طراحی شدهاند؛ همچنین، در صورت نیاز محصول به عملیات اضافی، قابلیتهای سفارشیسازی نیز قابل بررسی است.
بنابراین، بهترین مدل بستگی به محصول واقعی دارد نه اینکه صرفاً بزرگترین مشخصات موجود را انتخاب کنیم.
ظرفیت تولید بیش از سرعت ماشین است
ظرفیت تولید باید همراه با موارد زیر ارزیابی شود:
- شکل محصول
- تعداد عملیات شکلدهی
- فاصلهٔ تغذیه سیم
- روش برش
- حرکت ابزار
- تخلیه محصول
- مداخله اپراتور
- بازرسی کیفیت مورد نیاز
یک بکل ساده ممکن است چرخهٔ بسیار کوتاهی داشته باشد، در حالی که یک فستنر پیچیدهتر ممکن است نیازمند حرکتهای اضافی شکلدهی باشد.
به همین دلیل، سازندگان هرگاه امکانپذیر باشد، باید ظرفیت تولید را از طریق آزمون نمونهٔ واقعی تأیید کنند.
۴. قطر سیم، جنس و شکل بکل
سیم خود یکی از مهمترین عوامل در انتخاب دستگاه است.
طراحی یکسان بندبست ممکن است هنگام تولید از مواد مختلف یا سایزهای مختلف سیم، رفتارهای متفاوتی داشته باشد.
موارد رایج عبارتند از:
- سیم فولاد کربن
- سیم فولاد ریزه
- سیم گالوانیزه
- سایر سیمهای فلزی مناسب
- سیم گرد
- سیم تخت
- سیم مربع یا سیم با شکل ویژه
جنس سیم بر مقاومت در برابر شکلدهی، بازگشت فنری، وضعیت سطحی و سایش ابزار تأثیر میگذارد.
قطر سیم نیز بر نیروی لازم برای شکلدهی و پیکربندی ابزار تأثیر میگذارد. سیم نازکی که برای قطعهای کوچک مانند زنجیره کلید استفاده میشود، بسیار متفاوت از سیم ضخیمتری است که برای قلاب صنعتی به کار میرود.
قطر سیم تنها پارامتر نیست.
دو سیم با قطر اسمی یکسان ممکن است به دلیل تفاوت در درجه جنس، سختی، پوشش سطحی و خواص مکانیکی، در حین شکلدهی رفتارهای متفاوتی داشته باشند.
بنابراین، هنگام درخواست نقلقول، بهتر است اطلاعات زیر ارائه شود:
جنس + قطر دقیق سیم + نقشه محصول یا نمونه
به جای اینکه صرفاً بگویید «من به دستگاه بندبست نیاز دارم.»
این اطلاعات پایهای بسیار روشنتر برای تیم فنی فراهم میکند تا دستگاه و ابزار را انتخاب کند.
هندسه محصول نیز اهمیت دارد
شکل شکلدهی باید همراه با مشخصات سیم بررسی شود.
به عنوان مثال:
- یک حلقهٔ سادهٔ D ممکن است نیازمند توالی خمکردنی نسبتاً ساده باشد.
- یک قلاب S شکل ممکن است نیازمند چندین خم در جهات مختلف باشد.
- یک قطعهٔ زنجیرهکلید ممکن است نیازمند موقعیتدهی دقیق انتهایی باشد.
- یک قطعهٔ بندبست سفارشی ممکن است نیازمند چند مرحلهٔ شکلدهی باشد.
اگر محصول دارای چندین صفحه یا هندسهٔ فضایی پیچیده باشد، راهحل CNC شکلدهی سیم سهبعدی ممکن است مناسبتر از یک دستگاه اختصاصی بندبست باشد.
۵. تعویض ابزار و تولید چندمحصولی
بسیاری از تولیدکنندگان تنها یک نوع بستبند تولید نمیکنند.
ممکن است آنها نیاز داشته باشند که حلقههای D با اندازههای مختلف، هُکهای S متفاوت، قطعات زنجیرهکلید یا بستهای سفارشی را روی یک خط تولید مشترک تولید کنند.
در این شرایط، تغییر ابزار در خط تولید به یک عامل مهم در تصمیمگیری خرید تبدیل میشود.
از تأمینکننده ماشین بپرسید:
- ابزار چگونه تغییر میکند؟
- معمولاً زمان لازم برای تغییر ابزار چقدر است؟
- آیا مشخصات محصولات مختلف میتوانند از ابزارهای مشترک استفاده کنند؟
- کدام قطعات باید جایگزین شوند؟
- آیا ماشین میتواند برنامههای مختلف شکلدهی را ذخیره کند؟
- آیا ترتیب شکلدهی را میتوان برای محصولات مختلف تنظیم کرد؟
دستگاهی که تغییر ابزار آن آسان است ممکن است ارزشمندتر از دستگاهی باشد که برای تولید یک محصول خاص کمی سریعتر عمل میکند اما تنظیمش دشوار است. 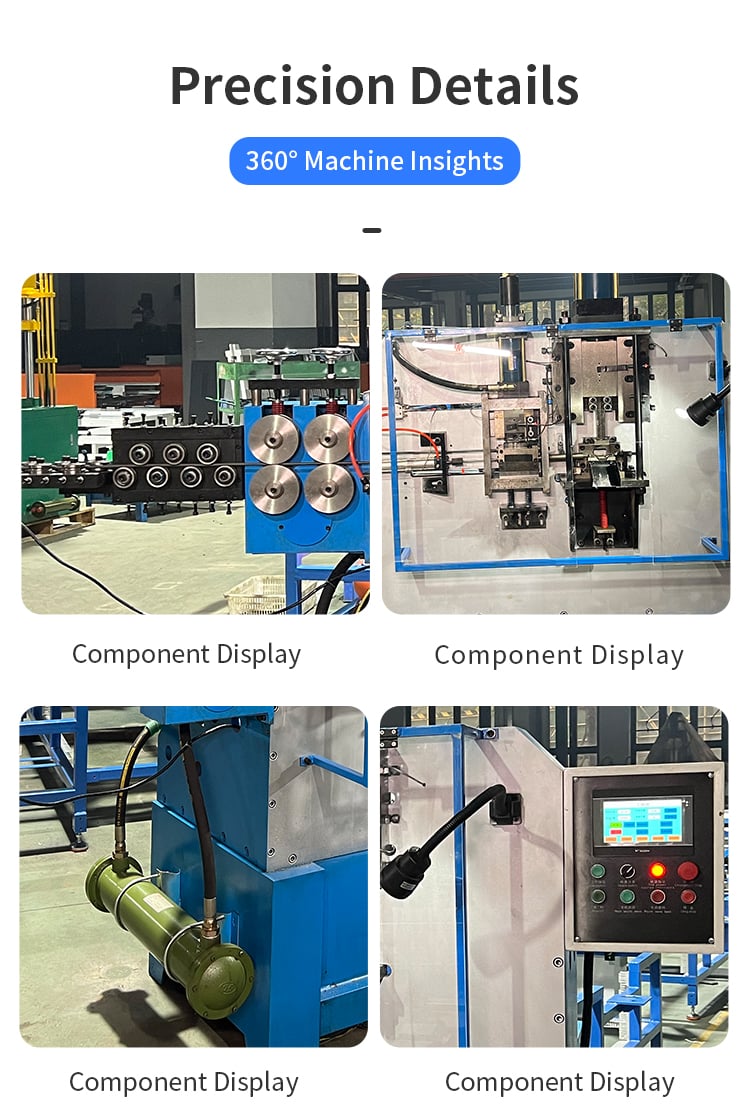
ابزارآلات عمومی یا اختصاصی؟
برای اشکال رایج بندهای استاندارد که بهطور مکرر تولید میشوند، مفهوم ابزارآلات عمومی میتواند تولید را سادهتر کند.
برای محصولات سفارشی، ممکن است برای دستیابی به هندسهٔ دقیق، از ابزارآلات اختصاصی استفاده شود.
اطلاعات فعلی دستگاه بندساز جینچون نشاندهندهٔ استفاده از راهحلهای شکلدهی برای مشخصات رایج بندهاست، در عین حال قابلیتها و پیکربندیهای سفارشی نیز بر اساس نیازهای محصول قابل بررسی هستند.
نکتهٔ مهم این است که پیش از سفارش، سازگانی ابزارآلات با محصول واقعی خود را تأیید کنید.
۶. چگونه کیفیت نمونه و زمان چرخهٔ واقعی را ارزیابی کنیم؟
برگهٔ مشخصات فنی دستگاه اطلاعات زیادی در اختیار شما قرار میدهد، اما جایگزین آزمون شکلدهی واقعی نمیشود.
این آزمون نباید صرفاً این را بررسی کند که آیا دستگاه میتواند شکل مورد نظر را ایجاد کند یا خیر.
بررسی:
۱. ثبات ابعادی
اندازهگیری بکل نهایی و مقایسه آن با طرح شما
به موارد زیر توجه کنید:
- طول کلی
- عرض کلی
- محل خمشدن
- اندازه دهانه
- محل انتهایی
- تقارن
۲. کیفیت شکلدهی
بررسی اینکه آیا خمها هموار و یکنواخت هستند
نباید هیچ تغییر شکل مشخصی، علامتهای اضافی یا شکلدهی ناپایدار بین قطعات مختلف وجود داشته باشد
۳. پایداری تغذیه سیم
سیم باید در طول تولید مداوم بهصورت یکنواخت تغذیه شود
تغذیه ناپایدار میتواند حتی زمانی که برنامه خمکردن خودش صحیح باشد، بر ابعاد نهایی تأثیر بگذارد
۴. چرخه کامل تولید
زمان لازم برای تولید یک محصول کامل و مطابق با استاندارد را ثبت کنید.
ظرفیت تولید را صرفاً از حرکت خمکردن محاسبه نکنید.
آزمون واقعبینانه زمان چرخه باید شامل تغذیه، برش، شکلدهی و تخلیه محصول باشد.
۵. تولید پیوسته
دستگاهی که تنها یک نمونهٔ بینقص تولید میکند، لزوماً برای تولید انبوه آماده نیست.
در صورت امکان، درخواست آزمون پیوسته دهید تا موارد زیر را مشاهده کنید:
- ثبات محصول
- پایداری ابزارآلات
- قابلیت اطمینان تغذیه
- ریتم تولید
- مشارکت اپراتور
- نرخ ضایعات
این امر تصویری بسیار روشنتر از عملکرد دستگاه در کارخانهٔ شما ارائه میدهد.
چه اطلاعاتی را باید قبل از درخواست نقلقول ارسال کنید؟
اگر دنبال یک ماشین بکسل سیم فلزی , برای تماس با سازنده نیازی به شناخت دقیق مدل دستگاه ندارید.
در عوض، اطلاعاتی را که قبلاً در اختیار دارید ارائه دهید.
مهمترین اطلاعات شامل موارد زیر است:
۱. عکس یا طرح محصول
عکس واضحی از محصول به تیم فنی کمک میکند تا شکل تشکیلشده را درک کند.
۲. جنس سیم
برای مثال، فولاد، فولاد ضدزنگ، سیم گالوانیزه یا جنس دیگر.
۳. قطر دقیق سیم
قطر سیم مستقیماً بر انتخاب دستگاه و ابزارها تأثیر میگذارد.
۴. ابعاد محصول
در صورت موجود بودن، ابعاد کلی و موقعیتهای مهم خمشدن را ارائه دهید.
۵. نیازمندیهای تحمل ابعادی
اگر مشتری شما نیازمندیهایی دربارهٔ تحمل ابعادی دارد، آنها را ذکر کنید.
۶. حجم تولید هدف
تقریبی به سازنده بگویید که در هر روز، هر شیفت یا هر ماه چند قطعه نیاز دارید.
۷. عملیات اضافی
مشخص کنید که آیا محصول نیاز به جوشکاری، سوراخکوبی، فورمینگ یا سایر فرآیندها دارد.
با این جزئیات، تأمینکننده میتواند ارزیابی کند که آیا استفاده از دستگاه خاص بکل، دستگاه خمکننده سیم CNC یا راهحل تولیدی سفارشیسازیشده مناسبتر است.
نتیجهگیری: دستگاه را بر اساس محصول خود انتخاب کنید
بهترین دستگاه ساخت بکلهای سیمی لازم نیست دستگاهی با بالاترین سرعت اعلامشده یا بزرگترین ظرفیت فورمینگ باشد.
انتخاب صحیح باید با موارد زیر همخوانی داشته باشد:
- شکل محصول
- ماده سیم
- قطر سیم
- ابعاد نهایی
- محدودیتهای تحمل اندازهگیری
- نیاز به ابزار
- تنوع محصولات
- حجم تولید هدف
برای حلقههای D استاندارد، قلابهای S، زنجیرههای کلید و سایر وسایل اتصال مشابه، راهحلی یکپارچه برای صافکردن، برش دادن و خمکردن میتواند فرآیند تولید را سادهتر کند. برای محصولات سیمی پیچیدهتر، دستگاههای CNC شکلدهی دو بعدی یا سه بعدی ممکن است انعطافپذیری بیشتری فراهم کنند.
اگر در حال مقایسه دستگاههای ساخت بکل هستید، لطفاً نقشه یا نمونه محصول، جنس سیم، قطر دقیق سیم، ابعاد محصول، تلرانسهای مورد نیاز و حجم تولید هدف خود را برای ما ارسال کنید .
تیم فنی ما میتواند محصول شما را ارزیابی کرده و بر اساس نیازهای واقعی تولیدیتان، مناسبترین پیکربندی دستگاه و راهحل ابزاری را پیشنهاد دهد.
فهرست مطالب
- ۱. دستگاه ساخت قلاب سیمی چه محصولاتی را میتواند تولید کند؟
- ۲. جریان کار یکپارچه صافکردن، برش و خمکردن
- ۳. نحوهٔ مقایسهٔ ابعاد دستگاه و ظرفیت شکلدهنده
- ۴. قطر سیم، جنس و شکل بکل
- ۵. تعویض ابزار و تولید چندمحصولی
- ۶. چگونه کیفیت نمونه و زمان چرخهٔ واقعی را ارزیابی کنیم؟
- چه اطلاعاتی را باید قبل از درخواست نقلقول ارسال کنید؟
- نتیجهگیری: دستگاه را بر اساس محصول خود انتخاب کنید