 EN


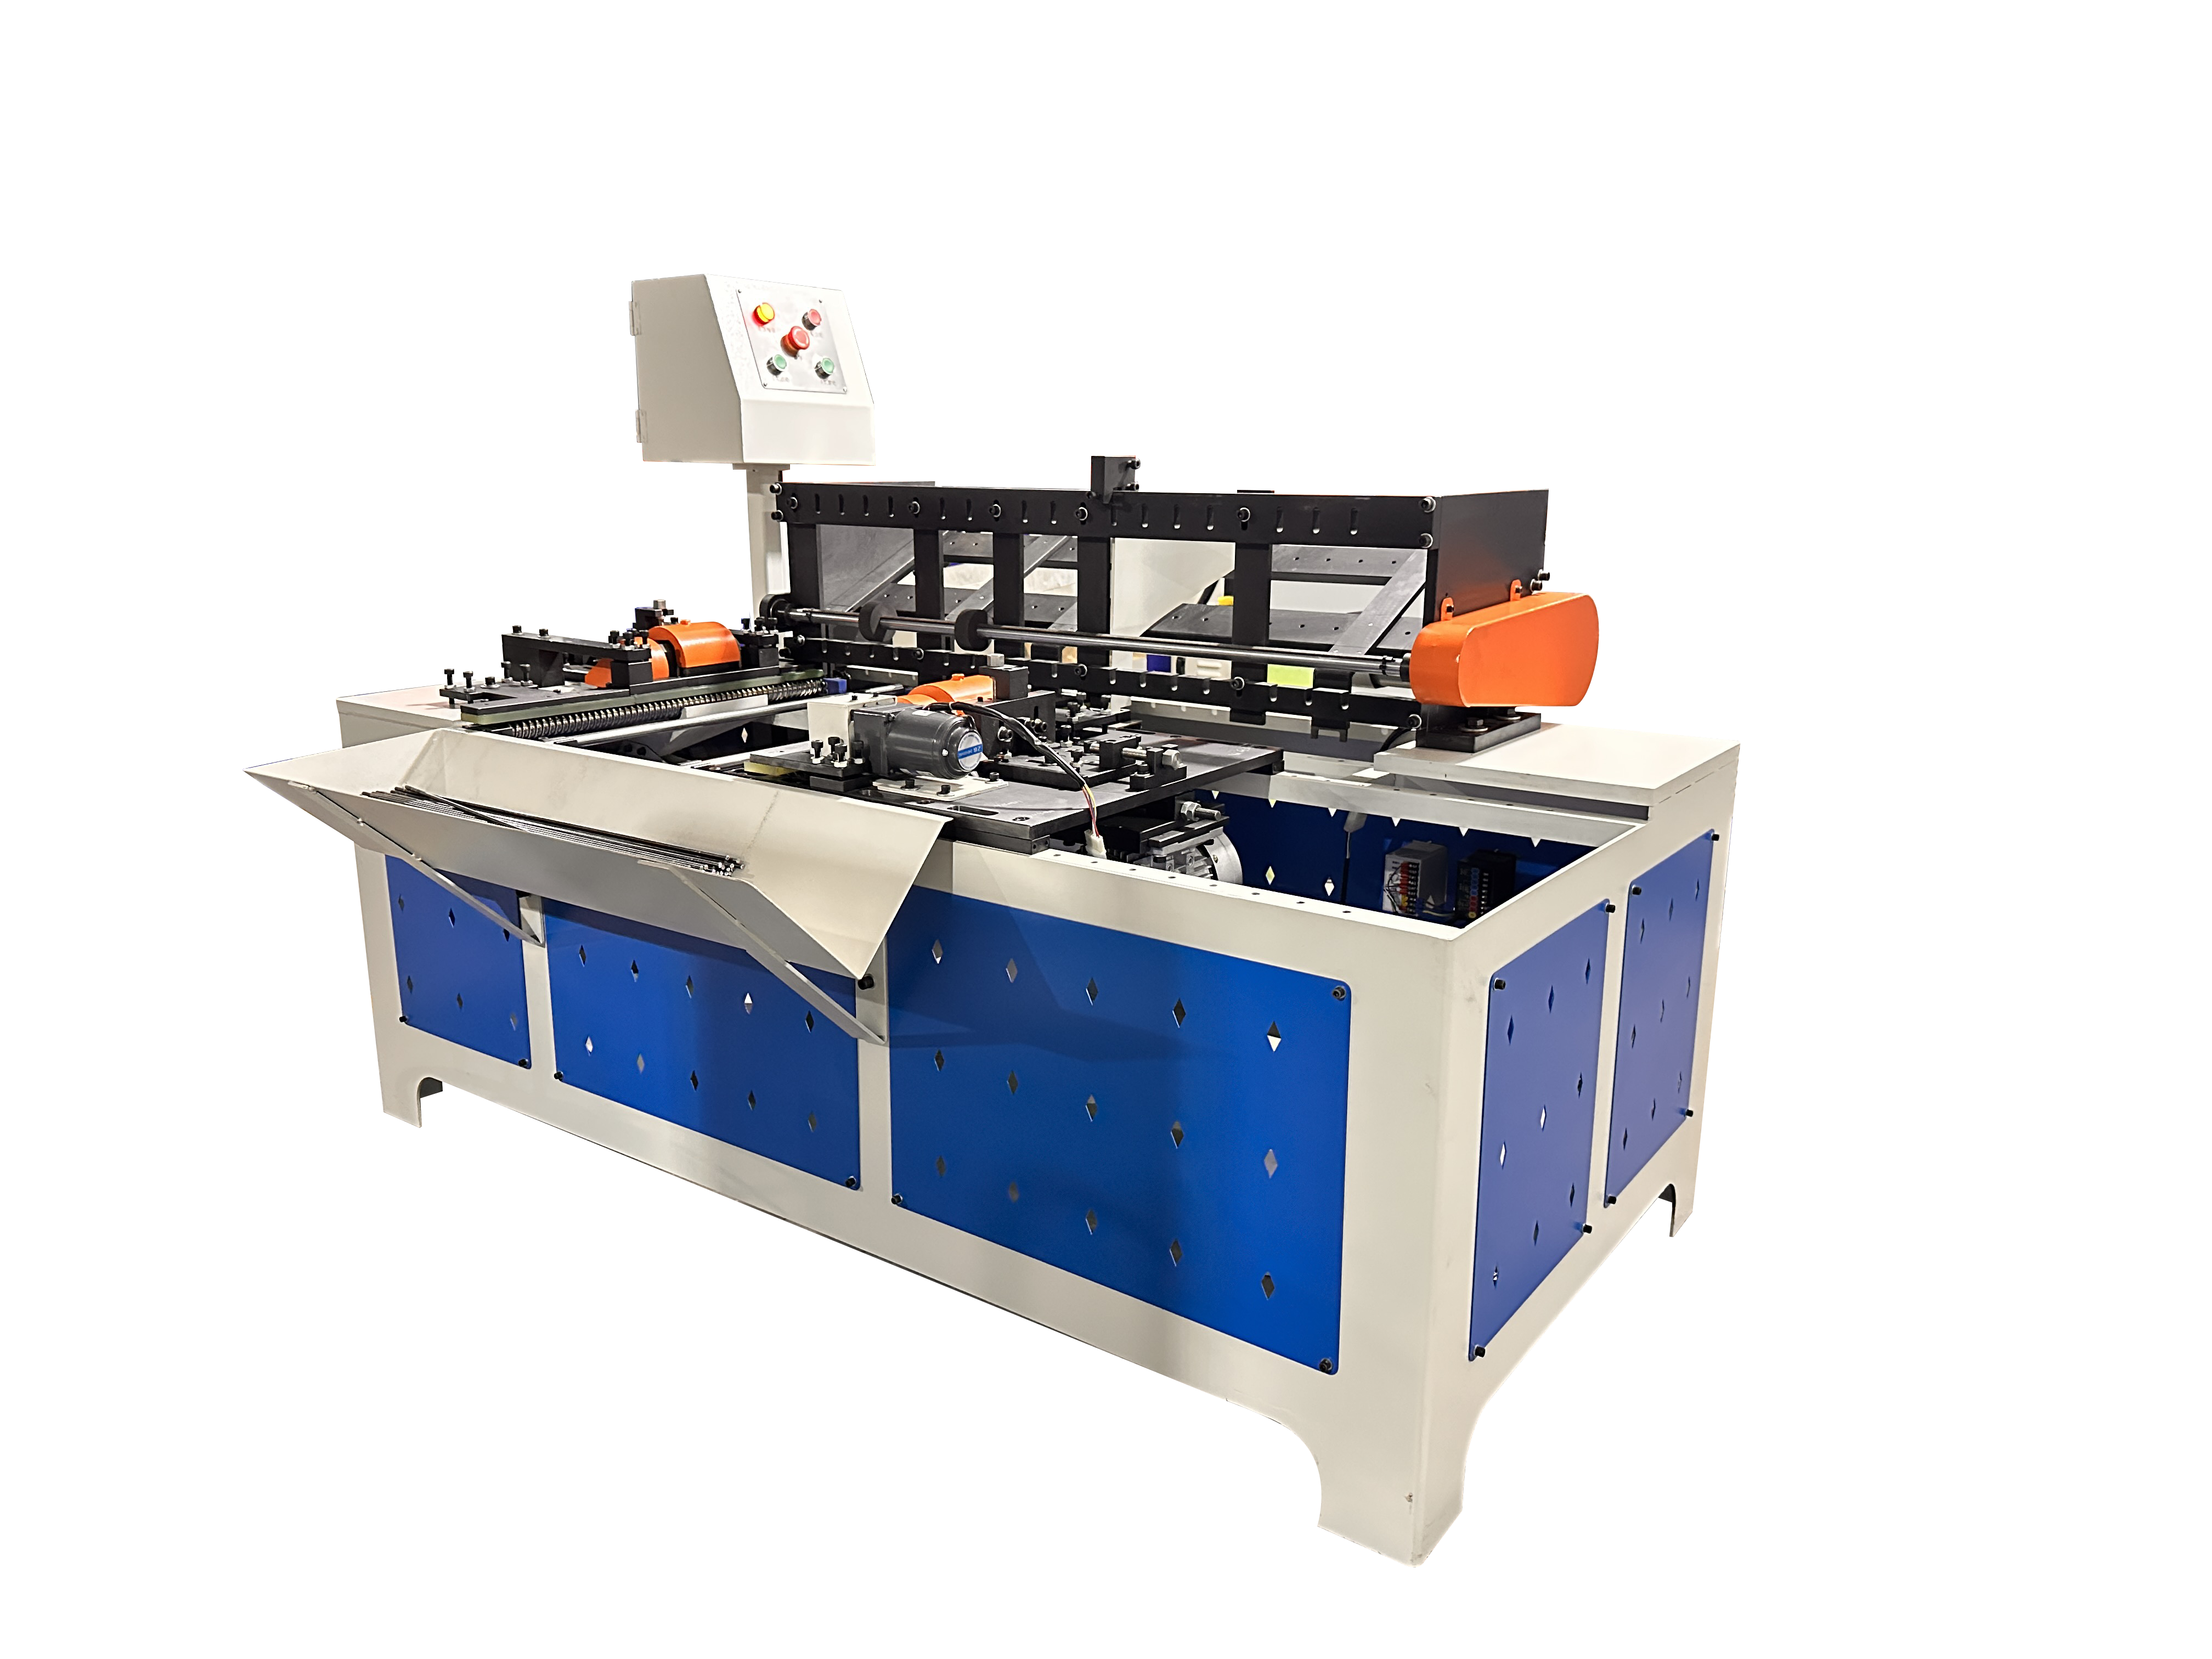
Ტარებისა და მეტალის ძაფების სიგრძის მიხედვით დაჭრა წარმოების პროცესის მხოლოდ ერთი ნაკვეთია. ბევრი შემთხვევის შემთხვევაში დაჭრილი ბოლოების ხარისხი პირდაპირ აისახება შემდეგ წარმოების ეტაპზე.
Მწვავე კიდე, ბური ან არაერთგვაროვანი ბოლო შეიძლება შექმნას პრობლემები შეკრების, შედუღების, მიწოდების და მოძრავების დროს. ეს ასევე შეიძლება გაართულოს სხვა შემთხვევაში სწორად დამზადებული ძაფის ან ტარის დაყენება ან გააკეთოს მათ მოსახლეობისთვის უფრო არასასიამოვნო მოსახმარებლობა.
Ამას არის ადგილი, სადაც ორმხრივი ბარის ჩამოხვევის მანქანა შეიძლება მნიშვნელოვნად შეცვალოს შედეგი. მომხმარებლის მიერ სამუშაო ნაკვეთის ორივე ბოლოს კონტროლირებული ჩამფერინგით დამუშავების შედეგად წარმოებლები შეძლებენ ბოლოების ხარისხის გაუმჯობესებას, ხელით დასამუშავებლად მოთხოვნილების შემცირებას და შემდგომი წარმოების უფრო ერთგვაროვანი ნაკვეთების შექმნას.
Იმ კომპანიებისთვის, რომლებიც დიდი რაოდენობით ძაფსა და მეტალის ტარებს ამუშავებენ, მიზანი არ არის მხოლოდ ბურების მოცილება. მიზანია მეორადი ბოლოების გეომეტრიის მიღწევა, სტაბილური წარმოების ეფექტურობის და მუდმივი ზედაპირის ხარისხის უზრუნველყოფა. 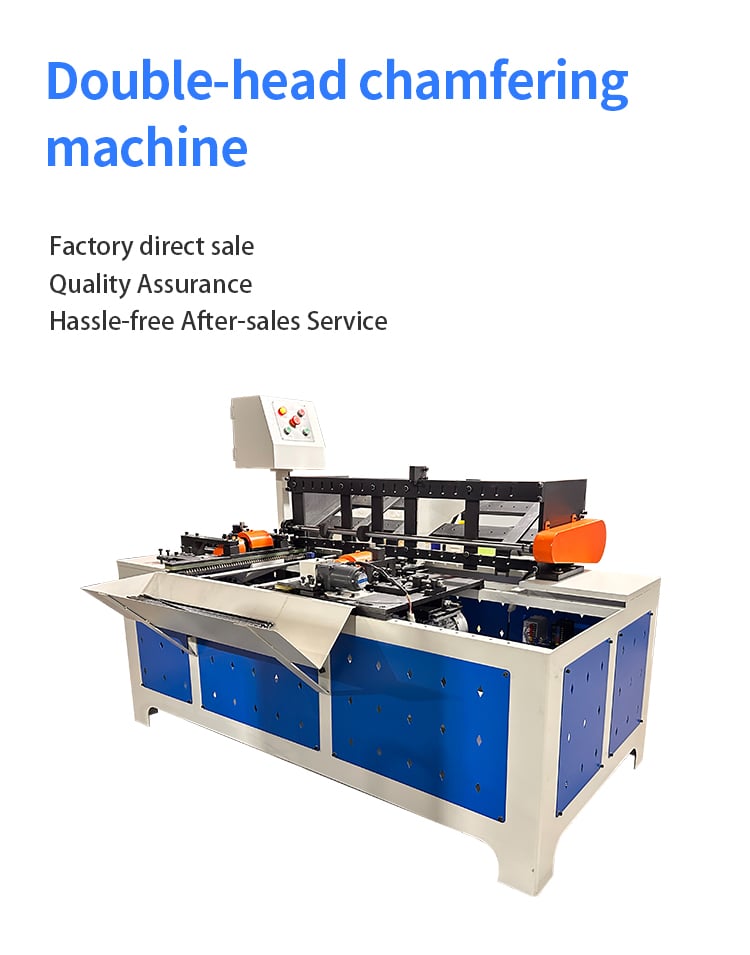
1. რატომ არის საჭიროებული ძაფისა და ტარის ბოლოების ჩამფერინგი
Როდესაც სადენი ან ლითონის ძაფი გადაიჭრება, მისი ბოლო შეიძლება არ იყოს სრულიად გლუვი. მასალის ტიპის, კვეთის მეთოდის, ხელსაწყოს მდგომარეობის და წარმოების პარამეტრების მიხედვით კვეთის ზედაპირზე შეიძლება ჩამოვარდნენ ბურები, მწვავე კიდეები ან მცირე დეფორმაცია.
Ეს პრობლემები შეიძლება მცირე ჩანდეს, მაგრამ კომპონენტის ავტომატიზებულ წარმოების ხაზში შესვლის შემდეგ მნიშვნელოვანი ხდება.
Ბურები შეიძლება აფერხონ შეკრებას
Მწვავე ან არეგულარული ბოლო შეიძლება გაართულოს ძაფის ან სადენის კომპონენტის შეყვანა ხვრელში, გილაკში, მილში ან საერთო ნაკრებში.
Მაგალითად, როდესაც ლითონის ძაფი სხვა კომპონენტში უნდა შეიყვანოს, კონტროლირებული ჩამფერი ბოლოს უფრო გლუვ გადასვლას ქმნის. ეს შეიძლება შეყვანის დროს შეფერხებას შეამციროს და ხელით ან ავტომატურად შეკრებას უფრო სტაბილურად გახადოს.
Მწვავე კიდეები შეიძლება გამოიწვიონ მომუშავეების მიერ მომუშავე ნაკრებების შემოწმების, დალაგების, შეფუთვის ან გადატანის პრობლემები
Მწვავე ძაფის და ძაფის ბოლოები შეიძლება პრობლემებს გამოიწვიონ, როდესაც ოპერატორებს სჭირდებათ დიდი რაოდენობის დამზადებული ნაკრებების შემოწმება, დალაგება, შეფუთვა ან გადატანა.
Მკაცრი წახნაგების შემცირება კონტროლირებადი ფასეტირებით შეიძლება გაამარტივოს დასრულებული ნაკეთობების მოხელება და გააკეთოს ისინი უფრო კომფორტული მოსახლეობისთვის.
Საბოლოო ხარისხი შეიძლება გავლენა მოახდინოს შეერთებაზე
Იმ შემთხვევებში, როდესაც კვეთის ბოლო ნაკეთობა შემდგომში შეერთდება, ნაკეთობის გეომეტრია და ზედაპირის მდგომარეობა შეიძლება გავლენა მოახდინოს მის დადებასა და განმეორებადობაზე.
Მუდმივი ბოლო მომზადება შეიძლება დაეხმაროს კონტროლში, თუ როგორ ეხელება და ერთმანეთს ერთდება კომპონენტები შემდგომი წარმოების პროცესის წინააღმდეგ. 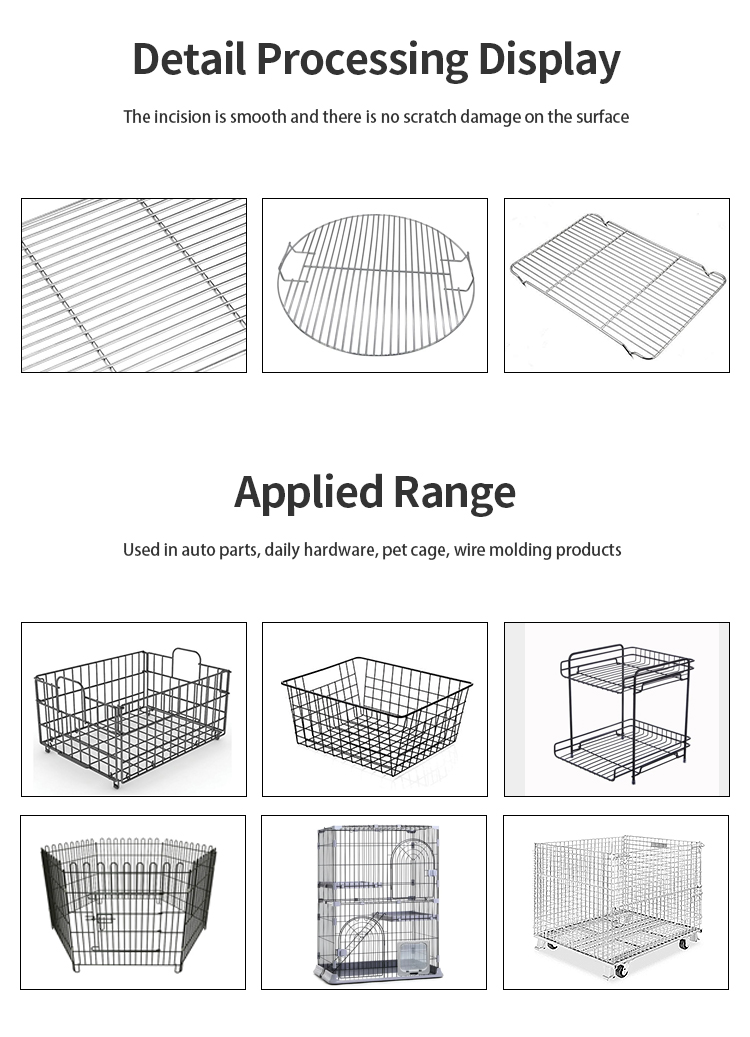
2. ორბოლო ფასეტირების მანქანის მუშაობის პრინციპი
Aორმხრივი ბარის ჩამოხვევის მანქანა შეიძლება დაიპროექტოს ნაკეთობის ორივე ბოლოს კონტროლირებადი და განმეორებადი საშუალებით დამუშავებისთვის.
Ნაკეთობის თითოეული ბოლოს მანუალურად დასრულებას არ ეყრდნობა, არამედ მანქანა იყენებს დადებისა და დამუშავების სისტემას საჭიროებული ბოლოს გეომეტრიის დამუშავებისთვის.
Ზუსტი კონფიგურაცია შეიძლება განსხვავდებოდეს ნაკეთობის დიამეტრის, მასალის, ფასეტის ზომების, წარმოების მოცულობის და საჭიროებული დაშორების მიხედვით.
Ორბოლო დამუშავება აუმჯობესებს ეფექტურობას
Ჩვეულებრივი მანუალური დამუშავების შემთხვევაში თითოეული ნაკეთობა შეიძლება მრავალჯერ მოხელების მიერ დამუშავდეს.
Ერთი ბოლო ჯერ დამუშავდება, შემდეგ ნაკეთობა ხელახლა განლაგდება, რათა მეორე ბოლო დასრულდეს. ეს ამცირებს მომზადების დროს და შეიძლება გამოიწვიოს დამატებითი ცვალებადობა ნაკეთობებს შორის.
Ეს შეიძლება შეამციროს არასაჭიროებელი მომზადება და გააკეთოს სამუშაო პროცესი უფრო შესატყოვნებელი მასობრივი წარმოებისთვის.
Მუდმივი განლაგება მნიშვნელოვანია
Ფასეტირება არ არის მხოლოდ ბოლოს მასალის მოშორება.
Მანქანას ასევე უნდა შეინარჩუნოს სტაბილური განლაგება, რათა ფასეტის სიგრძე, კუთხე და მდებარეობა დარჩეს მუდმივი ერთი ნაკეთობიდან მეორეში.
Ავტომატიზებული წარმოებისთვის ეს ხელმეორედ გამოყენების შესაძლებლობა განსაკუთრებით მნიშვნელოვანია, რადგან შემდგომი მოწყობილობა ელოდება ნაკეთობებს წინასწარ განსაზღვრული გაზომვებით. 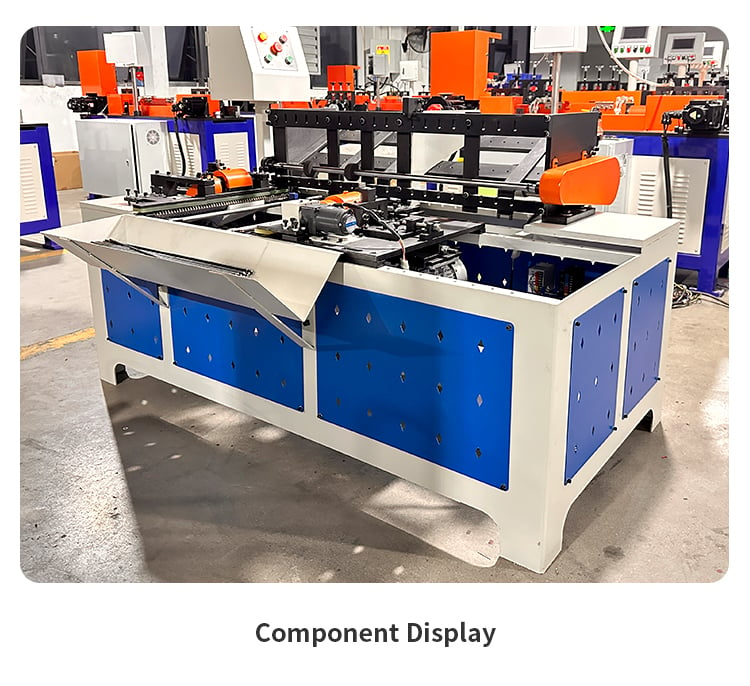
3. უპირატესობები შეკრების, შეერთების და ოპერატორის უსაფრთხოებისთვის
Ფასეტირება განსაკუთრებით მნიშვნელოვანი ხდება, როდესაც სადენი ან ლითონის ძაფები გამოიყენება სხვა წარმოების პროცესში კომპონენტებად.
Უფრო მარტივი ასაბლირება
Კონტროლირებული ფასეტი შეიძლება გაამარტივოს ძაფის ბოლოს ხვრელში, მილში ან შეერთების კომპონენტში ჩასმა.
Ეს სასარგებლოა მწარმოებლებისთვის, რომლებიც წარმოებენ საყრდენებს, მონტაჟის ფართებს, ავტომობილების კომპონენტებს, სახურავებს და სხვა პროდუქტებს, სადაც კომპონენტების მეორედ შეკრება სჭირდება.
Უფრო სტაბილური მომდევნო დამუშავება
Როდესაც ნაკეთობის ბოლოები უფრო ერთნაირ გეომეტრიას აჩვენებენ, მომდევნო პროცესები შეძლებენ ნაკლები ცვალებადობით მუშაობას.
Ავტომატიზებულ ხაზებში ეს შეიძლება დაეხმაროს არეგულარული ნაკეთობის განლაგების გამო წარმოშობილი პრობლემების შემცირებაში.
Უკეთესი საკვების მომზადება
Ზოგიერთი გამოყენება მოითხოვს გაჭრილი ნაკეთობის განლაგებას ან საკვების შესრულებას კუთხის გაკეთების შემდეგ.
Ერთნაირი ბოლოების მომზადება შეიძლება გააკეთოს კომპონენტების განლაგება უფრო წინასაზღაურო და დაეხმაროს მწარმოებლებს უფრო სტაბილური საკვების პროცესის შენარჩუნებაში.
Ზუსტი ეფექტი დამოკიდებულია მასალაზე, საკვების მეთოდზე, შეერთების დიზაინზე და მოთხოვნილ პროდუქტის სპეციფიკაციაზე.
Უკეთესი ხელით მომუშავება
Მახვილი კინების მოშორება ან შემცირება ასევე შეიძლება გააუმჯობესოს ოპერატორების მომუშავების გამოცდილება.
Ეს განსაკუთრებით მნიშვნელოვანია მაშინ, როდესაც სჭირდება დაჭრილი სადგურების ან სადგურების დიდი რაოდენობის შეგროვება, შემოწმება, შეფუთვა ან წარმოების ეტაპებს შორის გადატანა.
4. ნახშირბადის ფოლადისა და ნეიტრალური ფოლადის მასალების განსხვავებები
Მასალა არის ერთ-ერთი ძირევანი ფაქტორი ჩამოჭრის ამოხსნის არჩევისას.
Სხვადასხვა ფოლადის მასალას შეიძლება ჰქონდეს განსხვავებული მკვრივობა, სიმტკიცე და მექანიკური დამუშავების მახასიათებლები. ეს განსხვავებები შეიძლება იმოქმედოს ხელსაწყოს არჩევანზე, დამუშავების პარამეტრებზე, ზედაპირის ხარისხზე და წარმოების ეფექტურობაზე.
Ნახშირბადის ფოლადი
Ნახშირბადის ფოლადის სადგურები და სადგურები ფართოდ გამოიყენება სამრეწველო კომპონენტებში, საყოფაცხოვრებო ნაკეთობებში, საყრდენებში, მხარდამჭერებში და სხვა ლითონის პროდუქტებში.
Ნახშირბადის ფოლადის დამუშავების დროს შესაბამისი ჩამოჭრის კონფიგურაცია უნდა აირჩევა მასალის რეალური კლასის, დიამეტრის, მკვრივობის, ჩამოჭრის ზომების და წარმოების მოცულობის მიხედვით.
Მაღალი მოცულობის წარმოების დროს სტაბილური ხელსაწყოები და მუდმივი პოზიციონირება განსაკუთრებით მნიშვნელოვანია ხელმეორედ გამეორებადი საბოლოო ხარისხის შენარჩუნებისთვის.
Უჟანგავი ფოლადი
Საკონტროლო ფოლადს აქვს განსხვავებული მექანიკური დამუშავების მახასიათებლები ნახშირბადის ფოლადის მიმართ და შეიძლება მოითხოვოს განსხვავებული დამუშავების პარამეტრები.
Საკონტროლო ფოლადის გამოყენების შემთხვევაში, წარმოებლებმა უნდა განსაკუთრებული ყურადღება მიაქციონ საჭიროებულ ზედაპირის ხარისხს, მასალის ხარისხს, სადენის ან სადენის დიამეტრს და ჩამოკვეთის განზომილებებს.
Თუ დამზადებული ნაკეთობას აქვს მკაცრი გარეგნული ან განზომილების მოთხოვნები, ეს დეტალები უნდა დასტურდეს მანქანისა და ინსტრუმენტების არჩევამდე.
Მასალის შესახებ ინფორმაცია მნიშვნელოვანია
Მანქანის მომწოდებელს მხოლოდ იმ ინფორმაციის მიწოდება, რომ მასალა არის „ფოლადი“, შეიძლება არ იყოს საკმარისი სწორი მანქანის არჩევისთვის.
Როგორც შეიძლება ხშირად, მიაწოდეთ მასალის ხარისხი, სადენის ან სადენის დიამეტრი, პროდუქტის ნახაზი და საჭიროებული ჩამოკვეთის სპეციფიკაციები.
Ეს საშუალებას აძლევს მანქანის მომწოდებელს უფრო სწორად შეაფასოს გამოყენების შემთხვევა.
5. ჩამოკვეთის კუთხე, სიგრძის ერთნაირობა და ზედაპირის ხარისხის შემოწმება
Კარგი ჩამოკვეთის პროცესის შეფასება არ უნდა შეიძლებოდეს მხოლოდ იმ საფუძველზე, რომ ხილული ჩამოკვეთა არსებობს.
Მწარმოებლებს ასევე უნდა გაითვალისწინონ დასრულებული ბოლოების გეომეტრია და ერთნაირობა.
Ჩამფერის კუთხე
Ჩამფერის კუთხე უნდა შეესაბამებოდეს საბოლოო გამოყენების მოთხოვნებს.
Არასწორი კუთხე შეიძლება ზემოქმედების მონტაჟზე, პოზიციონირებაზე ან დასრულებული კომპონენტის გარეგნობაზე.
Ჩამფერის სიგრძე
Ჩამფერის სიგრძე უნდა დარჩეს ერთნაირი ნიმუშებს შორის.
Თუ ერთი ნიმუში ჩამფერი მნიშვნელოვნად უფრო გრძელი ან მოკლეა ვიდრე სხვა, ეს სხვაობა შეიძლება ზემოქმედების მონტაჟის გაზომვებზე ან შემდგომი დამუშავებაზე.
Ზღვის ხარისხი
Დასრულებული ჩამფერი უნდა შემოწმდეს ჭარბი სახელურის ნიშნების, დეფორმაციის, დარჩენილი ბურღების ან სხვა არსებითი ზედაპირის პირობების მიხედვით. 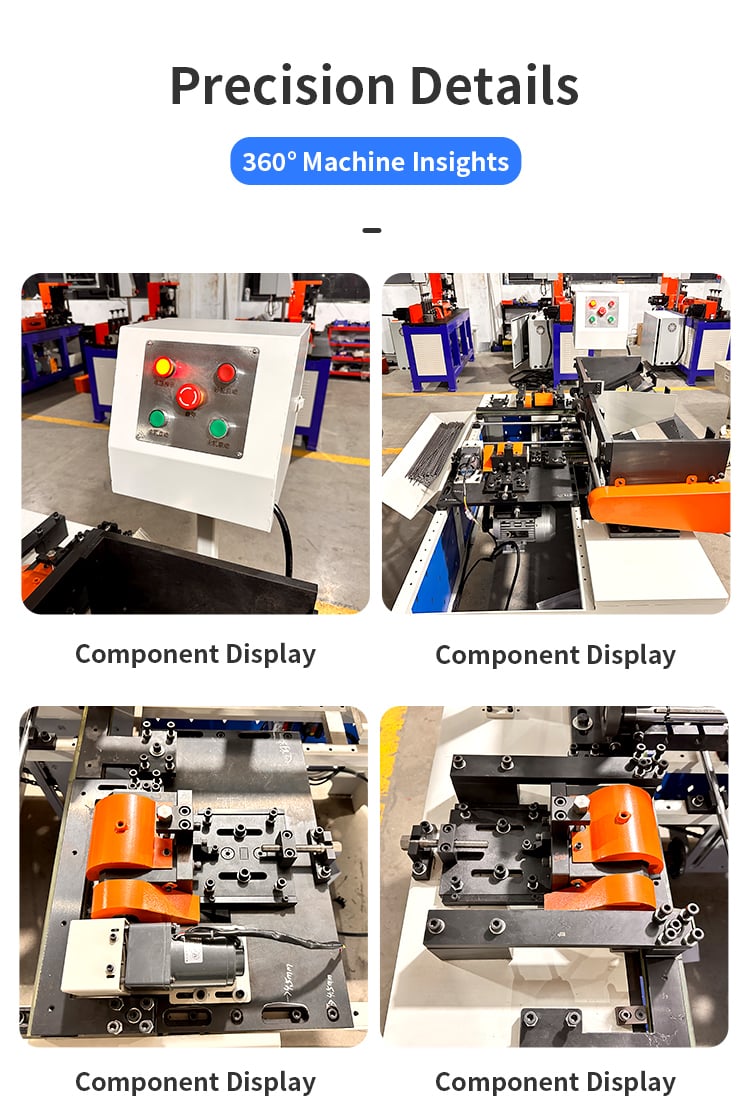
Განზომვილობის შემოწმება
Უფრო მკაცრი მოთხოვნების მქონე წარმოების გამოყენებებისთვის მწარმოებლებს შეუძლიათ გამოიყენონ გაზომვის საშუალებები ან შემოწმების მოწყობილობა შესამოწმებლად:
- Სადენის ან სადენის დიამეტრი
- Ნაკლებად სრული ნაკეთობა
- Ჩამფერის სიგრძე
- Ჩამფერის კუთხე
- Ბოლოს ზედაპირის მდგომარეობა
- Ბერის მდგომარეობა
- Ნაკეთობებს შორის ერთნაირობა
Რეგულარული შემოწმება ასევე მნიშვნელოვანია, რადგან ხელსაწყოების აბრაზიული ცვლილება შეიძლება ნელ-ნელა გავლენა მოახდინოს მექანიკური დამუშავების შედეგებზე უწყვეტი წარმოების დროს.
6. კითხვები, რომლებსაც უნდა უპასუხოთ მანქანის არჩევის წინ
Ჩამფერის მანქანა უნდა აირჩევოდეს ფაქტობრივი წარმოების მოთხოვნების მიხედვით, არ უნდა მოხდეს მანქანის არჩევა მხოლოდ სადენის დიამეტრის მიხედვით.
Კოტირების მოთხოვნის წინ წარმოებლებმა უნდა მოამზადონ შემდეგი ინფორმაცია.
Რომელ მასალას ამუშავებთ?
Მიაწოდეთ მასალის ტიპი და, როცა ხელმისაწვდომია, მასალის ხარისხი.
Ჯინჩუნის გამოყენების შეფასებისთვის მნიშვნელოვანია აშკარად განსაზღვროთ, ამუშავებთ თუ არა ნახშირბადის ფოლადს, მომხმარებლის ფოლადს ან სხვა მხარდაჭერილ მასალას.
Რა არის სადენის ან სადენის დიამეტრი?
Ზუსტი დიამეტრის დიაპაზონი მნიშვნელოვანია შესაბამისი მანქანის კონფიგურაციისა და ინსტრუმენტების განსაზღვრისთვის.
Მაგალითად, მომხმარებელი, რომელსაც კონკრეტული დიამეტრის ჩამფერის მოთხოვნა აქვს, უნდა მიაწოდოს სადენის ან სადენის ფაქტობრივი ზომა, არ არის საკმარისი პროდუქტის აღწერა მხოლოდ „მეტალის სადენი“ როგორც.
Რომელი ჩამფერი გჭირდებათ?
Მიაწოდეთ საჭიროების შემთხვევაში საჭიროებული ჩამფერის კუთხე, ჩამფერის სიგრძე ან ნახაზის მოთხოვნა.
Პროდუქტის ნახაზი განსაკუთრებით სასარგებლოა, როცა საბოლოო გეომეტრია კრიტიკულია.
Რა არის საჭიროებული წარმოების სიმძლავრე?
Თქვენი მოსალოდნელი ყოველდღიური ან ყოველთვიური წარმოებლის მოცულობა შეატყობინეთ მანქანის მომწოდებელს.
Ეს ხელს უწყობს განსაზღვრაში, თუ სტანდარტული კონფიგურაცია თუ უფრო ეფექტური ავტომატური ამონახსნი უფრო შესაფერებელია.
Რა დაშვებული გადახრა გჭირდებათ?
Თუ დამზადებულ ნაკეთობას აქვს მკაცრი განზომილების მოთხოვნები, მიაწოდეთ შესაბამო დაშვებული გადახრები.
Ეს საშუალებას აძლევს მომწოდებელს შეაფასოს მექანიკური დამუშავებისა და შემოწმების მოთხოვნები მანქანის რეკომენდაციამდე.
Გაქვთ პროდუქტის ნიმუშები ან ნახაზები?
Გასაგები პროდუქტის ნახაზი ან ფიზიკური ნიმუში ბევრად მეტ ინფორმაციას მიაწოდებს, ვიდრე მარტივი აღწერა, მაგალითად: „მინდა კონუსური დამუშავების მანქანა“.
Ამ მიზეზით, მწარმოებლებმა უნდა გამოაგზავნონ თავიანთი ნამდვილი პროდუქტის ინფორმაცია მანქანის საბოლოო შერჩევამდე.
Რატომ აირჩიოთ ორმხრივი კონუსური დამუშავების მანქანა?
Იმ მწარმოებლებისთვის, რომლებიც დიდი რაოდენობით გაჭრილ სადენსა და ლითონის სველებს ამუშავებენ, ბოლოების დამუშავება უნდა მიიჩნევოს წარმოების პროცესის ნაკლებად მნიშვნელოვან ნაკრებად, ვიდრე შემდგომი დამუშავებით.
Aორმხრივი ბარის ჩამოხვევის მანქანა შეიძლება დაეხმაროს ხელით მუშაობის შემცირებაში, საბოლოო პროდუქტის ერთნაირობის გაუმჯობესებაში და ქვემოდან მოწყობილობების შეკრების, შეერთების და მოძრავების უფრო კონტროლირებადი სამუშაო პროცესის შექმნაში.
Თუმცა, სწორი ამოხსნა დამოკიდებულია ფაქტობრივ პროდუქტზე.
Მასალა, სადენის ან სადენის სიგრძე, ჩამფერის გეომეტრია, განზომილებათა დაშორება და წარმოების მოცულობა ყველა ეს ფაქტორი მოახდენს გავლენას საჭიროებულ მანქანის კონფიგურაციაზე.
Jinchun-ში ჩვენ ვაწარმოებთ სადენის დამუშავების ამოხსნებს სხვადასხვა სამრეწველო გამოყენებისთვის, მათ შორის სადენის გასწორების, ჩამფერის დამუშავების, სადენის ფორმირების და შეერთების მოწყობილობებს. 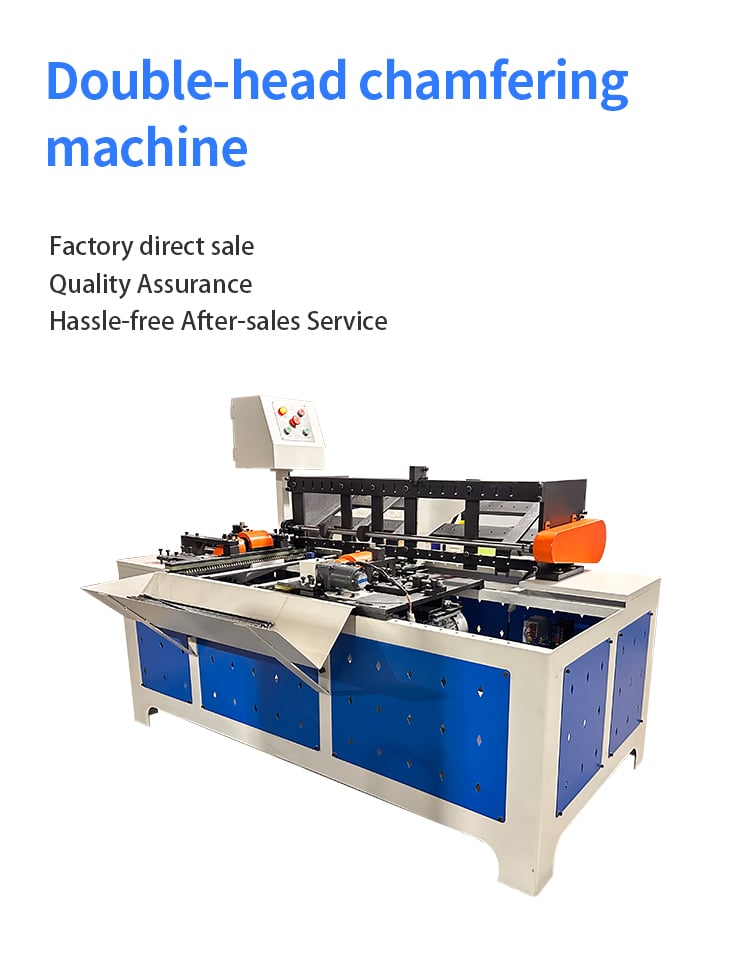
Თუ თქვენ შეაფასებთ ორმხრივი ბარის ჩამოხვევის მანქანა -ს, გამოგვიგზავნეთ თქვენი პროდუქტის ნახაზი ან ნიმუში, მასალა, სადენის ან სადენის სიგრძე, საჭიროებული ჩამფერის განზომილებები, განზომილებათა დაშორება და სამიზნე წარმოების მოცულობა .
Ამ დეტალების საფუძველზე ჩვენი გუნდი შეაფასებს თქვენს გამოყენებას, რეკომენდაციას მოგაწოდებს შესაბამისი მანქანის კონფიგურაციის შესახებ და მოამზადებს შეთავაზებას თქვენს ფაქტობრივ წარმოების მოთხოვნებზე დაყრდნობით.
Სარჩევი
- 1. რატომ არის საჭიროებული ძაფისა და ტარის ბოლოების ჩამფერინგი
- 2. ორბოლო ფასეტირების მანქანის მუშაობის პრინციპი
- 3. უპირატესობები შეკრების, შეერთების და ოპერატორის უსაფრთხოებისთვის
- 4. ნახშირბადის ფოლადისა და ნეიტრალური ფოლადის მასალების განსხვავებები
- 5. ჩამოკვეთის კუთხე, სიგრძის ერთნაირობა და ზედაპირის ხარისხის შემოწმება
- 6. კითხვები, რომლებსაც უნდა უპასუხოთ მანქანის არჩევის წინ
- Რატომ აირჩიოთ ორმხრივი კონუსური დამუშავების მანქანა?