 EN


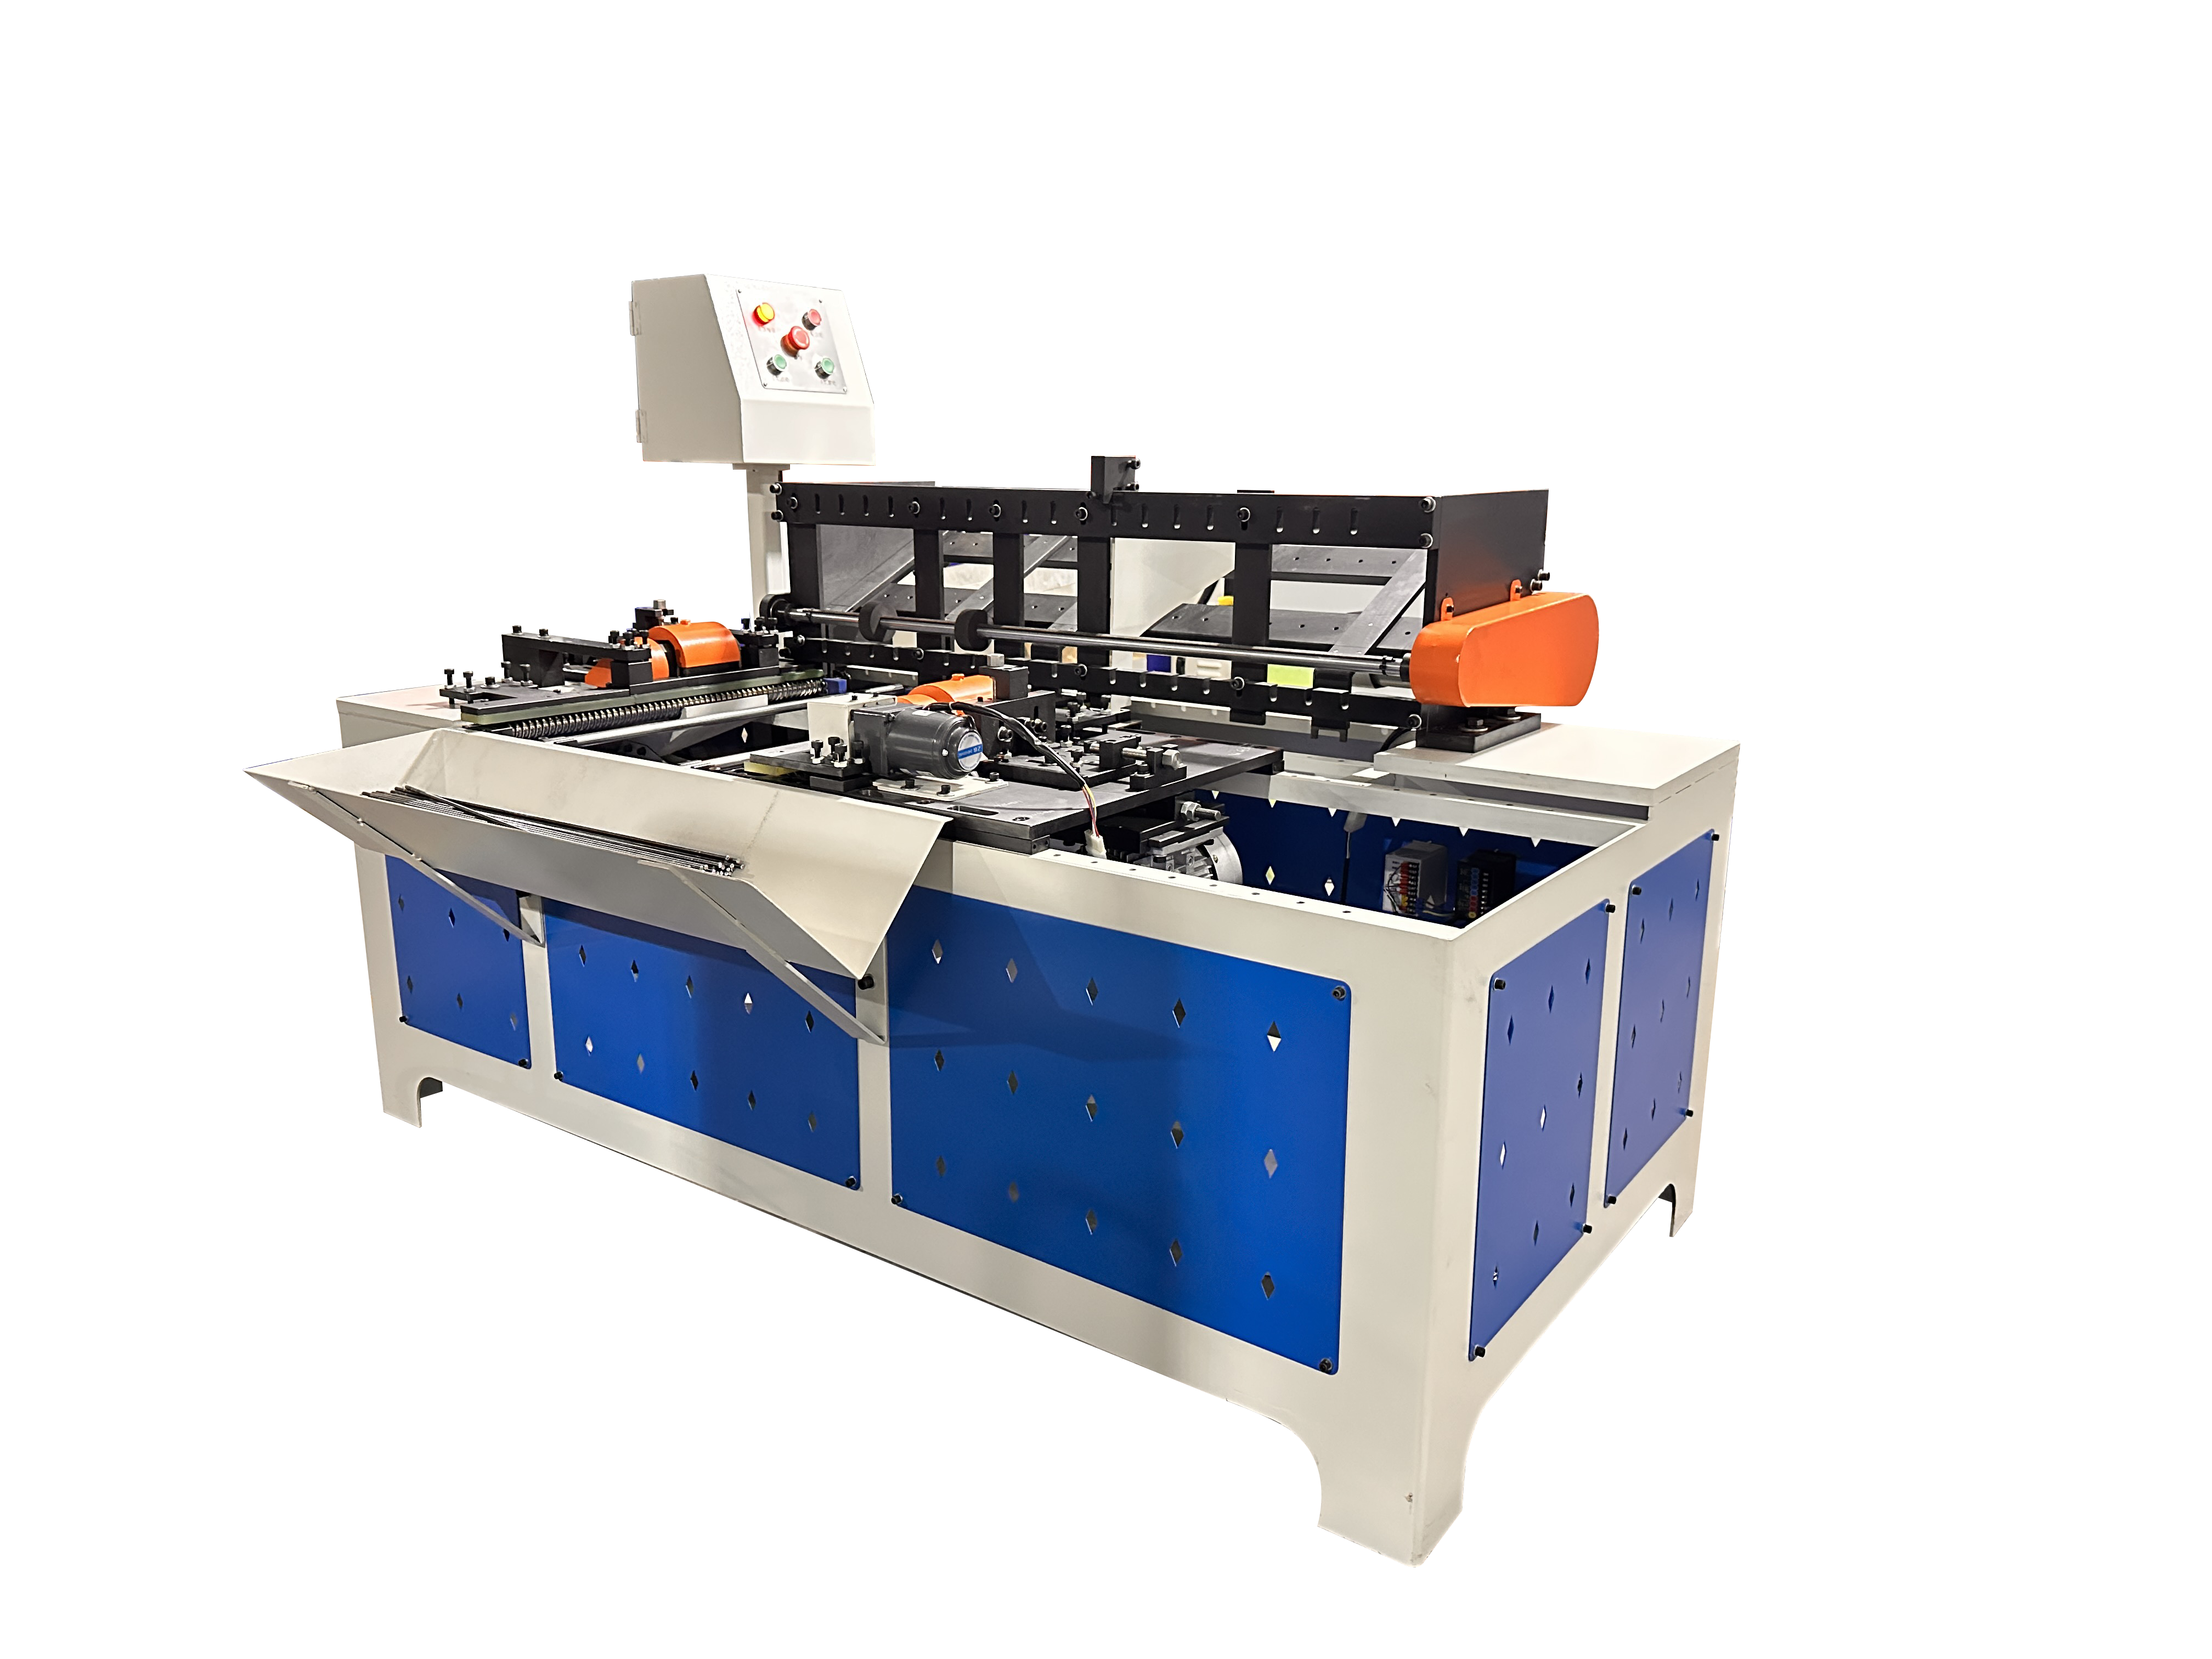
Rezanje žice i metalnih šipki na dužinu samo je jedan dio proizvodnog procesa. Za mnoge primjene, kvaliteta rezanih krajeva izravno utječe na sljedeći proizvodni korak.
Oštri rub, grba ili neravnan kraj mogu uzrokovati probleme tijekom montaže, zavarivanja, hranjenja i rukovanja. Također može učiniti da se inače precizan žičani ili šipkani proizvod teško instalira ili neugodno rukovodi.
Ovdje je mjesto gdje s druge površine može napraviti značajnu razliku. Proizvodnja je u skladu s načelom "izvršavanje" (tzv. "procesiranje") i "izvršavanje" (tzv. "procesiranje").
Za tvrtke koje obrađuju velike količine žice i metalnih šipki cilj nije jednostavno uklanjanje greda. Cilj je postići ponovljivu geometriju krajeva, stabilnu proizvodnu učinkovitost i dosljednu kvalitetu površine. 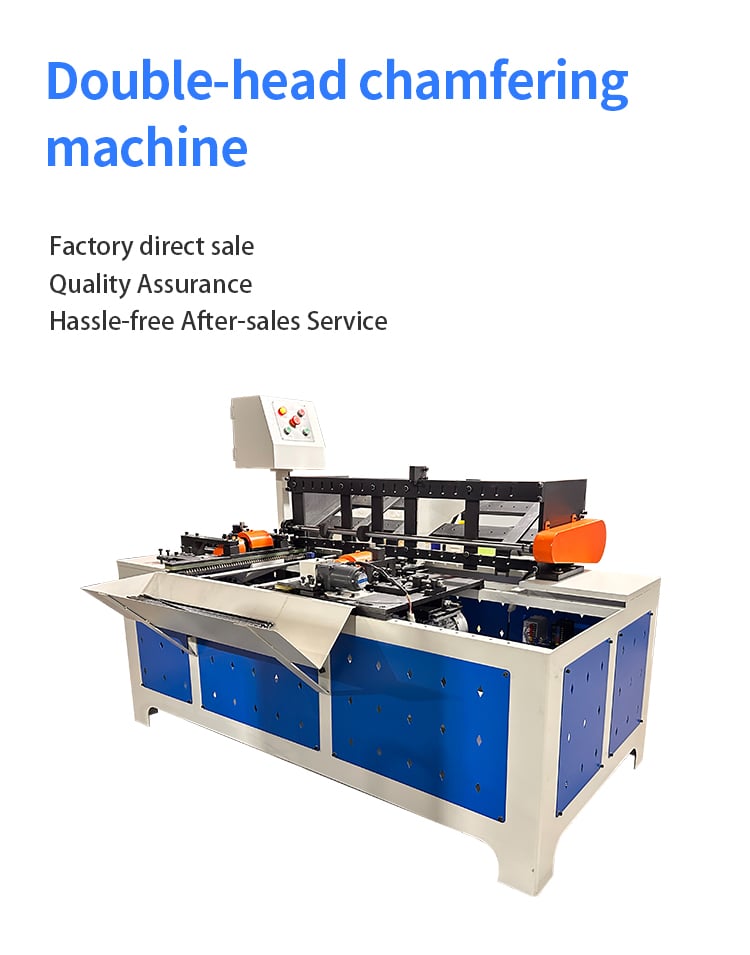
1. za Zašto se na krajovima precizenih žica i šipki mora čepati
Nakon što se pređe žica ili metalni šip, kraj možda neće biti savršeno glatki. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za određene vrste proizvoda za koje se primjenjuje tabela 1. točke (a) ovog članka, za određene vrste proizvoda za koje se primjenjuje tabela 1. točke (a) ovog članka, za određene vrste proizvoda za koje se primjenjuje tabela 1. točke (a) ovog
Ovi problemi mogu izgledati mali, ali mogu postati važni kada komponenta uđe u automatiziranu proizvodnu liniju.
Burs može utjecati na sastav
Ako je vrh oštar ili nepravilan, može se teško ući u rupu, rukav, cijev ili u dijelove za parenje.
Na primjer, kada se metalna šipka mora ubaciti u drugu komponentu, kontrolirani šampon stvara glatkiji prijelaz na kraju. To može smanjiti smetnje tijekom ugradnje i učiniti ručno ili automatizirano sastavljanje stabilnijim.
Oštre ivice mogu uzrokovati probleme s rukovanjem
Oštre krajeve žice i šipke mogu uzrokovati probleme kada operateri moraju pregledati, sortirati, pakirati ili prebaciti velike količine gotovih dijelova.
Smanjenje oštih rubova kontrolisanim šampiranjem može učiniti gotove dijelove lakšim i udobnijim za rukovanje.
Kvalitet završetka može utjecati na zavarivanje
U primjenama u kojima se rezni kraj naknadno zavari, geometrija i stanje površine radnog dijela mogu utjecati na pozicioniranje i ponovljivost.
Dosljedna priprema završetka može pomoći u kontroli kako se dijelovi dodiruju i poravnavaju prije sljedećeg proizvodnog procesa. 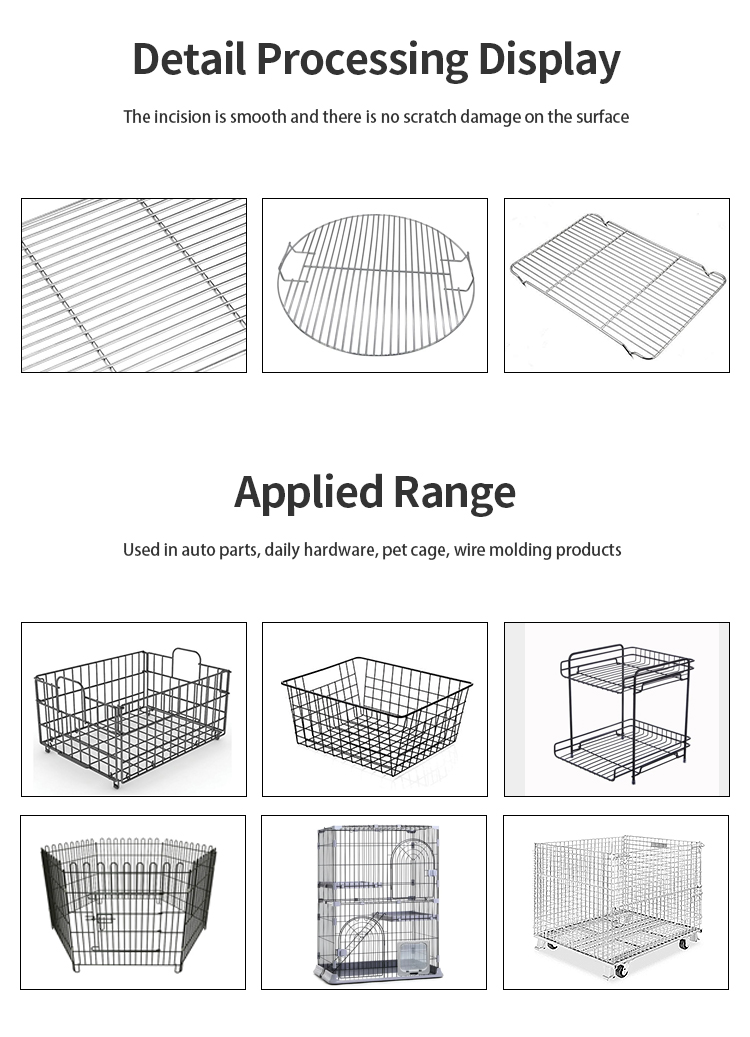
2. - Što? Kako radi stroj za dvostruko čepkanje
A. s druge površine s obzirom na to da je proizvodni sustav za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materijala za proizvodnju materi
Umjesto da se oslanja na operatere koji ručno završavaju svaki kraj, stroj koristi sustav za pozicioniranje i obradu kako bi obrađivao potrebnu geometriju kraja.
U slučaju da je proizvodnja u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, proizvodnja se može provesti u skladu s člankom 6. stavkom 1. točkom (b) ovog članka.
Dvostruko obradu poboljšava učinkovitost
Uobičajenom ručnom obradu svaki komad može biti potrebno više puta obrađivati.
Prvo se obrađuje jedan kraj, a zatim se dio ponovno pozicionira prije nego što se drugi kraj može završiti. To povećava vrijeme rukovanja i može uvesti dodatnu varijaciju između radnih dijelova.
To može smanjiti nepotrebno rukovanje i učiniti tok rada pogodnijim za proizvodnju velikih količina.
Važno je postojati dosljedno
Čamfering nije samo uklanjanje materijala sa kraja.
Stroj mora također imati stabilno pozicioniranje tako da dužina, kut i položaj šampona ostaju konzistentni od jednog radnog dijela do drugog.
Za automatiziranu proizvodnju, ta se ponovljivost posebno važi jer oprema u daljnjem prigu očekuje dijelove s predvidljivim dimenzijama. 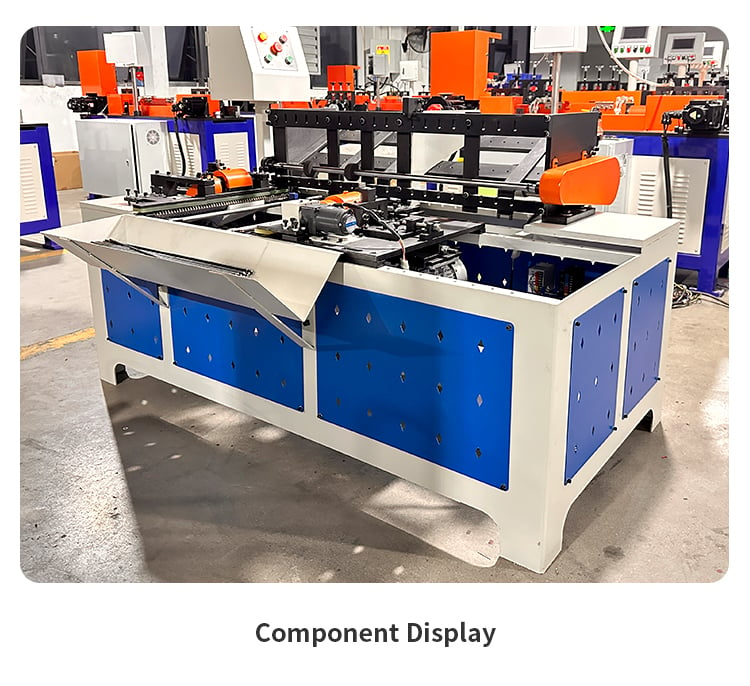
3. Slijedi sljedeće: U skladu s člankom 3. stavkom 2.
Čamfering postaje posebno koristan kada se žica ili metalne šipke koriste kao komponente u drugom proizvodnom procesu.
Lakša montaža
Kontrolirani čamper može olakšati ubacivanje kraja šipke u rupu, cijev ili spojnu komponentu.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 765/2008 Komisija je odlučila da se odredi sljedeći kriteriji:
U skladu s člankom 3. stavkom 2.
Kada krajevi dijelova imaju konzistentniju geometriju, procesi nizvodno mogu raditi s manje varijacija.
Za automatizirane linije, to može pomoći u smanjenju problema uzrokovanih nepravilnim pozicioniranjem predmeta.
Bolje priprema zavarivanja
U nekim slučajevima se mora poslati ili zavarivati rezani radni dio nakon šampiranja.
Dosljedna priprema završetka može učiniti pozicioniranje dijelova predvidljivijim i pomoći proizvođačima da održavaju stabilniji proces zavarivanja.
U slučaju da se ne primjenjuje, proizvod će se upotrebljavati za proizvodnju proizvoda.
Udobnije rukovanje
Uklanjanje ili smanjenje oštih rubova također može poboljšati iskustvo rukovanja za operatere.
U skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je odlučila da se odluka o uvođenju mjera odredi u skladu s člankom 3. stavkom 1. točkom (a) Uredbe (EZ) br. 1225/2009.
4. - Što? Razlike u materijalima za ugljični čelik i nehrđajući čelik
Materijal je jedan od ključnih čimbenika pri odabiru rješenja za šampiranje.
U skladu s člankom 3. stavkom 1. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvodnja materijala može se upotrebljavati za proizvodnju proizvoda koji se upotrebljavaju u proizvodnji.
Ugljični ocel
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, u skladu s člankom 3. točkom (a) ovog članka, proizvođači mogu upotrebljavati električne gorive za proizvodnju električne energije.
U slučaju da se u slučaju izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog izravnog
Za proizvodnju velikih količina, stabilna alatka i dosljedno pozicioniranje posebno su važni za održavanje ponovljivog krajnjeg kvaliteta.
Nerđajući čelik
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, u skladu s člankom 3. stavkom 1. točkom (a) ovog članka, proizvođači mogu upotrebljavati proizvod koji je proizveden u skladu s člankom 3. točkom (a) ovog članka.
U slučaju primjene od nehrđajućeg čelika, proizvođači bi trebali obratiti posebnu pozornost na zahtijevanu kvalitetu površine, razinu materijala, prečnik žice ili šipke i dimenzije šampona.
Ako je gotov sastavni dio ima stroge zahtjeve za izgled ili dimenzije, te pojedinosti treba potvrditi prije izbora stroja i alata.
Pitanja materijalnih informacija
Jednostavno reći dobavljaču stroja da je materijal čelični možda ne pruža dovoljno informacija za točan izbor stroja.
Ako je moguće, navesti razinu materijala, prečnik žice ili šipke, crtež proizvoda i potrebne specifikacije šampona.
To omogućuje dobavljaču strojeva da preciznije procjeni primjenu.
- Pet. Utakmica šampera, konzistentnost dužine i provjere kvalitete površine
U slučaju da se ne može utvrditi da je u skladu s tim kriterijem, potrebno je utvrditi da je u skladu s tim kriterijem i da se ne može utvrditi da je u skladu s tim kriterijem i da je u skladu s tim kriterijem i da je u skladu s tim kriterijem i da je u skladu s tim kriterijem i da je u skladu s tim
Proizvođači bi također trebali uzeti u obzir geometriju i konzistenciju gotovih krajeva.
Kut zaobljenja
Utakmica u obliku podnožja mora biti u skladu s zahtjevima konačne primjene.
Ako je to potrebno, u slučaju da je proizvod napravljen u skladu s člankom 6. stavkom 2. točkom (a) ovog pravilnika, proizvođač mora upotrijebiti sljedeće elemente:
Dužina šamfera
U slučaju da je proizvodnja u skladu s člankom 6. stavkom 2. točkom (a) ovog članka, potrebno je utvrditi razinu i veličinu proizvoda.
Ako je jedan radni dio značajno duži ili kraći od drugog, razlika može utjecati na dimenzije montaže ili naknadnu obradu.
Kvaliteta površine
U slučaju da se ne primjenjuje primjena ovog standarda, ispitna tijela moraju se obratiti na ispitivanje za utvrđivanje vrijednosti. 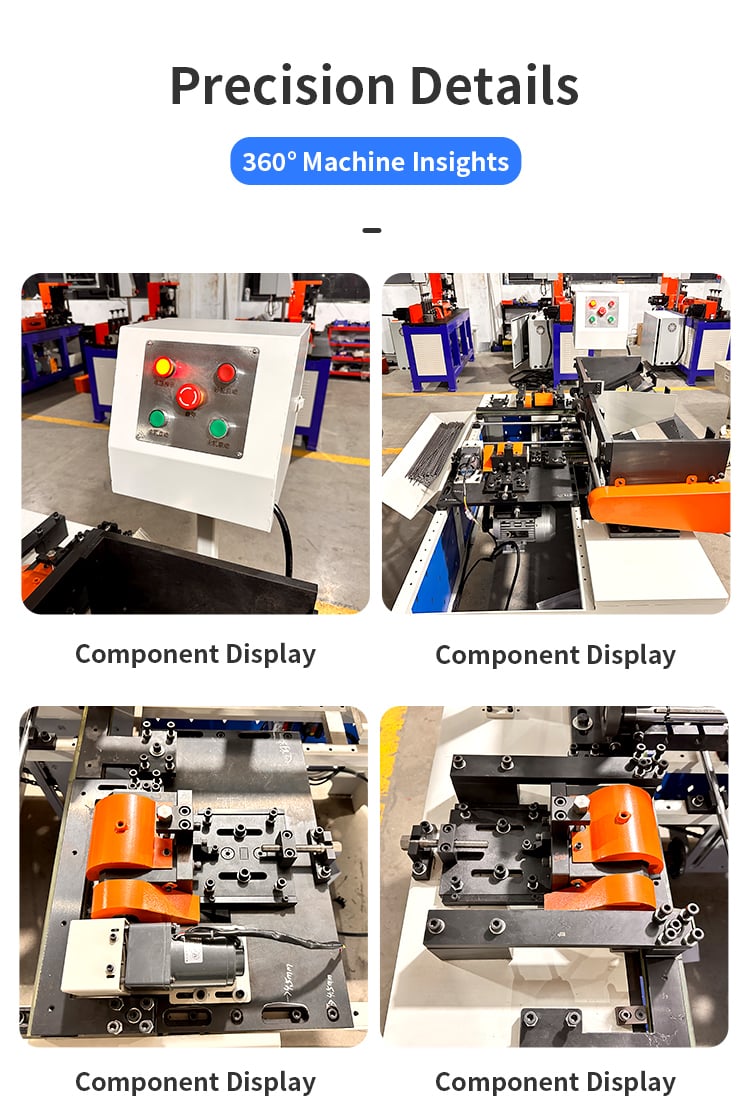
Provjera dimenzija
U slučaju proizvodnih primjena s strožim zahtjevima, proizvođači mogu koristiti mjerne alate ili opremu za inspekciju kako bi provjerili:
- Dijametar žice ili šipke
- Ukupna duljina dijela
- Dužina šamfera
- Kut zaobljenja
- Stanje krajnjeg lica
- Stanje u burru
- U skladu s člankom 3.
Redovito provjeravanje je također važno jer se nošenje alata može postupno utjecati na rezultate obrade tijekom kontinuirane proizvodnje.
6. - Što? Pitanja na koja treba odgovoriti prije izbora stroja
U slučaju da se ne može utvrditi da je proizvodnja u skladu s zahtjevima iz članka 3. stavka 1. točke (a) Uredbe (EZ) br.
U slučaju da je proizvodnja proizvoda u skladu s člankom 6. stavkom 1. točkom (a) ili (b) ovog članka, proizvođač mora obavijestiti proizvođača o tome.
Koje materijale obrađujete?
U slučaju da je to moguće, navesti vrstu materijala i, ako je to moguće, razinu materijala.
U skladu s člankom 11. stavkom 1. točkom (a) Uredbe (EU) br. 1225/2012 Komisija je odlučila da se odredi proizvodnja u skladu s člankom 11. stavkom 1. točkom (a) Uredbe (EU) br. 1225/2013 u skladu s člankom 11. stavkom 2. točkom (b) Uredbe (EU) br. 1225
Koji je prečnik žice ili šipke?
Za određivanje odgovarajuće konfiguracije i alata za strojeve važan je precizni raspon prečnika.
U slučaju da je proizvod u pitanju, korisnik bi trebao navesti veličinu žice ili šipke, a ne samo opisati proizvod kao metalnu šipku.
Koji vam je Chamfer potreban?
U slučaju da je to moguće, u skladu s člankom 6. stavkom 2.
Nacrte proizvoda posebno su korisne kada je krajnja geometrija kritična.
Koja je potrebna proizvodna snaga?
U slučaju da je proizvodnja vozila u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, proizvođač mora obavijestiti proizvođača o očekivanoj dnevnoj ili mjesečnoj količini proizvodnje.
To pomaže utvrditi je li standardna konfiguracija ili automatsko rješenje s većom učinkovitostju prikladnije.
Koja tolerancija vam je potrebna?
Ako je proizvodni dio u skladu s zahtjevima iz točke 4.4.4., u skladu s člankom 6. stavkom 2.
To omogućuje dobavljaču da procjeni zahtjeve za obradu i inspekciju prije nego preporuči opremu.
Imate li uzorke ili crteže proizvoda?
Čisto crtež proizvoda ili fizički uzorak mogu pružiti mnogo više informacija od jednostavnog opisa kao što je "Trebam strojev za šampiranje".
Stoga bi proizvođači trebali poslati svoje stvarne informacije o proizvodu prije donošenja konačne odluke o stroju.
Zašto odabrati stroj za dvostruko čepkanje?
U slučaju proizvođača koji obrađuju velike količine rezane žice i metalnih šipki, završna obrada treba se tretirati kao dio proizvodnog procesa, a ne kao naknadna stvar.
A. s druge površine u skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 Komisija je odlučila da se u skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 primjenjuje Uredba (EZ) br.
Međutim, pravo rješenje ovisi o stvarnom proizvodu.
Materijal, prečnik žice ili šipke, geometrija šampera, dimenzionalna tolerancija i proizvodni volumen utječu na potrebnu konfiguraciju stroja.
U Jinchunu pružamo rješenja za obradu žice za različite industrijske primjene, uključujući opremu za ravnanje, šampiranje, oblikovanje žice i zavarivanje. 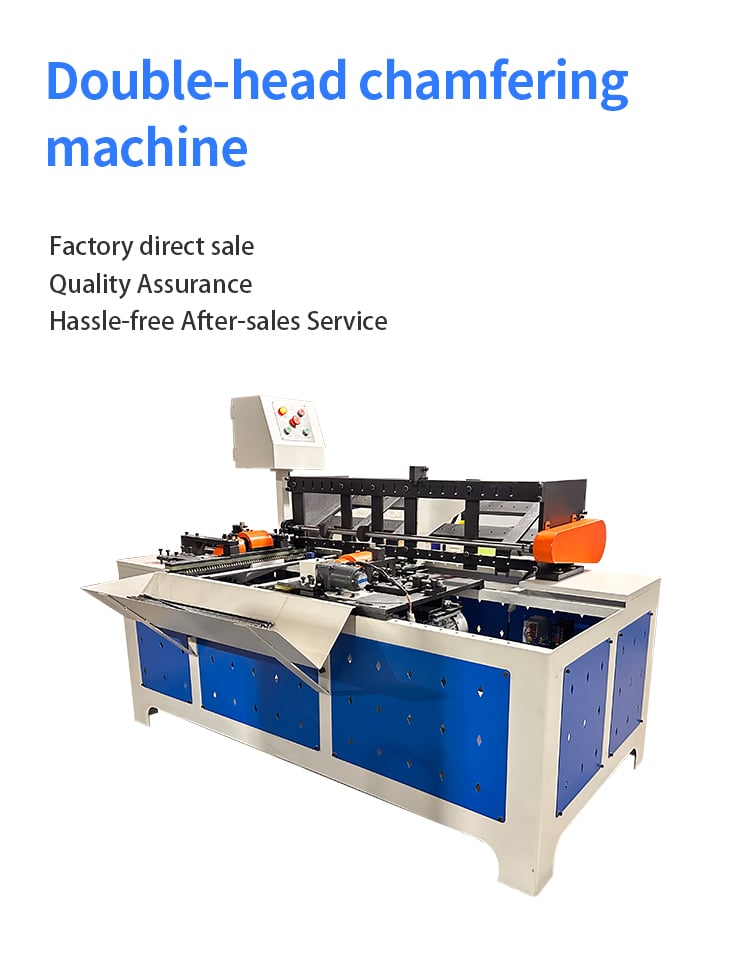
Ako ste u fazi procjene s druge površine pošalji nam svoje u slučaju da je proizvodni proizvod ili uzorak izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izravno izrav .
Na temelju tih podataka, naš tim može procijeniti vašu prijavu, preporučiti odgovarajuću konfiguraciju stroja i pripremiti citat na temelju vaših stvarnih zahtjeva za proizvodnju.
Sadržaj
- 1. za Zašto se na krajovima precizenih žica i šipki mora čepati
- 2. - Što? Kako radi stroj za dvostruko čepkanje
- 3. Slijedi sljedeće: U skladu s člankom 3. stavkom 2.
- 4. - Što? Razlike u materijalima za ugljični čelik i nehrđajući čelik
- - Pet. Utakmica šampera, konzistentnost dužine i provjere kvalitete površine
- 6. - Što? Pitanja na koja treba odgovoriti prije izbora stroja
- Zašto odabrati stroj za dvostruko čepkanje?