 EN


Різання дроту та металевих стрижнів на довжину — це лише одна частина виробничого процесу. Для багатьох застосувань якість зрізаних кінців безпосередньо впливає на наступний етап виробництва.
Гострий край, заусінець або нерівний кінець можуть спричинити проблеми під час збирання, зварювання, подавання та обробки. Вони також можуть ускладнити монтаж іншого чином точного дроту або стрижня або зробити його незручним для роботи.
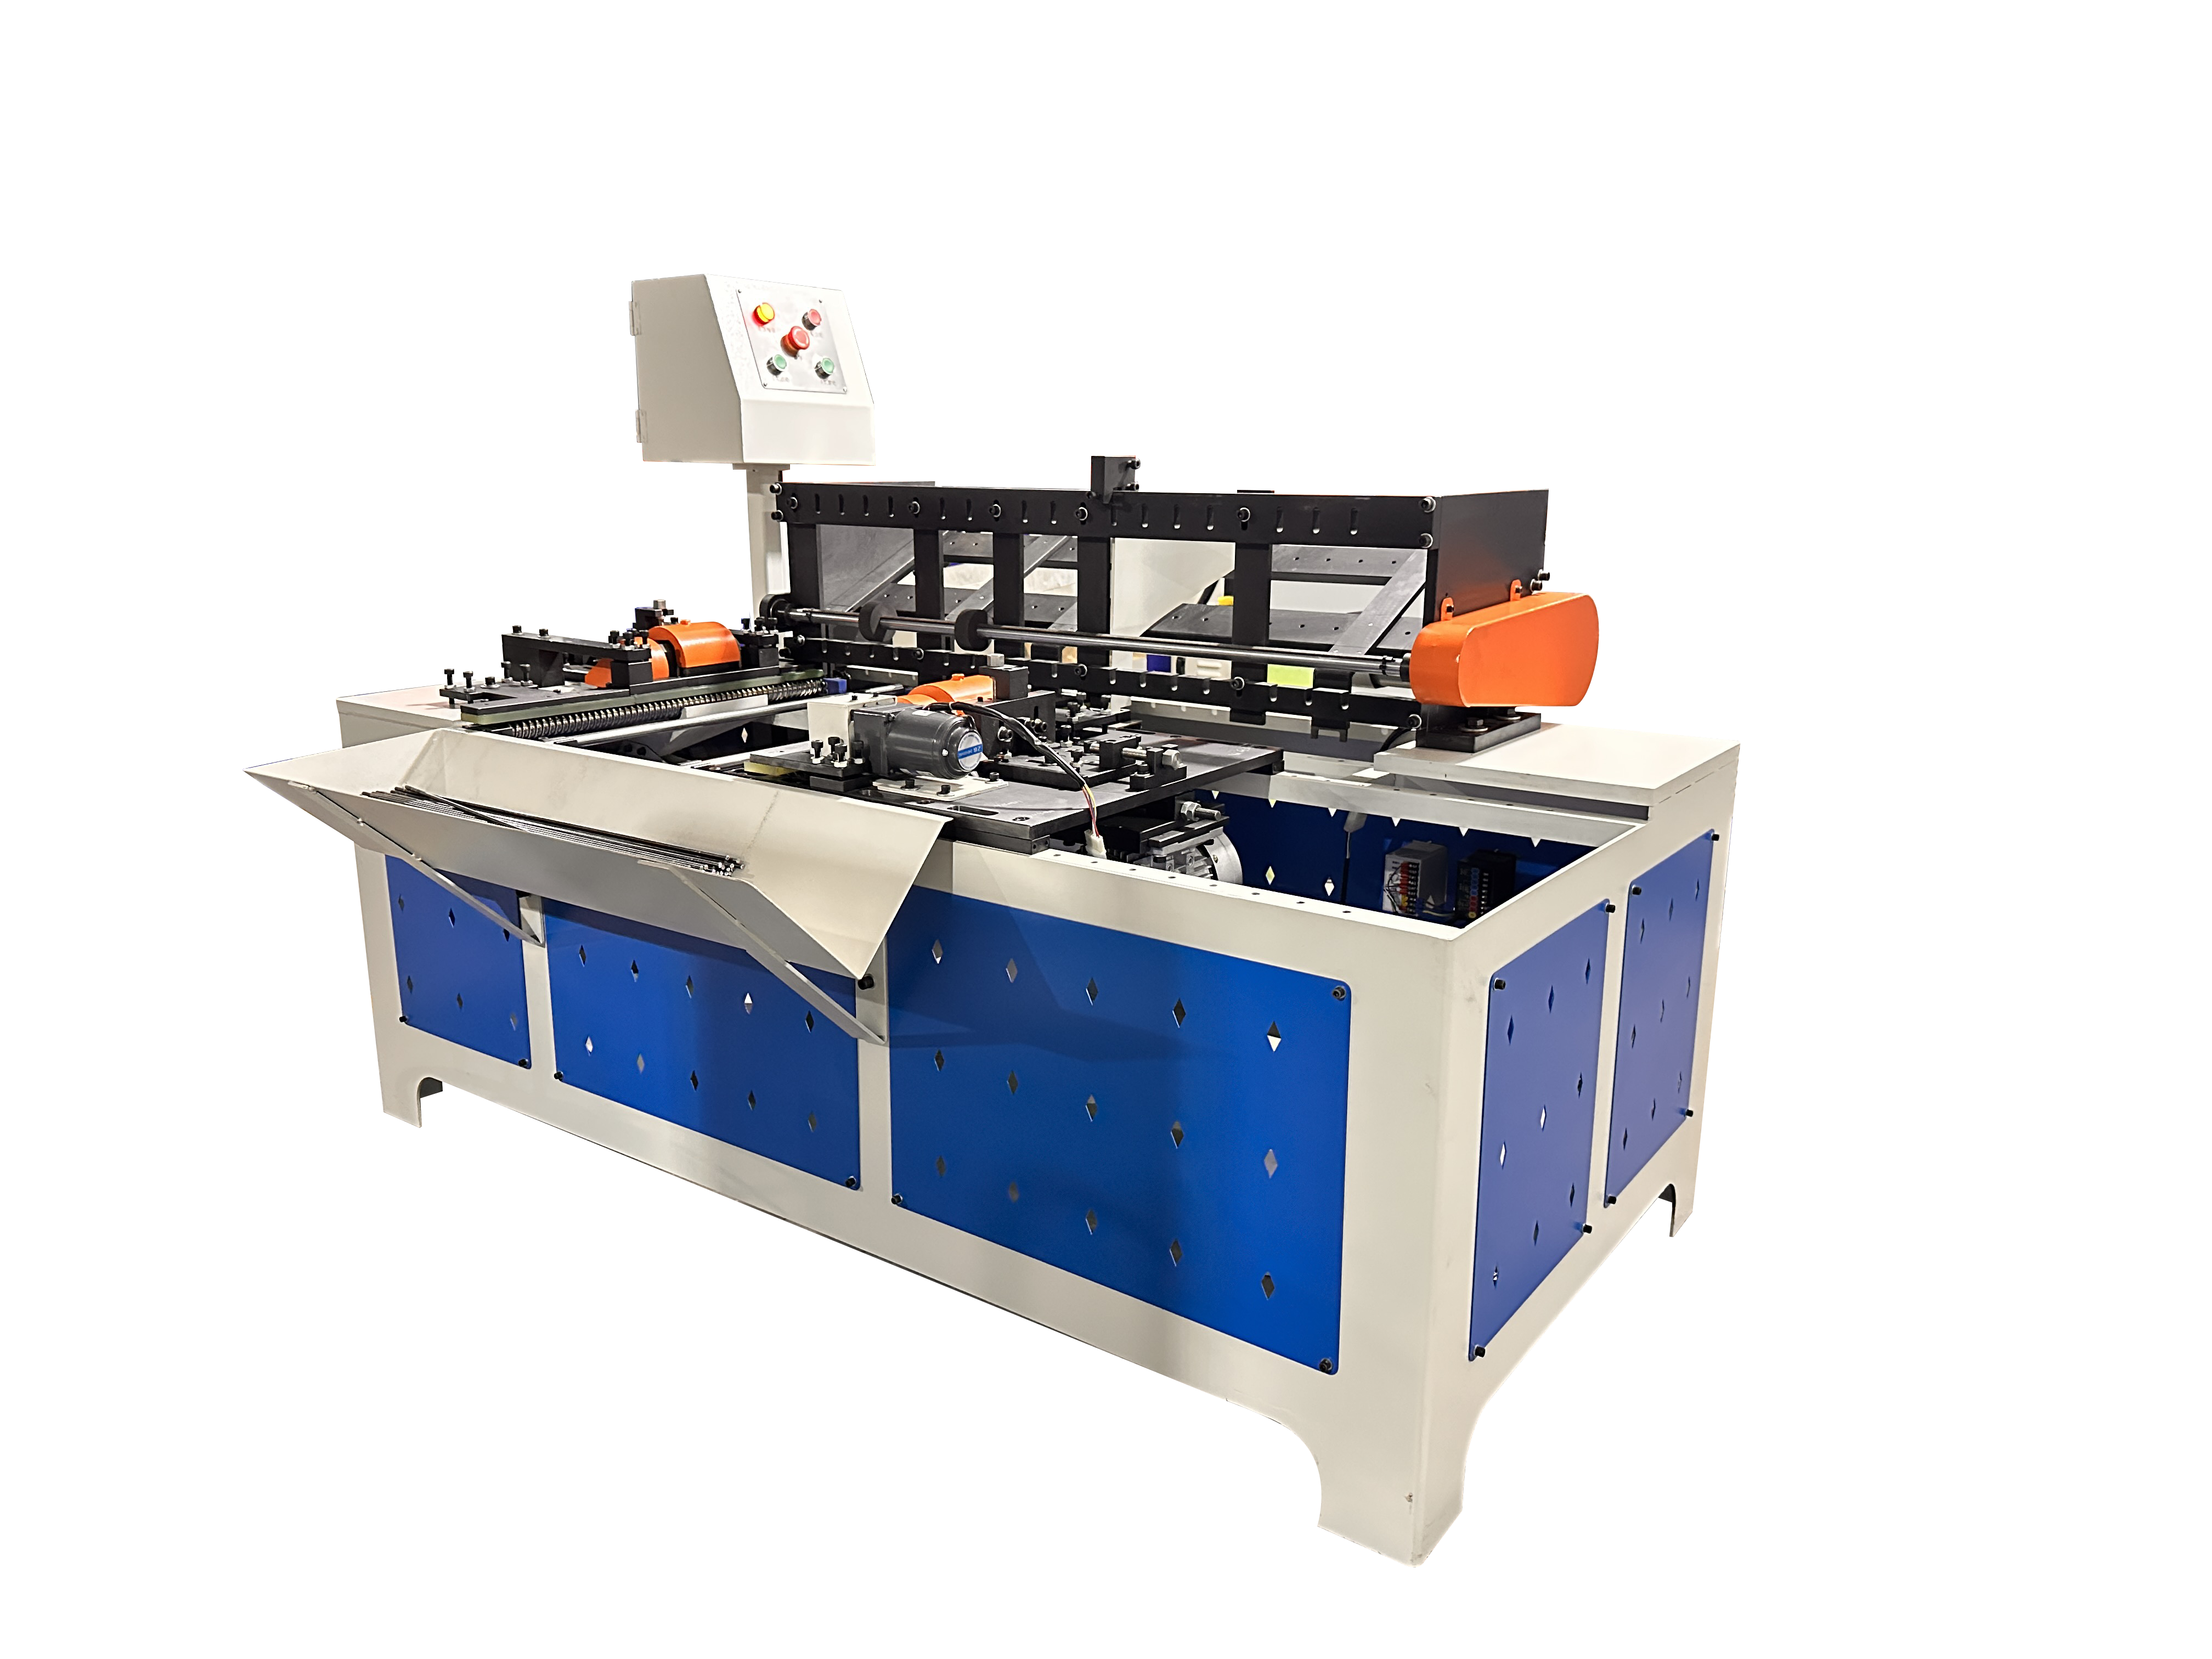
Це те місце, де фасочний верстат з подвійним кінцем може мати суттєве значення. Обробляючи обидва кінці заготовки контрольованим фасочним фрезеруванням, виробники можуть покращити якість кінців, зменшити ручну остаточну обробку та створювати більш однорідні деталі для подальшого виробництва.
Для компаній, що обробляють великі обсяги дроту та металевих стрижнів, мета полягає не просто в усуненні заусінців. Це досягнення повторюваної геометрії кінців, стабільної ефективності виробництва та постійної якості поверхні. 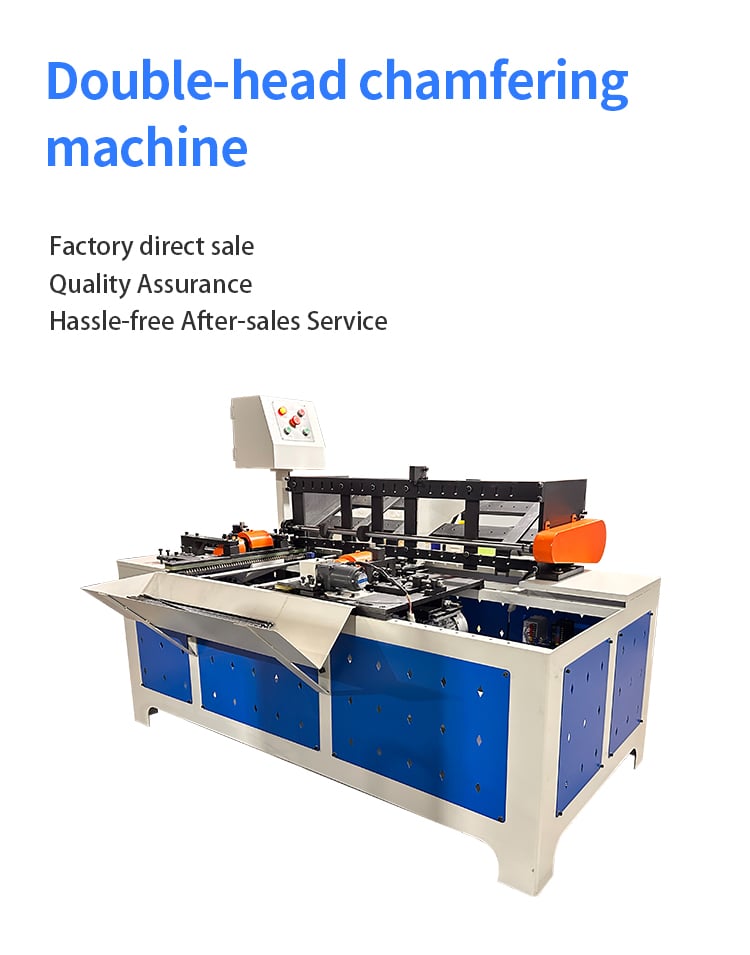
1. Чому кінці дроту та стрижнів потребують фасочного фрезерування
Після розрізання дроту або металевого стрижня його кінець може бути не зовсім гладким. Залежно від матеріалу, методу різання, стану інструменту та параметрів виробництва на розрізаній поверхні можуть утворюватися заусенці, гострі краї або незначна деформація.
Ці проблеми можуть здаватися незначними, але вони набувають важливості, коли компонент потрапляє на автоматизовану виробничу лінію.
Заусенці можуть вплинути на збирання
Гострий або нерівний кінець може ускладнювати введення стрижня або дроту в отвір, рукав, трубку або спряжений елемент.
Наприклад, коли металевий стрижень потрібно вставити в інший компонент, контрольований фаска створює плавніший перехід на кінці. Це може зменшити перешкоди під час вставляння й зробити ручне або автоматизоване збирання стабільнішим.
Гострі краї можуть ускладнювати роботу з деталями
Гострі кінці дроту та стрижнів можуть створювати проблеми, коли операторам потрібно оглядати, сортувати, упаковувати або переміщати великі партії готових деталей.
Зменшення гострих кромок за допомогою контрольованого фасочного оброблення робить готові вироби простішими та зручнішими у роботі.
Кінцева якість може впливати на зварювання
У застосуваннях, де зрізаний край подальше зварюється, геометрія та стан поверхні виробу можуть впливати на його позиціонування та повторюваність.
Стабільна підготовка кінців допомагає контролювати те, як компоненти стикаються та вирівнюються перед наступним технологічним процесом. 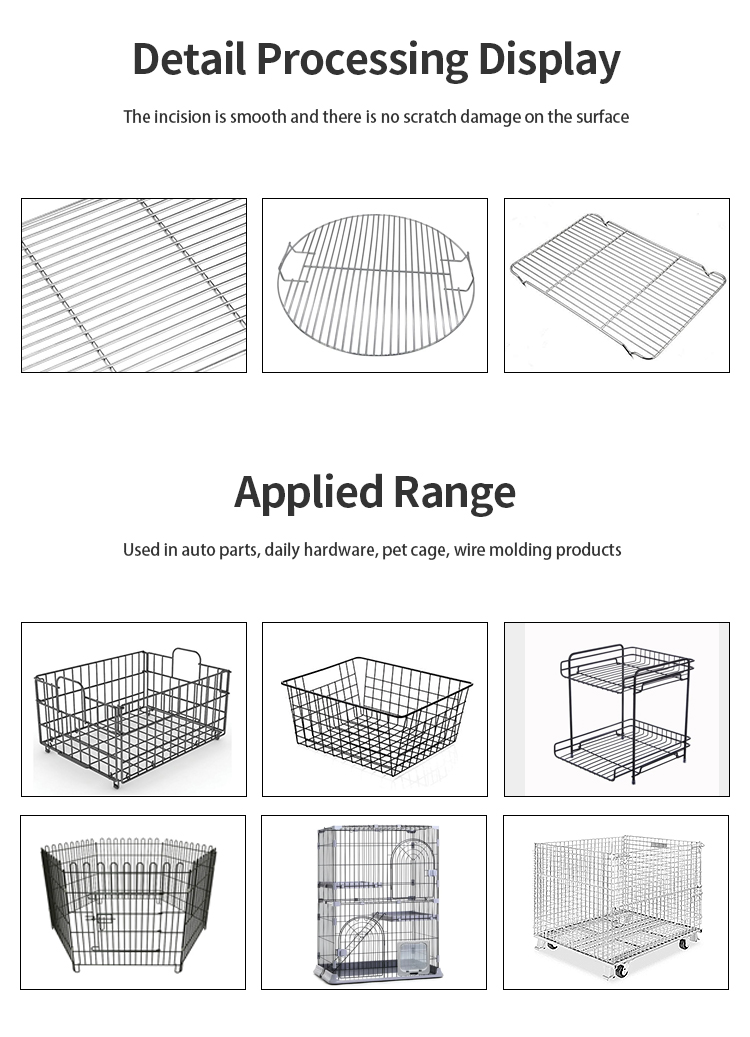
2. Як працює двокінцевий фасочний верстат
Aфасочний верстат з подвійним кінцем призначений для оброблення двох кінців виробу контрольованим і повторюваним способом.
Замість того щоб покладатися на операторів, які вручну обробляють кожен кінець, верстат використовує систему позиціонування та механічної обробки для формування потрібної геометрії кінців.
Точна конфігурація може варіюватися залежно від діаметра виробу, матеріалу, розмірів фаски, обсягу виробництва та необхідних допусків.
Двокінцева обробка підвищує ефективність
При традиційній ручній обробці кожен виріб, можливо, доведеться багато разів переставляти.
Спочатку обробляється один кінець, після чого деталь перевертається, перш ніж можна буде завершити обробку іншого кінця. Це збільшує час обробки й може призвести до додаткових відмінностей між заготовками.
Це може скоротити зайве переміщення та зробити робочий процес більш придатним для високопродуктивного виробництва.
Узгоджене позиціонування має важливе значення
Фаска — це не лише видалення матеріалу з кінця.
Станок також повинен забезпечувати стабільне позиціонування, щоб довжина, кут і розташування фаски залишалися однаковими для кожної заготовки.
Для автоматизованого виробництва така повторюваність особливо важлива, оскільки наступні технологічні пристрої очікують деталі з передбачуваними розмірами. 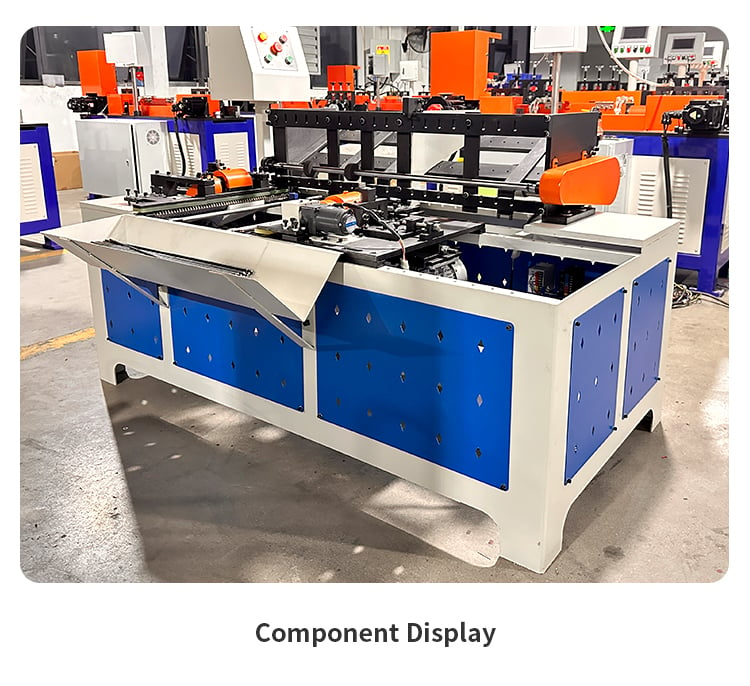
3. Переваги для збирання, зварювання та безпеки оператора
Фаска стає особливо корисною, коли дріт або металеві стрижні використовуються як компоненти в іншому технологічному процесі.
Легший монтаж
Контрольована фаска полегшує введення кінця стрижня в отвір, трубу або з’єднувальний елемент.
Це корисно для виробників рам, кронштейнів, компонентів меблів, фурнітури та інших виробів, де компоненти потрібно збирати багаторазово.
Стабільніший подальший процес обробки
Коли кінці заготовок мають більш узгоджену геометрію, подальші процеси можуть працювати з меншою кількістю варіацій.
Для автоматизованих ліній це може допомогти зменшити проблеми, спричинені нерегулярним розташуванням заготовок.
Краща підготовка до зварювання
У деяких застосуваннях зрізану заготовку потрібно розмістити або зварити після фасковання.
Узгоджена підготовка кінців може зробити розташування компонентів передбачуванішим і допомогти виробникам забезпечити стабільніший процес зварювання.
Точний ефект залежить від матеріалу, методу зварювання, конструкції з’єднання та вимог до кінцевого виробу.
Зручніше ручне поводження
Видалення або зменшення гострих кромок також може поліпшити досвід роботи операторів.
Це особливо актуально, коли потрібно збирати, інспектувати, упаковувати або передавати між виробничими етапами великі обсяги нарізаних стрижнів або дротів.
4. Відмінності матеріалів для вуглецевої та нержавіючої сталі
Матеріал є одним із ключових факторів при виборі рішення для фасонування.
Різні сталеві матеріали можуть мати різну твердість, міцність та характеристики обробки. Ці відмінності можуть впливати на вибір інструменту, режими обробки, якість поверхні та ефективність виробництва.
Вуглецева сталь
Дріт і стрижні з вуглецевої сталі широко використовуються в промислових компонентах, кріпленні, каркасах, кронштейнах та інших металевих виробах.
При обробці вуглецевої сталі необхідно вибирати відповідну конфігурацію фасонування з урахуванням фактичного класу матеріалу, діаметра, твердості, розмірів фаски та обсягів виробництва.
Для високопродуктивного виробництва стабільність інструментів та постійна точність позиціонування є особливо важливими для забезпечення повторюваної якості кінцевого продукту.
Нержавіюча сталь
Нержавіюча сталь має інші характеристики обробки, ніж вуглецева сталь, і може вимагати різних параметрів обробки.
Для застосувань із нержавіючої сталі виробники повинні звернути особливу увагу на необхідну якість поверхні, марку матеріалу, діаметр дроту або стрижня та розміри фаски.
Якщо готовий компонент має суворі вимоги щодо зовнішнього вигляду або розмірів, ці деталі слід підтвердити до вибору верстата та інструменту.
Інформація про матеріал має значення
Просто повідомити постачальника верстатів, що матеріал — «сталь», може бути недостатньо для точного вибору верстата.
За можливості надавайте марку матеріалу, діаметр дроту або стрижня, креслення виробу та вимоги до фаски.
Це дає змогу постачальникові верстатів точніше оцінити застосування.
5. Кут фаски, узгодженість довжини та перевірка якості поверхні
Якісний процес фаскування слід оцінювати не лише за наявністю видимої фаски.
Виробники також повинні враховувати геометрію та узгодженість готових кінців.
Кут фаски
Кут фаски має відповідати вимогам остаточного застосування.
Неправильний кут може вплинути на збирання, позиціонування або зовнішній вигляд готового компонента.
Довжина фаски
Довжина фаски має залишатися узгодженою між робочими заготовками.
Якщо у однієї заготовки фаска значно довша або коротша, ніж у іншої, ця різниця може вплинути на розміри збирання або подальшу обробку.
Якість поверхні
Готову фаску слід перевірити на наявність надмірних слідів інструменту, деформації, залишкових заусенців або інших небажаних станів поверхні. 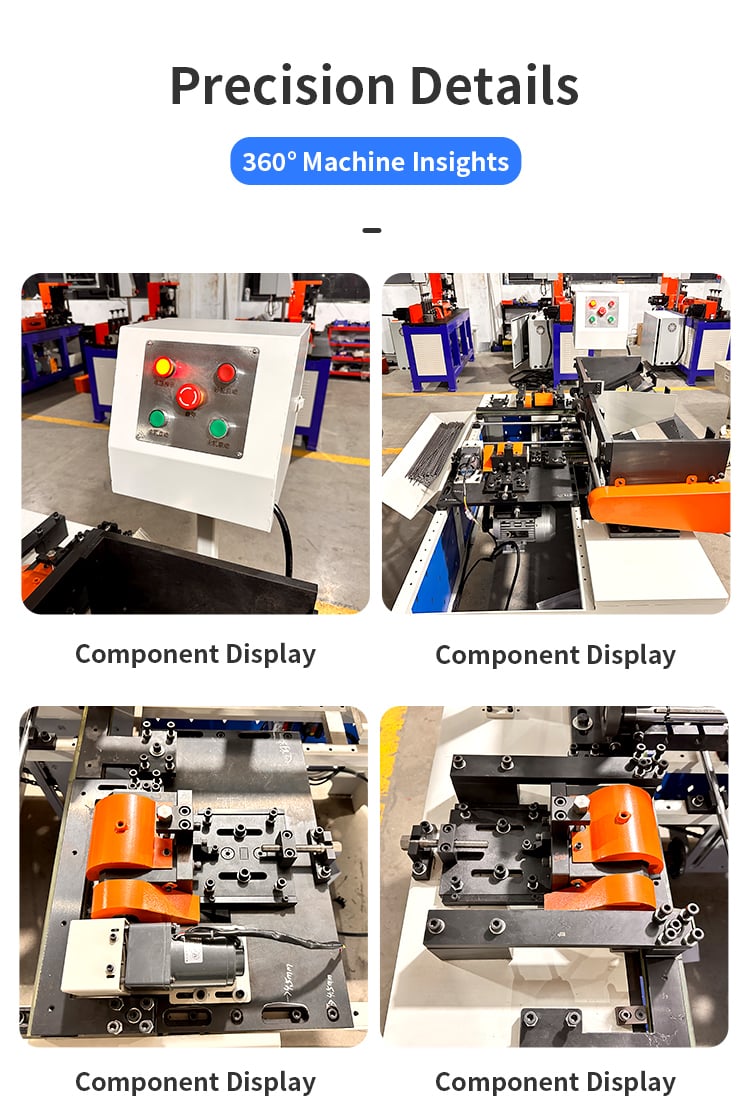
Вимірювальна перевірка
Для виробничих застосувань із жорсткішими вимогами виробники можуть використовувати вимірювальні інструменти або контрольне обладнання для перевірки:
- Діаметра дроту або стрижня
- Загальної довжини деталі
- Довжина фаски
- Кут фаски
- Стан торцевої поверхні
- Стан заусінців
- Узгодженість між деталями
Регулярне перевірка також є важливою, оскільки зношування інструменту поступово може впливати на результати механічної обробки під час безперервного виробництва.
6. Питання, на які слід відповісти перед вибором верстата
Верстат для фаскування слід вибирати згідно з реальними вимогами виробництва, а не просто вибирати верстат лише на основі діаметра дроту.
Перед замовленням розрахунку виробники повинні підготувати таку інформацію.
Який матеріал ви обробляєте?
Надайте тип матеріалу та, за наявності, його марку.
Для оцінки застосування компанією Jinchun важливо чітко визначити, чи обробляється вами вуглецева сталь, нержавіюча сталь чи інший підтримуваний матеріал.
Який діаметр дроту або стрижня?
Точний діапазон діаметрів важливий для визначення відповідної конфігурації верстата та інструменту.
Наприклад, клієнт, якому потрібна фаска для певного діаметра, має надати фактичний розмір дроту або стрижня, а не лише описувати продукт як «металевий стрижень».
Яку фаску вам потрібно?
Вкажіть потрібний кут фаски, довжину фаски або вимоги креслення, якщо вони є.
Креслення продукту особливо корисне, коли кінцева геометрія є критичною.
Яка потрібна потужність виробництва?
Повідомте постачальника верстатів про очікуваний щоденний або щомісячний обсяг виробництва.
Це допомагає визначити, чи більш підходить стандартна конфігурація, чи автоматичне рішення з підвищеною ефективністю.
Які допуски вам потрібні?
Якщо готова деталь має суворі вимоги до розмірів, надайте відповідні допуски.
Це дає постачальникові змогу оцінити вимоги до обробки та контролю перед рекомендацією обладнання.
Чи є у вас зразки продукту або креслення?
Чітке креслення продукту або фізичний зразок може надати набагато більше інформації, ніж простий опис, наприклад «Мені потрібен фасочний верстат».
З цієї причини виробники повинні надсилати фактичну інформацію про свій продукт до прийняття остаточного рішення щодо верстата.
Чому варто обрати двосторонній фасочний верстат?
Для виробників, які обробляють великі обсяги нарізаного дроту та металевих стрижнів, обробку кінців слід розглядати як частину виробничого процесу, а не як додаткову операцію.
Aфасочний верстат з подвійним кінцем це може допомогти зменшити ручне обслуговування, покращити однорідність кінців та створити більш контрольований робочий процес для подальшого збирання, зварювання та обробки.
Однак правильне рішення залежить від фактичного продукту.
Матеріал, діаметр дроту або стрижня, геометрія фаски, розмірні допуски та обсяг виробництва впливають на необхідну конфігурацію верстата.
У компанії Jinchun ми надаємо рішення для обробки дроту для різних промислових застосувань, зокрема обладнання для вирівнювання, фасковання, формування дроту та зварювання. 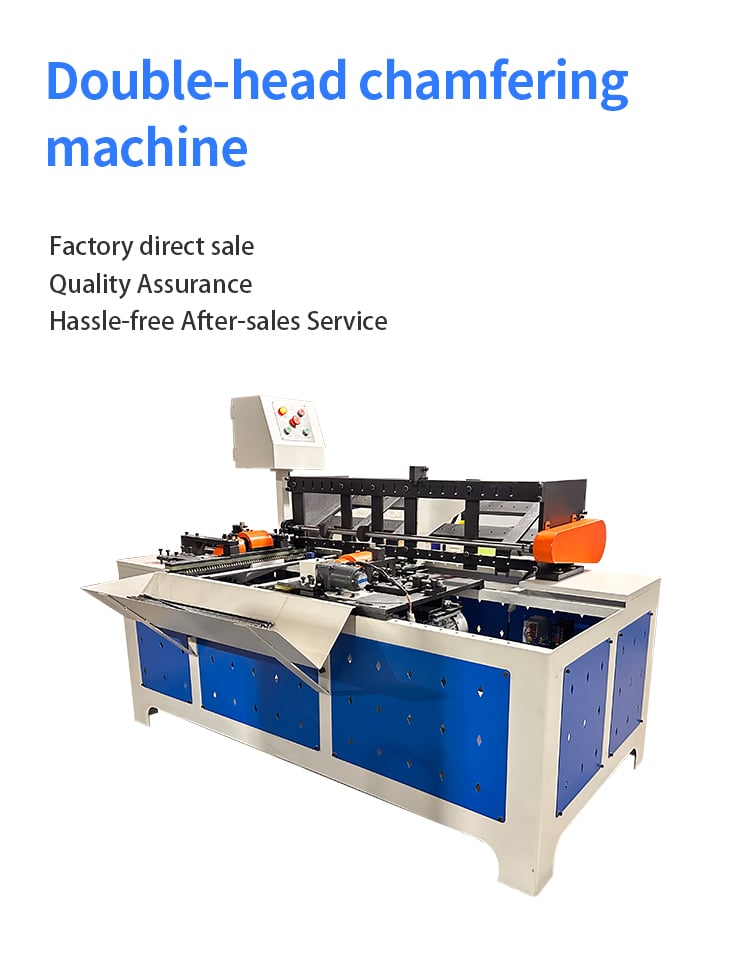
Якщо ви оцінюєте фасочний верстат з подвійним кінцем , надішліть нам своє креслення виробу або зразок, матеріал, діаметр дроту або стрижня, потрібні розміри фаски, розмірні допуски та цільовий обсяг виробництва .
З цими даними наша команда зможе проаналізувати ваше застосування, порекомендувати відповідну конфігурацію верстата та підготувати розрахунок на основі ваших реальних виробничих вимог.
Зміст
- 1. Чому кінці дроту та стрижнів потребують фасочного фрезерування
- 2. Як працює двокінцевий фасочний верстат
- 3. Переваги для збирання, зварювання та безпеки оператора
- 4. Відмінності матеріалів для вуглецевої та нержавіючої сталі
- 5. Кут фаски, узгодженість довжини та перевірка якості поверхні
- 6. Питання, на які слід відповісти перед вибором верстата
- Чому варто обрати двосторонній фасочний верстат?