 EN


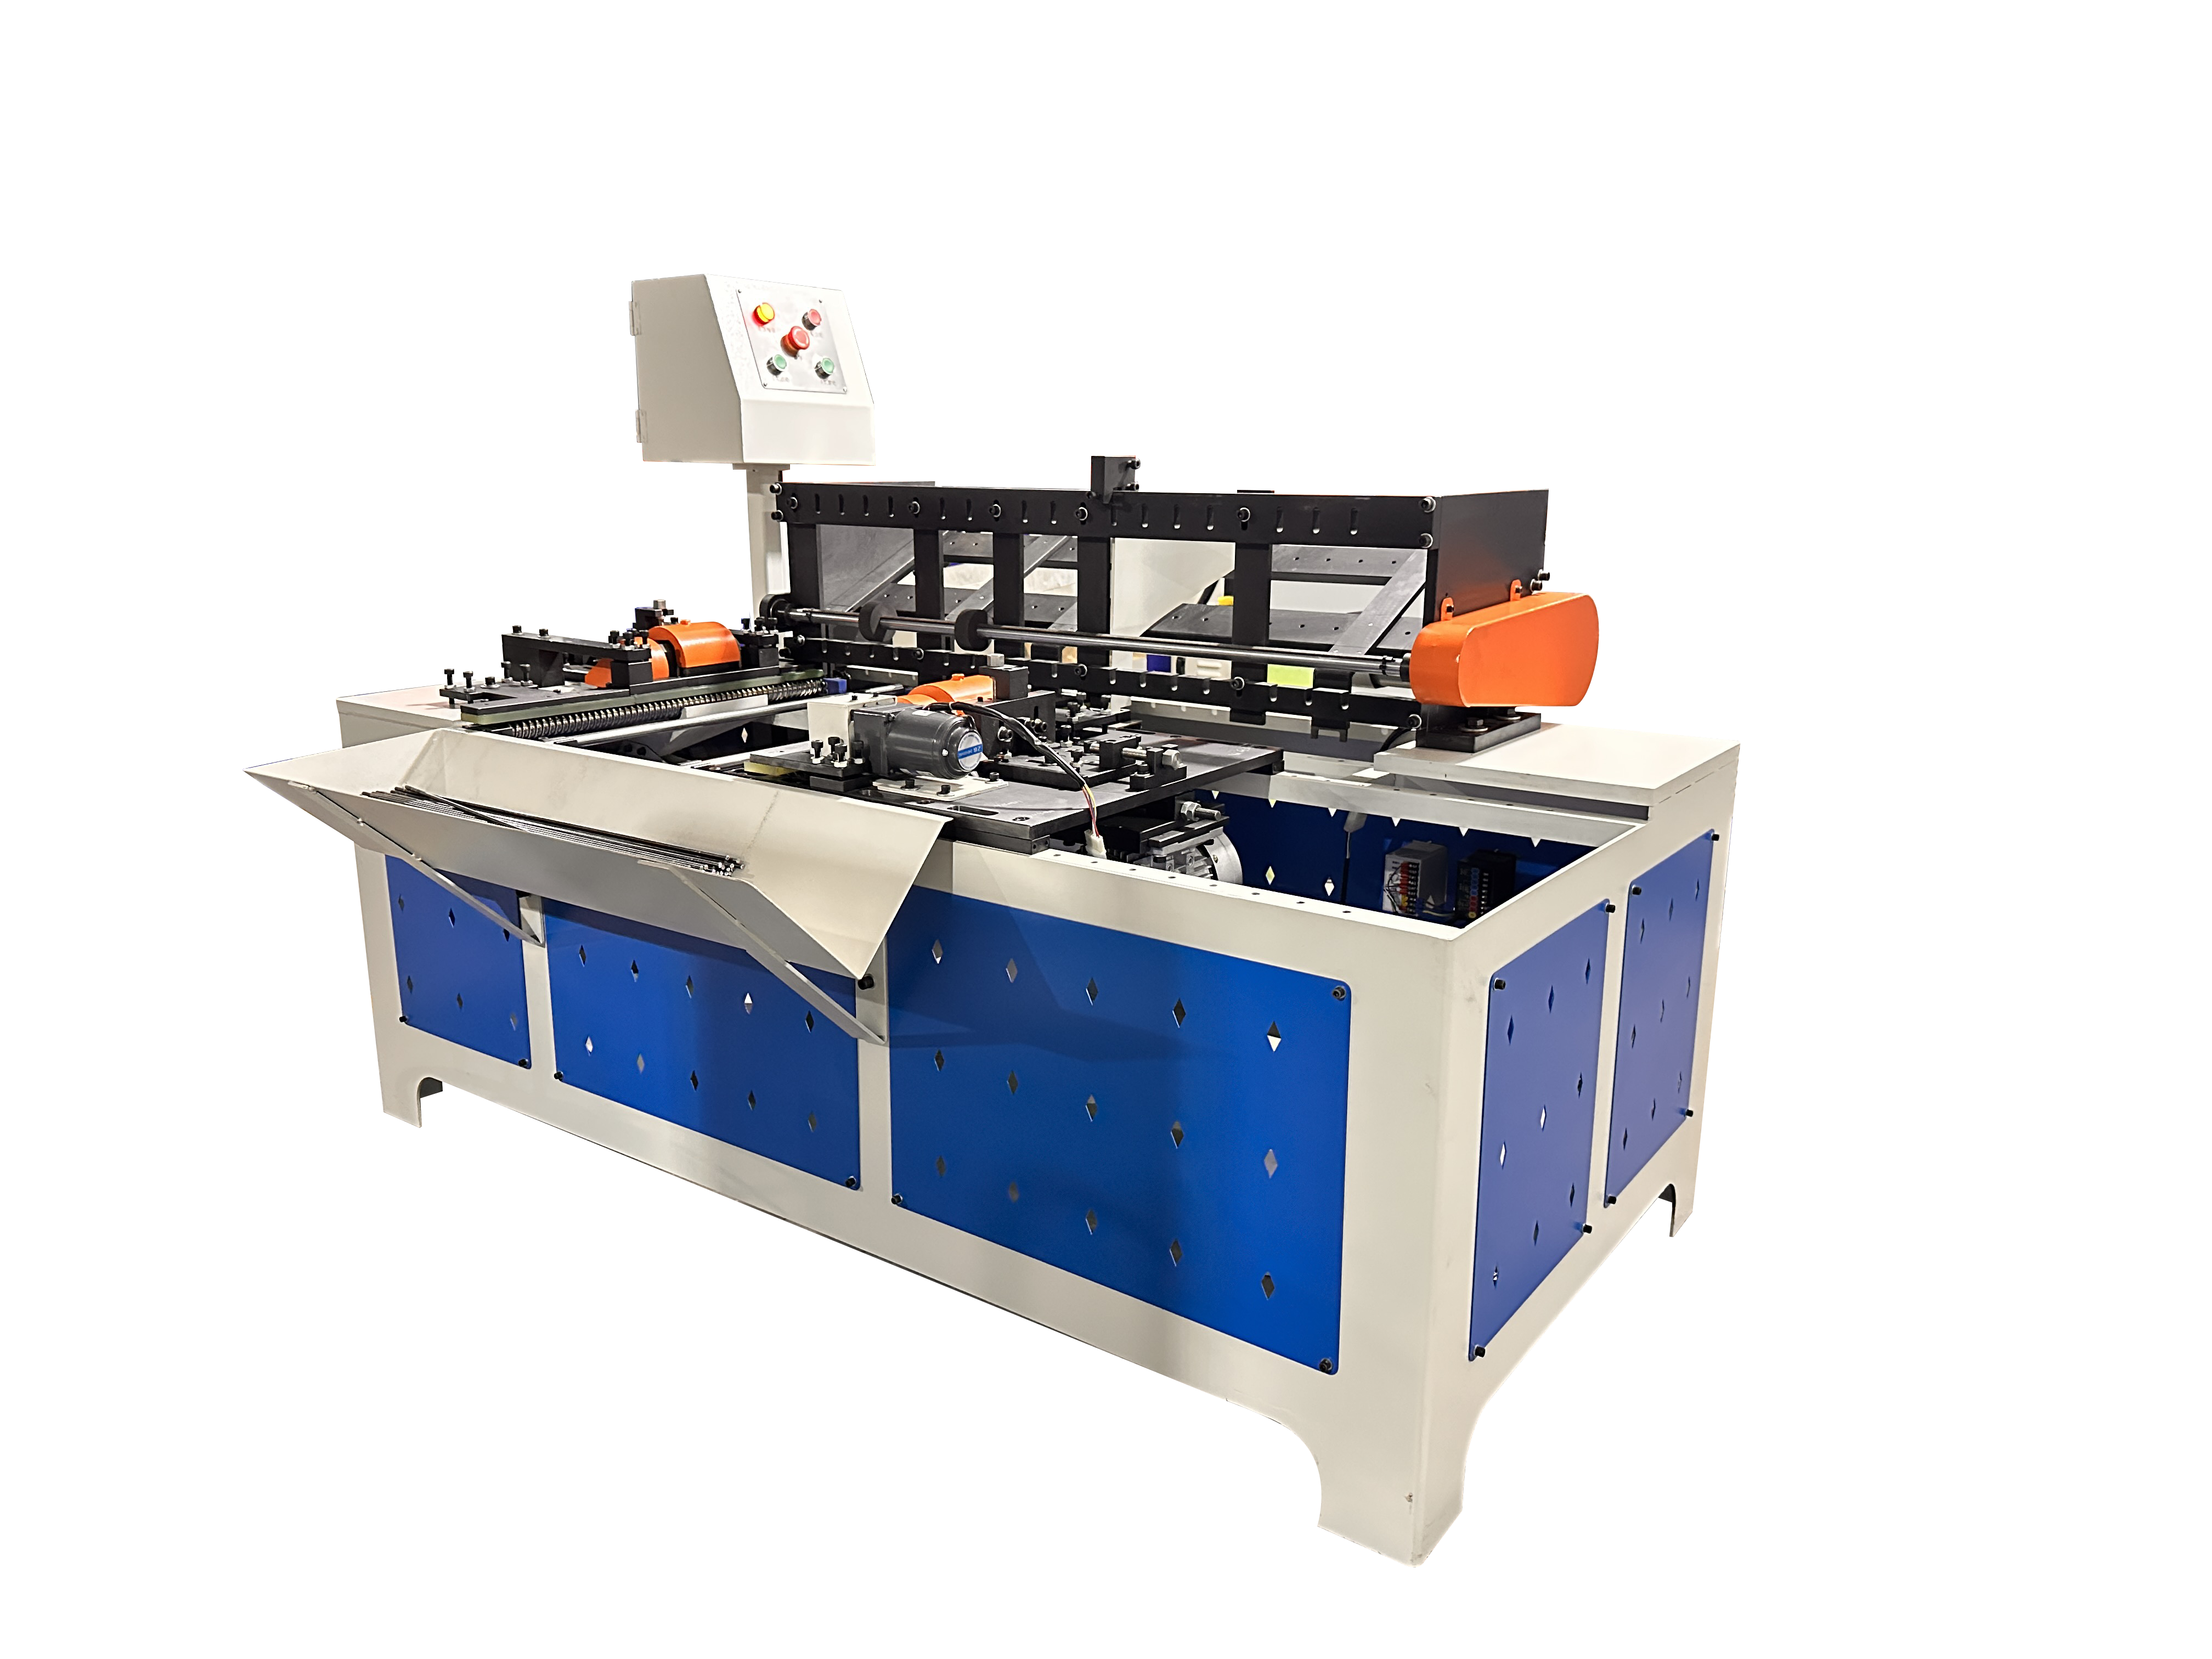
برش سیم و میلههای فلزی به طول مشخص تنها بخشی از فرآیند تولید است. در بسیاری از کاربردها، کیفیت لبههای برشخورده بهطور مستقیم بر مرحلهٔ بعدی تولید تأثیر میگذارد.
لبهای تیز، برآمدگی (بور) یا انتهای نامساوی میتواند در مراحل مونتاژ، جوشکاری، تغذیه و دستکاری مشکلاتی ایجاد کند. همچنین ممکن است محصولی مانند سیم یا میله که از نظر ابعادی دقیق است را در نصب دشوار یا در دستکاری نامطبوع سازد.
اینجا جایی است که یک ماشین شیارزن دوسره میتواند تفاوت قابلتوجهی ایجاد کند. با پردازش هر دو انتهاي قطعه کار با شیبدهی کنترلشده، تولیدکنندگان میتوانند کیفیت انتهای قطعات را بهبود بخشند، پردازش دستی پساز برش را کاهش دهند و قطعاتی یکنواختتر برای مراحل بعدی تولید تولید کنند.
برای شرکتهایی که حجم بالایی از سیم و میلههای فلزی را پردازش میکنند، هدف صرفاً حذف برآمدگیها نیست؛ بلکه دستیابی به هندسهٔ تکرارپذیر در انتهای قطعات، کارایی تولید پایدار و کیفیت سطحی یکنواخت است. 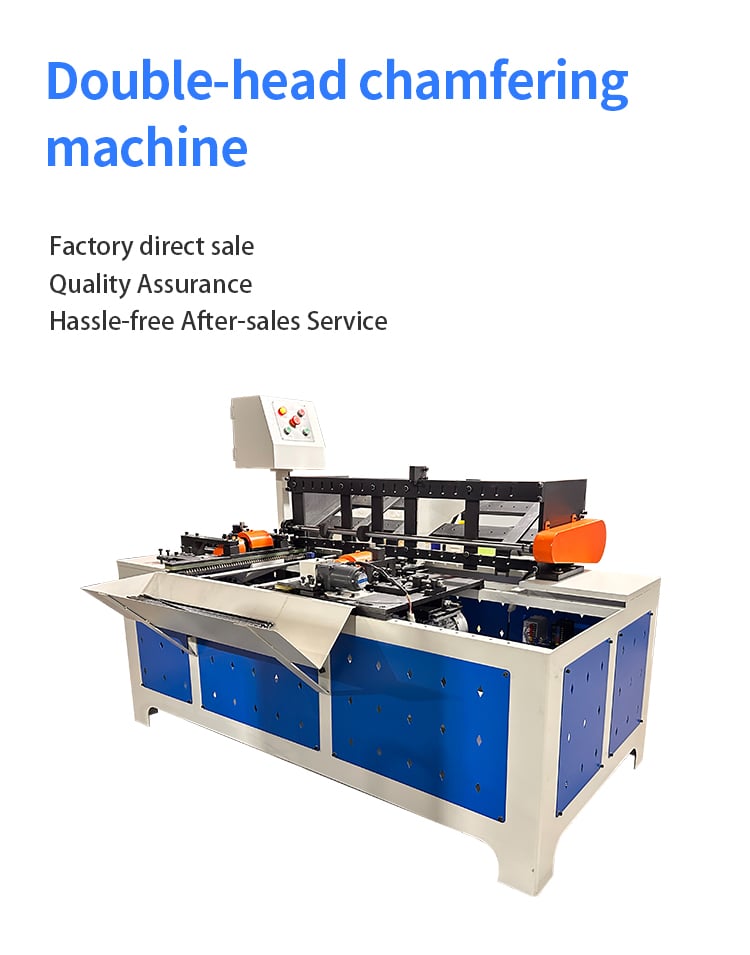
۱. چرا انتهای سیم و میلهها نیاز به شیبدهی دارند
پس از برش سیم یا میلهٔ فلزی، انتهای آن ممکن است کاملاً صاف نباشد. بسته به جنس ماده، روش برش، وضعیت ابزار و پارامترهای تولید، سطح برش ممکن است دارای لبههای برجسته، لبههای تیز یا تغییر شکل جزئی باشد.
این مشکلات ممکن است کوچک به نظر برسند، اما زمانی که قطعه وارد خط تولید خودکار میشود، اهمیت پیدا میکنند.
لبههای برجسته میتوانند بر مونتاژ تأثیر بگذارند
اتمام تیز یا نامنظم ممکن است ورود قطعهٔ میلهای یا سیمی به سوراخ، کُفه، لوله یا قطعهٔ همجفتشونده را دشوارتر کند.
برای نمونه، هنگامی که یک میلهٔ فلزی باید در قطعهٔ دیگری جاسازی شود، ایجاد شیار کنترلشده در انتها انتقالی نرمتر را فراهم میکند. این امر میتواند تداخل را در حین جاسازی کاهش دهد و مونتاژ دستی یا خودکار را پایدارتر سازد.
لبههای تیز میتوانند مشکلاتی در کار با قطعات ایجاد کنند
انتهای تیز سیم و میله ممکن است هنگام بازرسی، مرتبسازی، بستهبندی یا انتقال مقادیر زیادی از قطعات تمامشده برای اپراتورها مشکلساز شود.
کاهش لبههای تیز از طریق شیاردهی کنترلشده، موجب میشود قطعات نهایی را آسانتر و راحتتر بتوان دستکاری کرد.
کیفیت انتهایی میتواند بر جوشکاری تأثیر بگذارد
در کاربردهایی که انتهای برشخورده بعداً جوشکاری میشود، هندسه و وضعیت سطحی قطعه کار میتواند بر موقعیتیابی و تکرارپذیری تأثیر بگذارد.
آمادهسازی یکنواخت انتهای قطعه کمک میکند تا نحوه تماس و همترازی اجزا قبل از فرآیند تولید بعدی کنترل شود. 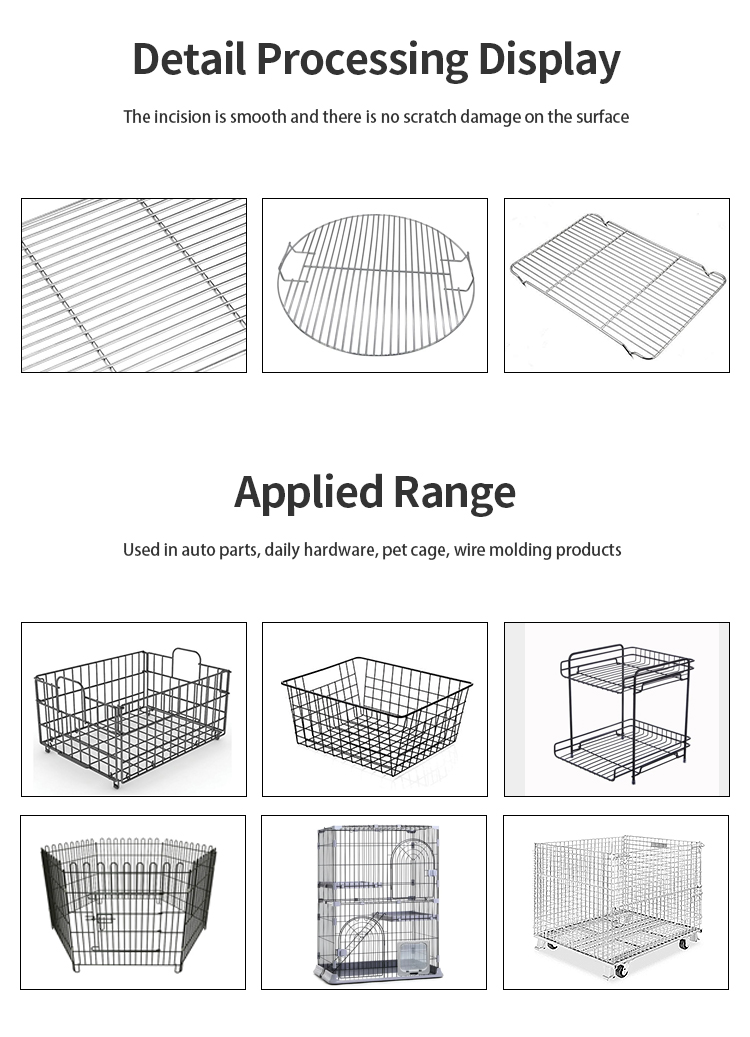
۲. نحوه کار ماشین شیاردهی دوسر
ا ماشین شیارزن دوسره برای پردازش دو انتهای یک قطعه کار بهصورت کنترلشده و تکرارپذیر طراحی شده است.
بهجای اتکا به اپراتورها برای انجام دستی پردازش هر انتها، این ماشین از یک سیستم موقعیتیابی و ماشینکاری برای پردازش هندسه مورد نیاز انتهای قطعه استفاده میکند.
پیکربندی دقیق ماشین ممکن است بسته به قطر قطعه کار، جنس آن، ابعاد شیار، حجم تولید و دقت مورد نیاز متفاوت باشد.
پردازش دوسر کارایی را بهبود میبخشد
در پردازش دستی مرسوم، ممکن است هر قطعه کار نیاز به چندین بار دستکاری داشته باشد.
ابتدا یک سر قطعه پردازش میشود، سپس قطعه در جای جدیدی قرار گرفته و سر دیگر آن تکمیل میشود. این روش زمان دستکاری را افزایش میدهد و ممکن است باعث ایجاد تغییرات اضافی بین قطعات شود.
این روش میتواند دستکاریهای غیرضروری را کاهش دهد و جریان کار را برای تولید انبوه مناسبتر سازد.
ثبات در موقعیتگذاری اهمیت فراوانی دارد
شیارزنی تنها دربارهٔ حذف مواد از سر قطعه نیست.
دستگاه باید موقعیتگذاری پایداری را حفظ کند تا طول، زاویه و محل شیار از یک قطعه به قطعهٔ دیگر ثابت بماند.
برای تولید خودکار، این تکرارپذیری بهویژه حائز اهمیت است، زیرا تجهیزات بعدی انتظار دارند قطعاتی با ابعاد قابل پیشبینی دریافت کنند. 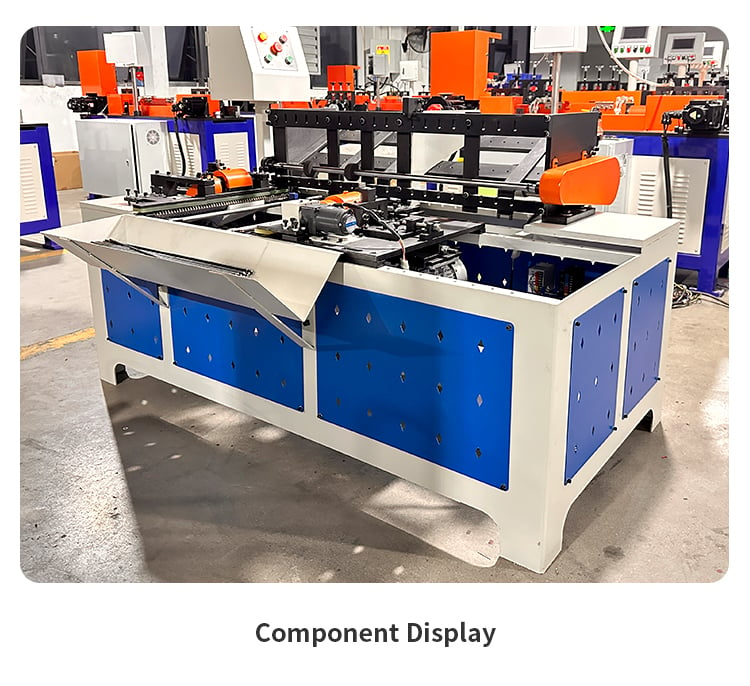
۳. مزایا برای مونتاژ، جوشکاری و ایمنی اپراتور
شیارزنی زمانی بهویژه ارزشمند میشود که سیم یا میلههای فلزی بهعنوان اجزایی در فرآیند ساخت دیگری استفاده شوند.
مونتاژ آسانتر
شیار کنترلشده میتواند انتهای یک میله را برای ورود به سوراخ، لوله یا قطعهٔ اتصالی آسانتر کند.
این برای تولیدکنندگانی که قابها، پایهها، اجزای مبلمان، قطعات فلزی و سایر محصولاتی را تولید میکنند که در آنها اجزا باید بهطور مکرر مونتاژ شوند، مفید است.
پردازش پاییندست پایدارتر
وقتی انتهای قطعات کار هندسهای یکنواختتر داشته باشند، فرآیندهای پاییندست میتوانند با تغییرات کمتری کار کنند.
در خطوط خودکار، این امر میتواند به کاهش مشکلات ناشی از موقعیتگیری نامنظم قطعات کمک کند.
آمادهسازی بهتر برای جوشکاری
برخی کاربردها نیاز دارند که قطعهی برشخورده پس از شیارزنی در موقعیت خاصی قرار گرفته یا جوش داده شود.
آمادهسازی یکنواخت انتهای قطعات میتواند موقعیتگیری اجزا را پیشبینیپذیرتر کند و به تولیدکنندگان کمک کند تا فرآیند جوشکاری را پایدارتر نگه دارند.
اثر دقیق آن بستگی به جنس ماده، روش جوشکاری، طراحی اتصال و مشخصات مورد نیاز محصول دارد.
مدیریت دستی راحتتر
حذف یا کاهش لبههای تیز همچنین میتواند تجربهی کار با قطعات را برای اپراتورها بهبود بخشد.
این موضوع بهویژه در مواردی که مقادیر زیادی میله یا سیم برشخورده باید جمعآوری، بازرسی، بستهبندی یا انتقال داده شوند یا بین مراحل تولید منتقل شوند، اهمیت دارد.
۴. تفاوتهای مواد برای فولاد کربنی و فولاد ضدزنگ
ماده یکی از عوامل کلیدی در انتخاب راهحل شیارزنی است.
مواد فولادی مختلف ممکن است سختی، استحکام و ویژگیهای ماشینکاری متفاوتی داشته باشند. این تفاوتها میتوانند بر انتخاب ابزار، پارامترهای ماشینکاری، کیفیت سطح و بازده تولید تأثیر بگذارند.
فولاد کربنی
سیم و میله فولاد کربنی بهطور گستردهای در قطعات صنعتی، لوازم فلزی، قابها، نگهدارندهها و سایر محصولات فلزی استفاده میشوند.
در پردازش فولاد کربنی، باید پیکربندی مناسب شیارزنی را بر اساس درجه واقعی ماده، قطر، سختی، ابعاد شیار و حجم تولید انتخاب کرد.
برای تولید با حجم بالا، ثبات ابزار و موقعیتیابی یکنواخت بهویژه برای حفظ کیفیت پایانی قابل تکرار اهمیت دارد.
فولاد ضد زنگ
فولاد ضدزنگ ویژگیهای ماشینکاری متفاوتی نسبت به فولاد کربنی دارد و ممکن است پارامترهای پردازش متفاوتی را نیاز داشته باشد.
در کاربردهای فولاد ضدزنگ، سازندگان باید بهویژه به کیفیت سطح مورد نیاز، درجه ماده، قطر سیم یا میله و ابعاد شیار شیبدار توجه کنند.
اگر قطعهٔ تولیدشده نیازمند الزامات دقیق ظاهری یا ابعادی باشد، این جزئیات باید پیش از انتخاب دستگاه و ابزارها تأیید شوند.
اطلاعات مربوط به ماده اهمیت دارد
صرفاً اعلام اینکه ماده «فولاد» است به تأمینکنندهٔ دستگاه کافی نیست تا انتخاب دقیق دستگاه انجام شود.
هرگاه امکانپذیر باشد، درجهٔ ماده، قطر سیم یا میله، نقشهٔ محصول و مشخصات مورد نیاز برای شیار شیبدار را ارائه دهید.
این امر به تأمینکنندهٔ دستگاه اجازه میدهد تا کاربرد را دقیقتر ارزیابی کند.
۵. بررسی زاویهٔ شیار شیبدار، هماهنگی طول آن و کیفیت سطح
فرآیند مناسب شیار شیبدار نباید تنها بر اساس وجود یا عدم وجود شیار شیبدار قابل مشاهده ارزیابی شود.
سازندگان باید هندسه و یکنواختی انتهای پرداختشده را نیز در نظر بگیرند.
زاویه فیله
زاویه شیار باید با نیازمندیهای کاربرد نهایی مطابقت داشته باشد.
زاویهای نادرست ممکن است بر مونتاژ، موقعیتیابی یا ظاهر قطعهٔ پرداختشده تأثیر بگذارد.
طول شیار شیبدار
طول شیار باید بین قطعات کار یکنواخت باقی بماند.
اگر طول شیار یک قطعهٔ کار بهطور قابلتوجهی بلندتر یا کوتاهتر از قطعهٔ دیگر باشد، این تفاوت ممکن است بر ابعاد مونتاژ یا پردازشهای بعدی تأثیر بگذارد.
کیفیت سطح
شیار پرداختشده باید از نظر وجود علامتهای اضافی ابزار، تغییر شکل، لبههای باقیمانده یا سایر شرایط نامطلوب سطحی بررسی شود. 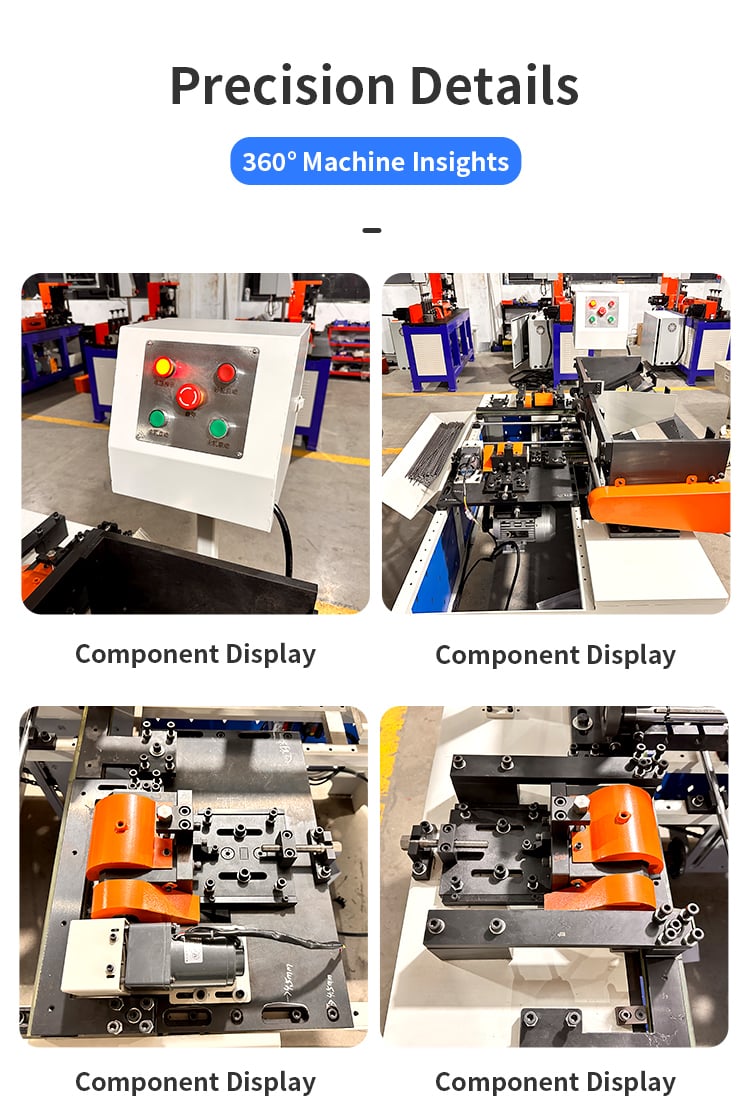
بازرسی ابعادی
در کاربردهای تولیدی با الزامات دقیقتر، سازندگان میتوانند از ابزارهای اندازهگیری یا تجهیزات بازرسی برای تأیید موارد زیر استفاده کنند:
- قطر سیم یا میله
- طول کلی قطعه
- طول شیار شیبدار
- زاویه فیله
- شرایط سطح انتهایی
- شرایط لبههای تیز
- یکنواختی بین قطعات
بازرسی منظم نیز اهمیت دارد، زیرا سایش ابزار میتواند بهتدریج بر نتایج ماشینکاری در طول تولید مداوم تأثیر بگذارد.
۶. پرسشهایی که پیش از انتخاب دستگاه باید پاسخ داده شوند
انتخاب دستگاه شیبزنی باید متناسب با نیازهای واقعی تولید انجام شود، نه اینکه صرفاً بر اساس قطر سیم دستگاهی انتخاب گردد.
پیش از درخواست نقلقول، تولیدکنندگان باید اطلاعات زیر را آماده کنند.
چه مادهای را پردازش میکنید؟
نوع ماده را ارائه دهید و در صورت امکان، درجهٔ ماده را نیز مشخص کنید.
برای ارزیابی درخواست جینچون، شناسایی دقیق اینکه آیا شما فولاد کربنی، فولاد ضدزنگ یا سایر مواد پشتیبانشده را پردازش میکنید، اهمیت زیادی دارد.
قطر سیم یا میله چقدر است؟
دامنهٔ دقیق قطر برای تعیین پیکربندی مناسب دستگاه و ابزارها حیاتی است.
بهعنوان مثال، مشتری که نیاز به شیارزدن برای قطر خاصی دارد، باید اندازهٔ واقعی سیم یا میله را ارائه دهد، نه اینکه صرفاً محصول را «میلهٔ فلزی» توصیف کند.
شیارزدن مورد نیاز شما چیست؟
زاویهٔ شیارزدن مورد نیاز، طول شیارزدن یا الزامات نقشه را مشخص کنید (در صورت موجود بودن).
ارسال نقشهٔ محصول بهویژه در مواردی که هندسهٔ انتهایی بسیار حیاتی است، بسیار مفید است.
ظرفیت تولید مورد نیاز چقدر است؟
حجم تولید روزانه یا ماهانهٔ مورد انتظار خود را به تأمینکنندهٔ دستگاه اطلاع دهید.
این امر به تعیین اینکه آیا پیکربندی استاندارد یا راهحل خودکار با بازده بالاتر مناسبتر است، کمک میکند.
چه میزان تحملی نیاز دارید؟
اگر قطعهٔ تکمیلشده دارای نیازمندیهای ابعادی دقیقی است، لطفاً تحملهای مربوطه را ارائه دهید.
این امکان را به تأمینکننده میدهد تا پیش از پیشنهاد تجهیزات مناسب، نیازمندیهای ماشینکاری و بازرسی را ارزیابی کند.
آیا نمونهی محصول یا نقشههای آن را دارید؟
یک نقشهٔ واضح از محصول یا یک نمونهٔ فیزیکی میتواند اطلاعات بسیار بیشتری نسبت به توضیح سادهای مانند «من به یک دستگاه شیارزن احتیاج دارم» ارائه دهد.
به همین دلیل، تولیدکنندگان باید اطلاعات واقعی محصول خود را پیش از تصمیمگیری نهایی دربارهٔ دستگاه ارسال کنند.
چرا باید از دستگاه شیارزن دوسر استفاده کرد؟
برای تولیدکنندگانی که حجم بالایی از سیم برشخورده و میلههای فلزی را پردازش میکنند، پردازش انتهای قطعات باید بهعنوان بخشی از فرآیند تولید و نه بهعنوان یک اقدام پسازتولید در نظر گرفته شود.
ا ماشین شیارزن دوسره این امر میتواند به کاهش دستکاری دستی، بهبود یکنواختی انتهای قطعات و ایجاد جریان کاری کنترلشدهتر برای مونتاژ، جوشکاری و دستکاری در مراحل بعدی کمک کند.
با این حال، راهحل مناسب به محصول واقعی بستگی دارد.
جنس ماده، قطر سیم یا میله، هندسه شیار زدن لبهها، تلرانس ابعادی و حجم تولید، همهی این عوامل بر پیکربندی ماشین مورد نیاز تأثیر میگذارند.
در جینچون، ما راهحلهای پردازش سیم را برای کاربردهای segu مختلف صنعتی ارائه میدهیم، از جمله تراز کردن، شیار زدن لبهها، شکلدهی سیم و تجهیزات جوشکاری. 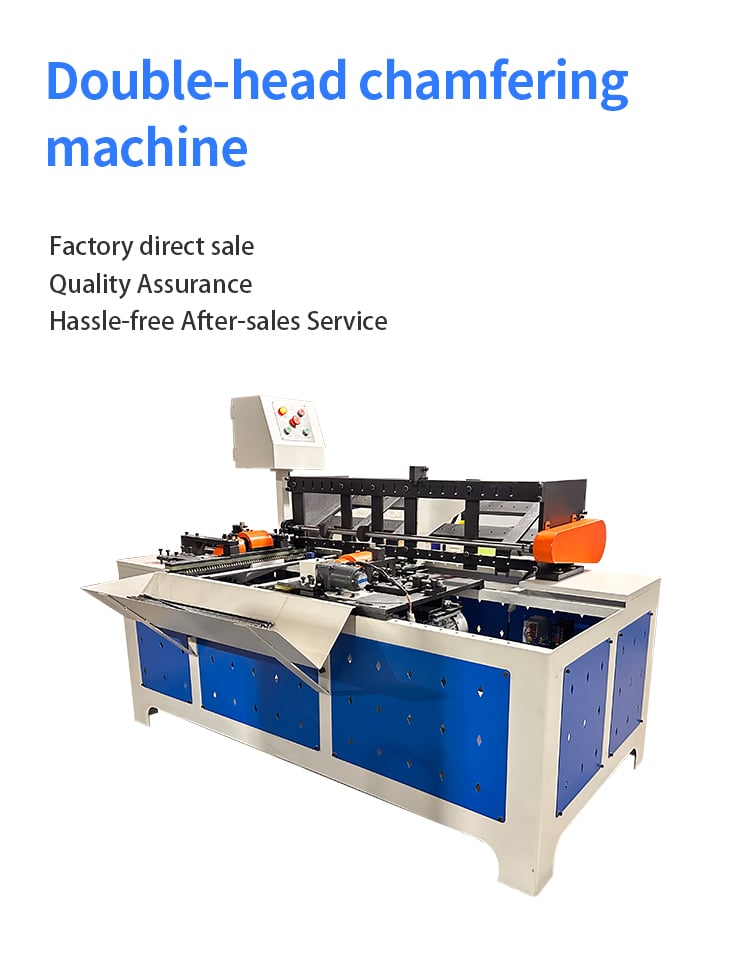
اگر در حال ارزیابی یک ماشین شیارزن دوسره ، لطفاً ما را با نقشه محصول یا نمونه، جنس ماده، قطر سیم یا میله، ابعاد مورد نیاز شیار زدن لبهها، تلرانسهای ابعادی و حجم تولید هدف .
با این جزئیات، تیم ما میتواند کاربرد شما را ارزیابی کند، پیکربندی مناسب ماشین را پیشنهاد دهد و پیشفاکتوری را بر اساس نیازهای واقعی تولید شما آماده کند.
فهرست مطالب
- ۱. چرا انتهای سیم و میلهها نیاز به شیبدهی دارند
- ۲. نحوه کار ماشین شیاردهی دوسر
- ۳. مزایا برای مونتاژ، جوشکاری و ایمنی اپراتور
- ۴. تفاوتهای مواد برای فولاد کربنی و فولاد ضدزنگ
- ۵. بررسی زاویهٔ شیار شیبدار، هماهنگی طول آن و کیفیت سطح
- ۶. پرسشهایی که پیش از انتخاب دستگاه باید پاسخ داده شوند
- چرا باید از دستگاه شیارزن دوسر استفاده کرد؟