 EN


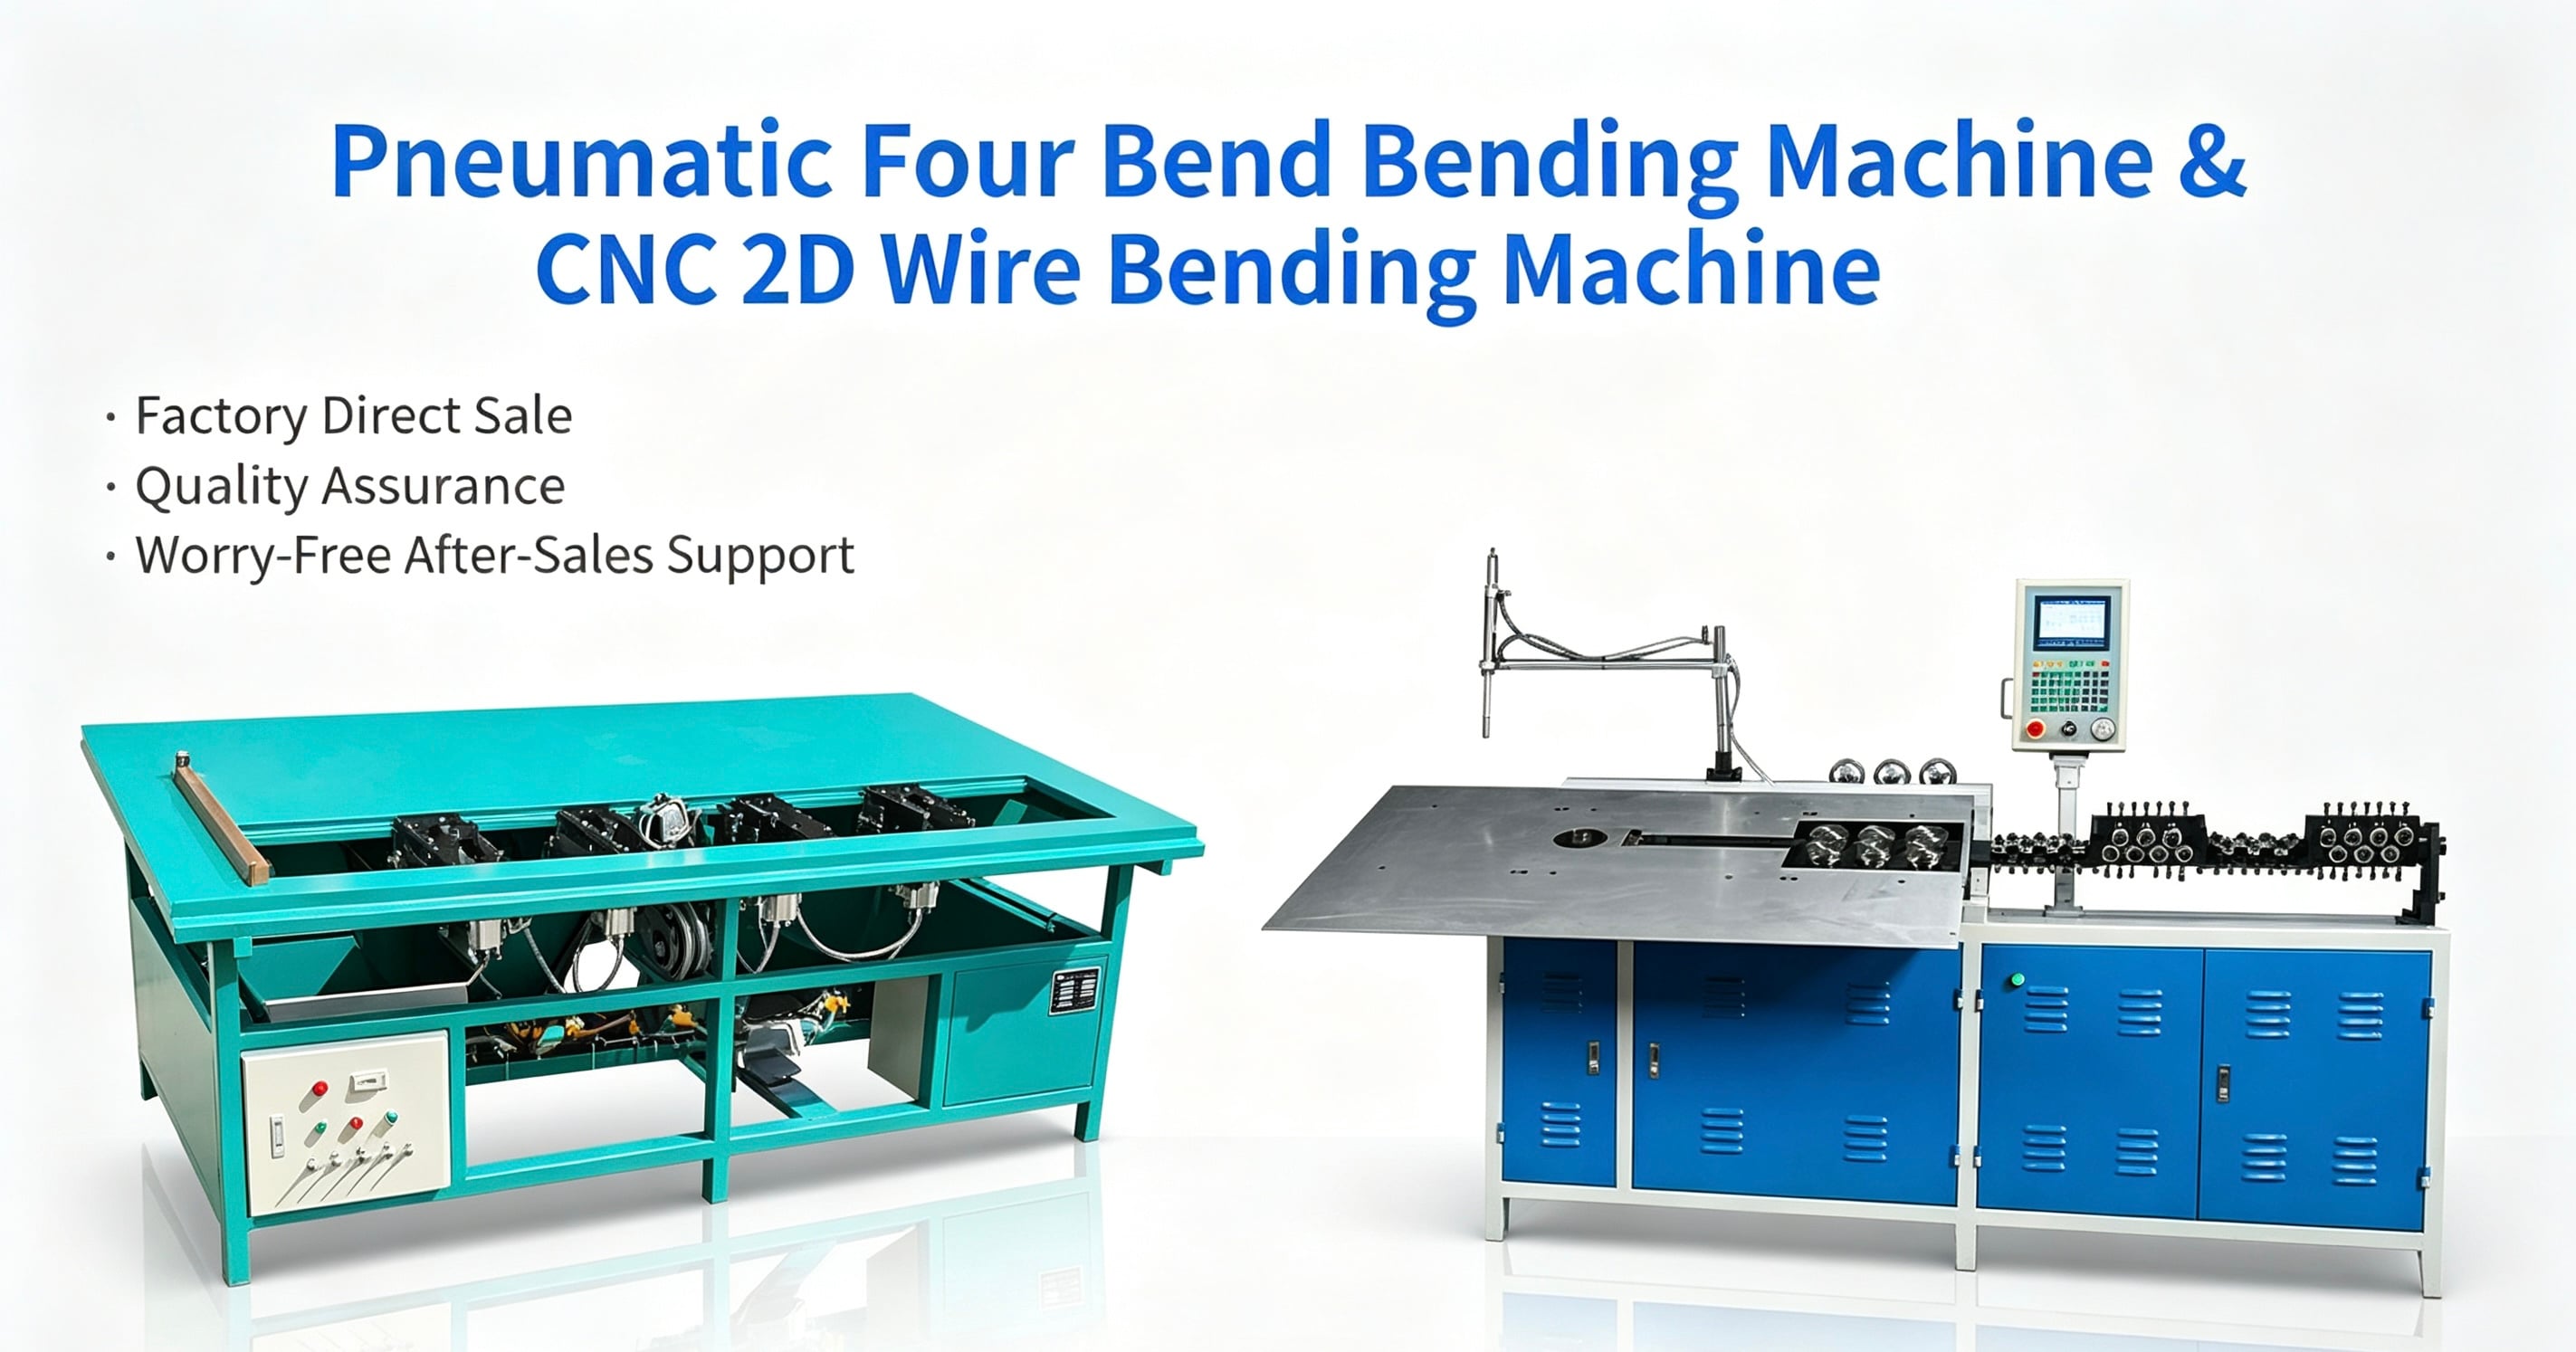
Სავერტიკალურო მანქანის შერჩევა არ არის მხოლოდ მანქანების ფასების ან მაქსიმალური სადენის დიამეტრის შედარება. უკეთესი კითხვა არის: Როგორი ნაკეთობებს აწარმოებთ, რამდენი ვარიაცია გჭირდებათ და რამდენად ხშირად იცვლება თქვენი წარმოება?
Aპნევმატური ოთხმოხრიანი მოსახვევი მანქანა შეიძლება იყოს ძალიან ეფექტური, როდესაც ერთი მუდმივი პროდუქტი მოითხოვს მეორედ გამეორებად სადენის გამოხრების ოპერაციებს და სტაბილურ მაღალ-მოცულობიან წარმოებას. ერთი CNC 2D სალენტი მავთულის მახვევი , საპირორო შემთხვევაში, ზოგადად უფრო შესაფერებელია მაშინ, როდესაც წარმოებლებს საჭიროებენ პროგრამირებად ფორმირებას, რამდენიმე პროდუქტის მოდელს, ხშირად მეორედ გადაყენებას ან უფრო რთულ 2D გეომეტრიას.
Ორივე მანქანა შეუძლია ავტომატიზიროს სადენის ფორმირება, მაგრამ ისინი შეიძლება განსხვავდებოდნენ წარმოების სტრატეგიების მიხედვით. ფორმირების მეთოდის, ინსტრუმენტების, მომზადების, სიჩქარის, მოქნილობის და ოპერატორის მოთხოვნების განსხვავებების გაგება დაგეხმარებათ სწორი მანქანის შერჩევაში ინვესტიციის გაკეთებამდე. 
1. როგორ მუშაობს პნევმატიკური ოთხგამოხრილი ფორმირება
Პნევმატიკური ოთხგადაკენტვის მანქანა იყენებს სპეციალურად შექმნილ ფორმირების სტრუქტურას, რათა მოცემული თანმიმდევრობით კონტროლირებული გადაკენტვის ოპერაციების მეშვეობით მოახდინოს სადენის წინასწარ განსაზღვრულ ფორმაში გადაკენტვა.
Ძირითადი იდეა მარტივია: სადენი ადგილზე მოათავსებენ და შეატანენ ფორმირების არეში, ხოლო პნევმატიკური მექანიზმები აძრავენ გადაკენტვის ინსტრუმენტებს, რათა შეიქმნას საჭიროების შესაბამად კუთხეები ან სექციები. რადგან მანქანა აშენებულია კონკრეტული პროდუქტის გეომეტრიაზე დაფუძნებულად, ინსტრუმენტების და ფორმირების თანმიმდევრობის გამოყენება შეიძლება განსაკუთრებით გააუმჯობესდეს ამ ნაკეთობისთვის.
Ეს მიდგომა განსაკუთრებით მიმზიდველია მაშინ, როდესაც იგივე პროდუქტი უწყვეტად წარმოება.
Მაგალითად, თუ საწარმო წარმოებს სადენის კარკასს ოთხი ძირითადი გადაკენტვის წერტილით და გაზომვები არ იცვლება, სპეციალიზებული ოთხგადაკენტვის სისტემა შეძლებს მარტივი და ეფექტური წარმოების ამოხსნის მიცემას.
Ძირევანი უპირატესობა არის პროდუქტზე ორიენტირებული ავტომატიზაცია . არ არის საჭიროების გამო ყოველი ნაკეთობისთვის სრულიად ახალი გადაკენტვის თანმიმდევრობის პროგრამირება; მანქანა კონფიგურირებულია სამიზნის გეომეტრიაზე დაფუძნებულად.
ამიტომ მანქანას ზოგიერთ აპლიკაციაში ასევე შეიძლება მოიხსენიება როგორც ოთხსაყრდენიანი სავერცხლის გამოხრის მანქანა . მანქანის ზუსტი კონფიგურაცია და ინსტრუმენტები უნდა აირჩევა სავერცხლის მასალის, დიამეტრის, ფორმის და წარმოების მოთხოვნილებების მიხედვით.
როდის არის პნევმატიკური ოთხგამოხრის ფორმირება კარგი არჩევანი?
მისი გამოყენება მისაღებად ითვლება შემდეგ შემთხვევებში:
- პროდუქტის ფორმა მუდმივია ან ძალზე იშვიათად იცვლება.
- ნაკეთობას აქვს შედარებით მარტივი და გამეორებადი გამოხრის ნიმუში.
- წარმოების მოცულობა მაღალია.
- გამოსაყენებლად განკუთვნილი ინსტრუმენტები გამართლებულია მოსალოდნელი გამოშვებით.
- სწრაფი და გამეორებადი ფორმირება უფრო მნიშვნელოვანია, ვიდრე პროდუქტის მორგებადობა.
- Ოპერატორებს არ არის სჭირდება ხშირად შექმნას ახალი პროგრამები.
Კონკრეტულად, თუ თქვენ ამზადებთ ერთ პროდუქტს ათასობით ან მილიონობით ჯერ , სპეციალიზებული ფორმირების კონცეფცია ძალზე მნიშვნელოვანი შეიძლება აღმოჩნდეს.
2. როგორ მუშაობს CNC 2D სალაგების გამოყენებით დაკუმშვა
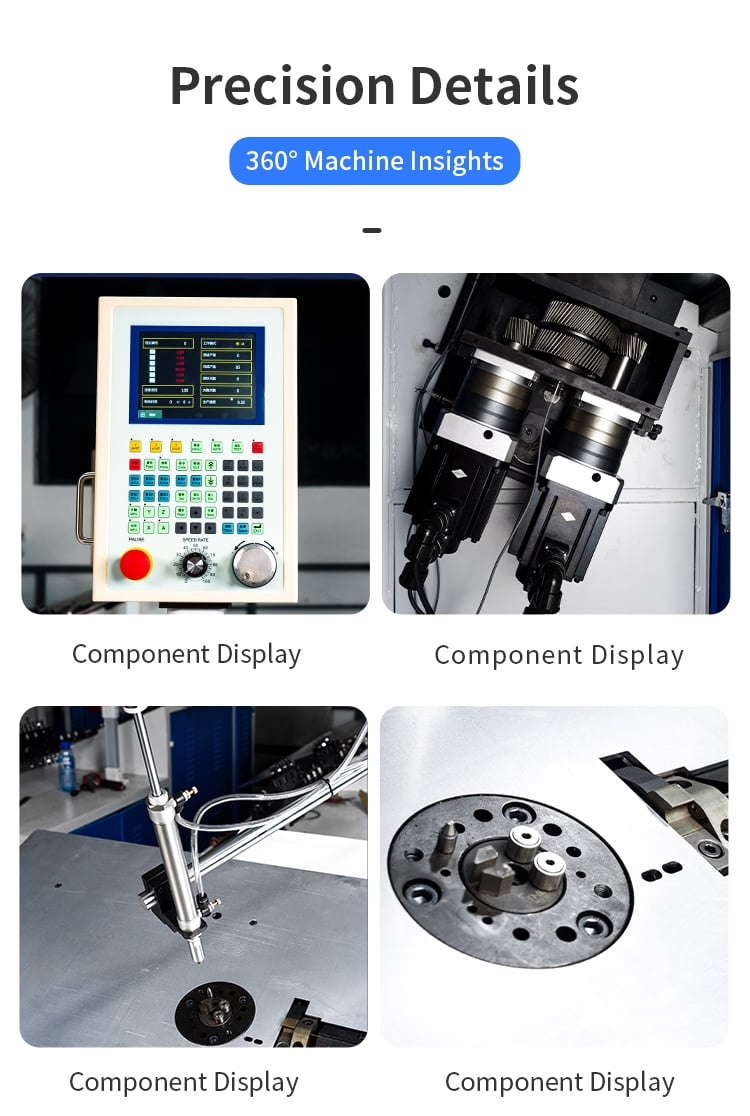
CNC 2D სალაგების გამოყენებით დაკუმშვის მანქანა სხვა მიდგომას იყენებს.
Იგი არ აწარმოებს მთლიანად ფორმირების პროცესს ერთი მოცემული პროდუქტის გარშემო, არამედ მანქანა გამოიყენებს პროგრამირებად კონტროლს სალაგების მიწოდებისა და დაკუმშვის ოპერაციების საჭიროების შესაბამად კოორდინაციისთვის.
Ოპერატორი შეიძლება შეიყვანოს ან შეცვალოს ფორმირების პარამეტრები სხვადასხვა Პროდუქტები . ეს ხდის CNC ტექნოლოგიას განსაკუთრებით სასარგებლოდ მწარმოებლებისთვის, რომლებიც ამზადებენ რამდენიმე სალაგების კომპონენტს ან რეგულარულად იღებენ ინდივიდუალურად შეკვეთილ პროდუქტებს.
Ჯინჩუნის ამჟამინდელი პროდუქტების ასორტიმენტი მოიცავს CNC 2D სალაგების გრძელდებითი მანქანები სხვადასხვა სიმძლავრის სადენო კონფიგურაციებში, მათ შორის ავტომობილების სადენო კომპონენტების, კარაბინების, ყუთების, რეიკების და სხვა სადენო კარკასების მოდელები.
Ამიტომ კომპიუტერით მართვადი 2D სადენო გამოხრევის მანქანა უფრო მისაღები აღმოჩნდება მაშინ, როდესაც წარმოების გარემოს სჭირდება მორგებადობა, არა კი ერთი მიზნით განკუთვნილი პროდუქტი.
Ტიპური გამოყენების სფეროები შეიძლება იყოს:
- Მავთულის კაუჭები
- Მიმართულები
- Სავარჯიშო კარკასების წარმოებაში
- Საცავი რეიკების კომპონენტები
- Სამზარეულოსა და საბანის სადენო პროდუქტები
- Ავტომობილების სადენო კომპონენტები
- Სასტუმრო ნაკეთობების კომპონენტების წარმოებაში
- Ინდივიდუალურად შექმნილი სადენო ფორმები
- Პატარა სერიების და მრავალმოდელიანი წარმოება
Მნიშვნელოვანი არის ის, რომ Კომპიუტერით მართვა არ ნიშნავს იმას, რომ ყველა პროდუქტი ავტომატურად უკეთესი ან უფრო სწრაფი იქნება მისი ძირითადი უპირატესობა არის შესაძლებლობა მორგების სხვადასხვა 2D სადენო ფორმაზე არ არსებული წარმოების კონცეფციის სრული გადაკეთების გარეშე.
3. ნაკეთობის გეომეტრია და პროდუქტების სიმრავლის შედარება
Თქვენი პროდუქტის გეომეტრია უნდა იყოს პირველი რამ, რასაც შეაფასებთ.
Ჰაერით მოძრავი ოთხგარეკანი გამომტანი მანქანა ყველაზე მიმზიდველია, როდესაც ნაკეთობას აქვს სტაბილური და წინასწარ განსაზღვრული გეომეტრია .
Წარმოიდგინეთ მწარმოებელი, რომელიც აწარმოებს მართკუთხა სადგურის ჩარჩოს ოთხი მუდმივი გარეკვის პოზიციით. პროდუქტის გაზომვები მუდმივია, სადგურის სპეციფიკაცია იშვიათად იცვლება, ხოლო თვიური შეკვეთის მოცულობა მაღალია.
Ამ შემთხვევაში, მიუძღვის მიზნით შექმნილი ოთხგარეკანი დაყენება შეიძლება იყოს ძალიან პრაქტიკული.
Სიტუაცია იცვლება, როდესაც ქარხანა აწარმოებს რამდენიმე სხვადასხვა სადგურის ჩარჩოს.
Მაგალითად, ერთი მომხმარებელი შეიძლება მოითხოვოს 300 მმ × 200 მმ ჩარჩო, მეორე მომხმარებელი შეიძლება სჭირდებოდეს 450 მმ × 300 მმ ჩარჩო, ხოლო მესამე მომხმარებელი შეიძლება მოითხოვოს დამატებითი გარეკვები ან სხვა გაზომვები.
Ამ სახის შერეული წარმოების დროს ხშირად ხდება ინსტრუმენტების შეცვლა, რაც შეიძლება გახდეს მნიშვნელოვანი ფაქტორი.
ACNC 2D სალენტი მავთულის მახვევი საერთოდ უფრო შესაფერებელია მაშინ, როდესაც ქარხანას სჭირდება სხვადასხვა პროგრამირებული ფორმის შორის გადასვლა.
Ფიქსირებული პროდუქტი წინააღმდეგ ცვალებადი პროდუქტი
| Წარმოების მოთხოვნა | Პნევმატური ოთხგადაკეცვა | CNC 2D სალითონო გადაკეცვა |
|---|---|---|
| Ერთი ფიქსირებული პროდუქტი | Შესანიშნავი მორგება | Შესაბამისი |
| Მასობრივი ხელახალი წარმოება | Შესანიშნავი მორგება | Შესანიშნავი მორგება |
| Რამდენიმე პროდუქტის მოდელი | Შეზღუდული | Შესანიშნავი მორგება |
| Ხშირად იცვლება გაზომვები | Ნაკლებად სასურველი | Მეტად შესაძლებელი |
| Ხშირად ახალი შეკვეთები | Ნაკლებად მორგებადი | Უფრო მორგებადი |
| Სპეციალიზებული ინსტრუმენტები | Ჩვეულებრივ მოითხოვება | Უფრო პროგრამირებადი |
| Მორგებული 2D ფორმები | Ინსტრუმენტებზე დამოკიდებული | Ძლიერი უპირატესობა |
| Პატარა სერიების წარმოება | Შეიძლება ნაკლებად ეკონომიური იყოს | Ძლიერი შესატყოლებლობა |
| Გრძელვადიანი სტაბილური წარმოება | Ძლიერი შესატყოლებლობა | Ძლიერი შესატყოლებლობა |
Გადაწყვეტილება უფრო გასაგები ხდება, როცა ფიქრობთ რამდენად ხშირად იცვლება თქვენი წარმოება , არ მხოლოდ იმის გამო, თუ რამდენად რთული გამოიყურება მიმდინარე პროდუქტი. 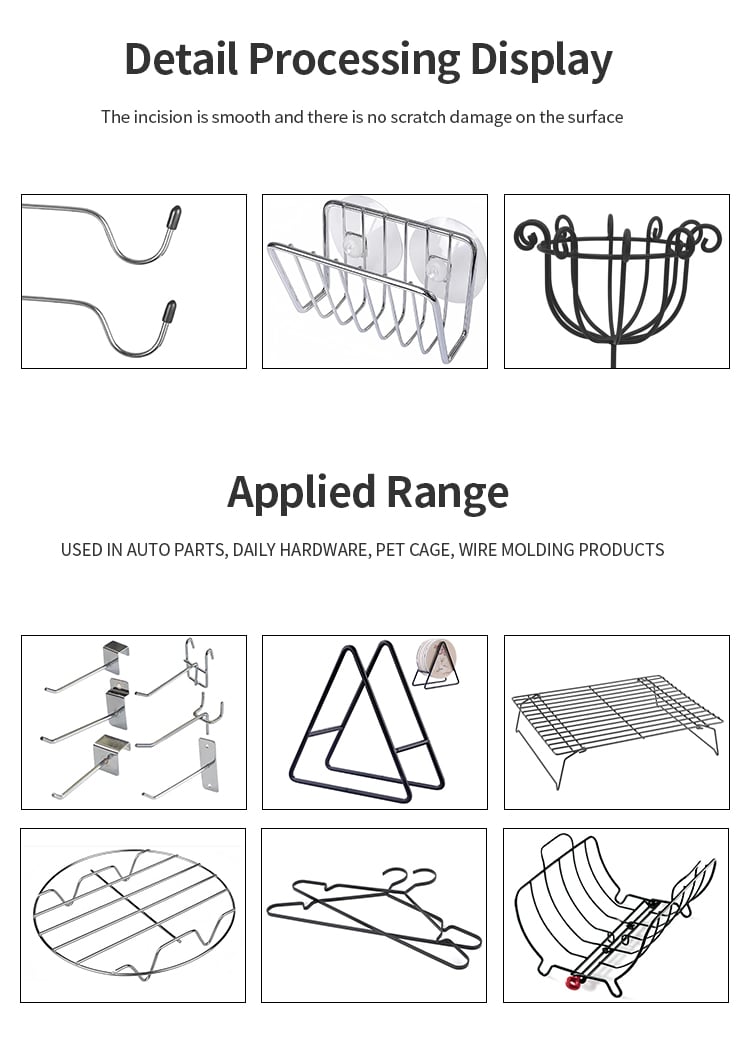
4. ინსტრუმენტების ღირებულება, მოწყობილობის მორგების დრო და გადასვლის მოთხოვნილებები
Ინსტრუმენტები არის ერთ-ერთი ყველაზე მნიშვნელოვანი განსხვავება სპეციალიზებულსა და პროგრამირებად საკაბელო ფორმირებას შორის.
Პნევმატიკური ოთხი გამოხრის მქონე მანქანა ჩვეულებრივ ძლიერ ეყრდნობა სპეციალიზებულ ინსტრუმენტებს. ინსტრუმენტები განსაზღვრავენ სად და როგორ იხრება კაბელი, ამიტომ მოწყობილობის მორგება შეიძლება მაქსიმალურად გამოეფინოს კონკრეტული ნაკეთობის მოსაწარმოებლად.
Ეს შეიძლება იყოს უპირატესობა სტაბილურ მასობრივ წარმოებაში.
Როგორც კი ინსტრუმენტები სწორად მომზადებული იქნება და მანქანა შესაბამისად მორგებული, ოპერატორებს შეუძლიათ იგივე ნაკეთობის წარმოება განაგრძონ ხელახლა ახალი გამოხრის პროგრამების შექმნის გარეშე.
Თუმცა, სპეციალიზებული ინსტრუმენტები ნაკლებად მიმზიდველი ხდება, როდესაც თქვენი პროდუქტების ასორტიმენტი ხშირად იცვლება.
Ყველა მნიშვნელოვანი პროდუქტის ცვლილება შეიძლება მოითხოვოს ინსტრუმენტების მორგება ან შეცვლა. თუ ქარხანა წარმოებს ბევრ სხვადასხვა საკაბელო პროდუქტს, დაგროვილი ინსტრუმენტების მოთხოვნილებები შეიძლება ზემოქმედებინა როგორც ღირებულებაზე, ასევე წარმოების ეფექტურობაზე.
CNC 2D სავერცხლის გამოყენებით დაკურკულების მანქანა ამ მოქნილობის უფრო მეტ ნაკლებობას ატარებს პროგრამირებად კონტროლში.
Მექანიკური ფორმირების სპეციალიზებული მოწყობილობებზე სრულიად დამოკიდებულების ნაცვლად, CNC პროგრამირების საშუალებით შესაძლებელია სხვადასხვა პროდუქტის განზომილებებისა და დაკურკულების თანმიმდევრობების მართვა, მანქანის კონფიგურაციის მიხედვით.
Ეს არ აღმოფხვრის ინსტრუმენტების განხილვის აუცილებლობას. სხვადასხვა სავერცხლის სისქე, მასალა, დაკურკულების რადიუსი და პროდუქტის გეომეტრია ჯერ კიდევ მოითხოვს შესაბამის ინსტრუმენტებს და მოწყობას.
Განსხვავება ის არის, რომ CNC საერთოდ მწარმოებელს უფრო მეტ მოქნილობას აძლევს ერთი 2D პროდუქტიდან მეორეზე გადასვლის დროს .
Იმ საწარმოებში, სადაც ბევრი SKU არსებობს, ეს მოქნილობა შეიძლება იყოს უფრო მნიშვნელოვანი, ვიდრე სპეციალიზებული მანქანის საწყისი მარტივობა.
5. წარმოების სიჩქარე, განმეორებადობა და ოპერატორის მოთხოვნები
Წარმოების სიჩქარე ასევე უნდა შეფასდეს პროდუქტის სიმრავლესთან ერთად.
Სტაბილური, მაღალი მოცულობის პროდუქტის შემთხვევაში, ჰაერით მოძრავი ოთხდაკურკულების მანქანა შეიძლება იყოს განსაკუთრებით ეფექტური, რადგან მანქანა მოწყობილია განსაზღვრული ფორმირების თანმიმდევრობის შესასრულებლად.
Ახალი ნაკეთობის წარმოების პროცესის ხელახლა გამოფიქრების აუცილებლობა ნაკლებდება. როდესაც მანქანა და ინსტრუმენტები სწორად არის დაკონფიგურებული, ოპერატორები შეძლებენ მასალის მიწოდებაზე, წარმოების მონიტორინგზე და ხარისხის შემოწმებაზე კონცენტრირებას.
Ეს განსაკუთრებით მიმზიდველი შეიძლება იყოს წარმოების გრძელი სერიების მქონე მწარმოებლებისთვის.
CNC 2D სალაგების გამოყენების მანქანები სხვა უპირატესობას იძლევიან: განმეორებადობა ერთად მოქნილობასთან .
Როდესაც პროდუქტის პროგრამა სწორად არის შემუშავებული და შემოწმებული, მანქანა შეძლებს პროგრამირებული გეომეტრიის მუდმივ აღდგენას. როდესაც სხვა პროდუქტი სჭირდება, ოპერატორი შეძლებს სხვა პროგრამის არჩევას ან შექმნას, არ აშენებს სრულიად განსაკუთრებულ წარმოების კონცეფციას.
Ეს ხდის CNC-ს განსაკუთრებით სასარგებლოდ გამოსაყენებლად იმ საწარმოებში, რომლებიც B2B გარემოში მუშაობენ და სადაც მომხმარებლის მოთხოვნები ხშირად იცვლება.
Მაგალითად, სალაგების პროდუქტების მწარმოებელი შეიძლება მიიღოს შეკვეთები შემდეგი პროდუქტებისთვის:
- პროდუქტი A — 1 000 ცალი
- პროდუქტი B — 3 000 ცალი
- პროდუქტი C — 500 ცალი
- პროდუქტი D-ს 2000 ცალი
Მოქნილი CNC ამოხსნა შეიძლება გახდეს მეტად მიზანშეწონილი, ვიდრე ყველა პროდუქტისთვის სპეციალიზებული ინსტრუმენტების შენარჩუნება.
Ოპერატორების მოთხოვნაც იცვლება.
Სპეციალიზებული პნევმატიკური მანქანა შეიძლება შედარებით მარტივი იყოს, როგორც კი მისი ინსტრუმენტები და პროცესი დამკვიდრდება. CNC აღჭურვილობა მოითხოვს ოპერატორებს, რომლებიც გაგებენ პროგრამირებას, პარამეტრების დაყენებას და წარმოების რეგულირებას.
Ამიტომ სწორი კითხვა არ არის უბრალოდ „რომელი მანქანა სჭირდება ნაკლები ოპერატორი?“
Ამის ნაცვლად შეგიძლიათ კითხოთ:
„რომელი მანქანა მინიმიზაციას ახდენს ჩვენს პროდუქტების არეულ წარმოებაში საერთო წარმოების ძალისხმევას?“
6. დამაგრებული პროდუქტებისა და არეული წარმოების გადაწყვეტის ცხრილი
Გადაწყვეტის მიღების ყველაზე მარტივი გზა არის თავდაპირველად თქვენს წარმოების მოდელზე დაფუძნება.
Აირჩიეთ პნევმატიკური ოთხი გარემოების გამოკეტვის მანქანა, თუ:
Თქვენს პროდუქტს აქვს ფიქსირებული გეომეტრია და იგივე გამოხვევის პოზიციები უწყვეტად მეორდება.
Თქვენი წარმოების მოცულობა საკმარისად მაღალია სპეციალიზებული ინსტრუმენტების გამოყენების საფუძვლად.
Თქვენ განსაკუთრებით მნიშვნელოვანად მიიჩნევთ ერთი სტაბილური პროდუქტის გარშემო ოპტიმიზებულ მანქანას, ვიდრე ხშირად ცვლილებებს პროდუქტებში.
Თქვენ აფასებთ სპეციალიზებულ ფორმირების პროცესს გრძელი წარმოების ციკლებისთვის.
Ტიპიკური მაგალითები შეიძლება მოიცავდეს სტანდარტიზებულ სადგურებს, ფიქსირებულ ბრეკეტებს ან სხვა პროდუქტებს, რომლებსაც აქვთ სტაბილური ოთხგამოხვევიანი კონფიგურაცია.
Აირჩიეთ CNC 2D სადგურის გამოხვევის მანქანა, თუ:
Თქვენ წარმოებთ რამდენიმე სადგურის პროდუქტს.
Პროდუქტების გაზომვები ხშირად იცვლება.
Თქვენ მიიღებთ სხვადასხვა მომხმარებლისგან ინდივიდუალურად შეკვეთილ პროდუქტებს.
Თქვენ უნდა წარმოებთ პატარა და საშუალო სერიებს ეკონომიურად.
თქვენ ელოდებით თავისი პროდუქტების ასორტიმენტის გაფართოებას.
თქვენ გსურთ პროგრამულად კონტროლი სხვადასხვა 2D სალითონო ფორმის მიხედვით.
მწარმოებლებისთვის, რომლებიც მომარაგებენ რამდენიმე სამრეწველო სფეროს, ეს მოქნილობა განსაკუთრებით მნიშვნელოვანი შეიძლება იყოს. ჯინჩუნის ვებსაიტზე ამჟამად ჩამოთვლილია აპლიკაციები, რომლებიც მოიცავს ავტომობილებისა და მოტოციკლების ნაკეთობას, სასტუმრო ნაკეთობას, სამზარეულოსა და საბანის პროდუქტებს, საწყობარო მოწყობილობას და ყოველდღიურ ტექნიკას. 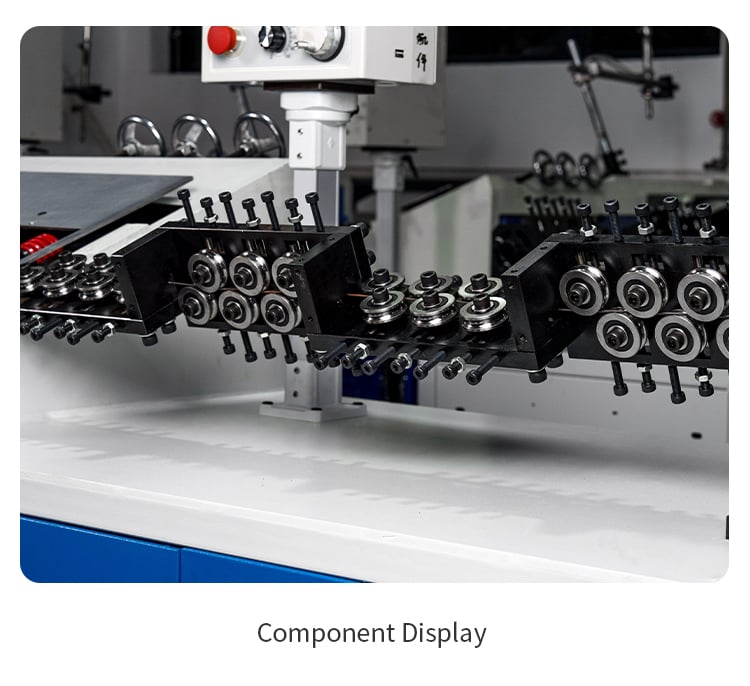
რომელი მანქანა არის სწორი თქვენს ნაკეთობას?
არ არსებობს უნივერსალურად უკეთესი არჩევანი ერთი მანქანის და პნევმატური ოთხმოხრიანი მოსახვევი მანქანა CNC 2D სალითონო გამოხრის მანქანის შორის.
უკეთესი არჩევანი დამოკიდებულია თქვენს წარმოების სტრატეგიაზე.
Თუ გაქვთ ერთი სტაბილური პროდუქტი, მაღალი წარმოების მოცულობა და მეორდებადი ოთხკუთხედი გამოხრის გეომეტრია , პნევმატიკური ოთხკუთხედი გამოხრის ამონახსნი შეიძლება იყოს პრაქტიკული არჩევანი, რადგან მანქანა და ინსტრუმენტები შეიძლება სპეციალურად დაიოპტიმიზოს ამ პროდუქტისთვის.
Თუ გაქვთ რამდენიმე პროდუქტის მოდელი, ცვლადი განზომილებები, ინდივიდუალურად შეკეთებული შეკვეთები ან ხშირად მეორდებადი გადასვლები , CNC 2D სავერცხლის გამოყენებით დაკუმშვის მანქანა ჩვეულებრივ უფრო მოქნილი ამონახსნია.
Ამიტომ ყველაზე მნიშვნელოვანი შეძენის გადაწყვეტილება არ არის მხოლოდ მანქანების ფასების შედარება. თქვენ უნდა შეადაროთ მანქანა თქვენს ფაქტობრივ წარმოების მოთხოვნებს:
Პროდუქტის გეომეტრია + სავერცხლის მასალა + სავერცხლის დიამეტრი + განზომილების დაშვებული გადახრა + პროდუქტების სიმრავლე + სასურველი წარმოების მოცულობა = სწორი მანქანის კონფიგურაცია.
Მანქანის არჩევამდე გამოგზავნეთ Jinchun-ს თქვენი პროდუქტის ნახაზი ან ნიმუში, სავერცხლის მასალა, სავერცხლის დიამეტრი, ძირევანი განზომილებები და საჭიროებული დაშვებული გადახრები, ასევე თქვენი სასურველი წარმოების მოცულობა . ჩვენი გუნდი შეძლებს ფორმირების პროცესის შეფასებას და რეკომენდაციას მისცემს მანქანის იმ კონფიგურაციის შესახებ, რომელიც უკეთესად ემთხვევა თქვენს ნაკეთობებს.
Მანქანა უნდა ერთდეს თქვენს წარმოებას — არ უნდა იყოს პირიქით. 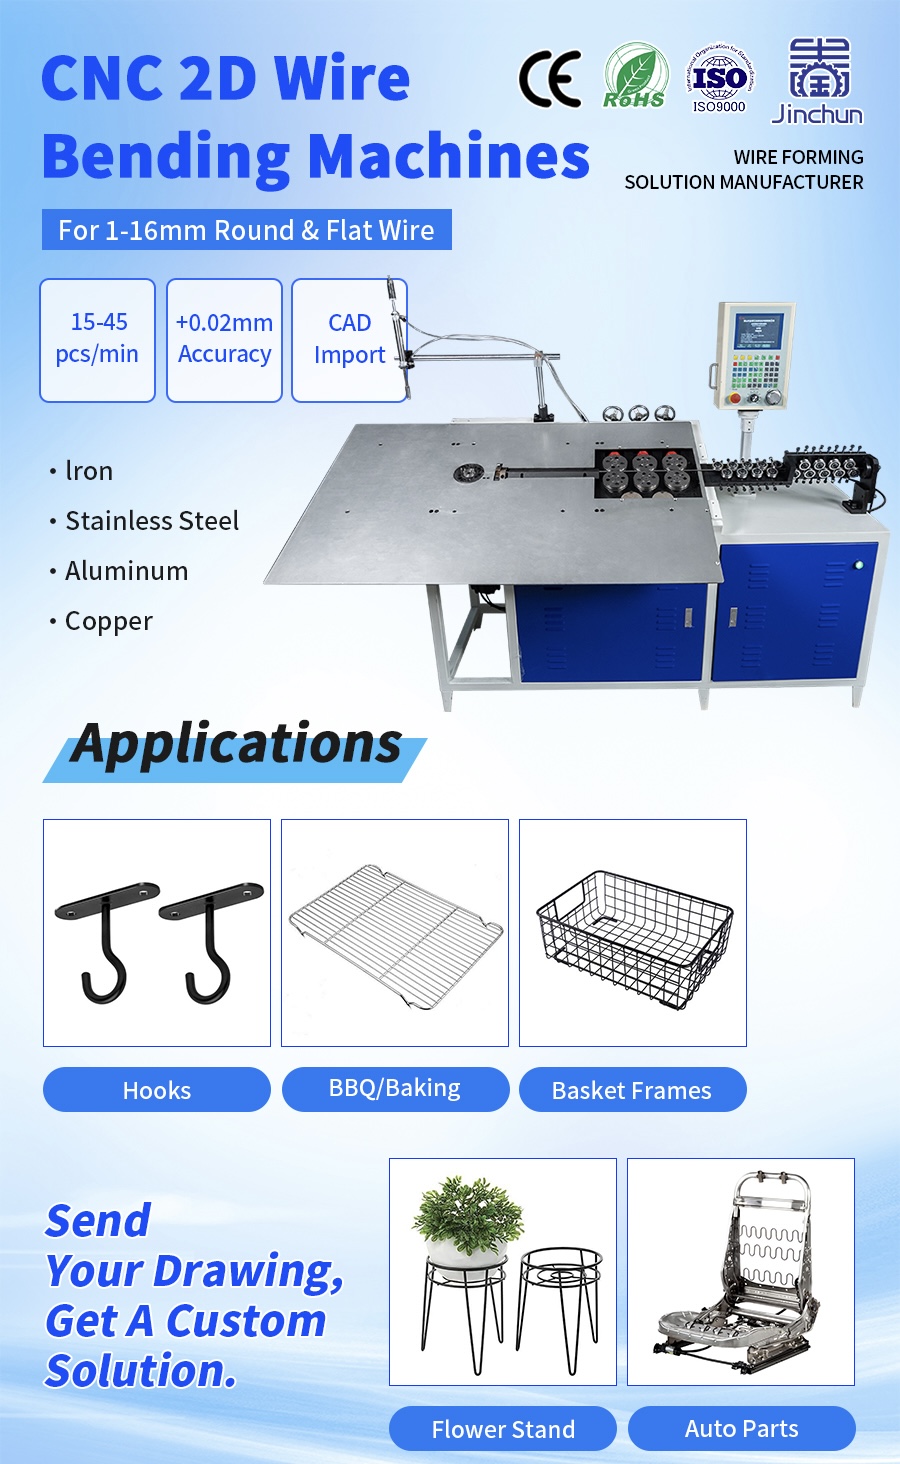
Სარჩევი
- 1. როგორ მუშაობს პნევმატიკური ოთხგამოხრილი ფორმირება
- 2. როგორ მუშაობს CNC 2D სალაგების გამოყენებით დაკუმშვა
- 3. ნაკეთობის გეომეტრია და პროდუქტების სიმრავლის შედარება
- 4. ინსტრუმენტების ღირებულება, მოწყობილობის მორგების დრო და გადასვლის მოთხოვნილებები
- 5. წარმოების სიჩქარე, განმეორებადობა და ოპერატორის მოთხოვნები
- 6. დამაგრებული პროდუქტებისა და არეული წარმოების გადაწყვეტის ცხრილი
- რომელი მანქანა არის სწორი თქვენს ნაკეთობას?