 EN


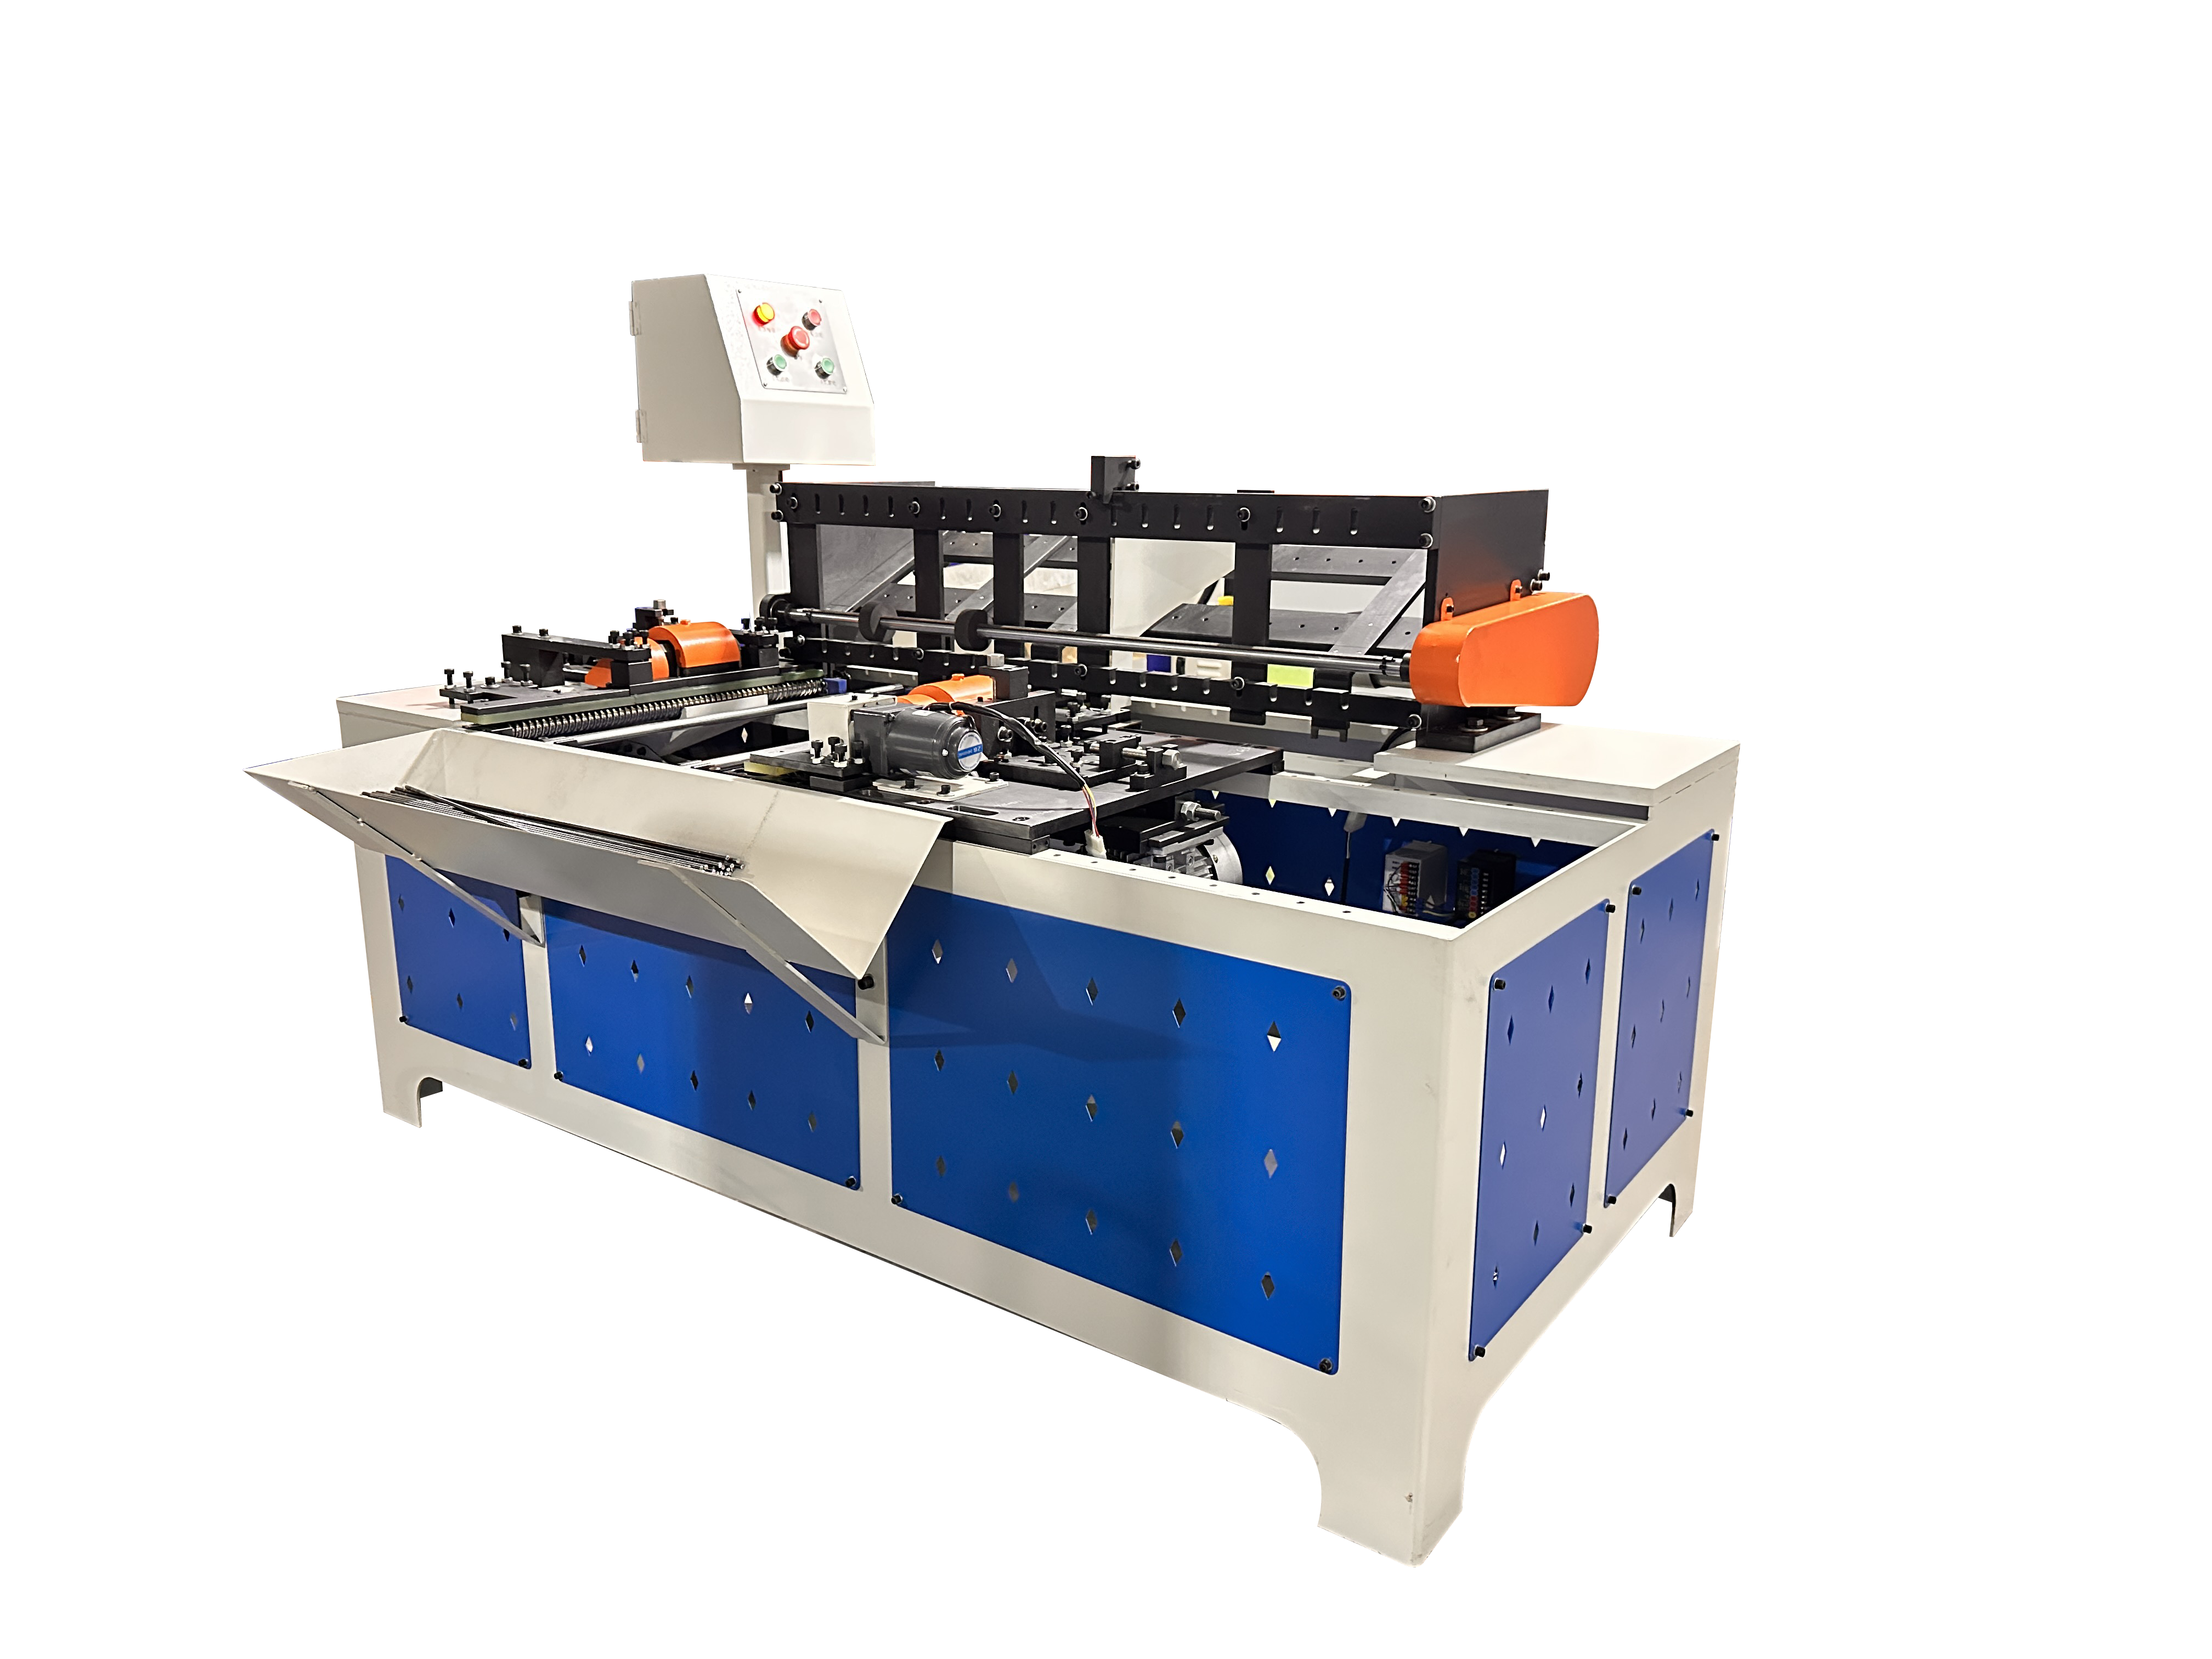
Å skjære tråd og metallstaver til lengde er bare én del av produksjonsprosessen. For mange anvendelser påvirker kvaliteten på skjærekantene direkte neste fremstillingssteg.
En skarp kant, en burr eller en ujevn ende kan skape problemer under montering, sveising, matning og håndtering. Det kan også gjøre et ellers nøyaktig tråd- eller stavprodukt vanskelig å installere eller ubehagelig å håndtere.
Dette er der en avrundingsmaskin for dobbel ende kan gjøre en betydelig forskjell. Ved å behandle begge endene av et arbeidsstykke med kontrollert chamfering kan produsenter forbedre endekvaliteten, redusere manuell etterbehandling og lage mer konsekvente deler til videre produksjon.
For bedrifter som behandler store mengder tråd og metallstaver er målet ikke bare å fjerne burrer. Det er å oppnå gjentakbar endegometri, stabil produksjonseffektivitet og konsekvent overflatekvalitet. 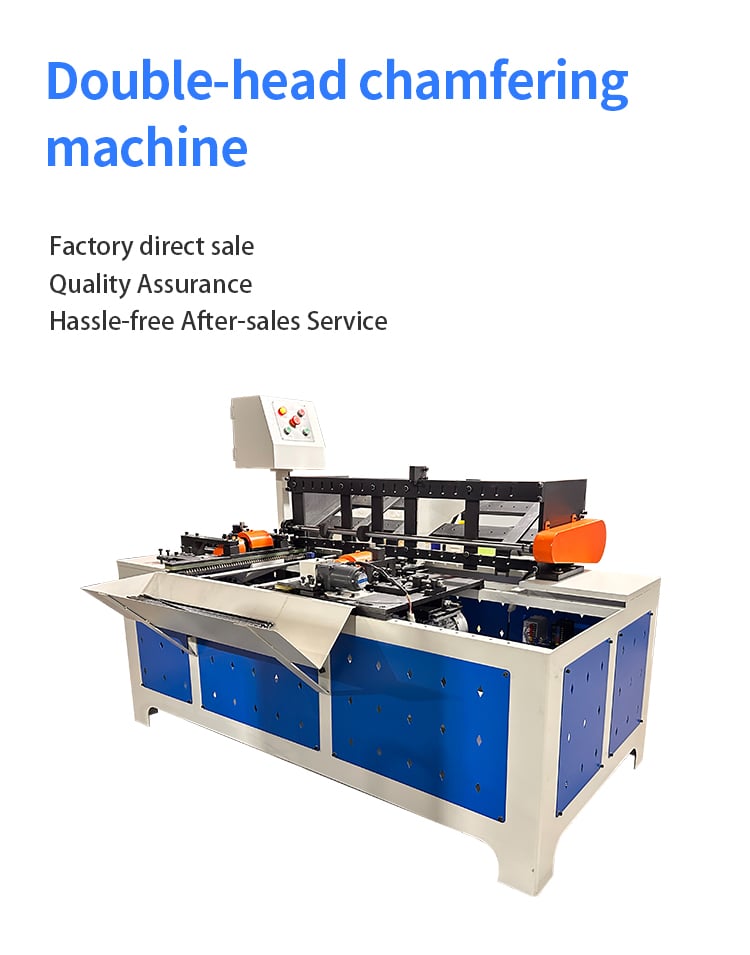
1. Hvorfor krever skåret tråd og staver chamfering av endene
Etter at tråd eller metallstang er kuttet, kan enden ikke være helt jevn. Avhengig av materialet, kuttemetoden, verktøyets tilstand og produksjonsparametrene kan skjæreflaten inneholde fliker, skarpe kanter eller lett deformasjon.
Disse problemene kan virke små, men de kan bli viktige når komponenten går inn i en automatisk produksjonslinje.
Fliker kan påvirke montering
En skarp eller uregelmessig ende kan gjøre det vanskeligere for en stang- eller trådkomponent å gå inn i et hull, et skall, en rør eller en tilpasset del.
For eksempel, når en metallstang må settes inn i en annen komponent, skaper en kontrollert avrunding en jevnere overgang ved enden. Dette kan redusere interferens under innsetting og gjøre manuell eller automatisk montering mer stabil.
Skarpe kanter kan skape håndteringsproblemer
Skarpe ender på tråd og stang kan skape problemer når operatører må inspisere, sortere, pakke eller overføre store mengder ferdige deler.
Å redusere skarpe kanter ved kontrollert avrunding kan gjøre ferdige arbeidsstykker enklere og mer behagelige å håndtere.
Sluttkvalitet kan påvirke sveising
I applikasjoner der snittenden senere sveises, kan geometrien og overflatekvaliteten til arbeidsstykket påvirke plassering og gjentakelighet.
En konsekvent endeforbereiding kan hjelpe med å kontrollere hvordan komponenter kommer i kontakt og justeres før neste produksjonsprosess. 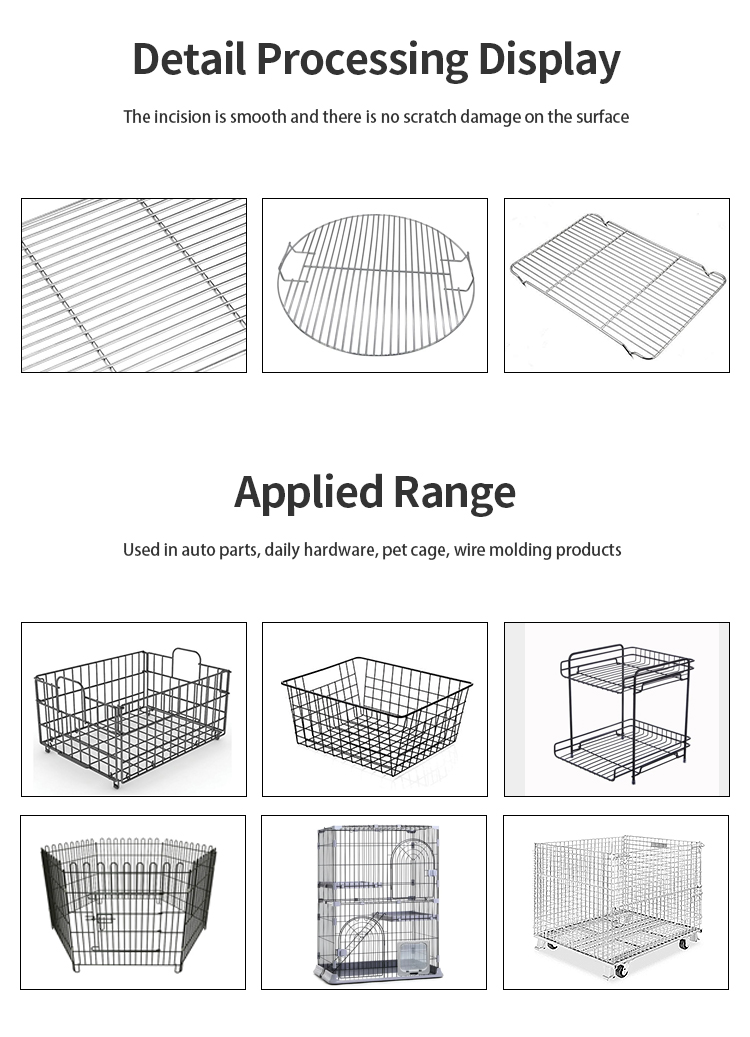
2. Hvordan en dobbeltendsavrunningsmaskin fungerer
Aavrundingsmaskin for dobbel ende er designet for å behandle begge endene av et arbeidsstykke på en kontrollert og gjentakbar måte.
I stedet for å la operatører manuelt ferdigstille hver ende, bruker maskinen et posisjoneringssystem og et bearbeidingssystem for å behandle den nødvendige endegemetrien.
Den nøyaktige konfigurasjonen kan variere avhengig av arbeidsstykkets diameter, materiale, avrundingsmål, produksjonsvolum og nødvendig toleranse.
Dobbeltendsbehandling forbedrer effektiviteten
Ved konvensjonell manuell behandling må hvert arbeidsstykke muligens håndteres flere ganger.
Én ende behandles først, deretter ombestilles delen før den andre enden kan ferdigstilles. Dette øker håndteringstiden og kan føre til ekstra variasjon mellom arbeidsstykkene.
Dette kan redusere unødvendig håndtering og gjøre arbeidsflyten mer egnet for produksjon i stor skala.
Konsekvent posisjonering er viktig
Kamfering handler ikke bare om å fjerne materiale fra enden.
Maskinen må også opprettholde stabil posisjonering slik at kamferlengde, -vinkel og -plassering forblir konstant fra ett arbeidsstykke til det neste.
For automatisk produksjon er denne gjentageligheten spesielt viktig, fordi utstyr nedstrøms forventer deler med forutsigbare mål. 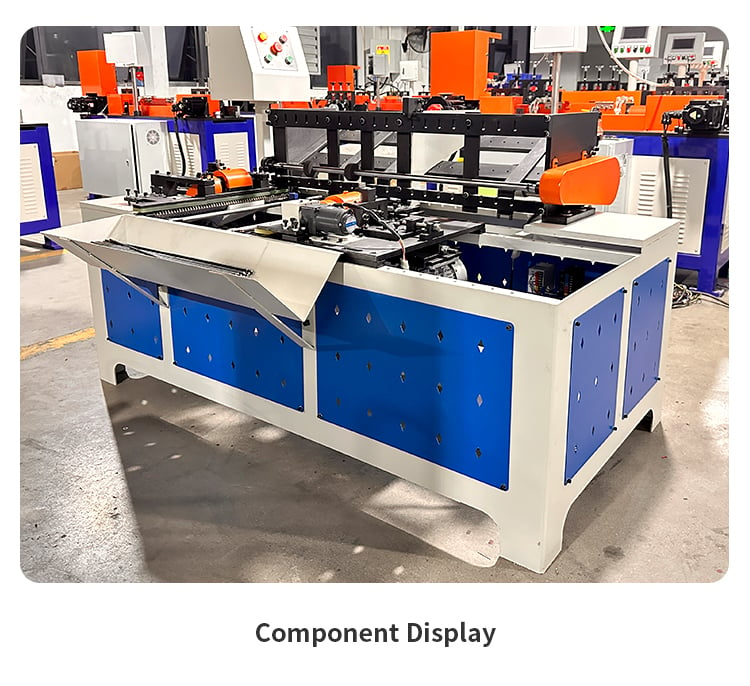
3. Fordeler for montering, sveising og operatørsikkerhet
Kamfering blir spesielt verdifull når tråd eller metallstaver brukes som komponenter i en annen fremstillingsprosess.
Enklere montering
En kontrollert kamfer kan gjøre enden av en stav lettere å sette inn i et hull, en rør eller en koblingskomponent.
Dette er nyttig for produsenter av rammeverk, festebeslag, møbeldeler, beslagdeler og andre produkter der komponenter må monteres gjentatte ganger.
Stabilere nedstrømsprosesser
Når endene på arbeidsstykkene har en mer konsekvent geometri, kan nedstrømsprosesser utføres med færre variasjoner.
For automatiserte linjer kan dette hjelpe til å redusere problemer forårsaket av uregelmessig plassering av arbeidsstykker.
Bedre sveiseforberedelse
Noen anvendelser krever at det skåret arbeidsstykket plasseres eller sveises etter avrunding av kanter.
Konsekvent endeforberedelse kan gjøre plassering av komponenter mer forutsigbar og hjelpe produsenter med å opprettholde en stabilere sveiseprosess.
Den nøyaktige effekten avhenger av materialet, sveismetoden, leddkonstruksjonen og de nødvendige produktspesifikasjonene.
Mer behaglig manuell håndtering
Fjerning eller reduksjon av skarpe kanter kan også forbedre håndteringsopplevelsen for operatører.
Dette er spesielt relevant når store mengder skårne stenger eller tråder må samles inn, inspiseres, pakkes eller overføres mellom produksjonssteg.
4. Materiellforskjeller for karbonstål og rustfritt stål
Materiale er en av de viktigste faktorene ved valg av avfasningsløsning.
Ulike stålmaterialer kan ha ulik hardhet, styrke og bearbeidingskarakteristika. Disse forskjellene kan påvirke verktøyvalg, bearbeidingsparametre, overflatekvalitet og produksjonseffektivitet.
Karbonstål
Karbonstålstråd og -stenger brukes mye i industrielle komponenter, beslag, rammer, festeklammer og andre metallprodukter.
Ved bearbeiding av karbonstål bør den passende avfasningskonfigurasjonen velges ut fra den faktiske materialeklassen, diameteren, hardheten, avfasningsmålene og produksjonsvolumet.
For produksjon i stort volum er stabile verktøy og konsekvent posisjonering spesielt viktig for å opprettholde gjentakbar sluttproduktkvalitet.
Rustfritt stål
Rustfritt stål har andre bearbeidingskarakteristika enn karbonstål og kan kreve andre prosessparametere.
For applikasjoner med rustfritt stål bør produsenter legge spesiell vekt på krevede overflatekvalitet, materialekvalitet, tråd- eller stavdiameter og avrundingsmål.
Hvis det ferdige komponenten har strenge krav til utseende eller mål, bør disse detaljene bekreftes før maskin og verktøy velges.
Materieinformasjon er viktig
Å bare fortelle en maskinleverandør at materialet er «stål» gir kanskje ikke nok informasjon for nøyaktig maskinvalg.
Gi alltid materialekvalitet, tråd- eller stavdiameter, produkttegning og krevede avrundingsdetaljer, så langt det er mulig.
Dette gjør at maskinleverandøren kan vurdere applikasjonen mer nøyaktig.
5. Avrundingsvinkel, lengdekonsekvens og kontroller av overflatekvalitet
En god avrundingsprosess bør vurderes ut fra mer enn bare om en synlig avrunding finnes.
Produsenter bør også vurdere geometrien og konsekvensen av de ferdige endene.
Fasevinkel
Kamfervinkelen bør tilsvare kravene til den endelige anvendelsen.
En feil vinkel kan påvirke montering, plassering eller utseendet til den ferdige komponenten.
Kantavrunningslengde
Kamferlengden bør være konstant mellom arbeidsstykkene.
Hvis ett arbeidsstykke har en betydelig lengre eller kortere kamfer enn et annet, kan forskjellen påvirke monteringsmål eller videre prosessering.
Overflatekvalitet
Den ferdige kamferen bør kontrolleres for overdreven verktøymerking, deformasjon, gjenværende burr eller andre uønskede overflateforhold. 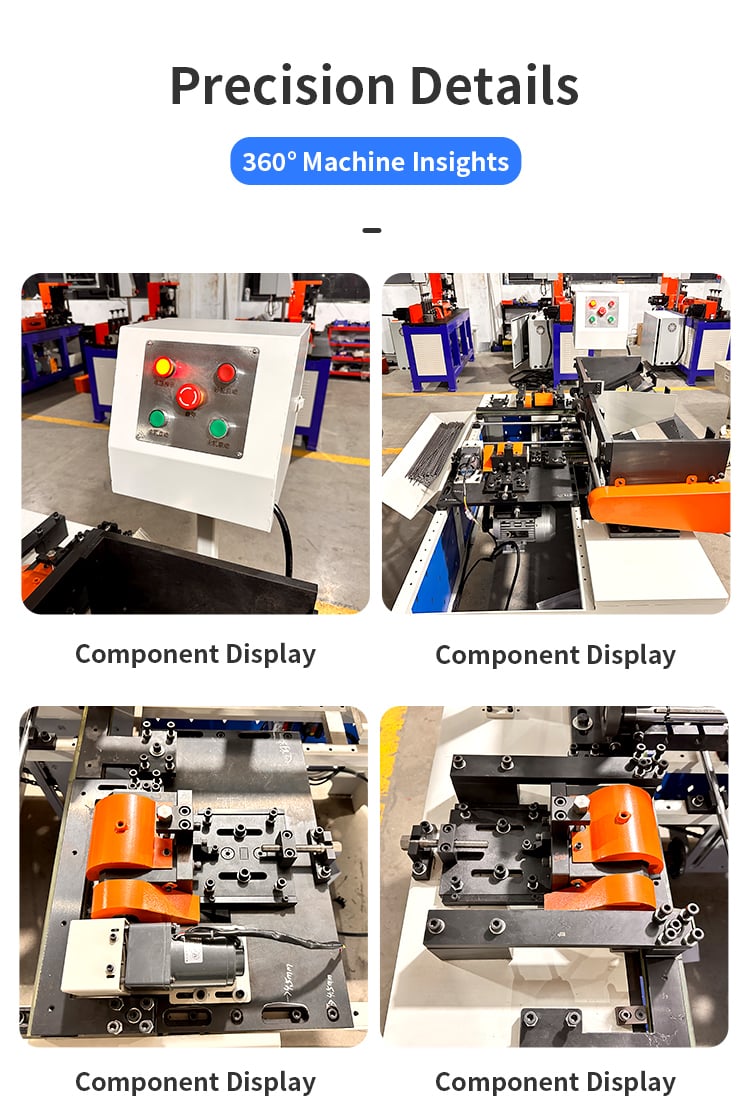
Dimensjonsinspeksjon
For produksjonsanvendelser med strengere krav kan produsenter bruke måleverktøy eller inspeksjonsutstyr for å bekrefte:
- Tråd- eller stavdiameter
- Total delens lengde
- Kantavrunningslengde
- Fasevinkel
- Tilstand på endeflate
- Tilstand på kantfryse
- Konsekvens mellom deler
Regelbundne inspeksjoner er også viktige, fordi verktøyslitasje gradvis kan påvirke bearbeidingsresultatene under kontinuerlig produksjon.
6. Spørsmål som må besvares før valg av maskin
En kantavrunningsmaskin bør velges ut fra de faktiske produksjonskravene, ikke bare ved å velge en maskin basert på tråddiameteren.
Før man ber om et tilbud, bør produsenter forberede følgende informasjon.
Hvilket materiale behandler du?
Oppgi materialetype og, når tilgjengelig, materialekvalitet.
For Jinchuns vurdering av søknaden er det viktig å identifisere tydelig om du behandler karbonstål, rustfritt stål eller et annet støttet materiale.
Hva er tråd- eller stavdiameteren?
Det nøyaktige diameterområdet er viktig for å fastslå den passende maskinkonfigurasjonen og verktøyutrustningen.
For eksempel bør en kunde som krever avrunding for en spesifikk diameter oppgi den faktiske tråd- eller stavstørrelsen i stedet for bare å beskrive produktet som «metallstav».
Hvilken avrunding trenger du?
Angi den nødvendige avrundingsvinkelen, avrundingslengden eller eventuelle tegningskrav.
En produktt egning er spesielt nyttig når sluttgeometrien er kritisk.
Hva er den nødvendige produksjonskapasiteten?
Fortell leverandøren av maskiner om det forventede daglige eller månedlige produksjonsvolumet.
Dette hjelper til å avgjøre om en standardkonfigurasjon eller en mer effektiv automatisk løsning er mer egnet.
Hva toleranse trenger du?
Hvis den ferdige delen har strenge dimensjonelle krav, oppgi de aktuelle toleransene.
Dette gir leverandøren mulighet til å vurdere maskineringens og inspeksjonens krav før utstyrsanbefaling.
Har du produktprøver eller tegninger?
En tydelig produktt egning eller en fysisk prøve kan gi mye mer informasjon enn en enkel beskrivelse som «Jeg trenger en avrundingsmaskin».
Av denne grunnen bør produsenter sende sin faktiske produktinformasjon før endelig maskinvalg.
Hvorfor velge en dobbeltendet avrundingsmaskin?
For produsenter som behandler store mengder skåret wire og metallstenger, bør endefinishing behandles som en del av produksjonsprosessen, ikke som en ettertanke.
Aavrundingsmaskin for dobbel ende kan bidra til redusert manuell håndtering, bedre konsistens på endene og en mer kontrollert arbeidsflyt for videre montering, sveising og håndtering.
Den riktige løsningen avhenger imidlertid av det faktiske produktet.
Material, tråd- eller stavdiameter, avrundingsgeometri, dimensjonalt toleranseområde og produksjonsvolum påvirker alle den nødvendige maskinkonfigurasjonen.
Ved Jinchun tilbyr vi løsninger for trådbehandling til ulike industrielle anvendelser, inkludert retting, avrunding, trådforming og sveiseutstyr. 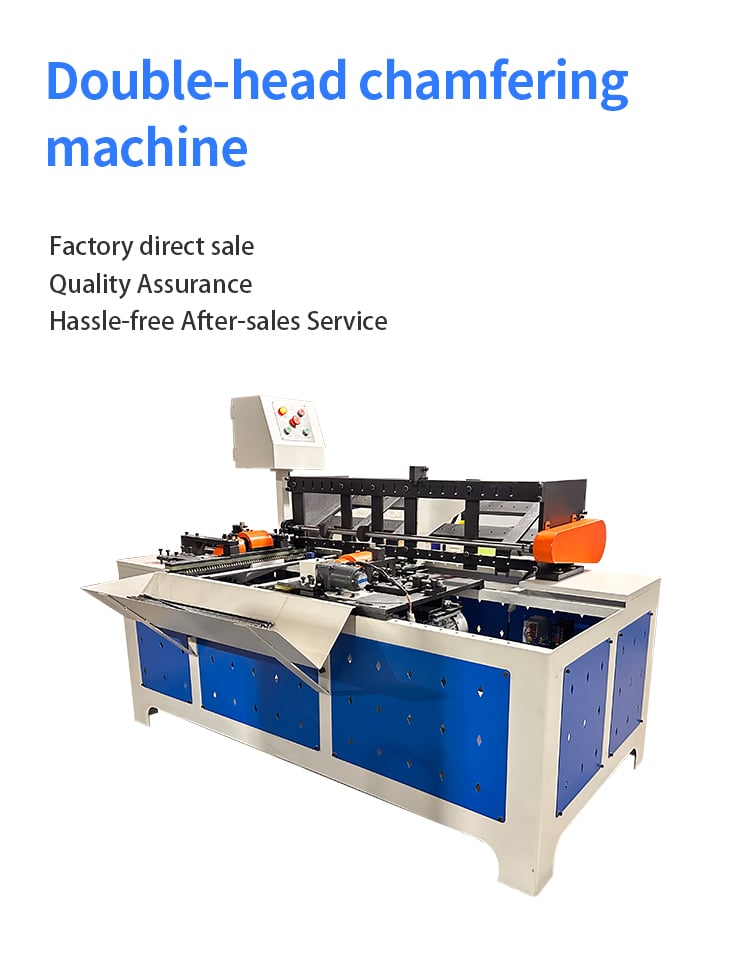
Hvis du vurderer en avrundingsmaskin for dobbel ende , send oss ditt produkttegning eller prøve, materiale, tråd- eller stavdiameter, nødvendige avrundingsdimensjoner, dimensjonale toleranser og målprodusert volum .
Med disse opplysningene kan vårt team vurdere din applikasjon, anbefale en passende maskinkonfigurasjon og utarbeide et tilbud basert på dine faktiske produksjonskrav.
Innholdsfortegnelse
- 1. Hvorfor krever skåret tråd og staver chamfering av endene
- 2. Hvordan en dobbeltendsavrunningsmaskin fungerer
- 3. Fordeler for montering, sveising og operatørsikkerhet
- 4. Materiellforskjeller for karbonstål og rustfritt stål
- 5. Avrundingsvinkel, lengdekonsekvens og kontroller av overflatekvalitet
- 6. Spørsmål som må besvares før valg av maskin
- Hvorfor velge en dobbeltendet avrundingsmaskin?