 EN


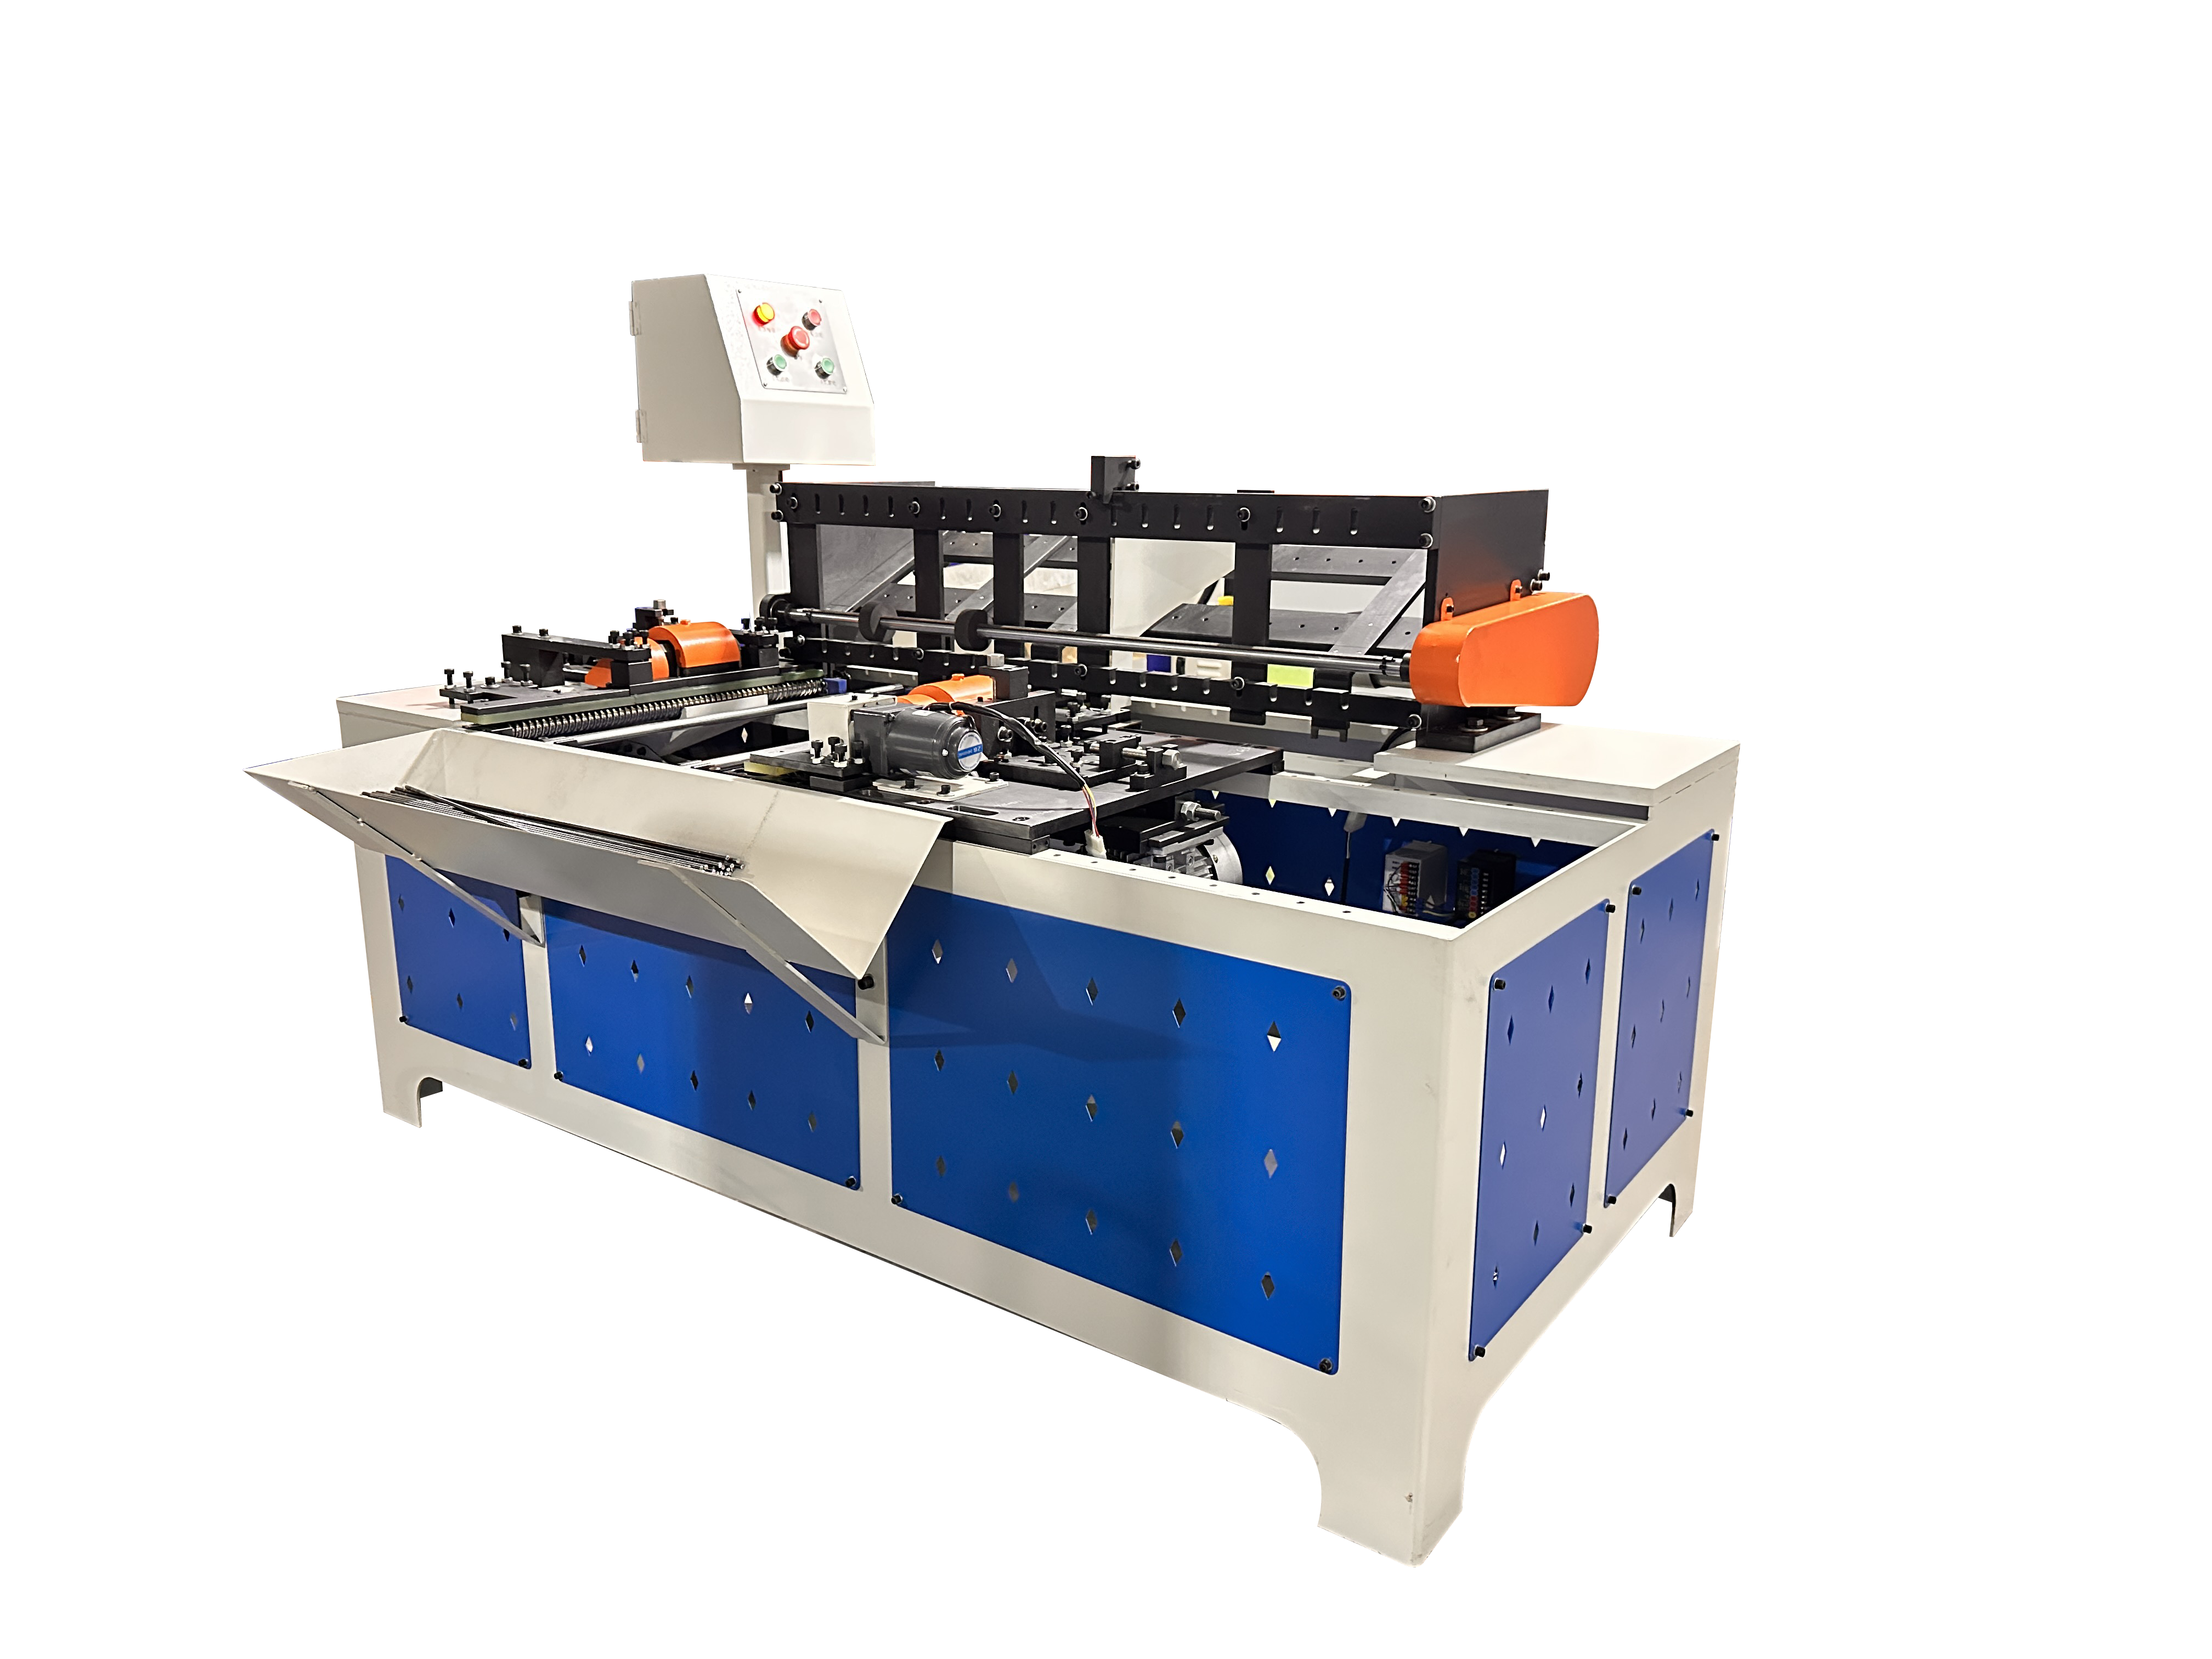
Couper les fils et les barres métalliques à longueur n’est qu’une seule étape du processus de production. Pour de nombreuses applications, la qualité des extrémités coupées influe directement sur l’étape suivante de fabrication.
Un tranchant aigu, une bavure ou une extrémité irrégulière peut causer des problèmes lors de l’assemblage, du soudage, de l’alimentation et de la manutention. Cela peut également rendre un fil ou une barre, pourtant précisément dimensionné, difficile à installer ou inconfortable à manipuler.
C'est ici qu'une machine à chanfreiner double extrémité peut faire une différence significative. En usinant les deux extrémités d’une pièce avec un chanfrein contrôlé, les fabricants améliorent la qualité des extrémités, réduisent les opérations de finition manuelles et produisent des pièces plus uniformes destinées aux étapes ultérieures de fabrication.
Pour les entreprises traitant de grandes quantités de fils et de barres métalliques, l’objectif ne se limite pas simplement à éliminer les bavures. Il consiste à obtenir une géométrie reproductible des extrémités, une efficacité de production stable et une qualité de surface constante. 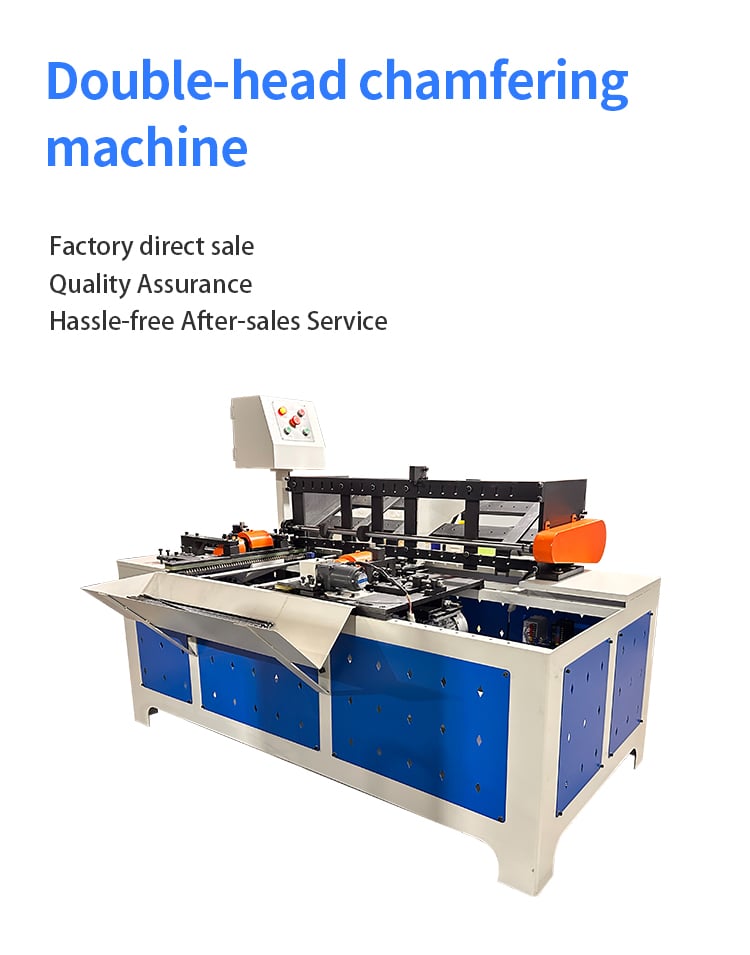
1. Pourquoi les extrémités des fils et des barres nécessitent-elles un chanfrein
Après la coupe d’un fil ou d’une tige métallique, l’extrémité peut ne pas être parfaitement lisse. Selon le matériau, la méthode de coupe, l’état de l’outil et les paramètres de production, la surface coupée peut présenter des bavures, des arêtes vives ou une légère déformation.
Ces problèmes peuvent sembler mineurs, mais ils prennent de l’importance lorsque le composant entre dans une ligne de production automatisée.
Les bavures peuvent nuire au montage
Une extrémité vive ou irrégulière peut rendre plus difficile l’insertion d’une tige ou d’un fil dans un trou, un manchon, un tube ou une pièce complémentaire.
Par exemple, lorsqu’une tige métallique doit être insérée dans un autre composant, un chanfrein contrôlé crée une transition plus fluide à l’extrémité. Cela peut réduire les interférences pendant l’insertion et rendre le montage manuel ou automatisé plus stable.
Les arêtes vives peuvent poser des problèmes de manipulation
Les extrémités vives des fils et des tiges peuvent causer des difficultés lorsque les opérateurs doivent inspecter, trier, emballer ou transférer de grandes quantités de pièces finies.
L'adoucissement des arêtes vives par une chanfreinage contrôlé permet de rendre les pièces finies plus faciles et plus confortables à manipuler.
La qualité finale peut influencer le soudage
Dans les applications où l'extrémité découpée est ultérieurement soudée, la géométrie et l'état de surface de la pièce peuvent influencer le positionnement et la reproductibilité.
Une préparation uniforme des extrémités peut contribuer à maîtriser le contact et l'alignement des composants avant la prochaine étape de production. 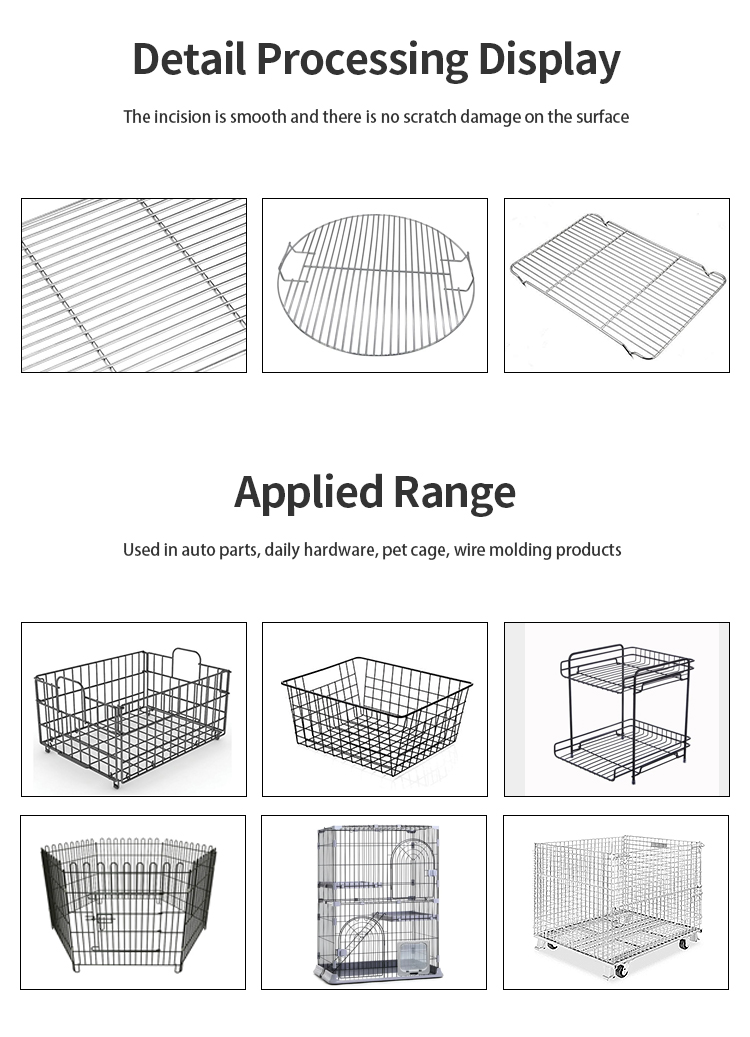
2. Fonctionnement d'une machine à chanfreiner les deux extrémités
Amachine à chanfreiner double extrémité est conçue pour traiter les deux extrémités d'une pièce de façon contrôlée et reproductible.
Plutôt que de compter sur des opérateurs pour finir manuellement chaque extrémité, la machine utilise un système de positionnement et d'usinage afin de réaliser la géométrie requise aux extrémités.
La configuration exacte peut varier selon le diamètre de la pièce, le matériau, les dimensions du chanfrein, le volume de production et la tolérance requise.
Le traitement des deux extrémités améliore l'efficacité
Avec un traitement manuel classique, chaque pièce peut nécessiter plusieurs manipulations.
Une extrémité est usinée en premier, puis la pièce est repositionnée avant que l’autre extrémité puisse être finie. Cela augmente le temps de manutention et peut introduire des variations supplémentaires entre les pièces.
Cela peut réduire les manipulations inutiles et rendre le flux de travail plus adapté à une production à grand volume.
Un positionnement constant est essentiel
Le chanfreinage ne consiste pas uniquement à enlever du matériau à l’extrémité.
La machine doit également maintenir un positionnement stable afin que la longueur, l’angle et l’emplacement du chanfrein restent constants d’une pièce à l’autre.
Pour une production automatisée, cette reproductibilité est particulièrement importante, car les équipements en aval s’attendent à recevoir des pièces aux dimensions prévisibles. 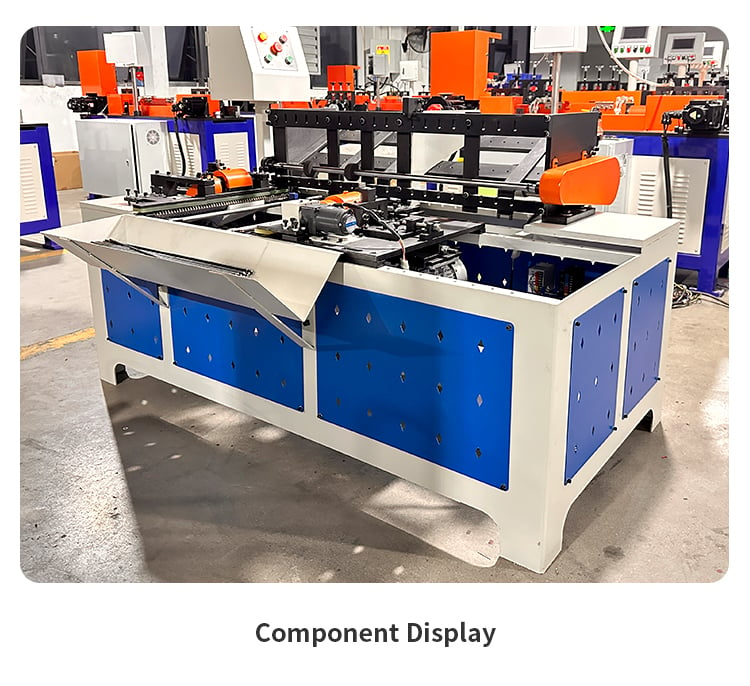
3. Avantages pour l’assemblage, le soudage et la sécurité des opérateurs
Le chanfreinage devient particulièrement utile lorsque des fils ou des barres métalliques sont utilisés comme composants dans un autre procédé de fabrication.
Assemblage plus facile
Un chanfrein contrôlé permet de faciliter l’insertion de l’extrémité d’une barre dans un trou, un tube ou un composant de raccordement.
Ceci est utile pour les fabricants produisant des cadres, des supports, des composants de meubles, des pièces mécaniques et d’autres produits nécessitant un assemblage répété des composants.
Traitement aval plus stable
Lorsque les extrémités des pièces présentent une géométrie plus uniforme, les opérations en aval peuvent fonctionner avec moins de variations.
Sur les lignes automatisées, cela peut contribuer à réduire les problèmes liés à un positionnement irrégulier des pièces.
Préparation améliorée au soudage
Certaines applications exigent que la pièce découpée soit positionnée ou soudée après l’usinage de chanfreins.
Une préparation uniforme des extrémités permet de rendre le positionnement des composants plus prévisible et aide les fabricants à maintenir un procédé de soudage plus stable.
L’effet exact dépend du matériau, de la méthode de soudage, de la conception du joint et des spécifications requises pour le produit.
Manutention manuelle plus confortable
L’élimination ou la réduction des arêtes vives peut également améliorer l’expérience de manutention pour les opérateurs.
Cela est particulièrement pertinent lorsqu’il s’agit de collecter, d’inspecter, d’emballer ou de transférer de grandes quantités de barres ou de fils coupés entre les étapes de production.
4. Différences de matériau entre acier au carbone et acier inoxydable
Le matériau constitue l’un des facteurs clés dans le choix d’une solution d’usinage de chanfrein.
Les différents aciers peuvent présenter des duretés, des résistances et des caractéristiques d’usinage distinctes. Ces différences influencent le choix des outils, les paramètres d’usinage, la finition de surface et l’efficacité de la production.
Acier au carbone
Les fils et barres en acier au carbone sont largement utilisés dans les composants industriels, les quincailleries, les châssis, les supports et autres produits métalliques.
Lors du traitement de l’acier au carbone, il convient de sélectionner la configuration de chanfrein appropriée en fonction de la nuance réelle du matériau, de son diamètre, de sa dureté, des dimensions du chanfrein et du volume de production.
Pour une production à grand volume, des outillages stables et un positionnement constant sont particulièrement importants afin de garantir une qualité de finition reproductible.
Acier inoxydable
L’acier inoxydable présente des caractéristiques d’usinage différentes de celles de l’acier au carbone et peut nécessiter des paramètres de traitement distincts.
Pour les applications en acier inoxydable, les fabricants doivent accorder une attention particulière à la qualité de surface requise, à la nuance du matériau, au diamètre du fil ou de la barre et aux dimensions de la chanfreinure.
Si la pièce finie impose des exigences strictes en matière d’apparence ou de dimensions, ces détails doivent être confirmés avant de choisir la machine et les outillages.
Les informations sur le matériau sont essentielles
Indiquer simplement à un fournisseur de machines que le matériau est « acier » ne fournit pas nécessairement suffisamment d’informations pour une sélection précise de la machine.
Dans la mesure du possible, fournissez la nuance du matériau, le diamètre du fil ou de la barre, le plan du produit et les spécifications requises pour la chanfreinure.
Cela permet au fournisseur de machines d’évaluer l’application de façon plus précise.
5. Vérifications de l’angle de chanfrein, de la régularité de sa longueur et de la qualité de surface
Un bon procédé de chanfreinage doit être évalué selon des critères allant au-delà de la simple présence d’un chanfrein visible.
Les fabricants devraient également tenir compte de la géométrie et de la régularité des extrémités finies.
Angle de chanfrein
L’angle de chanfrein doit correspondre aux exigences de l’application finale.
Un angle incorrect peut affecter le montage, le positionnement ou l’apparence de la pièce finie.
Longueur de la chanfreinure
La longueur du chanfrein doit rester constante d’une pièce à l’autre.
Si une pièce présente un chanfrein nettement plus long ou plus court qu’une autre, cette différence peut influencer les dimensions de montage ou les opérations de traitement en aval.
Qualité de surface
Le chanfrein fini doit être inspecté afin de détecter d’éventuelles marques excessives d’outil, déformations, bavures résiduelles ou autres défauts de surface indésirables. 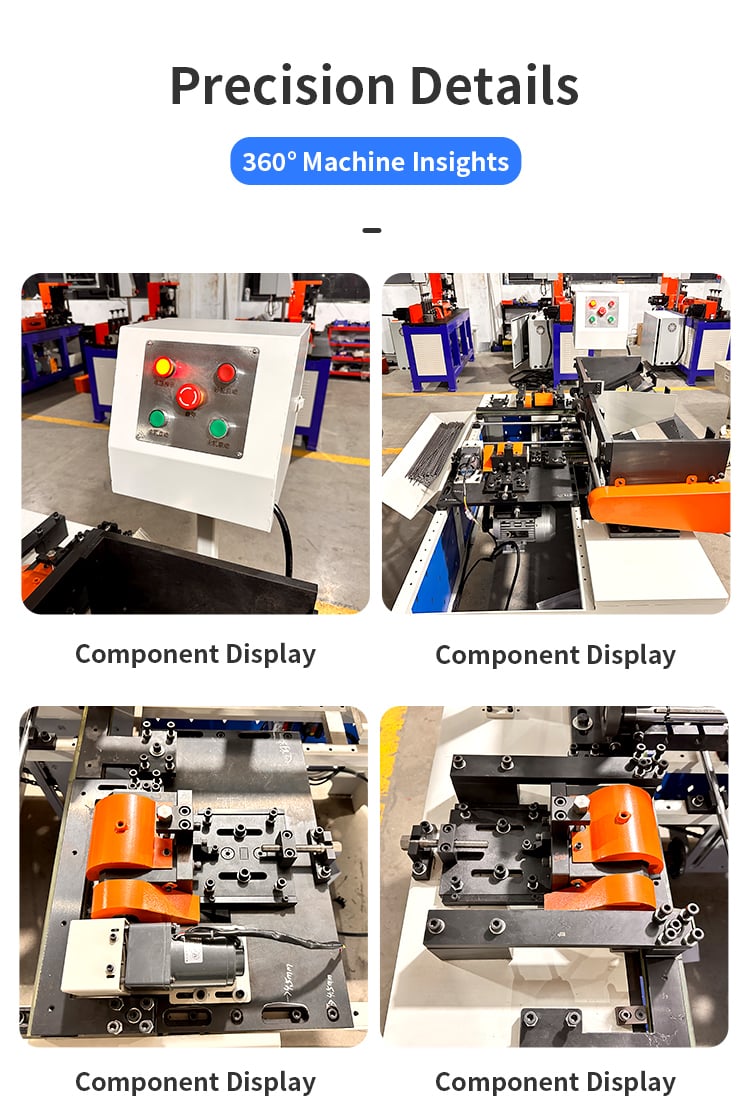
Inspection dimensionnelle
Pour les applications de production exigeant une plus grande précision, les fabricants peuvent utiliser des outils de mesure ou des équipements d’inspection afin de vérifier :
- Diamètre du fil ou de la tige
- Longueur totale de la pièce
- Longueur de la chanfreinure
- Angle de chanfrein
- État de la face d’extrémité
- État des bavures
- Cohérence pièce à pièce
L’inspection régulière est également importante, car l’usure de l’outil peut progressivement influencer les résultats d’usinage pendant une production continue.
6. Questions à répondre avant la sélection de la machine
Une machine à chanfreiner doit être choisie en fonction des exigences réelles de production, et non simplement en se basant sur le diamètre du fil.
Avant de demander un devis, les fabricants doivent préparer les informations suivantes.
Quel matériau allez-vous transformer ?
Indiquez le type de matériau et, si possible, sa nuance.
Pour l’évaluation d’application de Jinchun, il est important d’identifier clairement si vous usinez de l’acier au carbone, de l’acier inoxydable ou un autre matériau pris en charge.
Quel est le diamètre du fil ou de la tige ?
La fourchette de diamètre exacte est essentielle pour déterminer la configuration appropriée de la machine et les outillages requis.
Par exemple, un client qui exige une chanfreinage pour un diamètre spécifique doit indiquer la taille réelle du fil ou de la tige, plutôt que de décrire simplement le produit comme « tige métallique ».
Quel chanfrein est requis ?
Précisez l’angle de chanfrein requis, la longueur de chanfrein ou, si disponible, la spécification figurant sur le plan.
Un plan technique du produit est particulièrement utile lorsque la géométrie de l’extrémité est critique.
Quelle est la capacité de production requise ?
Indiquez au fournisseur de machines votre volume de production quotidien ou mensuel attendu.
Cela permet de déterminer si une configuration standard ou une solution entièrement automatisée, plus performante, convient mieux.
Quelle tolérance est requise ?
Si la pièce finie présente des exigences strictes en matière de dimensions, veuillez indiquer les tolérances correspondantes.
Cela permet au fournisseur d’évaluer les exigences d’usinage et de contrôle avant de recommander l’équipement.
Disposez-vous d’échantillons ou de plans de produit ?
Un plan clair du produit ou un échantillon physique fournit bien davantage d’informations qu’une simple description telle que « J’ai besoin d’une machine à chanfreiner ».
Pour cette raison, les fabricants doivent transmettre leurs informations réelles sur le produit avant de prendre une décision définitive concernant la machine.
Pourquoi choisir une machine à chanfreiner double extrémité ?
Pour les fabricants traitant de grandes quantités de fils coupés et de barres métalliques, la finition des extrémités doit être considérée comme faisant partie intégrante du processus de production, et non comme une simple étape secondaire.
Amachine à chanfreiner double extrémité peut contribuer à réduire la manutention manuelle, améliorer la cohérence des extrémités et créer un flux de travail plus maîtrisé pour les opérations en aval d’assemblage, de soudage et de manutention.
La solution adaptée dépend toutefois du produit réel.
Le matériau, le diamètre du fil ou de la tige, la géométrie de la chanfreinure, les tolérances dimensionnelles et le volume de production influencent tous la configuration machine requise.
Chez Jinchun, nous fournissons des solutions de traitement de fils pour diverses applications industrielles, notamment des équipements de redressage, de chanfreinage, de formage de fils et de soudage. 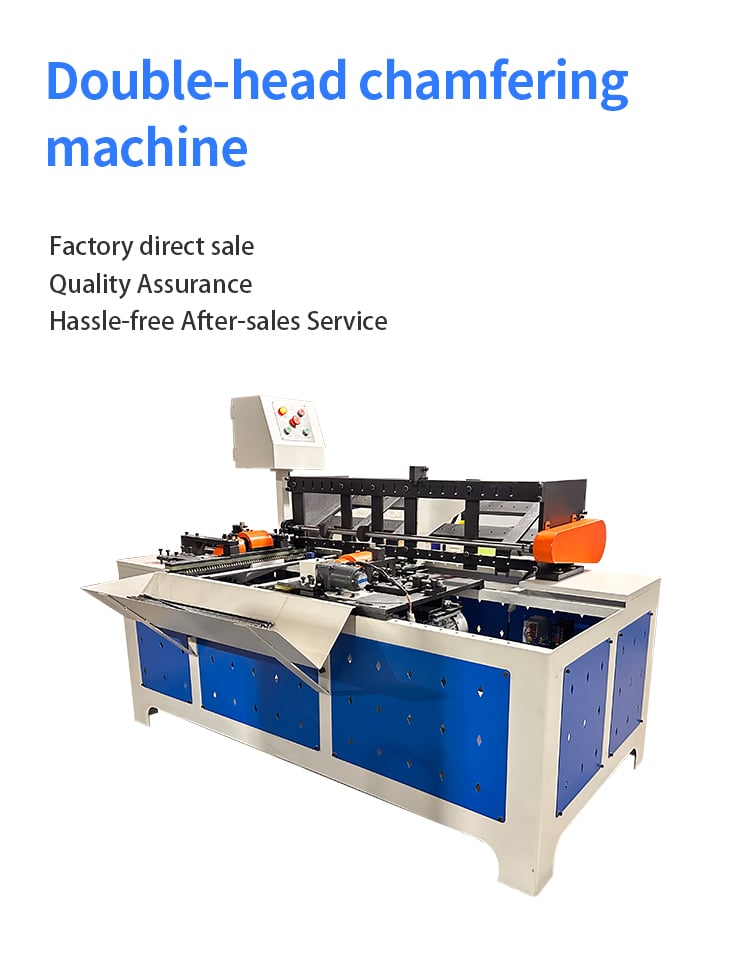
Si vous évaluez un machine à chanfreiner double extrémité , envoyez-nous votre plan produit ou un échantillon, le matériau, le diamètre du fil ou de la tige, les dimensions de chanfrein requises, les tolérances dimensionnelles et le volume de production cible .
Grâce à ces détails, notre équipe peut analyser votre application, vous recommander une configuration machine adaptée et établir un devis fondé sur vos besoins réels de production.
Table des matières
- 1. Pourquoi les extrémités des fils et des barres nécessitent-elles un chanfrein
- 2. Fonctionnement d'une machine à chanfreiner les deux extrémités
- 3. Avantages pour l’assemblage, le soudage et la sécurité des opérateurs
- 4. Différences de matériau entre acier au carbone et acier inoxydable
- 5. Vérifications de l’angle de chanfrein, de la régularité de sa longueur et de la qualité de surface
- 6. Questions à répondre avant la sélection de la machine
- Pourquoi choisir une machine à chanfreiner double extrémité ?