 EN


A huzalok és fémrúdok hosszra vágása csupán egy része a gyártási folyamatnak. Sok alkalmazás esetében a vágott vég minősége közvetlenül befolyásolja a következő gyártási lépést.
Egy éles él, forgács vagy egyenetlen vég problémákat okozhat az összeszerelés, hegesztés, táplálás és kezelés során. Emellett egyébként pontos huzal- vagy rúdtermék telepítését is nehézzé teheti, illetve kellemetlenné válhat a kezelése.
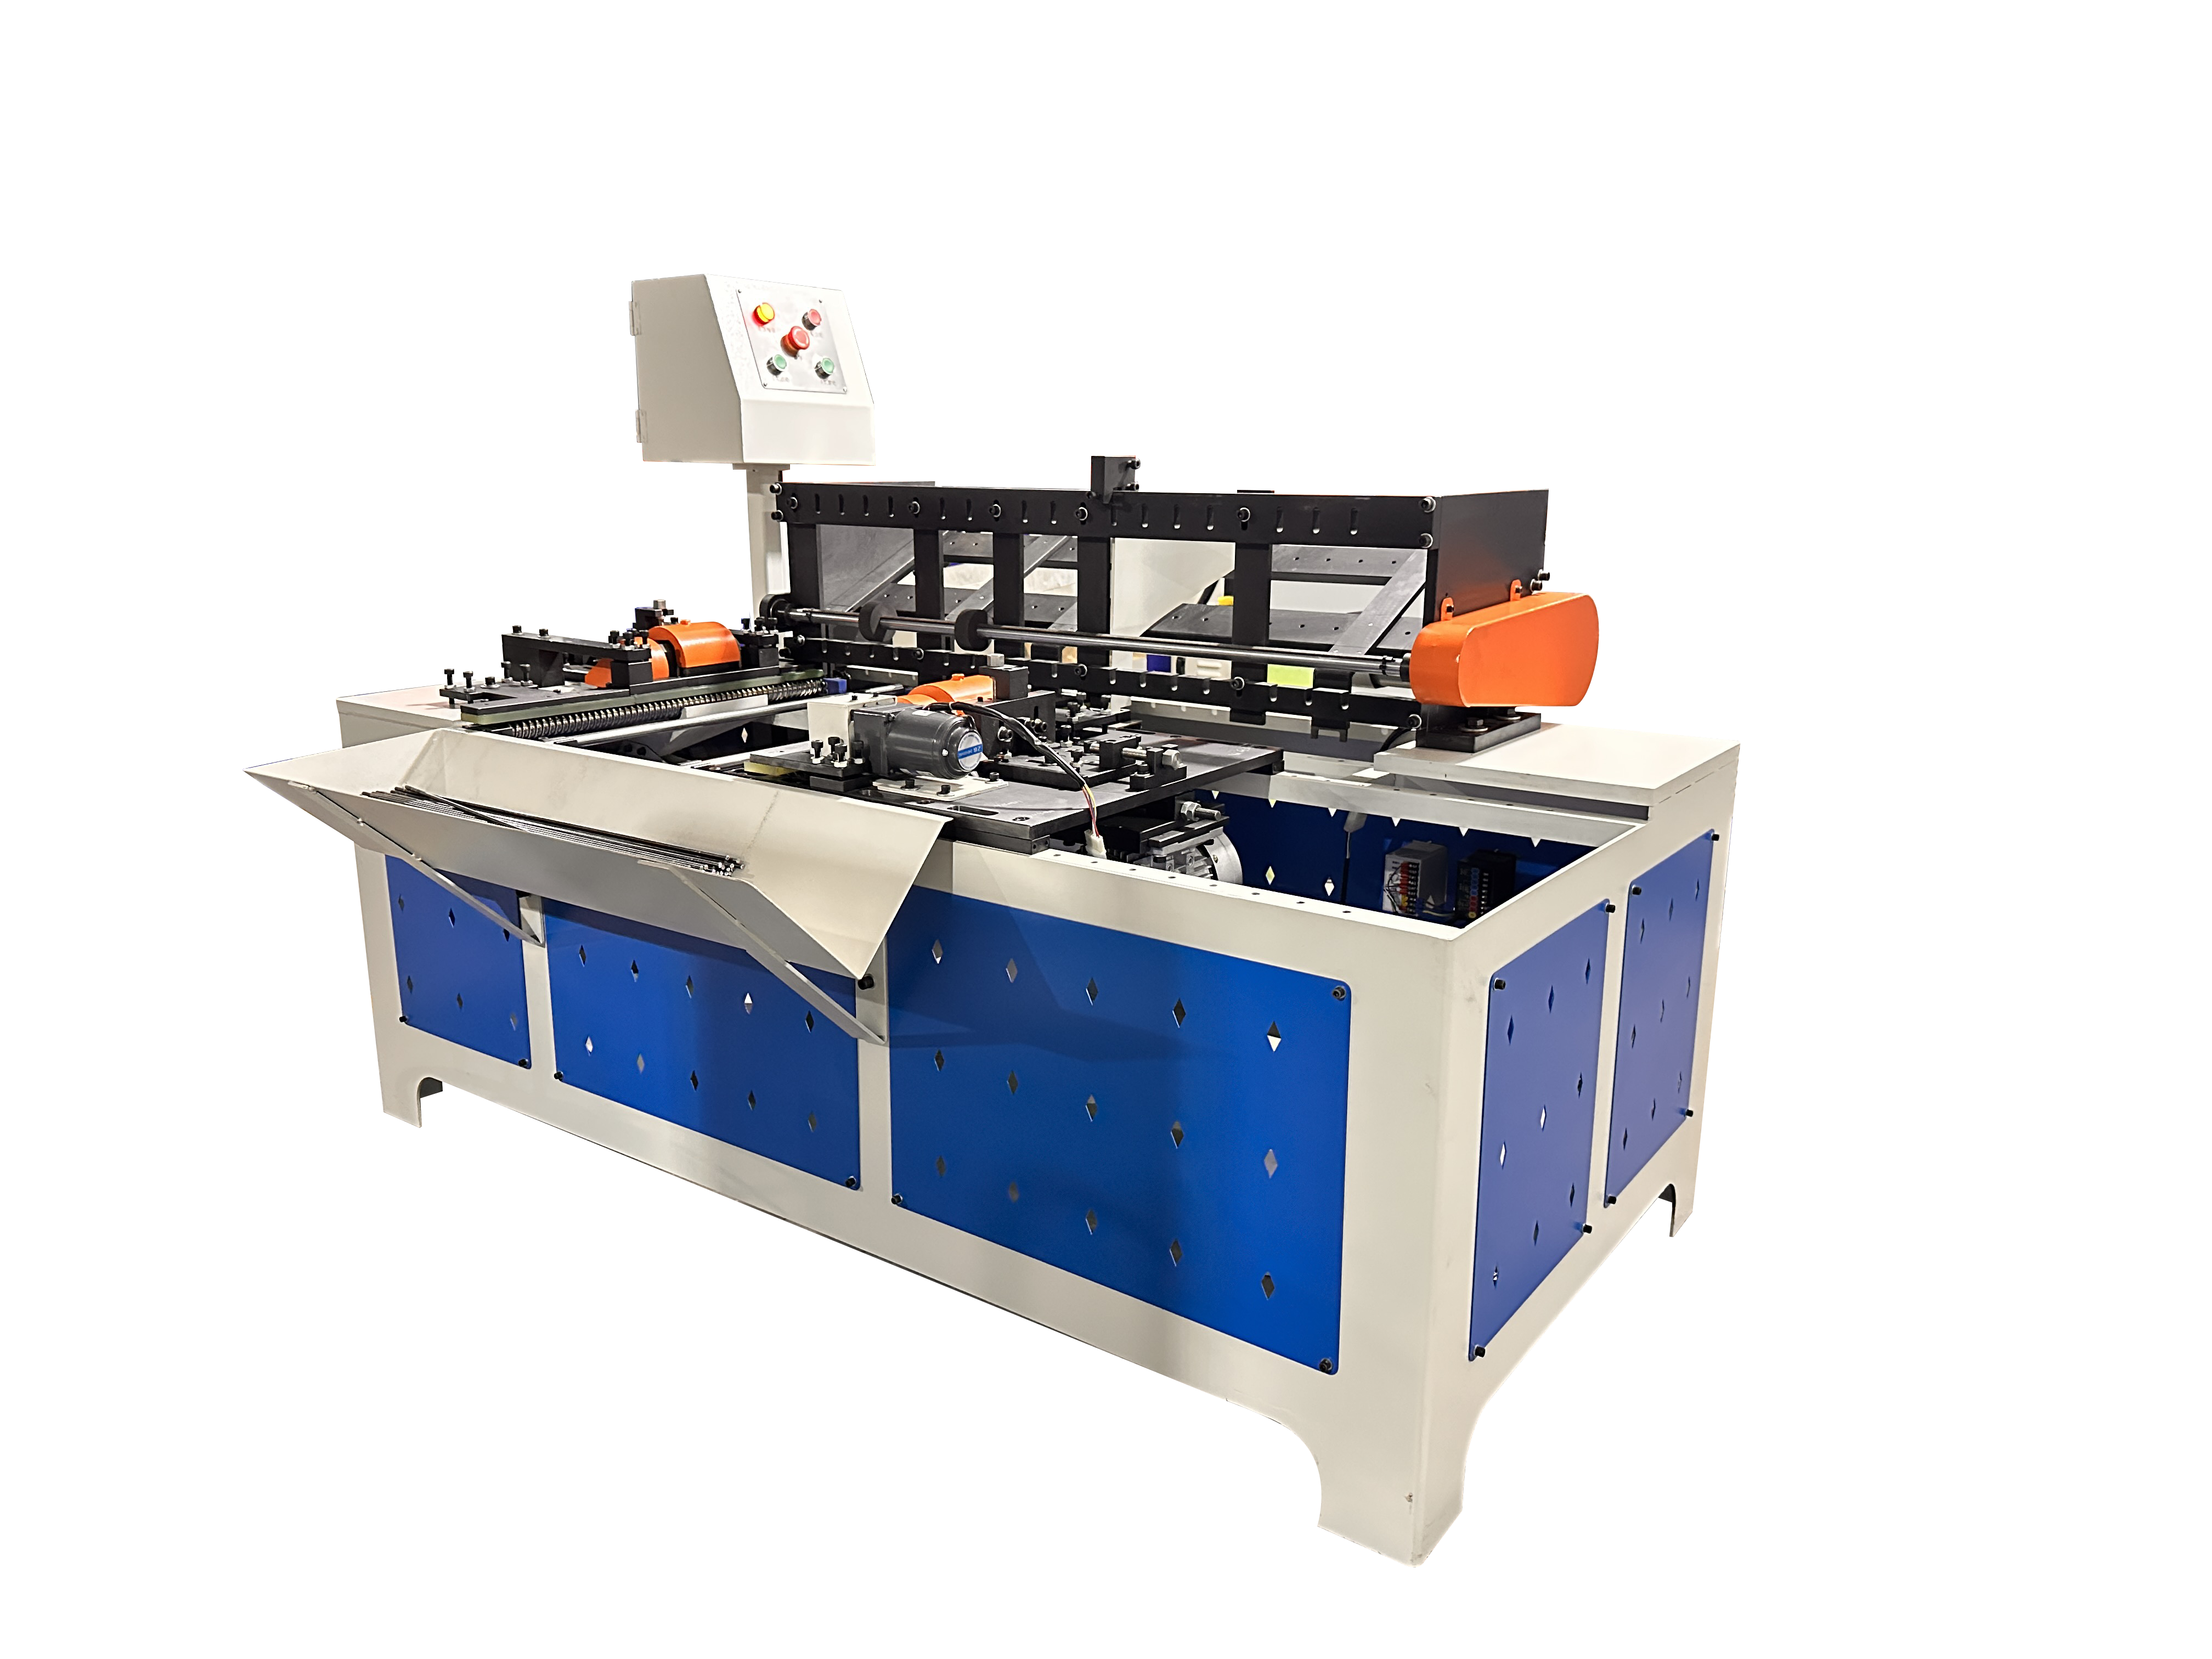
Ez az a hely, ahol kétvégű letörési gép jelentős különbséget tehet. Ha a munkadarab mindkét végét ellenőrzött letörési eljárással dolgozzák fel, a gyártók javíthatják a végminőséget, csökkenthetik a kézi utómunkát, és egységesebb alkatrészeket állíthatnak elő a további gyártási folyamatok számára.
Azoknál a vállalatoknál, amelyek nagy mennyiségű huzalt és fémrudat dolgoznak fel, a cél nem csupán a forgácsok eltávolítása. A cél az ismételhető véggeometria elérése, a stabil gyártási hatékonyság és az egységes felületminőség biztosítása. 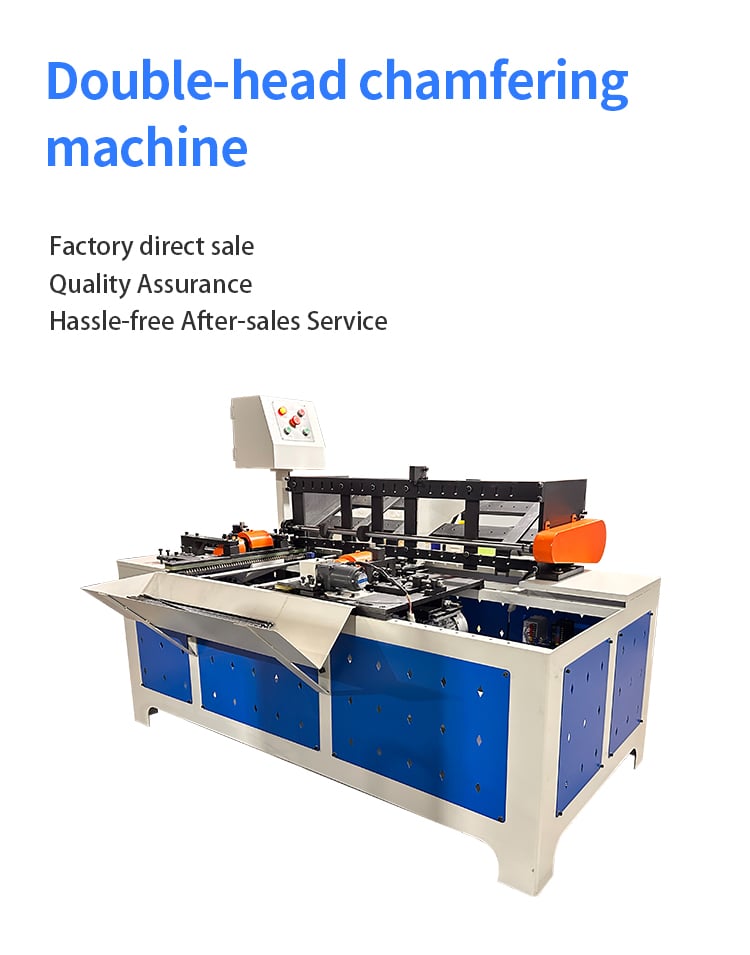
1. Miért szükséges a huzal- és rúdvégek letörése
A vezeték vagy fémrúd levágása után a vég nem feltétlenül lesz tökéletesen sima. A metszési felületen – az anyagtól, a vágási módszertől, az eszköz állapotától és a gyártási paraméterektől függően – csiszolatlan részek, éles élek vagy enyhe deformáció is megjelenhet.
Ezek a problémák aprónak tűnhetnek, de jelentőssé válhatnak, amikor az alkatrész automatizált gyártósorba kerül.
A csiszolatlan részek befolyásolhatják az összeszerelést
Egy éles vagy szabálytalan vég nehezebbé teheti egy rúd vagy vezeték alkatrész bevezetését egy lyukba, hüvelybe, csőbe vagy illeszkedő alkatrészbe.
Például, ha egy fémrudat más alkatrészbe kell beilleszteni, egy ellenőrzött lekerekítés simább átmenetet biztosít a végén. Ez csökkentheti az illesztés közben fellépő akadályozást, és stabilabbá teheti a kézi vagy automatizált összeszerelést.
Az éles élek kezelési problémákat okozhatnak
Az éles vezeték- és rúdvégek problémákat okozhatnak, amikor a munkavállalóknak nagy mennyiségű kész alkatrészt kell ellenőrizniük, rendezniük, csomagolniuk vagy továbbítaniuk.
A pontos lekerekítéssel a hegyes élek csökkentése megkönnyítheti és kényelmesebbé teheti a kész munkadarabok kezelését.
A végminőség befolyásolhatja az hegesztést
Olyan alkalmazásokban, ahol a vágott vég később hegesztésre kerül, a munkadarab geometriája és felületi állapota befolyásolhatja a pozicionálást és az ismételhetőséget.
Egy egységes végfelkészítés segíthet szabályozni, hogyan érintkeznek és igazodnak egymáshoz az alkatrészek a következő gyártási folyamat előtt. 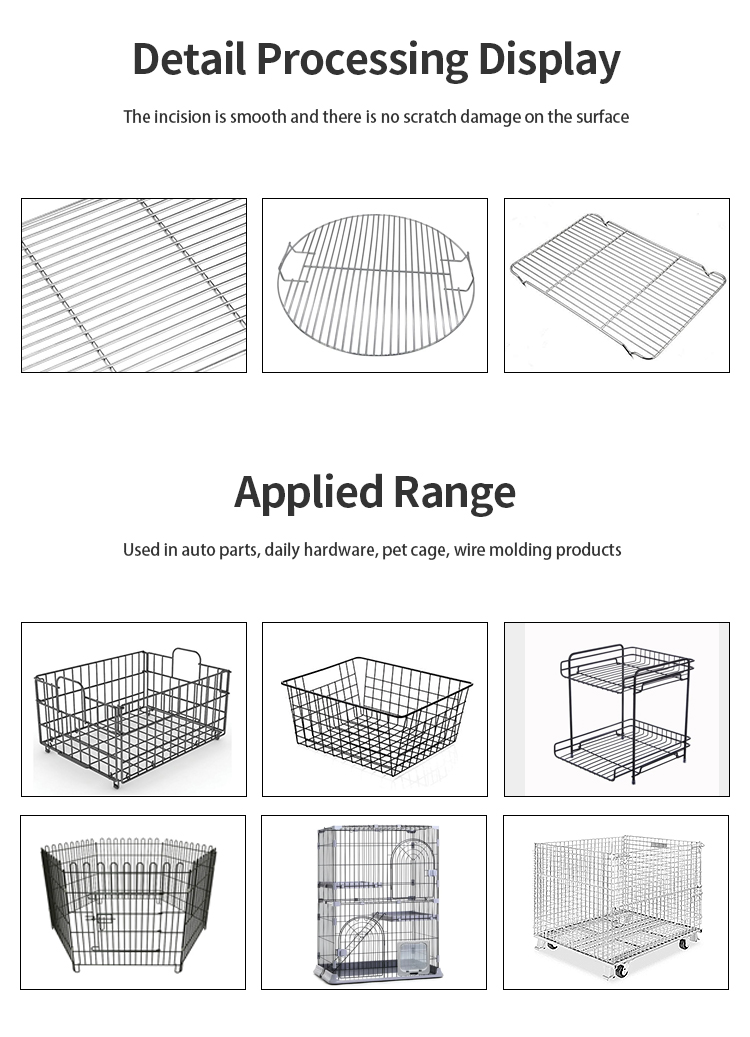
2. Hogyan működik egy kettős végű lekerekítő gép
Akétvégű letörési gép olyan módon van kialakítva, hogy a munkadarab két végét ellenőrzött és ismételhető módon dolgozza fel.
Ahelyett, hogy az operátorok kézzel fejeznék be minden vég felkészítését, a gép egy pozicionáló és megmunkáló rendszert használ a szükséges véggeometria előállítására.
A pontos konfiguráció a munkadarab átmérőjétől, anyagától, lekerekítési méreteitől, a termelési mennyiségtől és a szükséges tűréstől függően változhat.
A kettős végű feldolgozás növeli a hatékonyságot
A hagyományos kézi feldolgozás során minden munkadarabot többször is kezelni kell.
Egyik végét először feldolgozzák, majd a darabot újra pozícionálják, mielőtt a másik végét befejeznék. Ez megnöveli a kezelési időt, és további ingadozást okozhat a munkadarabok között.
Ez csökkentheti a felesleges kezelést, és hatékonyabbá teheti a folyamatot nagy tételnagyságú gyártás esetén.
A konzisztens pozícionálás fontos
A lekerekítés nem csupán anyag eltávolítását jelenti a végén.
A gépnek stabil pozícionálást is biztosítania kell, hogy a lekerekítés hossza, szöge és helyzete minden egyes munkadarabnál azonos maradjon.
Az automatizált gyártásban ez a reprodukálhatóság különösen fontos, mivel a következő folyamatban részt vevő berendezések előre jelezhető méretű alkatrészeket várnak. 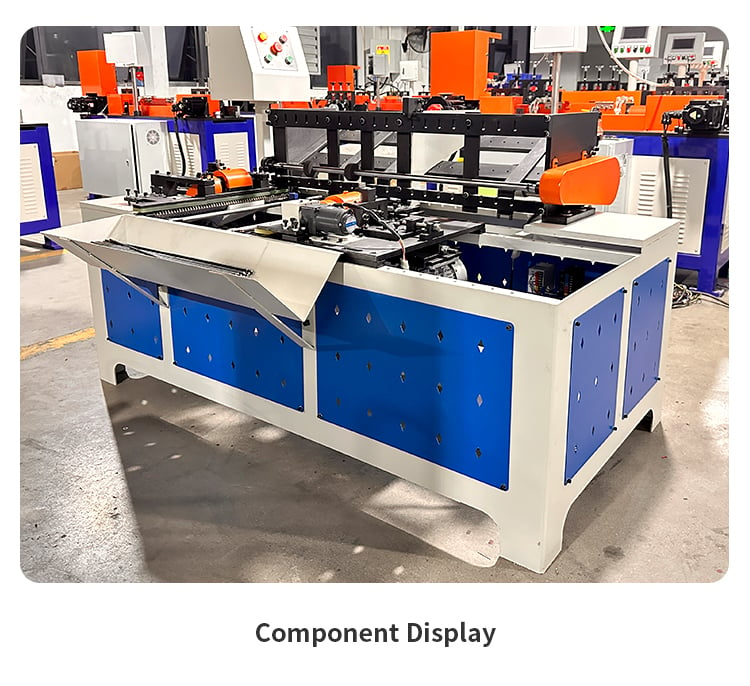
3. Előnyök az összeszereléshez, hegesztéshez és a munkavállalók biztonságához
A lekerekítés különösen értékes, ha vezetékek vagy fémdrudak alkotnak részét egy másik gyártási folyamatnak.
Könnyebb az összeszerelése
Egy ellenőrzött lekerekítés megkönnyítheti a rúd végének behelyezését egy lyukba, csőbe vagy kapcsolódó alkatrészbe.
Ez hasznos a kereteket, rögzítőelemeket, bútoralkatrészeket, szerelvényeket és egyéb, ismétlődő összeszerelést igénylő alkatrészeket gyártó gyártók számára.
Stabilabb feldolgozás a folyamat végén
Amikor a munkadarabok végének geometriája egységesebb, a folyamat végén lévő feldolgozási lépések kevesebb változatossággal működhetnek.
Az automatizált sorok esetében ez segíthet csökkenteni az egyenetlen munkadarab-elhelyezésből eredő problémákat.
Jobb hegesztési előkészítés
Egyes alkalmazásoknál a vágott munkadarabot a letörés után el kell helyezni vagy hegeszteni.
Az egységes végfelület-előkészítés előrejelezhetőbbé teheti az alkatrészek elhelyezését, és segítheti a gyártókat egy stabilabb hegesztési folyamat fenntartásában.
A pontos hatás a felhasznált anyagtól, a hegesztési módtól, az illesztési kialakítástól és a szükséges termékspecifikációtól függ.
Kényelmesebb kézi kezelés
Éles élek eltávolítása vagy csökkentése javíthatja az operátorok kezelési élményét.
Ez különösen akkor lényeges, ha nagy mennyiségű vágott rúd vagy huzal gyűjtése, ellenőrzése, csomagolása vagy átvitele a gyártási folyamat egyik szakaszából a másikba szükséges.
4. A szénacél és az rozsdamentes acél anyagi különbségei
Az anyag egyik kulcsfontosságú tényező a letörési megoldás kiválasztásakor.
A különböző acélanyagok eltérő keménységgel, szilárdsággal és megmunkálhatósági jellemzőkkel rendelkezhetnek. Ezek a különbségek befolyásolhatják a szerszám kiválasztását, a megmunkálási paramétereket, a felületi minőséget és a gyártási hatékonyságot.
Szénacél
A szénacél huzalokat és rudakat széles körben használják ipari alkatrészekben, szerelvényekben, vázakban, tartókban és egyéb fémes termékekben.
A szénacél megmunkálásakor a megfelelő letörési konfigurációt a tényleges anyagminőség, átmérő, keménység, letörési méretek és gyártási mennyiség alapján kell kiválasztani.
Nagy mennyiségű gyártás esetén a szerszámok stabilitása és a pontos pozicionálás különösen fontos a megismételhető végminőség fenntartása érdekében.
Rozsdamentes acél
A rozsdamentes acélnak más megmunkálási jellemzői vannak, mint a szénacélnak, és eltérő feldolgozási paramétereket igényelhet.
Rozsdamentes acél alkalmazásai esetén a gyártóknak különös figyelmet kell fordítaniuk a szükséges felületminőségre, az anyag minőségére, a huzal vagy rúd átmérőjére, valamint a lekerekítés méreteire.
Ha a kész alkatrész szigorú megjelenési vagy méretbeli követelményeket támaszt, ezeket a részleteket a gép és a szerszám kiválasztása előtt ellenőrizni kell.
Az anyaginformáció fontos
Csak annyit közölni egy gépszállítóval, hogy az anyag „acél”, nem feltétlenül elegendő információ a pontos gépválasztáshoz.
Amennyire lehetséges, adják meg az anyag minőségét, a huzal vagy rúd átmérőjét, a termékrajzot és a szükséges lekerekítési specifikációkat.
Ez lehetővé teszi a gépszállító számára, hogy pontosabban értékelje az alkalmazást.
5. Lekerekítési szög, hosszegyezés és felületminőség-ellenőrzések
Egy jó lekerekítési folyamatot nemcsak az alapján kell értékelni, hogy látható-e a lekerekítés.
A gyártóknak figyelembe kell venniük a kész végfelületek geometriáját és egységességét is.
Letörési szög
A lekerekítési szögnek meg kell felelnie a végső alkalmazás követelményeinek.
Helytelen szög befolyásolhatja az összeszerelést, a pozícionálást vagy a kész alkatrész megjelenését.
A lekerekítés hossza
A lekerekítés hosszának egyenletesnek kell maradnia a munkadarabok között.
Ha egy munkadarabnál a lekerekítés jelentősen hosszabb vagy rövidebb, mint egy másiknál, az eltérés befolyásolhatja az összeszerelési méreteket vagy a további feldolgozási folyamatokat.
Felszíni minőség
A kész lekerekítést ellenőrizni kell a túlzott szerszámképek, deformáció, maradék forgácsok vagy egyéb nem kívánt felületi állapotok jelenléte miatt. 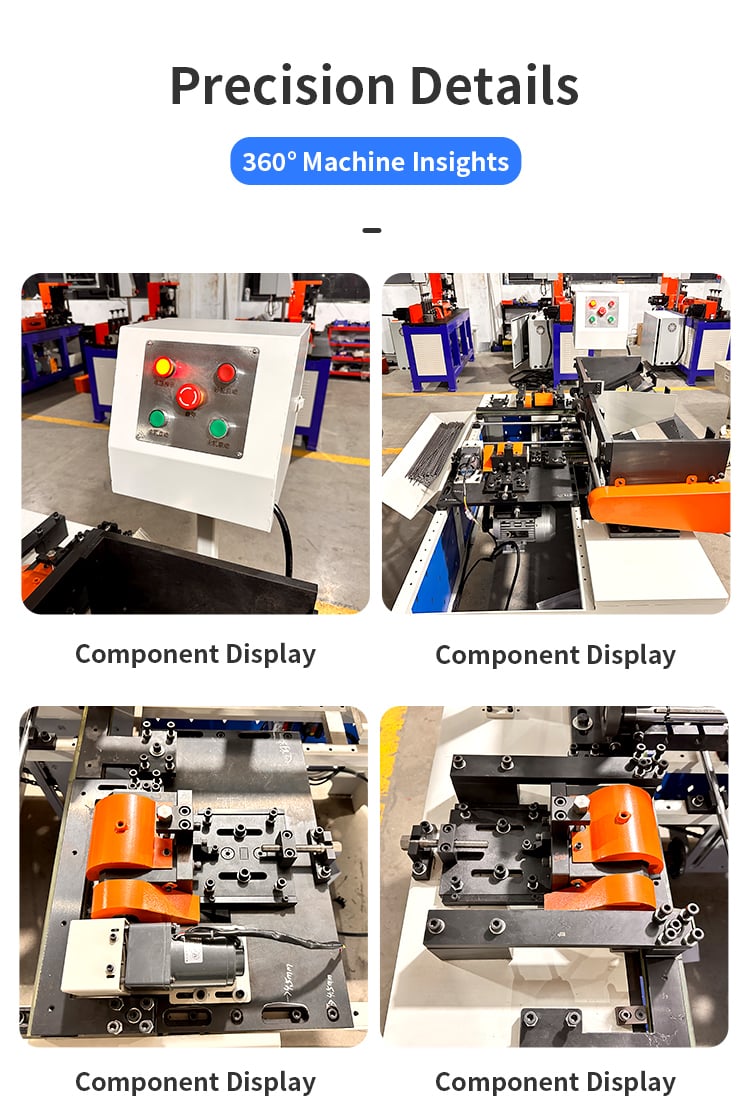
Méretellenőrzés
Szigorúbb követelményeket támasztó gyártási alkalmazások esetén a gyártók mérőeszközöket vagy ellenőrző berendezéseket használhatnak a következők ellenőrzésére:
- Huzal vagy rúd átmérője
- A teljes alkatrész hossza
- A lekerekítés hossza
- Letörési szög
- Végfelület állapota
- Maradékanyag állapota
- Alkatrészről alkatrészekre való egyezőség
A rendszeres ellenőrzés szintén fontos, mert a szerszám kopása fokozatosan befolyásolhatja a megmunkálási eredményeket a folyamatos gyártás során.
6. Kérdések, amelyekre választ kell adni a gép kiválasztása előtt
A lekerekítő gépet az aktuális gyártási igényeknek megfelelően kell kiválasztani, nem pedig egyszerűen a vezeték átmérője alapján.
Ajánlatkérés előtt a gyártóknak elő kell készíteniük az alábbi információkat.
Milyen anyagot dolgoz fel?
Adja meg az anyagtípust, és ha rendelkezésre áll, az anyag minőségi osztályát is.
Jinchun alkalmazáselemzése során fontos egyértelműen meghatározni, hogy széntartalmú acélt, rozsdamentes acélt vagy más támogatott anyagot dolgoz fel.
Mi a huzal vagy rúd átmérője?
Az átmérő pontos tartománya fontos a megfelelő gépkonfiguráció és szerszámok meghatározásához.
Például ha egy vevőnek egy adott átmérőjű huzal vagy rúd letörésére van szüksége, akkor a tényleges huzal- vagy rúdméretet kell megadnia, nem elég csupán „fémrúdként” leírni a terméket.
Milyen letörést igényel?
Adja meg a szükséges letörési szöget, a letörés hosszát vagy – ha rendelkezésre áll – a műszaki rajzot.
A termékrajz különösen hasznos, ha a véggeometria kritikus fontosságú.
Mi a szükséges gyártási kapacitás?
Tájékoztassa a gépszállítót a napi vagy havi várható termelési mennyiségről.
Ez segít eldönteni, hogy egy szabványos konfiguráció vagy egy hatékonyabb automatikus megoldás alkalmasabb-e.
Milyen tűrést igényel?
Ha a kész alkatrész szigorú méreti követelményeket támaszt, adják meg a vonatkozó tűréseket.
Ez lehetővé teszi a beszállító számára, hogy értékelje a megmunkálási és ellenőrzési követelményeket, mielőtt javasolná a berendezést.
Van-e termékmintája vagy rajza?
Egy egyértelmű termékrajz vagy fizikai minta sokkal több információt nyújthat, mint egy egyszerű leírás, például „szükségem van egy letörés-gépre.”
Ezért a gyártóknak a végleges gépdöntés meghozása előtt el kell küldeniük a tényleges termékinformációikat.
Miért válasszon kétvégű letörés-gépet?
A nagy mennyiségű vágott huzal és fémrúd feldolgozásával foglalkozó gyártók számára a végfelület-kialakítást a gyártási folyamat részeként, nem pedig utólagos gondolatként kell kezelni.
Akétvégű letörési gép segíthet csökkenteni a kézi kezelést, javítani a végfelületek egységességét, és egy ellenőrzöttebb munkafolyamatot teremteni a további összeszereléshez, hegesztéshez és kezeléshez.
A megfelelő megoldás azonban a tényleges terméktől függ.
Az anyag, a huzal vagy rúd átmérője, a lekerekítés geometriája, a méretbeli tűrések és a gyártási mennyiség mind befolyásolják a szükséges gépkonfigurációt.
A Jinchunnál különböző ipari alkalmazásokhoz kínálunk huzalfeldolgozó megoldásokat, ideértve a kiegyenesítő, lekerekítő, huzalformázó és hegesztő berendezéseket. 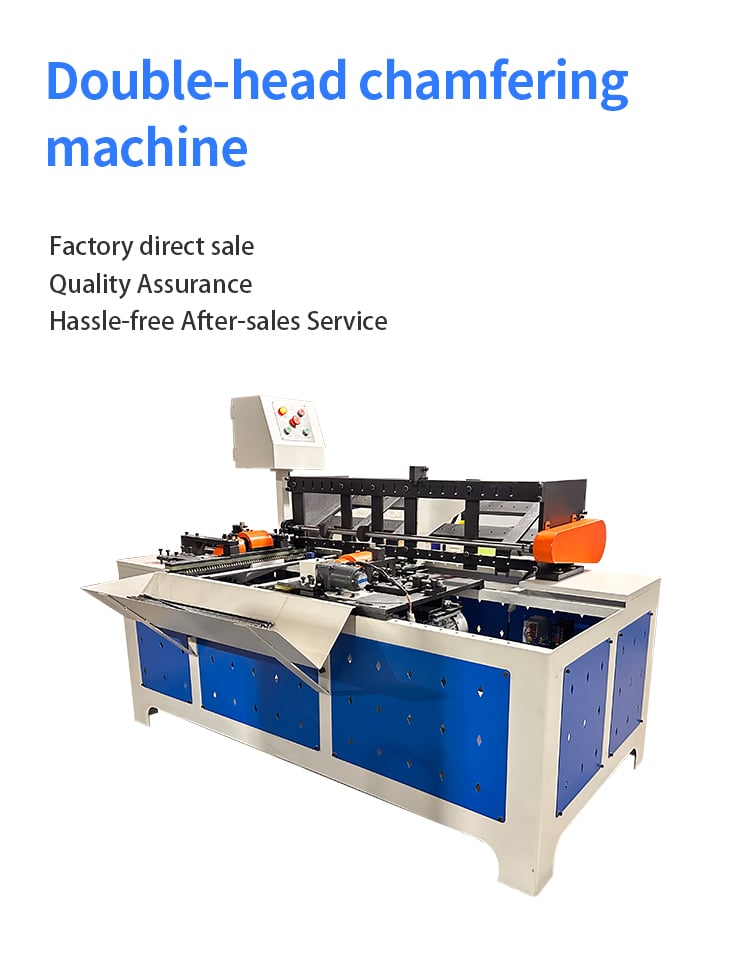
Ha éppen egy kétvégű letörési gép , küldje el nekünk a termékrajzot vagy mintát, az anyagot, a huzal vagy rúd átmérőjét, a szükséges lekerekítési méreteket, a méretbeli tűréseket és a célzott gyártási mennyiséget értékeli .
Ezekkel az adatokkal csapatunk értékelni tudja az Ön alkalmazását, ajánlhat egy megfelelő gépkonfigurációt, és elkészítheti az árajánlatot az Ön tényleges gyártási igényei alapján.
Tartalomjegyzék
- 1. Miért szükséges a huzal- és rúdvégek letörése
- 2. Hogyan működik egy kettős végű lekerekítő gép
- 3. Előnyök az összeszereléshez, hegesztéshez és a munkavállalók biztonságához
- 4. A szénacél és az rozsdamentes acél anyagi különbségei
- 5. Lekerekítési szög, hosszegyezés és felületminőség-ellenőrzések
- 6. Kérdések, amelyekre választ kell adni a gép kiválasztása előtt
- Miért válasszon kétvégű letörés-gépet?