 EN


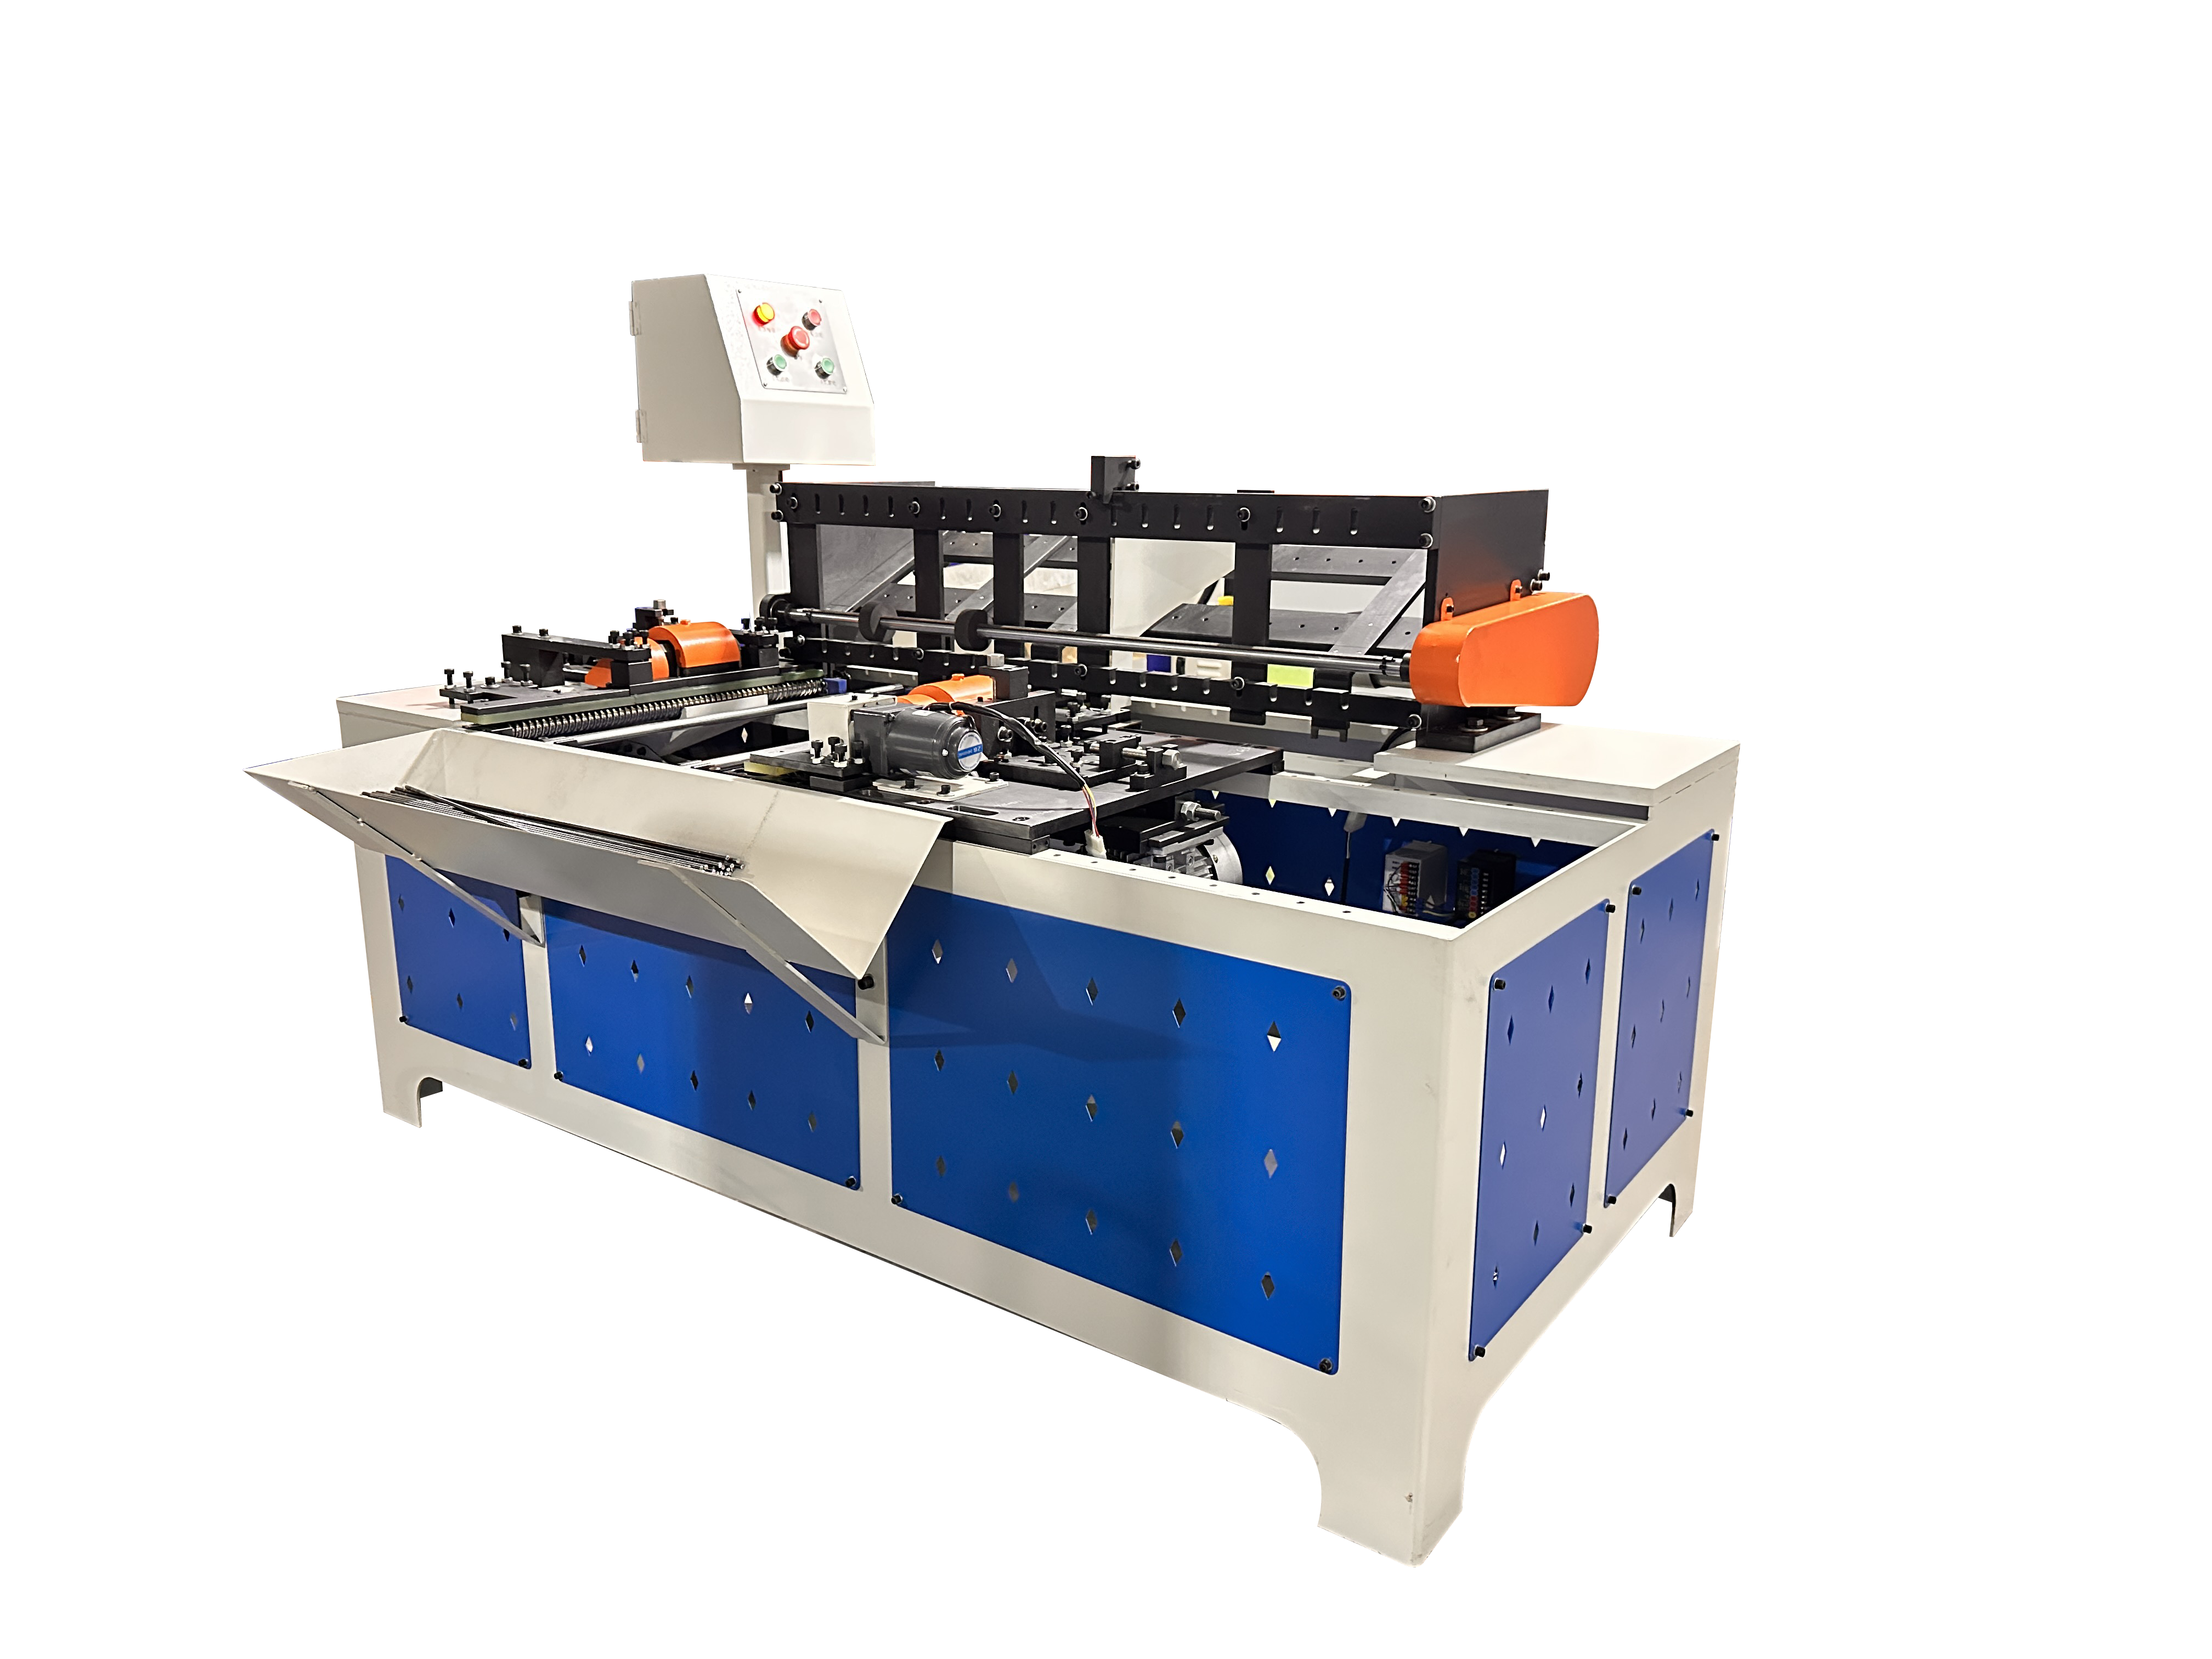
Att skära tråd och metallstavar till längd är bara en del av produktionsprocessen. För många applikationer påverkar kvaliteten på de skurna ändarna direkt nästa tillverkningssteg.
En skarp kant, ett skav eller en ojämn ände kan orsaka problem under montering, svetsning, fördelning och hantering. Det kan också göra en annars exakt tråd- eller stavprodukt svår att installera eller obekväm att hantera.
Det är här en dubbeländad avfasningsmaskin kan göra en betydande skillnad. Genom att bearbeta båda ändarna på ett arbetsstycke med kontrollerad avfasning kan tillverkare förbättra ändkvaliteten, minska manuell efterbearbetning och skapa mer konsekventa delar för vidare produktion.
För företag som bearbetar stora mängder tråd och metallstavar är målet inte bara att ta bort skav. Det är att uppnå repeterbar ändgeometri, stabil produktionseffektivitet och konsekvent ytkvalitet. 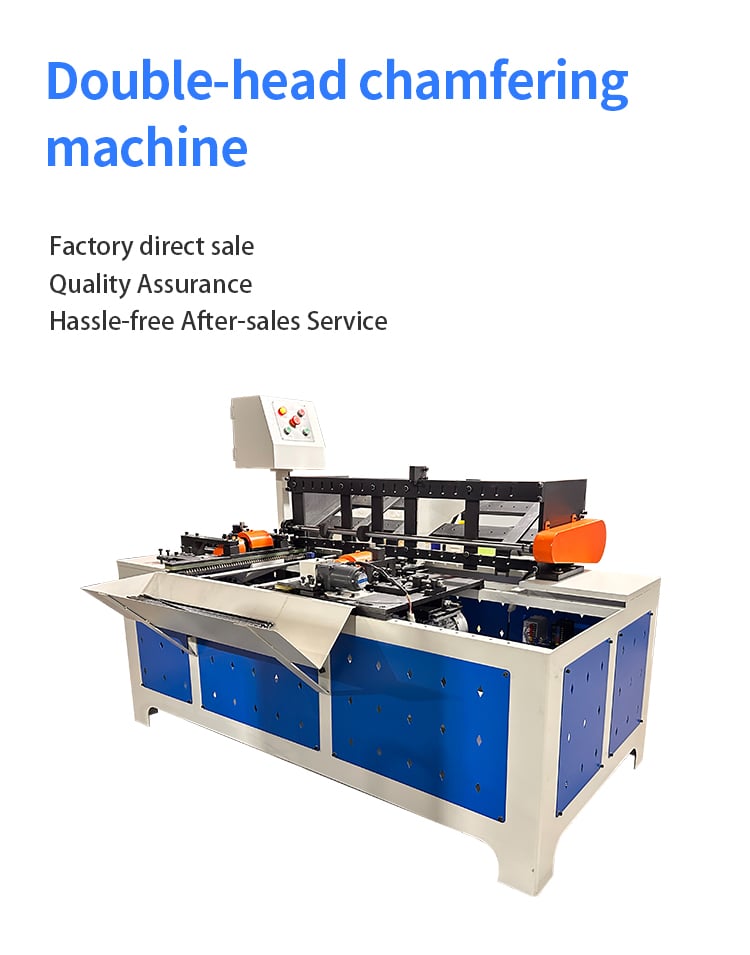
1. Varför kräver skurna tråd- och stavändar avfasning
Efter att tråd eller metallstav har skurits kan änden inte vara helt slät. Beroende på materialet, skärmetoden, verktygets skick och produktionsparametrarna kan den skurna ytan innehålla flikar, skarpa kanter eller lätt deformation.
Dessa problem kan verka små, men de kan bli viktiga när komponenten går in i en automatiserad produktionslinje.
Flikar kan påverka monteringen
En skarp eller oregelbunden ände kan göra det svårare för en stav- eller trådkomponent att passa in i ett hål, ett skaft, ett rör eller en sammanfogad del.
Till exempel skapar en kontrollerad avfasning en jämnare övergång vid änden när en metallstav ska sättas in i en annan komponent. Detta kan minska interferensen vid insättning och göra manuell eller automatiserad montering mer stabil.
Skarpa kanter kan skapa hanteringsproblem
Skarpa ändar på trådar och stavar kan skapa problem när operatörer behöver undersöka, sortera, förpacka eller överföra stora mängder färdiga delar.
Genom att minska skarpa kanter med kontrollerad avfasning kan de färdiga arbetsstyckena bli lättare och mer bekväma att hantera.
Slutkvaliteten kan påverka svetsningen
I applikationer där det avskurna ändstycket därefter svetsas kan geometrin och ytkvaliteten på arbetsstycket påverka positionering och upprepelighet.
En konsekvent förberedelse av ändarna kan hjälpa till att styra hur komponenter kommer i kontakt och justeras innan nästa produktionsprocess. 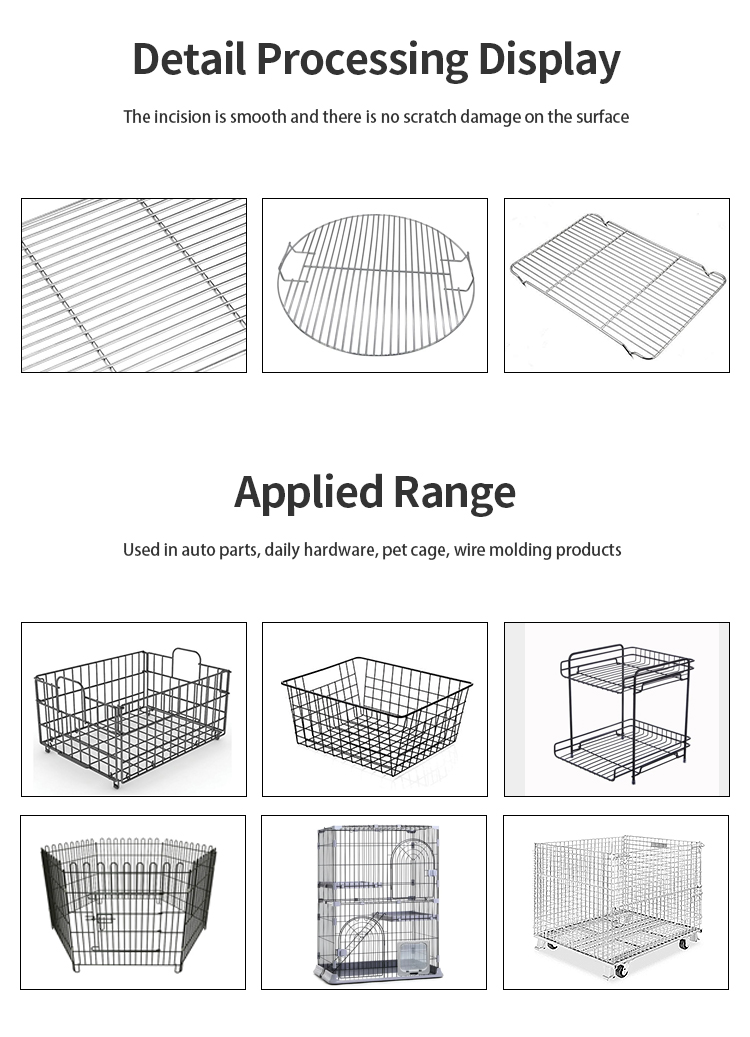
2. Hur en dubbeländsavfasningsmaskin fungerar
Adubbeländad avfasningsmaskin är utformad för att bearbeta båda ändarna på ett arbetsstycke på ett kontrollerat och upprepeligt sätt.
Istället for att förlita sig på operatörer som manuellt slutför varje ände använder maskinen ett positionerings- och bearbetningssystem för att bearbeta den krävda ändgeometrin.
Den exakta konfigurationen kan variera beroende på arbetsstyckets diameter, material, avfasningsmått, produktionsvolym och krävd tolerans.
Dubbeländsbearbetning förbättrar effektiviteten
Vid konventionell manuell bearbetning kan varje arbetsstycke behöva hanteras flera gånger.
Ett ände bearbetas först, varefter delen ompositioneras innan det andra ändet kan slutföras. Detta ökar hanteringstiden och kan introducera ytterligare variation mellan arbetsstycken.
Detta kan minska onödig hantering och göra arbetsflödet mer lämpligt för högvolymsproduktion.
Konsekvent positionering är viktigt
Kantavkantning handlar inte bara om att ta bort material från änden.
Maskinen måste även bibehålla stabil positionering så att kantavkantningens längd, vinkel och placering förblir konsekventa från ett arbetsstycke till nästa.
För automatiserad produktion är denna upprepelighet särskilt viktig eftersom utrustning i efterföljande processer förväntar sig delar med förutsägbara mått. 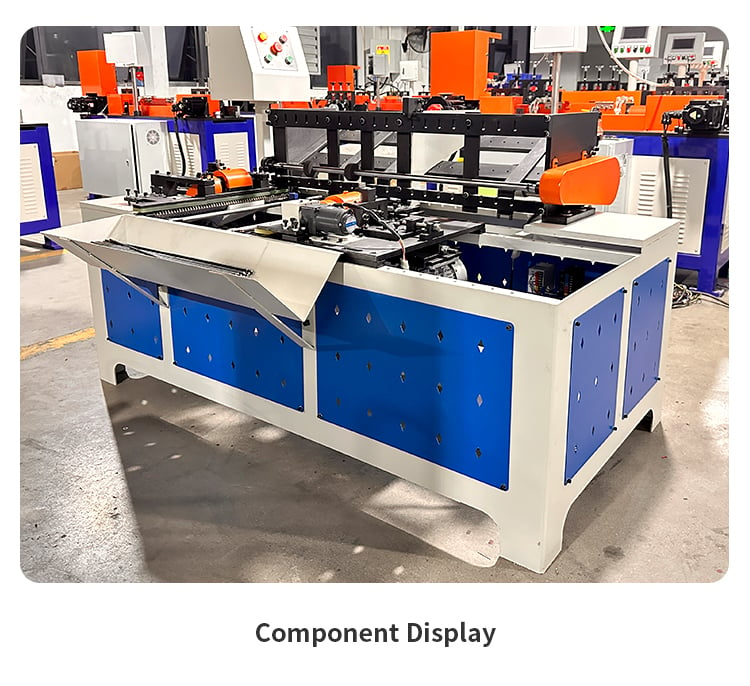
3. Fördelar för montering, svetsning och operatörens säkerhet
Kantavkantning blir särskilt värdefull när tråd eller metallstavar används som komponenter i en annan tillverkningsprocess.
Enklare montering
En kontrollerad kantavkantning kan göra änden av en stav lättare att infoga i ett hål, ett rör eller en anslutningskomponent.
Detta är användbart för tillverkare som producerar ramverk, fästen, möbelkomponenter, hårdvarukomponenter och andra produkter där komponenter måste monteras upprepade gånger.
Stabilare nedströmsbearbetning
När ändarna på arbetsstyckena har en mer konsekvent geometri kan nedströmsprocesser köras med färre variationer.
För automatiserade linjer kan detta hjälpa till att minska problem orsakade av oregelbunden positionering av arbetsstycken.
Bättre förberedelse inför svetsning
Vissa applikationer kräver att det skurna arbetsstycket positioneras eller svetsas efter avfasning.
Konsekvent förberedelse av ändar kan göra komponentpositioneringen mer förutsägbar och hjälpa tillverkare att bibehålla en stabilare svetsprocess.
Den exakta effekten beror på materialet, svetsmetoden, fogdesignen och de krav som ställs på produktspecifikationen.
Mer bekväm manuell hantering
Att ta bort eller minska skarpa kanter kan också förbättra hanteringsupplevelsen för operatörer.
Detta är särskilt relevant när stora mängder skurna stavar eller trådar behöver samlas in, inspekteras, förpackas eller överföras mellan produktionssteg.
4. Materialskillnader för kolstål och rostfritt stål
Material är en av de viktigaste faktorerna vid valet av en avfasningslösning.
Olika stålmaterial kan ha olika hårdhet, styrka och bearbetningsegenskaper. Dessa skillnader kan påverka verktygsval, bearbetningsparametrar, ytyta och produktionseffektivitet.
Kolstål
Kolstålstråd och -stavar används allmänt i industriella komponenter, byggbeslag, ramverk, fästen och andra metallprodukter.
Vid bearbetning av kolstål bör den lämpliga avfasningskonfigurationen väljas utifrån det faktiska materialmärket, diametern, hårdheten, avfasningsdimensionerna och produktionsvolymen.
För högvolymig produktion är stabila verktyg och konsekvent positionering särskilt viktiga för att säkerställa återkommande slutkvalitet.
Rostfritt stål
Rostfritt stål har olika bearbetningsegenskaper jämfört med kolstål och kan kräva olika bearbetningsparametrar.
För applikationer med rostfritt stål bör tillverkare särskilt fokusera på den krävda ytkvaliteten, materialklassen, tråd- eller stavdiametern samt avfasningsdimensionerna.
Om den färdiga komponenten har strikta krav på utseende eller mått bör dessa detaljer bekräftas innan maskin och verktyg väljs.
Materialinformation är viktigt
Att helt enkelt informera en maskintillverkare om att materialet är "stål" ger inte nödvändigtvis tillräckligt med information för korrekt maskinval.
Ange alltid, om möjligt, materialklassen, tråd- eller stavdiametern, produktteckningen och de krävda avfasningsspecifikationerna.
Detta gör det möjligt för maskintillverkaren att bedöma applikationen mer noggrant.
5. Avfasningsvinkel, längdkonsistens och ytkvalitetskontroller
En bra avfasningsprocess bör bedömas utifrån fler kriterier än bara om en synlig avfasning finns.
Tillverkare bör även ta hänsyn till geometrin och konsekvensen av de färdiga ändarna.
Fasvinkel
Fasningsvinkeln bör motsvara kraven i den slutliga applikationen.
En felaktig vinkel kan påverka montering, positionering eller utseendet hos den färdiga komponenten.
Kantavskärningslängd
Fasningslängden bör vara konsekvent mellan arbetsstyckena.
Om ett arbetsstycke har en betydligt längre eller kortare fasning än ett annat kan skillnaden påverka monteringsmåtten eller efterföljande bearbetning.
Yteskvalitet
Den färdiga fasningen bör kontrolleras för överdrivna verktygsspår, deformation, kvarvarande burrar eller andra oönskade ytytor. 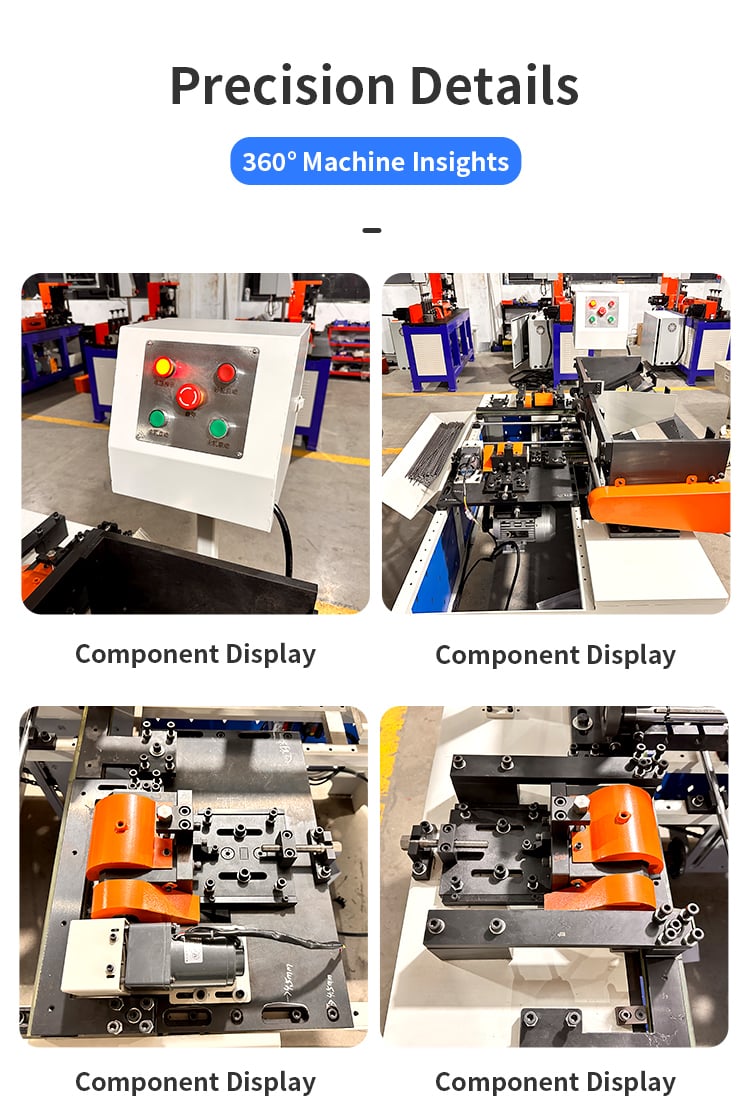
Dimensionsinspektion
För produktionsapplikationer med striktare krav kan tillverkare använda mätverktyg eller inspektionsutrustning för att verifiera:
- Tråd- eller stavdiameter
- Total delslängd
- Kantavskärningslängd
- Fasvinkel
- Slutytans tillstånd
- Burrtillstånd
- Konsekvens mellan delar
Regelbunden kontroll är också viktig eftersom verktygsslitage gradvis kan påverka bearbetningsresultaten under kontinuerlig produktion.
6. Frågor som ska besvaras innan maskinval
En kantavskärningsmaskin bör väljas utifrån de faktiska produktionskraven snarare än att enkelt välja en maskin baserat på tråddiameter.
Innan en offert begärs bör tillverkare förbereda följande information.
Vilket material bearbetar du?
Ange materialtypen och, om tillgängligt, materialklassen.
För Jinchuns applikationsutvärdering är det viktigt att tydligt identifiera om du bearbetar kolstål, rostfritt stål eller ett annat stödt material.
Vad är trådens eller stångens diameter?
Det exakta diameterns spann är viktigt för att fastställa den lämpliga maskinkonfigurationen och verktygen.
Till exempel bör en kund som kräver avfasning för en specifik diameter ange den faktiska tråd- eller stångstorleken i stället för att bara beskriva produkten som "metallstång".
Vilken avfasning behöver ni?
Ange den önskade avfasningsvinkeln, avfasningslängden eller ritkravet om sådant finns tillgängligt.
En produktritning är särskilt användbar när slutgeometrin är kritisk.
Vad är den krävda produktionskapaciteten?
Meddela maskintillverkaren er förväntade dagliga eller månatliga produktionsvolym.
Detta hjälper till att avgöra om en standardkonfiguration eller en högre-effektiv automatisk lösning är mer lämplig.
Vilken tolerans behöver ni?
Om den färdiga delen har strikta krav på mått, ange de relevanta toleranserna.
Detta gör att leverantören kan utvärdera kraven på bearbetning och kontroll innan utrustningen rekommenderas.
Har ni produktprov eller ritningar?
En tydlig produktritning eller ett fysiskt prov kan ge mycket mer information än en enkel beskrivning som till exempel "jag behöver en avfasningsmaskin".
Av detta skäl bör tillverkare skicka sin faktiska produktinformation innan de fattar ett slutgiltigt beslut om maskin.
Varför välja en dubbeländad avfasningsmaskin?
För tillverkare som bearbetar stora mängder skuren tråd och metallstavar bör ändbehandling ses som en del av produktionsprocessen snarare än som en eftertanke.
Adubbeländad avfasningsmaskin kan hjälpa till att minska manuell hantering, förbättra konsistensen hos ändarna och skapa en mer kontrollerad arbetsflöde för nedströmsmontering, svetsning och hantering.
Den rätta lösningen beror dock på den faktiska produkten.
Material, tråd- eller stavdiameter, avfasningsgeometri, dimensionsnoggrannhet och produktionsvolym påverkar alla den krävda maskinkonfigurationen.
Vid Jinchun tillhandahåller vi lösningar för trådbearbetning för olika industriella applikationer, inklusive rättnings-, avfasnings-, trådformnings- och svetsteknik. 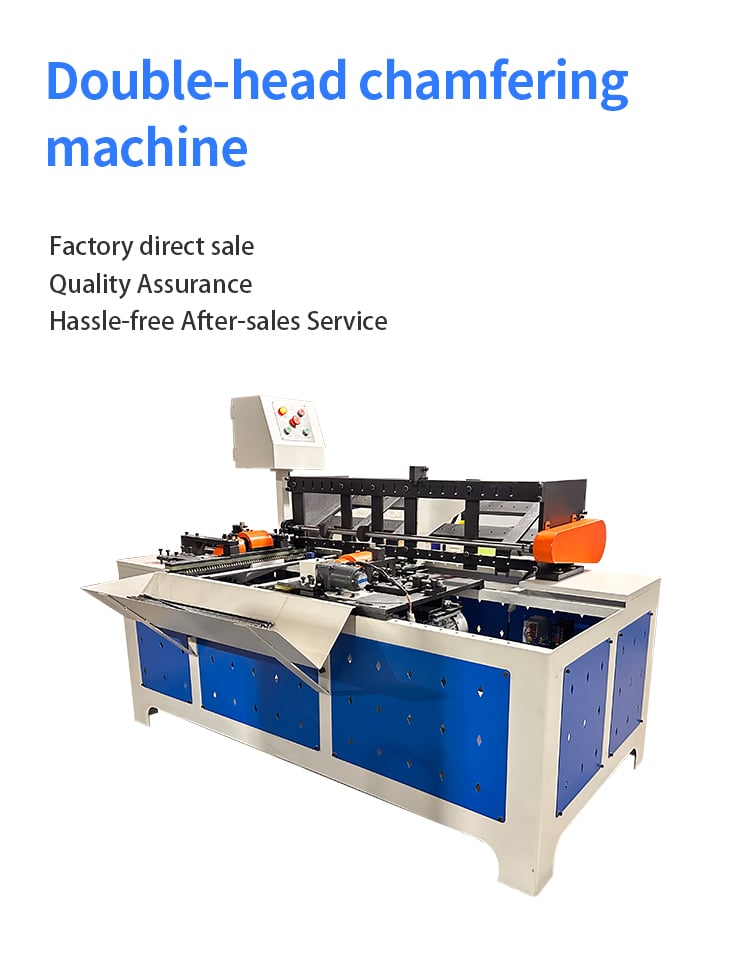
Om du utvärderar en dubbeländad avfasningsmaskin , skicka oss ditt produktutrittningsritning eller prov, material, tråd- eller stavdiameter, krävda avfasningsmått, dimensionsnoggrannheter och målproduktionsvolym .
Med dessa uppgifter kan vårt team utvärdera din applikation, rekommendera en lämplig maskinkonfiguration och ställa upp ett offertförslag baserat på dina faktiska produktionskrav.
Innehållsförteckning
- 1. Varför kräver skurna tråd- och stavändar avfasning
- 2. Hur en dubbeländsavfasningsmaskin fungerar
- 3. Fördelar för montering, svetsning och operatörens säkerhet
- 4. Materialskillnader för kolstål och rostfritt stål
- 5. Avfasningsvinkel, längdkonsistens och ytkvalitetskontroller
- 6. Frågor som ska besvaras innan maskinval
- Varför välja en dubbeländad avfasningsmaskin?