 EN


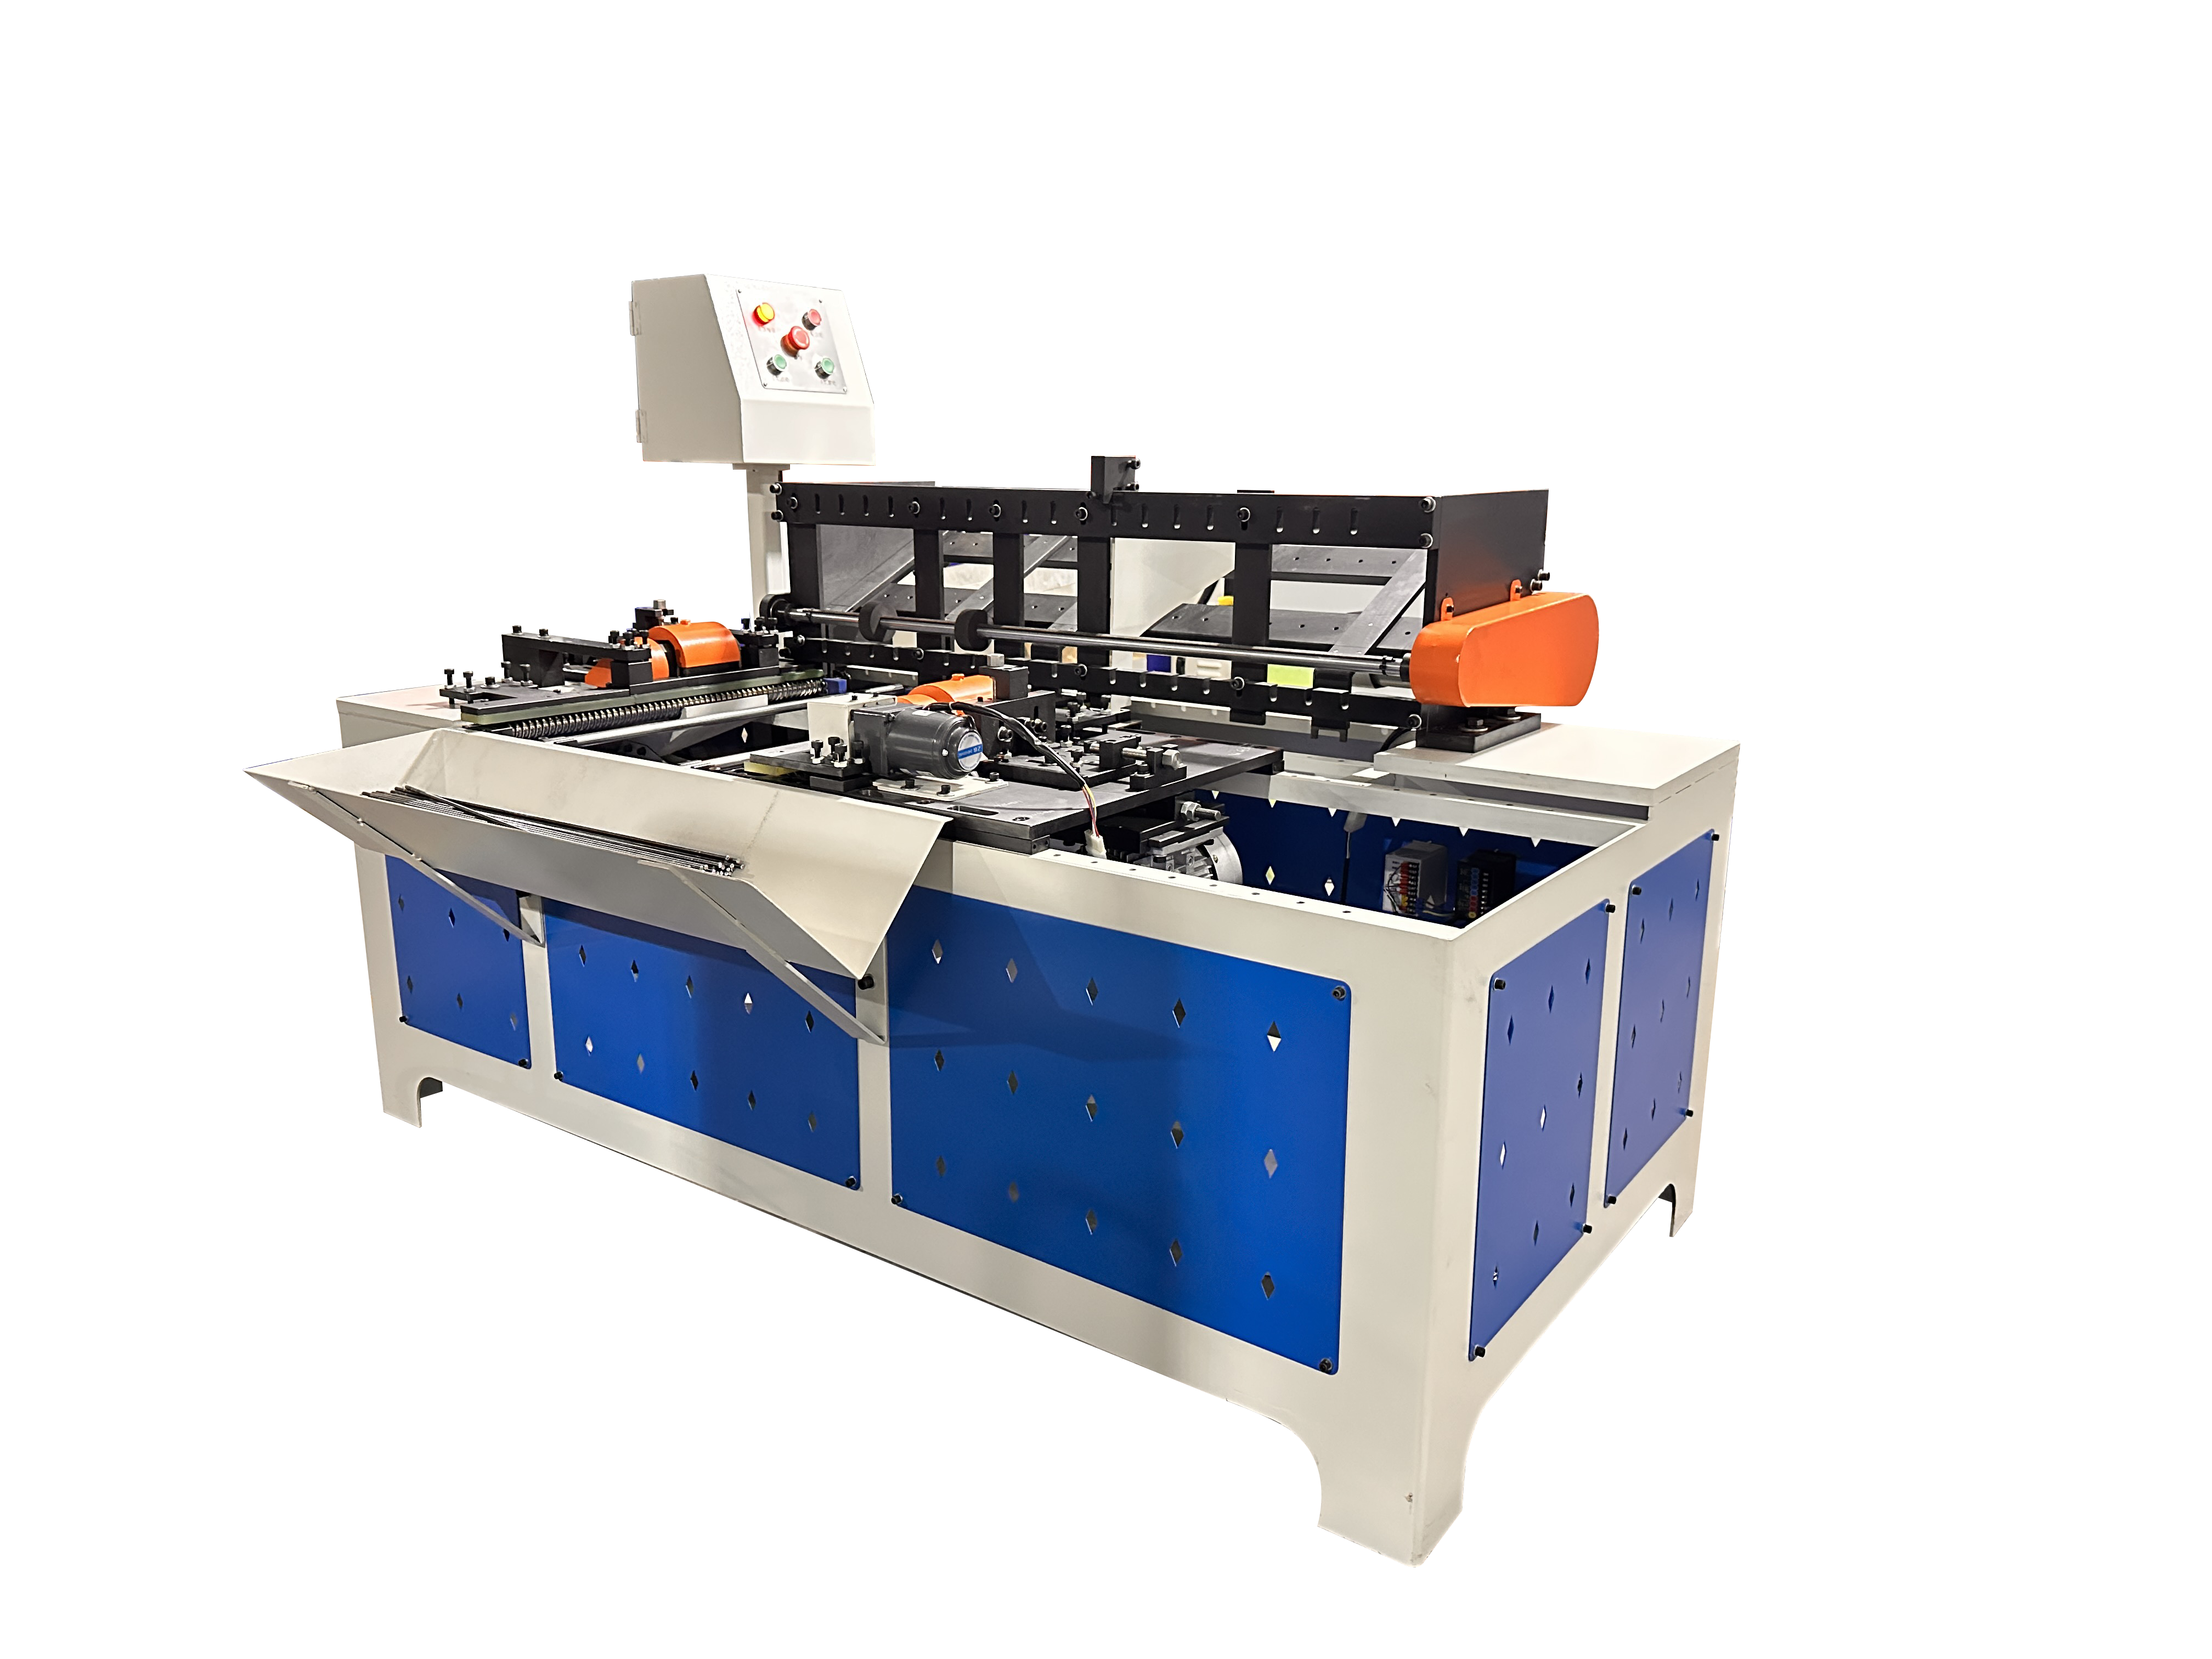
Simli və metall çubuqların uzunluğa kəsilməsi istehsal prosesinin yalnız bir hissəsidir. Bir çox tətbiqlərdə kəsilmiş ucların keyfiyyəti bir sonrakı istehsal addımını birbaşa təsir edir.
Kəskin kənar, qırıntı və ya bərabərsiz uc montaj, qaynaq, verilmə və idarə olunma zamanı problemlər yarada bilər. Həmçinin, başqa cür dəqiq sim və ya çubuq məhsulu quraşdırılması çətin və ya idarə olunması rahatsız ola bilər.
Bu, burada bir iki uclu fasa maşını əhəmiyyətli fərq yarada bilər. İş parçasının hər iki ucunu nəzarət olunan fasalama ilə emal edərək istehsalçılar ucların keyfiyyətini yaxşılaşdıra, əl ilə bitirməni azalda və aşağı axında istehsal üçün daha sabit detallar yarada bilərlər.
Böyük miqdarda sim və metall çubuq emal edən şirkətlər üçün məqsəd sadəcə qırıntıları silmək deyil. Təkrarlanan uc geometriyası, sabit istehsal səmərəliliyi və sabit səth keyfiyyəti əldə etməkdir. 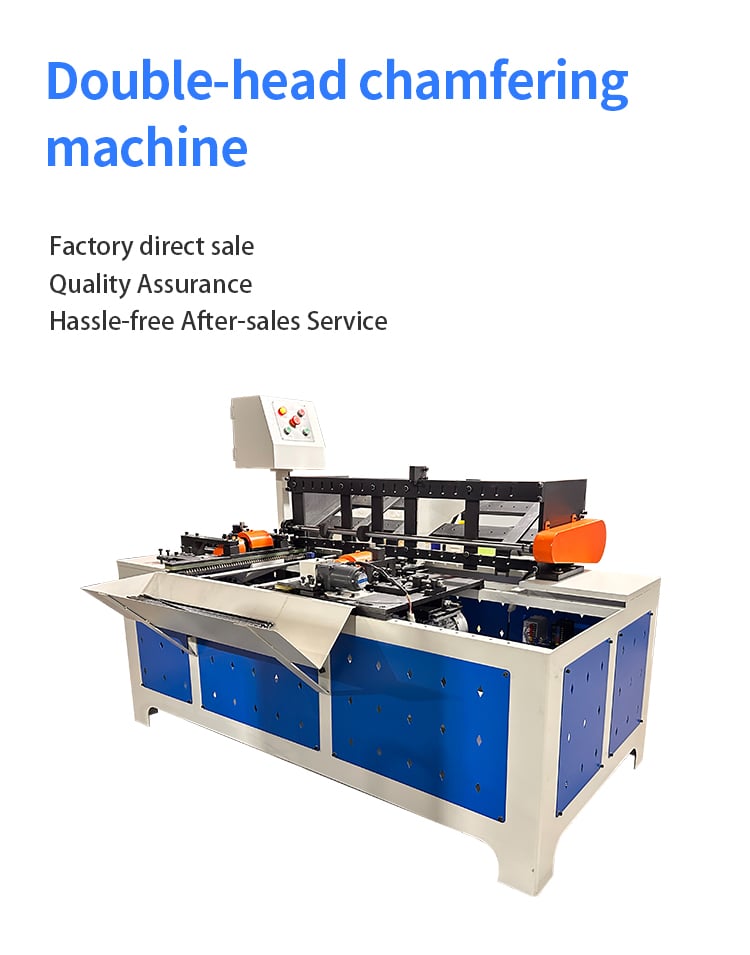
1. Niyə sim və çubuq uçlarının fasalanması tələb olunur
Sim və ya metal çubuq kəsildikdən sonra uc mükəmməl hamar olmaya bilər. Materialdan, kəsmə üsulundan, alətin vəziyyətindən və istehsal parametrlərindən asılı olaraq kəsilmə səthi dənəciklər, iti kənarlar və ya yüngül deformasiya ehtiva edə bilər.
Bu problemlər kiçik görünə bilər, lakin komponent avtomatlaşdırılmış istehsal xəttinə daxil olduqda əhəmiyyətli ola bilər.
Dənəciklər montajı təsir edə bilər
İti və ya qeyri-müntəzəm uc sim və ya çubuq komponentinin delik, qayış, boru və ya uyğun hissəyə daxil olmasını çətinləşdirə bilər.
Məsələn, metal çubuq başqa bir komponentə daxil edilməli olduqda nəzarət olunan yuvarlaqlaşdırma ucda daha hamar keçid yaradır. Bu, daxil edilmə zamanı maneəni azalda bilər və əl ilə və ya avtomatlaşdırılmış montajı daha sabit edə bilər.
İti kənarlar emal prosesində problemlər yarada bilər
İti sim və çubuq uçları operatorların bitmiş məhsulların böyük miqdarda yoxlanılmasını, çeşidlənməsini, paketlənməsini və daşınmasını tələb etdiyi zaman problemlər yarada bilər.
Kəskin kənarların idarə olunan fasetlənmə yolu ilə azaldılması bitmiş detalların tutulmasını və istifadəsini daha asan və rahat edə bilər.
Son keyfiyyət qaynaqlanma prosesini təsir edə bilər
Kəsilmiş ucun sonradan qaynaqlandığı tətbiqlərdə detalların həndəsi forması və səthi vəziyyəti yerləşdirməni və təkrarlanmanı təsir edə bilər.
Davamlı uc hazırlığı komponentlərin növbəti istehsal prosesindən əvvəl necə toxunacağı və uyğunlaşacağına nəzarət etməyə kömək edə bilər. 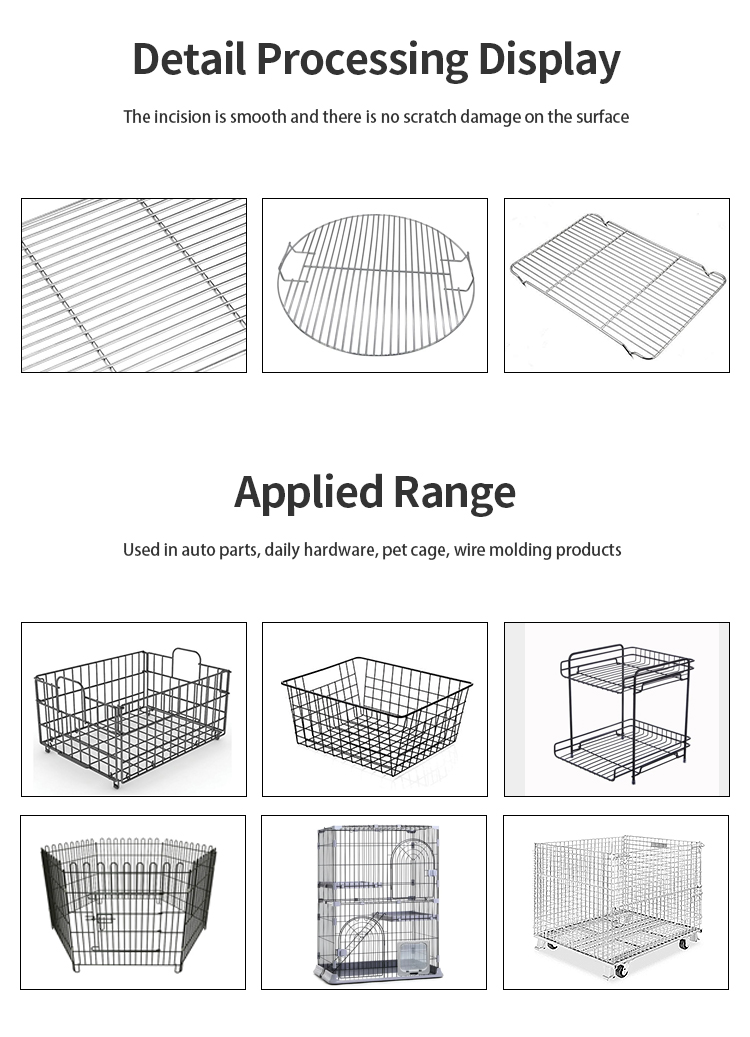
2. İkiucu fasetləmə maşınının necə işlədiyi
Aiki uclu fasa maşını i̇ki ucu idarə olunan və təkrarlanan şəkildə emal etmək üçün nəzərdə tutulub.
Hər bir ucun əməliyyatını operatorlara etdirmək əvəzinə maşın tələb olunan uc həndəsəsini emal etmək üçün mövqe təyin edən və emal edən sistemdən istifadə edir.
Dəqiq konfiqurasiya detalların diametrinə, materialına, faset ölçülərinə, istehsal həcminə və tələb olunan dəqiqliyə görə dəyişə bilər.
İkiucu emal səmərəliliyi artırır
Ənənəvi əl ilə emalda hər bir detal çoxsaylı dəfə emal oluna bilər.
Bir ucu əvvəlcə emal olunur, sonra digər ucun tamamlanması üçün detalin yenidən yerləşdirilməsi tələb olunur. Bu, emal müddətini artırır və detallar arasında əlavə dəyişkənlik yarada bilər.
Bu, qeyri-lazımi emal əməliyyatlarını azalda bilər və istehsal prosesini yüksək həcmdə istehsal üçün daha uyğun edə bilər.
Daimi yerləşdirmə vacibdir
Fasikaliyin hazırlanması yalnız ucda materialın çıxarılması demək deyil.
Maşın həmçinin dayanıqlı yerləşdirməni saxlamalıdır ki, fasika uzunluğu, bucağı və yerləşməsi bir detaldan digərinə eyni qalsın.
Avtomatlaşdırılmış istehsalda bu təkrarlanma xüsusi olaraq vacibdir, çünki aşağı axında yerləşən avadanlıqlar proqnozlaşdırıla bilən ölçülərə malik detalları gözləyir. 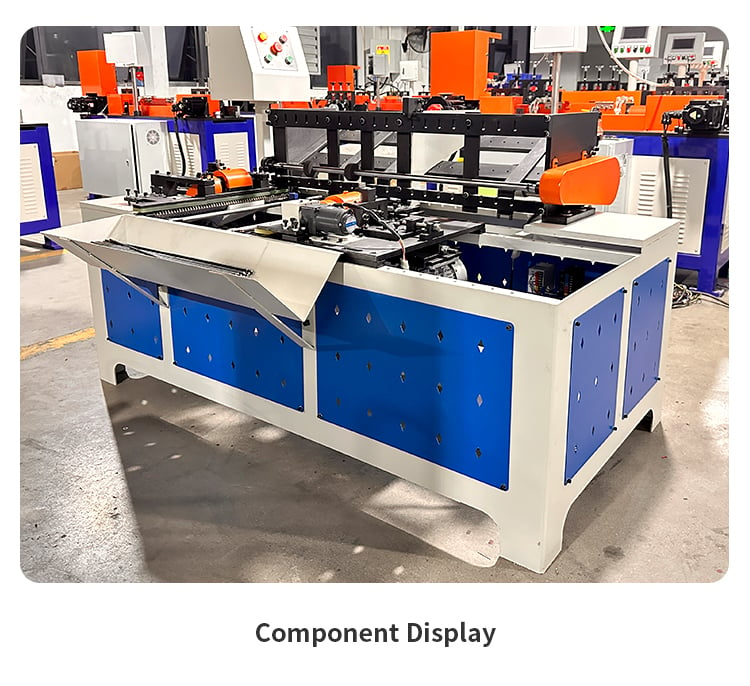
3. Montaj, qaynaq və operatorların təhlükəsizliyi üçün üstünlüklər
Tel və ya metal çubuqlar başqa bir istehsal prosesində komponent kimi istifadə olunduqda fasikaliyin hazırlanması xüsusilə faydalıdır.
Montajı daha asandır
Nəzarət olunan fasika çubuğun ucunu dəlik, boru və ya birləşdirici komponentə daxil etməyi asanlaşdıra bilər.
Bu, çərçivələr, qoşma hissələr, mebellərin komponentləri, furnitür detalları və digər komponentlərin təkrarlı şəkildə montaj edilməsi tələb olunan məhsullar istehsal edən istehsalatçılar üçün faydalıdır.
Aşağı axın emalı daha sabitdir
Əgər iş parçalarının uclarının həndəsi forması daha sabitdirsə, aşağı axın prosesləri daha az dəyişkənliklərlə işləyə bilər.
Avtomatlaşdırılmış xətlər üçün bu, qeyri-müntəzəm iş parçası yerləşdirilməsinin səbəb olduğu problemlərin azaldılmasına kömək edə bilər.
Yaxşı qaynaq hazırlığı
Bəzi tətbiqlərdə kəsilmiş iş parçasının fasa verildikdən sonra yerləşdirilməsi və ya qaynaqlanması tələb olunur.
Sabiti uclu hazırlıq komponentlərin yerləşdirilməsini daha proqnozlaşdırıla bilən edir və istehsalatçıların daha sabit qaynaq prosesini saxlamasına kömək edir.
Dəqiq təsir materialdan, qaynaq üsulundan, birləşmə dizaynından və tələb olunan məhsul spesifikasiyasından asılıdır.
Əllə işləmə daha rahatdır
Kəskin kənarların aradan qaldırılması və ya azaldılması operatorlar üçün işləmə təcrübəsini də yaxşılaşdıra bilər.
Bu, kəsilmiş çubuqlar və ya naqillərin böyük miqdarda toplanması, yoxlanılması, qablaşdırılması və ya istehsal mərhələləri arasında köçürülmesi zamanı xüsusilə əhəmiyyətli olur.
4. Karbon Poladı və Paslanmayan Polad üçün Material Fərqləri
Material, fasa verən həll yollarının seçilməsində əsas amillərdən biridir.
Müxtəlif polad materiallarının sərtliyi, möhkəmliyi və emal xüsusiyyətləri fərqli ola bilər. Bu fərqlər alətin seçilməsini, emal parametrlərini, səth keyfiyyətini və istehsal effektivliyini təsir edə bilər.
Karbon poladı
Karbon polad naqilləri və çubuqları sənaye komponentləri, avadanlıqlar, konstruksiyalar, dayaq elementləri və digər metal məhsullarda geniş istifadə olunur.
Karbon poladın emalı zamanı uyğun fasa verən konfiqurasiya faktiki material sinfi, diametr, sərtlik, fasa ölçüləri və istehsal həcmi əsasında seçilməlidir.
Yüksək həcmdə istehsal üçün alətin sabitliyi və dəqiq yerləşdirilməsi təkrarlanan son keyfiyyətin saxlanması üçün xüsusilə vacibdir.
Paslanmayan polad
Paslanmayan poladın emal xüsusiyyətləri karbon poladdan fərqlidir və bu, müxtəlif emal parametrlərinin tətbiqini tələb edə bilər.
Paslanmayan polad tətbiqləri üçün istehsalçılar tələb olunan səth keyfiyyəti, materialın markası, sim və ya çubuq diametri və kənarların yuvarlaqlaşdırılması ölçülərinə xüsusi diqqət yetirməlidirlər.
Əgər son komponentin görünüşü və ya ölçüləri ilə bağlı sərt tələblər varsa, bu detallar maşın və alətlərin seçilməsindən əvvəl təsdiqlənməlidir.
Material haqqında məlumat vacibdir
Sadəcə maşın təchizatçısına materialın "polad" olduğunu demək, dəqiq maşın seçimi üçün kifayət qədər məlumat vermir.
Mümkün qədər materialın markasını, sim və ya çubuq diametrini, məhsulun çertyojunu və tələb olunan kənarların yuvarlaqlaşdırılması spesifikasiyalarını təqdim edin.
Bu, maşın təchizatçısının tətbiqi daha dəqiq qiymətləndirməsinə imkan verir.
5. Kənarların yuvarlaqlaşdırılması bucağı, uzunluğunda bərabərlik və səth keyfiyyəti yoxlamaları
Yaxşı kənarların yuvarlaqlaşdırılması prosesi yalnız görünən bir kənarın mövcud olub-olmaması ilə deyil, başqa amillərlə də qiymətləndirilməlidir.
İstehsalçılar həmçinin son bitmiş ucların həndəsi formasını və birləşdirilməsini nəzərə almalıdır.
Kömür bucağı
Çəp kənar bucağı son tətbiq üçün tələblərə uyğun olmalıdır.
Səhv bucaq montajı, yerləşdirməni və ya son komponentin görünüşünü təsir edə bilər.
Çəpər uzunluğu
Çəp kənar uzunluğu detallar arasında sabit qalmalıdır.
Əgər bir detalın çəp kənarı digərindən əhəmiyyətli dərəcədə uzun və ya qısa olarsa, fərq montaj ölçülərini və ya aşağı axında emalı təsir edə bilər.
Səth keyfiyyəti
Son çəp kənarı artıq alət izləri, deformasiya, qalan çıxıntılar və ya başqa istənilməyən səth şəraiti üçün yoxlanılmalıdır. 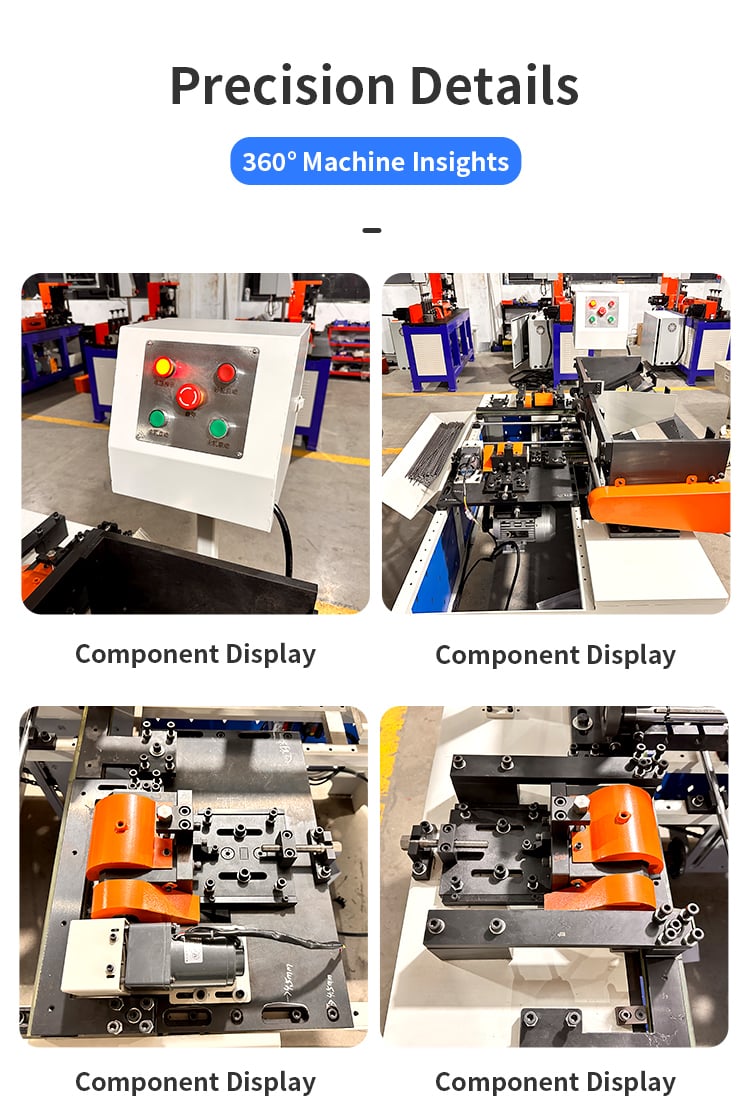
Ölçü Yoxlaması
Daha sərt tələblərə malik istehsal tətbiqləri üçün istehsalçılar ölçü alətlərindən və ya yoxlama avadanlığından istifadə edərək aşağıdakıları təsdiqləyə bilərlər:
- Sim və ya çubuq diametri
- Detalın ümumi uzunluğu
- Çəpər uzunluğu
- Kömür bucağı
- Uc səthi vəziyyəti
- Kənar çıxıntısı vəziyyəti
- Detaldan detala uyğunluq
Davamlı istehsal zamanı alətin aşınması emal nəticələrini postepen təsir edə bilər; buna görə də müntəzəm yoxlamalar da vacibdir.
6. Maşın seçimi əvvəl cavablandırılmalı olan suallar
Çəpərləmə maşınına yalnız naqil diametrinə əsaslanaraq seçim etmək deyil, həqiqi istehsal tələblərinə uyğun olaraq seçilməlidir.
Sitat sorğusu verərkən istehsalçılar aşağıdakı məlumatları hazırlamalıdırlar.
Hansı materialı emal edirsiniz?
Material növünü və mümkündürsə, materialın qiymətini göstərin.
Cinçun tətbiq qiymətləndirməsi üçün karbon poladı, paslanmayan polad və ya başqa dəstəklənən material emal edirsinizmi, bunu aydın şəkildə müəyyən etmək vacibdir.
Sim və ya çubuğun diametri nədir?
Uyğun maşın konfiqurasiyası və alətlərin təyini üçün dəqiq diametr aralığı vacibdir.
Məsələn, müəyyən bir diametr üçün kənarların yuvarlaqlaşdırılmasını tələb edən müştəri, yalnız məhsulu "metal çubuq" kimi təsvir etmək əvəzinə, faktiki sim və ya çubuq ölçüsünü verməlidir.
Hansı kənar yuvarlaqlaşdırılması tələb olunur?
Tələb olunan kənar yuvarlaqlaşdırma bucağını, kənar yuvarlaqlaşdırma uzunluğunu və ya mövcud olduqda sxem tələblərini göstərin.
Son həndəsi formanın kritik olduğu hallarda məhsul sxemi xüsusilə faydalıdır.
Tələb olunan istehsal gücü nədir?
Günlük və ya aylıq gözlənilən istehsal həcmini maşın təchizatçınıza bildirin.
Bu, standart konfiqurasiyanın və ya daha yüksək səmərəli avtomatik həllin hansının daha uyğun olduğunu müəyyən etməyə kömək edir.
Hansı dəqiqlik tələb olunur?
Əgər son hissənin ölçüləri ilə bağlı sərt tələblər varsa, müvafiq dəqiqlik göstəricilərini təqdim edin.
Bu, təchizatçının avadanlıq tövsiyəsi verənə qədər emal və yoxlama tələblərini qiymətləndirməsinə imkan verir.
Məhsul nümunələriniz və ya sxemləriniz varmı?
Aydın məhsul sxemi və ya fiziki nümunə "Mənə kənar yuvarlaqlaşdırma maşını lazımdır" kimi sadə təsvirdən çox daha çox məlumat verə bilər.
Buna görə də istehsalçılar son maşın qərarına gəlməzdən əvvəl faktiki məhsul məlumatlarını göndərməlidirlər.
Niyə iki ucumlu kənar yuvarlaqlaşdırma maşını seçməli?
Kəsilmiş naqillər və metal çubuqların böyük miqdarda emal edilməsi ilə məşğul olan istehsalçılar üçün uclara işləməni istehsal prosesinin bir hissəsi kimi, yoxsa sonradan əlavə olunan bir addım kimi deyil, qəbul etməlidirlər.
Aiki uclu fasa maşını bu, əllə idarəetməni azalda bilər, ucların birləşdirilməsini yaxşılaşdıra bilər və aşağı axında montaj, qaynaq və idarəetmə üçün daha nəzarət olunan iş axını yarada bilər.
Lakin doğru həll üsulu faktiki məhsula əsaslanır.
Material, sim və ya çubuq diametri, fason geometriyası, ölçüsün dəqiqliyi və istehsal həcmi tələb olunan maşın konfiqurasiyasını təsir edir.
Jinchun şirkətində biz düzəldilmə, fasonlanma, sim formasının verilməsi və qaynaq avadanlıqları daxil olmaqla müxtəlif sənaye tətbiqləri üçün sim emalı həlləri təqdim edirik. 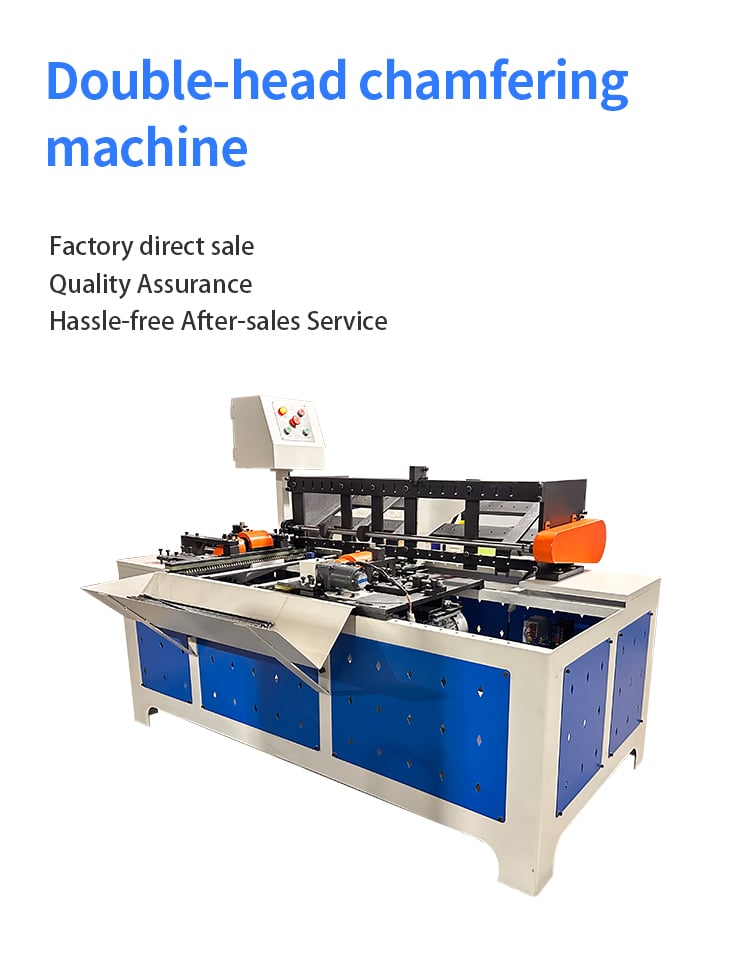
Əgər siz bir iki uclu fasa maşını , zəhmət olmasa bizə göndərin məhsulun sxemini və ya nümunəsini, materialı, sim və ya çubuq diametrini, tələb olunan fason ölçülərini, ölçülərin dəqiqliyini və hədəf istehsal həcmini qiymətləndirirsinizsə .
Bu məlumatlar əsasında komandamız tətbiqinizi qiymətləndirə, uyğun maşın konfiqurasiyasını tövsiyə edə və faktiki istehsal tələblərinizə əsasən təklif hazırlaya bilər.
Mündəricat
- 1. Niyə sim və çubuq uçlarının fasalanması tələb olunur
- 2. İkiucu fasetləmə maşınının necə işlədiyi
- 3. Montaj, qaynaq və operatorların təhlükəsizliyi üçün üstünlüklər
- 4. Karbon Poladı və Paslanmayan Polad üçün Material Fərqləri
- 5. Kənarların yuvarlaqlaşdırılması bucağı, uzunluğunda bərabərlik və səth keyfiyyəti yoxlamaları
- 6. Maşın seçimi əvvəl cavablandırılmalı olan suallar
- Niyə iki ucumlu kənar yuvarlaqlaşdırma maşını seçməli?