 EN


Telin ve metal çubukların belirli uzunluklarda kesilmesi, üretim sürecinin yalnızca bir parçasıdır. Birçok uygulamada kesim uçlarının kalitesi, bir sonraki üretim adımını doğrudan etkiler.
Keskin bir kenar, kenar döküntüsü (burr) veya düzensiz bir uç, montaj, kaynak, besleme ve elleçleme sırasında sorunlara neden olabilir. Aynı zamanda, aksi takdirde tam olarak ölçülmüş bir tel ya da çubuk ürününü kurulumu zorlaştırmakta veya elle tutulmasını rahatsız edici hâle getirebilmektedir.
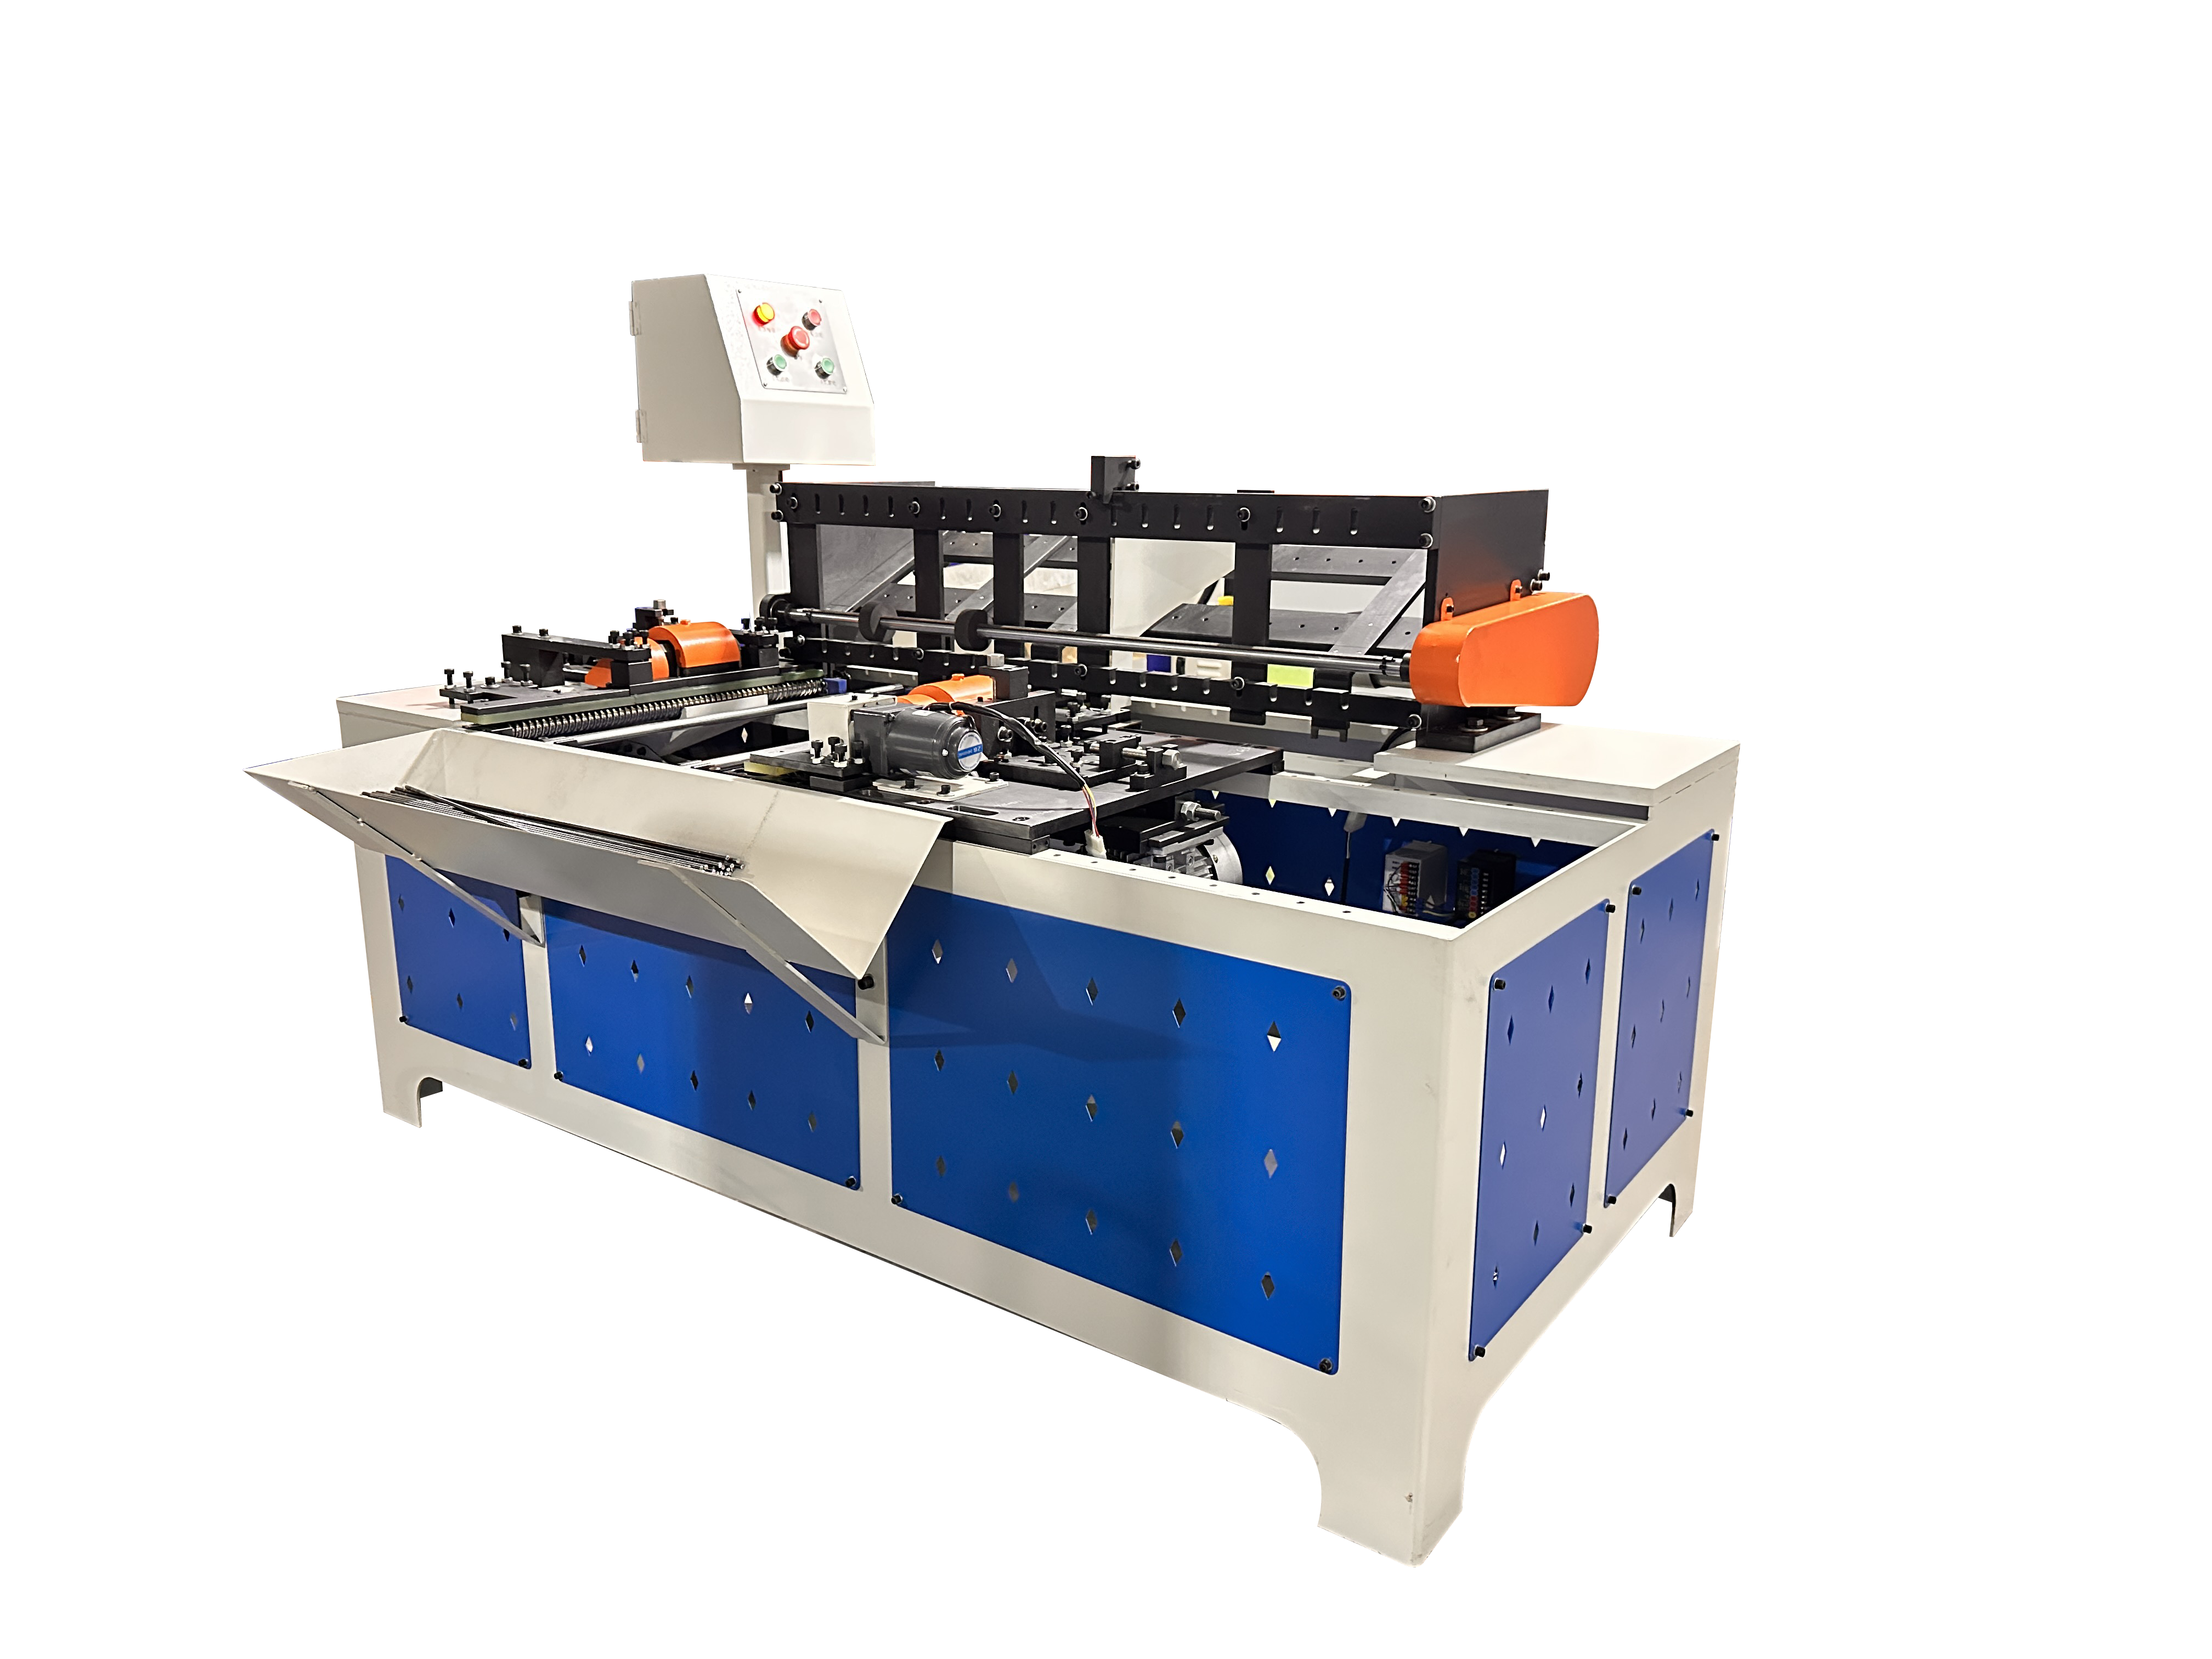
Bu noktada bir çift uçlu pah kırma makinesi önemli bir fark yaratabilir. İş parçasının her iki ucunu kontrollü pah kırma işlemine tabi tutarak üreticiler, uç kalitesini artırabilir, elle yapılan bitirme işlemlerini azaltabilir ve aşağı akıştaki üretim için daha tutarlı parçalar oluşturabilir.
Büyük miktarlarda tel ve metal çubuk işleyen şirketler için amaç yalnızca kenar döküntülerini kaldırmak değildir. Tekrarlanabilir uç geometrisi elde etmek, kararlı üretim verimliliği sağlamak ve tutarlı yüzey kalitesi sağlamak hedeflenir. 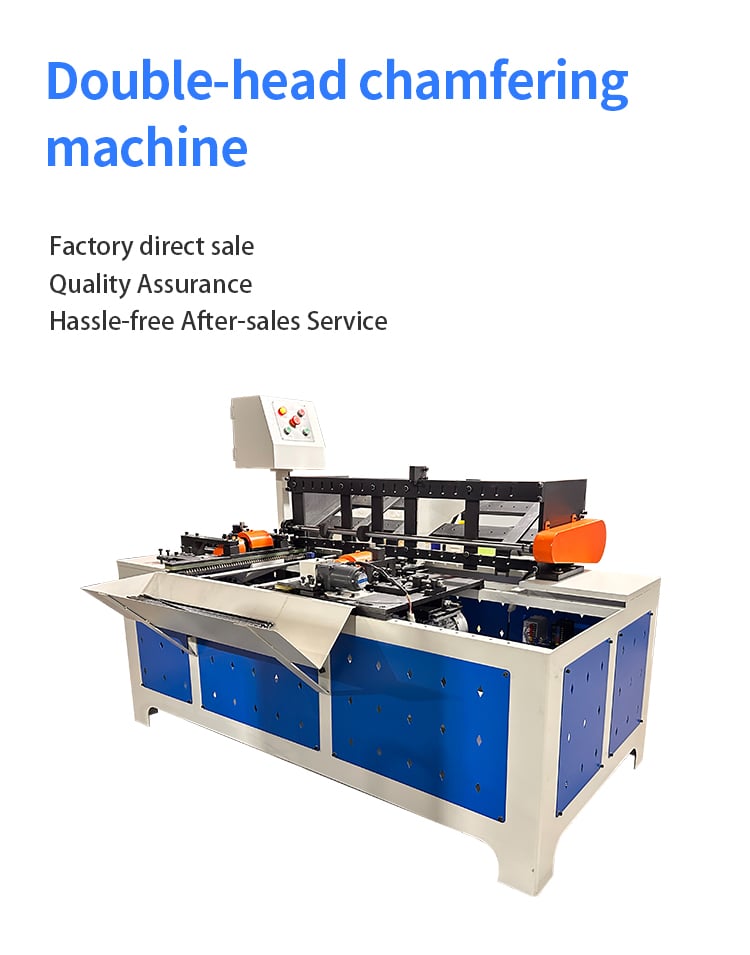
1. Neden Tel ve Çubuk Uçlarının Pah Kırılması Gereklidir?
Tel veya metal çubuk kesildikten sonra uç, tam olarak pürüzsüz olmayabilir. Malzeme türüne, kesim yöntemine, takımın durumuna ve üretim parametrelerine bağlı olarak kesim yüzeyinde kenar dikişleri (burrs), keskin kenarlar veya hafif şekil değişimi oluşabilir.
Bu sorunlar küçük görünse de bileşen otomatik üretim hattına girdiğinde önemli hâle gelebilir.
Kenar Dikişleri (Burrs) Montajı Etkileyebilir
Keskin veya düzensiz bir uç, bir çubuk veya tel bileşenin bir delik, kılıf, boru veya eşleşen parçaya girmesini zorlaştırabilir.
Örneğin, bir metal çubuğun başka bir bileşene yerleştirilmesi gerekiyorsa, kontrollü bir payet (chamfer) uçta daha akıcı bir geçiş oluşturur. Bu, yerleştirme sırasında oluşan engeli azaltabilir ve elle ya da otomatik montajı daha kararlı hâle getirebilir.
Keskin Kenarlar İşleme Sorunlarına Neden Olabilir
Keskin tel ve çubuk uçları, operatörlerin büyük miktarlarda bitmiş parçayı incelemesi, sınıflandırması, ambalajlaması veya aktarması gerektiğinde sorunlara yol açabilir.
Kontrollü pahalama ile keskin kenarların azaltılması, işlenmiş parçaların daha kolay ve daha rahat tutulmasını sağlayabilir.
Son Kalite Kaynak İşlemini Etkileyebilir
Kesilen uçların daha sonra kaynaklanacağı uygulamalarda, iş parçasının geometrisi ve yüzey durumu, konumlandırma ve tekrarlanabilirliği etkileyebilir.
Tutarlı bir uç hazırlığı, bileşenlerin bir sonraki üretim sürecinden önce nasıl temas edeceği ve hizalanacağı üzerinde kontrol sağlayabilir. 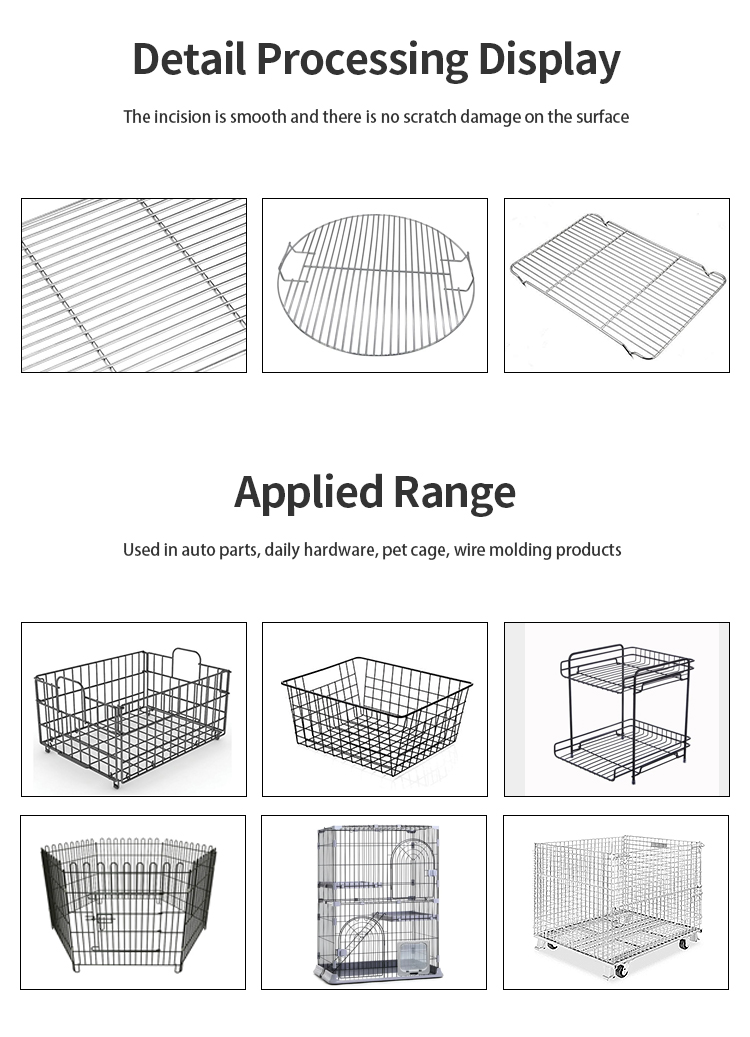
2. Çift Uçlu Pahalama Makinesi Nasıl Çalışır
Açift uçlu pah kırma makinesi i̇ki ucu kontrollü ve tekrarlanabilir bir şekilde işleyecek şekilde tasarlanmıştır.
Her ucu elle bitirmek için operatörlere güvenmek yerine, makine, gerekli uç geometrisini işlemek için bir konumlama ve işleme sistemi kullanır.
Tam yapılandırma, iş parçası çapına, malzeme türüne, pah boyutlarına, üretim hacmine ve gereken toleranslara göre değişebilir.
Çift Uçlu İşleme Verimliliği Artırır
Geleneksel elle yapılan işlemlerde her iş parçası birden fazla kez işlenebilir.
İşleme, parçanın bir ucuyla başlar; ardından diğer ucun işlenebilmesi için parça yeniden konumlandırılır. Bu durum, elleçleme süresini artırır ve iş parçaları arasında ekstra değişkenliklere neden olabilir.
Bu durum, gereksiz elleçlemeyi azaltabilir ve yüksek hacimli üretim için iş akışını daha uygun hale getirebilir.
Tutarlı Konumlama Önemlidir
Pah kırma işlemi, sadece uçtan malzeme kaldırma ile ilgili değildir.
Makine ayrıca, pah uzunluğunun, açısının ve konumunun iş parçasıdan iş parçasına tutarlı kalmasını sağlamak için kararlı bir konumlama sağlamalıdır.
Otomatik üretimde bu tekrarlanabilirlik özellikle önemlidir çünkü aşağı akıştaki ekipmanlar, öngörülebilir boyutlara sahip parçalar bekler. 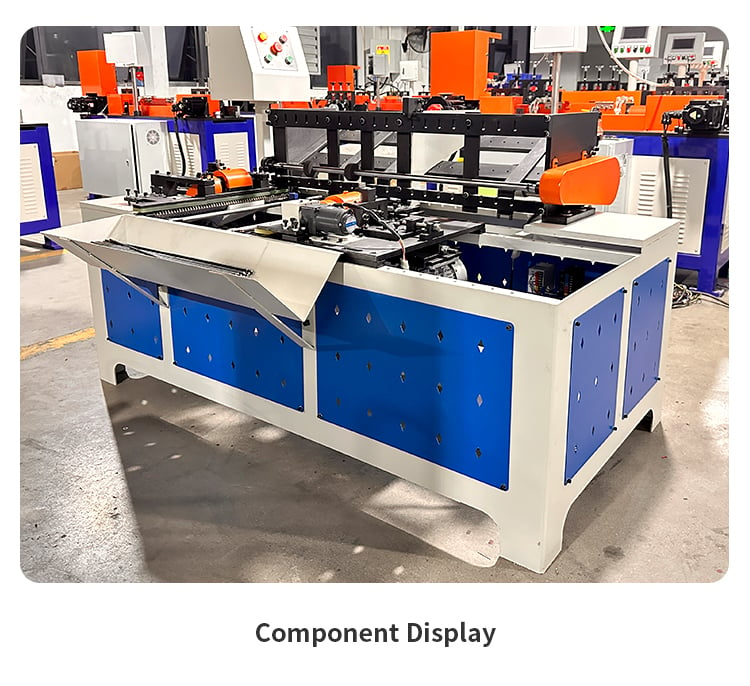
3. Montaj, Kaynak ve Operatör Güvenliği İçin Avantajlar
Tel veya metal çubuklar başka bir üretim sürecinde bileşen olarak kullanıldığında pah kırma işlemi özellikle değerlidir.
Daha Kolay Montaj
Kontrollü bir pah kırma işlemi, bir çubuğun ucunun bir deliğe, boruya ya da bağlantı bileşenine takılmasını kolaylaştırabilir.
Bu, çerçeveler, bağlantı parçaları, mobilya bileşenleri, donanım parçaları ve bileşenlerin tekrarlanan şekilde monte edilmesi gereken diğer ürünler üreten üreticiler için faydalıdır.
Daha Kararlı İleri İşleme
İş parçalarının uçlarının daha tutarlı bir geometrisi olduğunda, ileri işlemeler daha az değişkenlikle çalışabilir.
Otomatik hatlar için bu, düzensiz iş parçası konumlandırmasından kaynaklanan sorunları azaltmaya yardımcı olabilir.
Daha İyi Kaynak Hazırlığı
Bazı uygulamalarda, kesilen iş parçasının payetlenmeden sonra konumlandırılması veya kaynaklanması gerekir.
Tutarlı uç hazırlığı, bileşen konumlandırmasını daha tahmin edilebilir hale getirebilir ve üreticilerin daha kararlı bir kaynak sürecini sürdürmesine yardımcı olabilir.
Kesin etki, malzeme, kaynak yöntemi, birleştirme tasarımı ve gerekli ürün spesifikasyonuna bağlıdır.
Daha Rahat Elle İşleme
Keskin kenarların kaldırılması veya azaltılması, operatörler için elle işleme deneyimini de iyileştirebilir.
Bu, büyük miktarlarda kesilmiş çubuk veya telin toplanması, denetlenmesi, ambalajlanması veya üretim aşamaları arasında aktarılması gerektiğinde özellikle geçerlidir.
karbon Çelik ve Paslanmaz Çelik İçin Malzeme Farklılıkları
Malzeme, bir payetleme çözümü seçerken ana faktörlerden biridir.
Farklı çelik malzemelerin sertlik, dayanım ve işlenebilirlik özellikleri farklı olabilir. Bu farklılıklar, takım seçimi, işleme parametreleri, yüzey kalitesi ve üretim verimliliğini etkileyebilir.
Karbon çelik
Karbon çelik teller ve çubuklar, endüstriyel bileşenlerde, donanım ürünlerinde, çerçevelerde, bağlantı parçalarında ve diğer metal ürünlerde yaygın olarak kullanılır.
Karbon çeliğin işlenmesi sırasında uygun payetleme konfigürasyonu, gerçek malzeme sınıfına, çapa, sertliğe, payet boyutlarına ve üretim hacmine göre seçilmelidir.
Yüksek hacimli üretimde, tekrarlanabilir uç kalitesini korumak için kararlı takımlar ve tutarlı pozisyonlama özellikle önemlidir.
Paslanmaz çelik
Paslanmaz çelik, karbon çelikten farklı işlenebilirlik özelliklerine sahiptir ve farklı işlem parametreleri gerektirebilir.
Paslanmaz çelik uygulamaları için üreticiler, gerekli yüzey kalitesine, malzeme sınıfına, tel veya çubuk çapına ve payanda boyutlarına özel dikkat etmelidir.
İşlenmiş bileşenin görünümü veya boyutları açısından sıkı gereksinimleri varsa, bu ayrıntılar makine ve takımların seçilmesinden önce onaylanmalıdır.
Malzeme Bilgisi Önemlidir
Bir makine tedarikçisine malzemenin "çelik" olduğunu söylemek, doğru makine seçimi için yeterli bilgi sağlamayabilir.
Mümkün olduğunda, malzeme sınıfını, tel veya çubuk çapını, ürün çizimini ve gerekli payanda spesifikasyonlarını sağlayın.
Bu, makine tedarikçisinin uygulamayı daha doğru değerlendirmesini sağlar.
5. Payanda Açısı, Uzunluk Tutarlılığı ve Yüzey Kalitesi Kontrolleri
İyi bir payandalama işlemi, yalnızca görünür bir payandanın olup olmadığına göre değil, daha fazlasına göre değerlendirilmelidir.
Üreticiler ayrıca bitmiş uçların geometrisini ve tutarlılığını da göz önünde bulundurmalıdır.
Pah Açısı
Pah açısı, son uygulamanın gereksinimleriyle uyumlu olmalıdır.
Yanlış bir açı, montajı, konumlandırmayı veya bitmiş bileşenin görünümünü etkileyebilir.
Pahalı uzunluğu
Pah uzunluğu, iş parçaları arasında tutarlı kalmalıdır.
Bir iş parçasının pahı, diğerine kıyasla önemli ölçüde daha uzun ya da daha kısa ise bu fark, montaj boyutlarını veya ileri süreçlerdeki işlemi etkileyebilir.
Yüzey kalitesi
Bitmiş pah, aşırı takım izleri, deformasyon, kalan kenar döküntüleri (burunlar) veya diğer istenmeyen yüzey koşulları açısından kontrol edilmelidir. 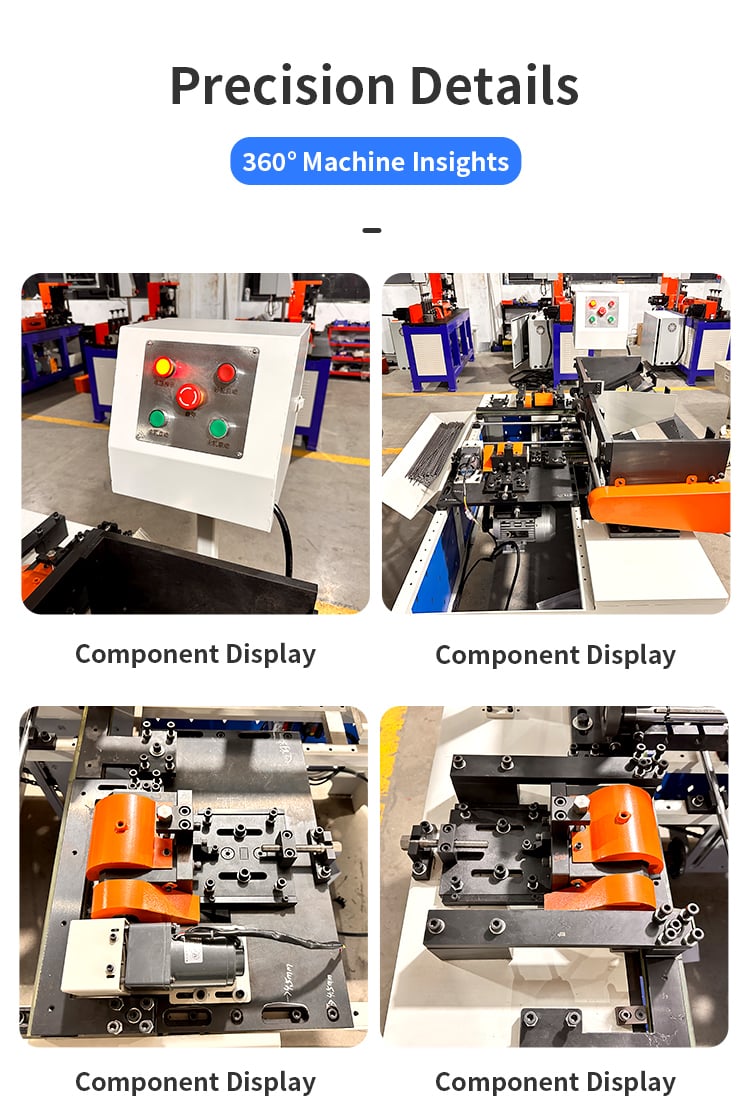
Boyutsal İnceleme
Daha sıkı tolerans gerektiren üretim uygulamalarında üreticiler, aşağıdaki parametreleri doğrulamak için ölçüm aletleri veya muayene ekipmanları kullanabilir:
- Tel veya çubuk çapı
- Parçanın toplam uzunluğu
- Pahalı uzunluğu
- Pah Açısı
- Uç yüzey durumu
- Kenar kıvrımı durumu
- Parça-parça tutarlılık
Düzenli denetimler, sürekli üretim sırasında takım aşınmasının işlenebilirlik sonuçlarını yavaş yavaş etkileyebilmesi nedeniyle de önemlidir.
6. Makine seçimi öncesinde cevaplanması gereken sorular
Pahalı makinesi, sadece tel çapına göre değil, gerçek üretim gereksinimlerine göre seçilmelidir.
Teklif talep edilmeden önce üreticiler aşağıdaki bilgileri hazırlamalıdır.
Hangi malzemeyi işliyorsunuz?
Malzeme türünü ve mümkünse malzeme sınıfını belirtin.
Jinchun’un uygulama değerlendirmesi için, karbon çelik, paslanmaz çelik ya da başka desteklenen bir malzeme mi işlediğinizin açıkça belirlenmesi önemlidir.
Tel veya çubuk çapı nedir?
Uygun makine konfigürasyonunu ve takımlarını belirlemek için kesin çap aralığı önemlidir.
Örneğin, belirli bir çap için pah kırma işlemi gereken bir müşteri, ürünü yalnızca "metal çubuk" olarak tanımlamak yerine gerçek tel veya çubuk boyutunu sağlamalıdır.
Hangi pah kırma işlemine ihtiyacınız var?
Gerekli pah açısı, pah uzunluğu veya mevcutsa teknik çizim gereksinimini belirtin.
Uç geometrisi kritik olduğunda teknik çizim özellikle yararlıdır.
Gerekli üretim kapasitesi nedir?
Beklenen günlük veya aylık üretim hacminizi makine tedarikçinize bildirin.
Bu bilgi, standart bir konfigürasyon mu yoksa daha yüksek verimlilikte otomatik bir çözüm mü daha uygun olduğunu belirlemeye yardımcı olur.
Hangi tolerans gerekmektedir?
Eğer bitmiş parça sıkı boyutsal gereksinimlere sahipse, ilgili toleransları sağlayın.
Bu, tedarikçinin ekipmanı önermeden önce imalat ve muayene gereksinimlerini değerlendirmesine olanak tanır.
Ürün Örnekleriniz veya Çizimleriniz Var mı?
Açık bir ürün çizimi veya fiziksel örnek, yalnızca "Bir pah kırma makinesi gerekiyor" gibi basit bir açıklama yerine çok daha fazla bilgi sağlayabilir.
Bu nedenle üreticiler, nihai makine kararını vermeden önce gerçek ürün bilgilerini göndermelidir.
Neden Çift Uçlu Pah Kırma Makinesi Seçilmeli?
Kesilmiş tel ve metal çubuklardan büyük miktarlarda üretim yapan üreticiler için uç bitirme işlemi, üretim sürecinin bir parçası olarak ele alınmalı; sonrasında düşünülen bir işlem olarak değil.
Açift uçlu pah kırma makinesi bu, manuel işleme ihtiyacını azaltmaya, uç tutarlılığını artırmaya ve aşağı akış montaj, kaynak ve işleme süreçleri için daha kontrollü bir iş akışı oluşturmayı sağlayabilir.
Ancak doğru çözüm, aslında üretilen ürünün özelliklerine bağlıdır.
Malzeme, tel veya çubuk çapı, pah kılavuzu geometrisi, boyutsal tolerans ve üretim hacmi, gerekli makine konfigürasyonunu etkiler.
Jinchun'da, düzeltme, pah kılavuzu, tel şekillendirme ve kaynak ekipmanları da dahil olmak üzere farklı endüstriyel uygulamalar için tel işleme çözümleri sunuyoruz. 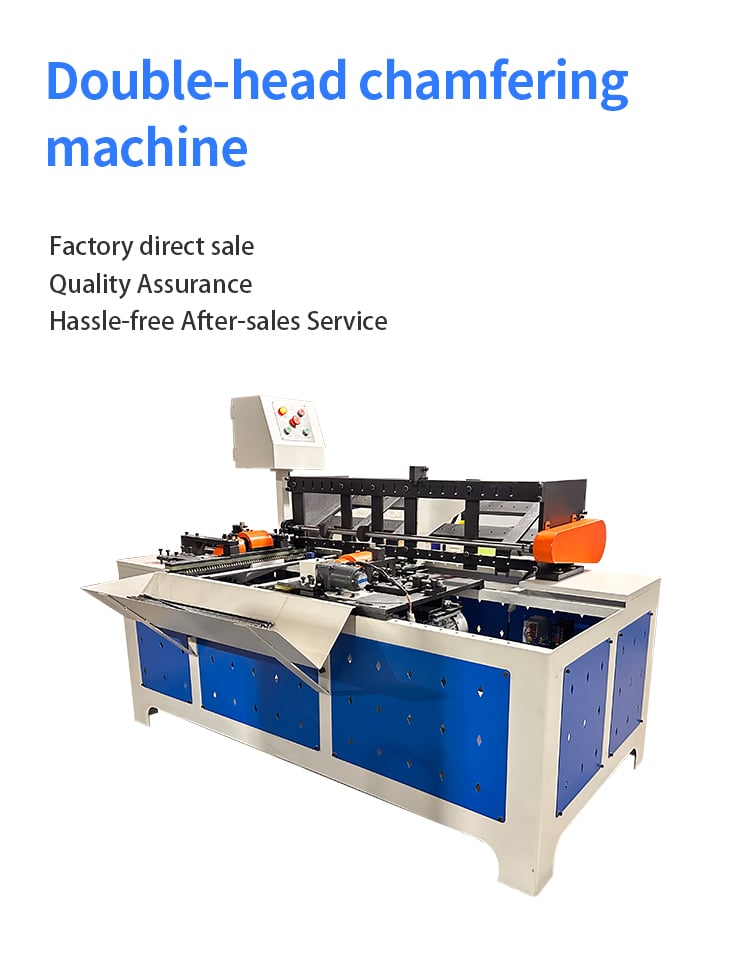
Eğer bir çift uçlu pah kırma makinesi , lütfen bize ürün çizimi veya örnek, malzeme, tel veya çubuk çapı, gerekli pah boyutları, boyutsal toleranslar ve hedef üretim hacmi .
Bu bilgilerle ekibimiz uygulamanızı değerlendirebilir, size uygun bir makine konfigürasyonu önerebilir ve gerçek üretim ihtiyaçlarınıza dayalı olarak bir teklif hazırlayabilir.
İçindekiler Tablosu
- 1. Neden Tel ve Çubuk Uçlarının Pah Kırılması Gereklidir?
- 2. Çift Uçlu Pahalama Makinesi Nasıl Çalışır
- 3. Montaj, Kaynak ve Operatör Güvenliği İçin Avantajlar
- karbon Çelik ve Paslanmaz Çelik İçin Malzeme Farklılıkları
- 5. Payanda Açısı, Uzunluk Tutarlılığı ve Yüzey Kalitesi Kontrolleri
- 6. Makine seçimi öncesinde cevaplanması gereken sorular
- Neden Çift Uçlu Pah Kırma Makinesi Seçilmeli?