 EN


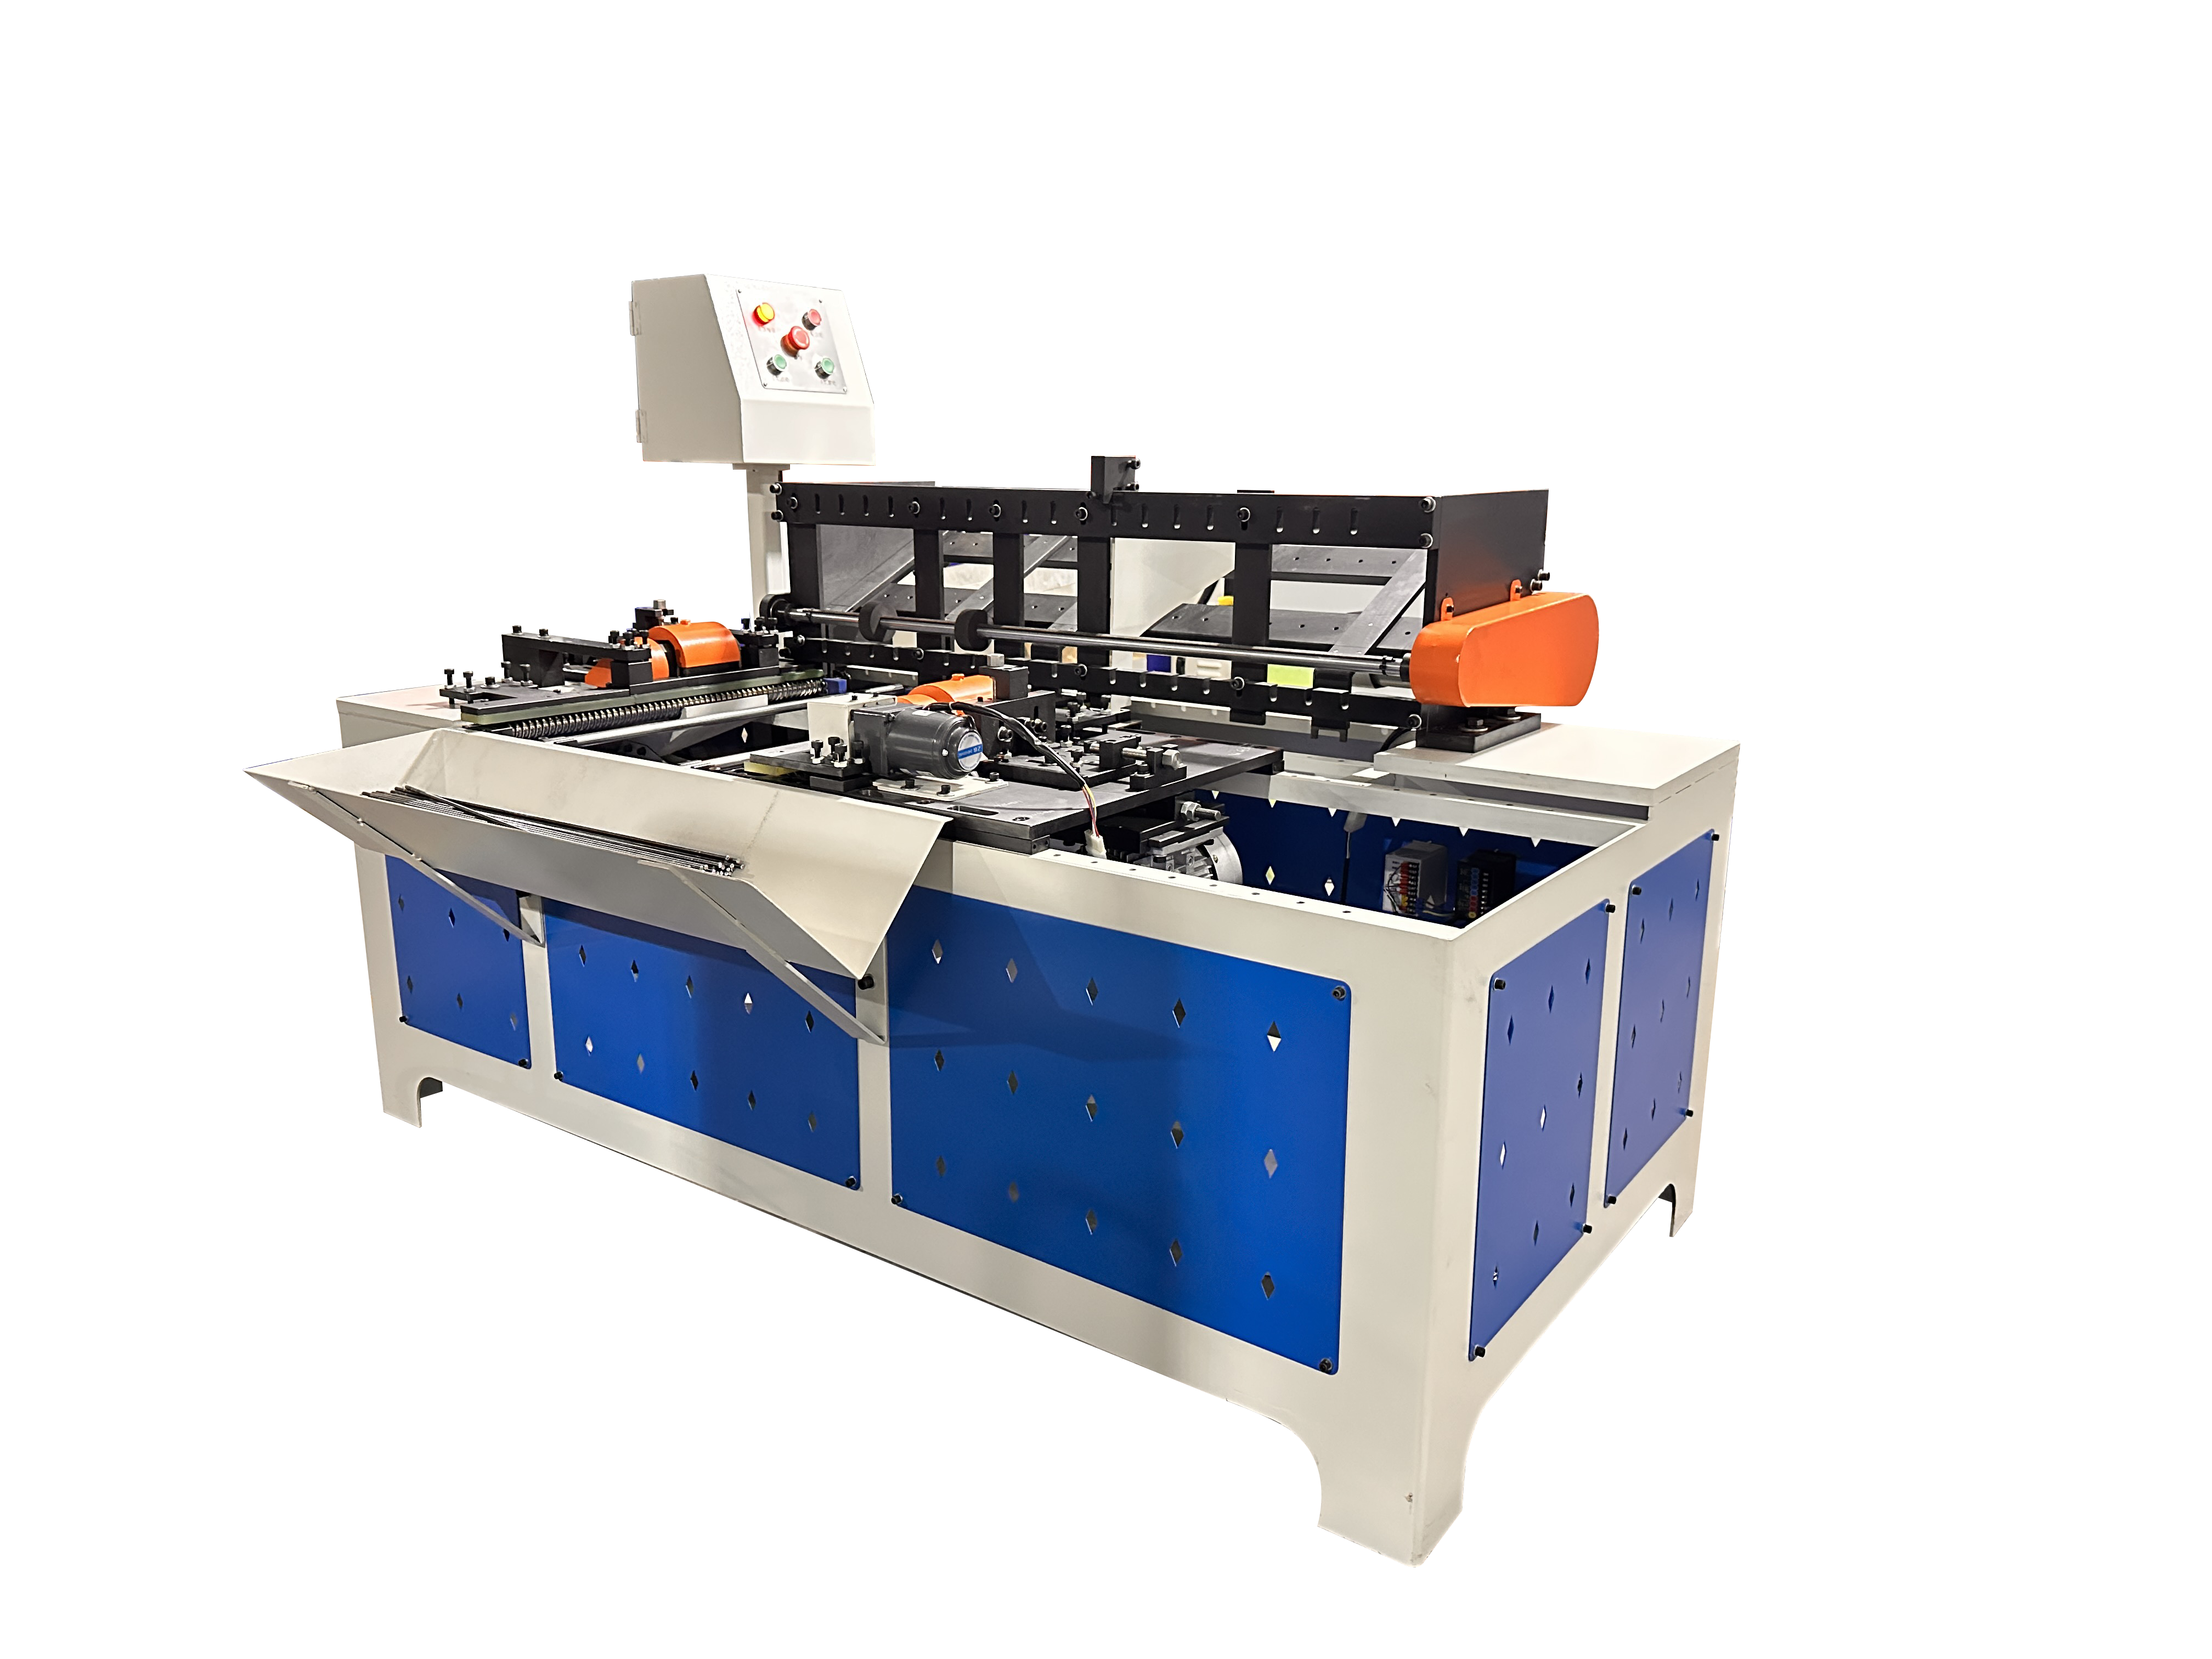
Langan ja metallitankojen leikkaaminen haluttuun pituuteen on vain yksi osa tuotantoprosessia. Monissa sovelluksissa leikkauspäiden laatu vaikuttaa suoraan seuraavaan valmistusvaiheeseen.
Terävä reuna, porauskärki tai epätasainen pää voi aiheuttaa ongelmia kokoonpanossa, hitsauksessa, syöttämisessä ja käsittelyssä. Se voi myös vaikeuttaa muuten tarkkaan valmistetun langan tai tangon asennusta tai tehdä siitä epämukavaa käsitellä.
Tämä on kohta, jossa kaksipäinen chamfer-kone voi tehdä merkittävän eron. Käsittelemällä työkappaleen molemmat päät ohjatulla viistouksella valmistajat voivat parantaa päiden laatua, vähentää manuaalista viimeistelyä ja luoda yhtenäisempiä osia jatkovalmistukseen.
Yrityksille, jotka käsittelevät suuria määriä lankaa ja metallitankoja, tavoitteena ei ole pelkästään porauskärkien poistaminen. Tavoitteena on saavuttaa toistettava päägeometria, vakaa tuotantotehokkuus ja yhtenäinen pinnanlaatu. 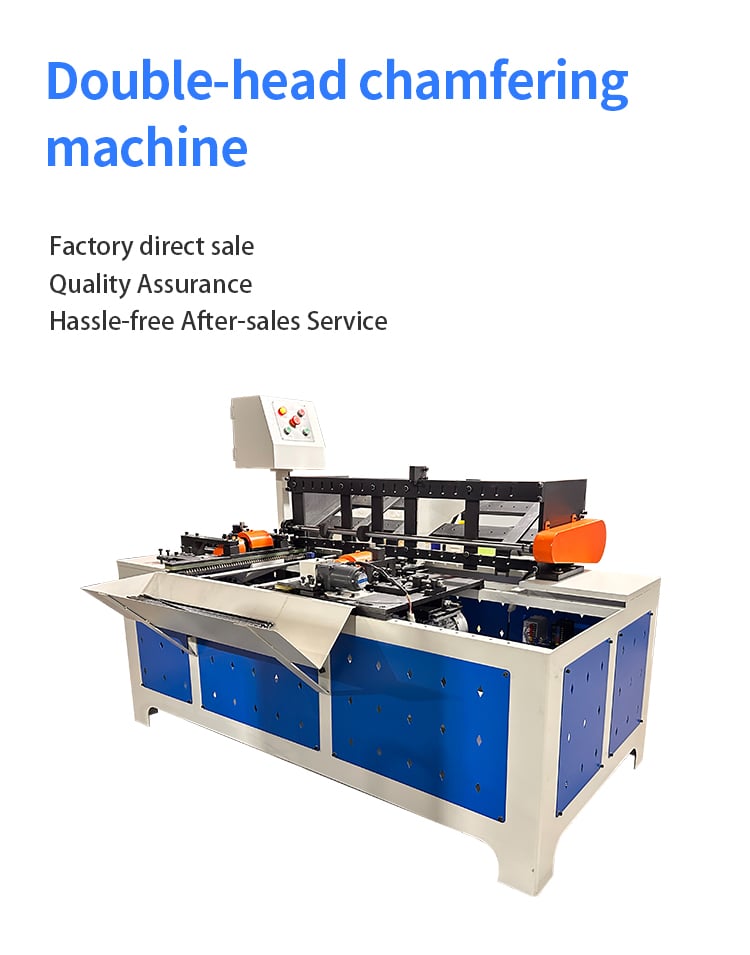
1. Miksi langan ja tangon päitä on viistottava
Jälkeen langan tai metallitangon leikkaamisen pää ei välttämättä ole täysin sileä. Riippuen materiaalista, leikkausmenetelmästä, työkalun kunnosta ja tuotantoparametreistä leikkauspinta saattaa sisältää piikkejä, teräviä reunoja tai lievää muodonmuutosta.
Nämä ongelmat voivat vaikuttaa pieniltä, mutta ne voivat tulla merkityksellisiksi, kun komponentti siirtyy automatisoituun tuotantolinjaan.
Piikit voivat vaikuttaa kokoonpanoon
Terävä tai epäsäännöllinen pää voi vaikeuttaa tangon tai langan osan kiinnittämistä reikään, holkkiin, putkeen tai toiseen osaan.
Esimerkiksi kun metallitanko on asennettava toiseen komponenttiin, ohjattu viistos luo sileämmän siirtymän päässä. Tämä voi vähentää häiriöitä asennuksen aikana ja tehdä manuaalisen tai automatisoidun kokoonpanon vakummaksi.
Terävät reunat voivat aiheuttaa käsittelyongelmia
Terävät langan ja tangon päät voivat aiheuttaa ongelmia, kun työntekijöiden on tarkastettava, lajiteltava, pakattava tai siirrettävä suuria määriä valmiita osia.
Tarkkaa kärkien pyöristämistä käyttämällä ohjattua viilattavaa kulmaa voi tehdä valmiit työkappaleet helpommin ja mukavammin käsiteltäviksi.
Lopputulos voi vaikuttaa hitsaamiseen
Sovelluksissa, joissa leikattu pää hitsataan myöhemmin, työkappaleen geometria ja pinnan laatu voivat vaikuttaa sijoittamiseen ja toistettavuuteen.
Yhtenäinen pään valmistelu voi auttaa hallitsemaan sitä, miten komponentit koskettavat ja suuntautuvat ennen seuraavaa tuotantoprosessia. 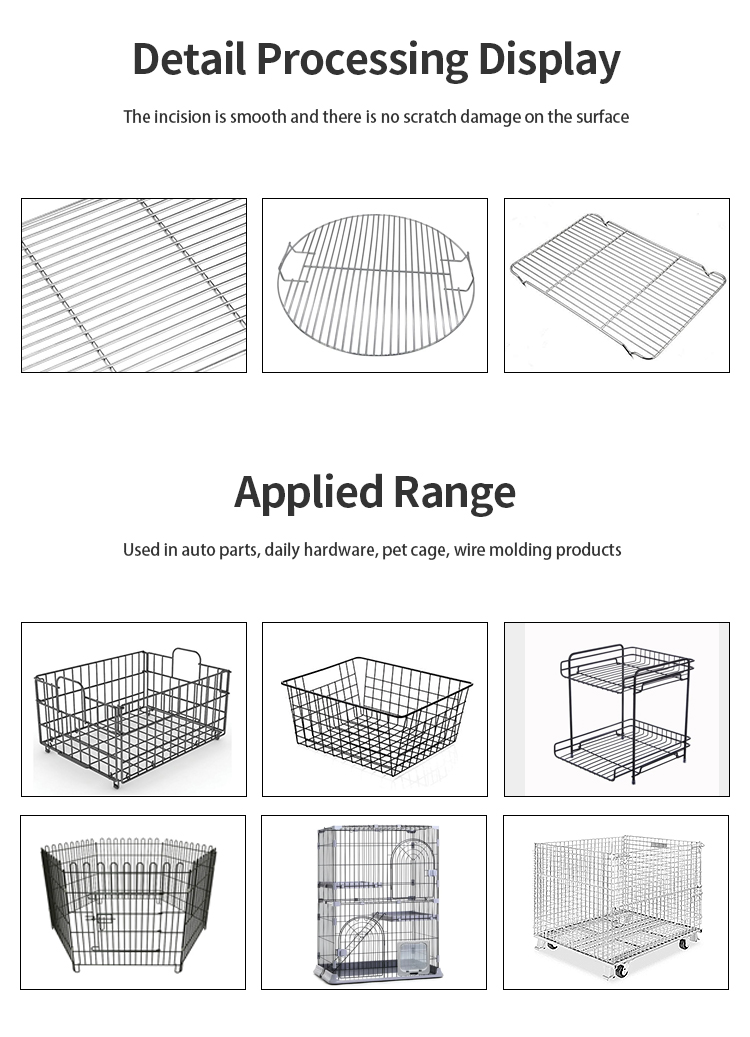
2. Kuinka kaksipäinen viilattava kulmamittari toimii
Akaksipäinen chamfer-kone on suunniteltu käsittelämään työkappaleen molempia päitä ohjatulla ja toistettavalla tavalla.
Sen sijaan, että luottaisi operaattoreihin, jotka viilaisivat jokaisen pään manuaalisesti, kone käyttää sijoitus- ja koneistusjärjestelmää vaaditun pään geometrian käsittelyyn.
Tarkka konfiguraatio voi vaihdella työkappaleen halkaisijan, materiaalin, viilattavan kulman mittojen, tuotantomäärän ja vaaditun tarkkuuden mukaan.
Kaksipäinen käsittely parantaa tehokkuutta
Perinteisessä manuaalisessa käsittelyssä jokaista työkappaletta saattaa joutua käsittelystä useita kertoja.
Yksi pää käsitellään ensin, minkä jälkeen osaa uudelleensijoitetaan ennen kuin toinen pää voidaan valmistaa. Tämä lisää käsittelyaikaa ja voi aiheuttaa lisävaihtelua työkappaleiden välillä.
Tämä voi vähentää tarpeetonta käsittelyä ja tehdä työnkulusta soveltuvamman suurten tuotantomäärien valmistukseen.
Tasainen sijoittelu on tärkeää
Kärjenvuorauksessa ei ainoastaan poisteta materiaalia päästä.
Koneen on myös säilytettävä vakaa sijoittelu, jotta kärjenvuorauksen pituus, kulma ja sijainti pysyvät yhdenmukaisina työkappaleelta toiselle.
Automaattisessa tuotannossa tämä toistettavuus on erityisen tärkeää, koska alapuolella olevat laitteet odottavat osia, joiden mitat ovat ennustettavissa. 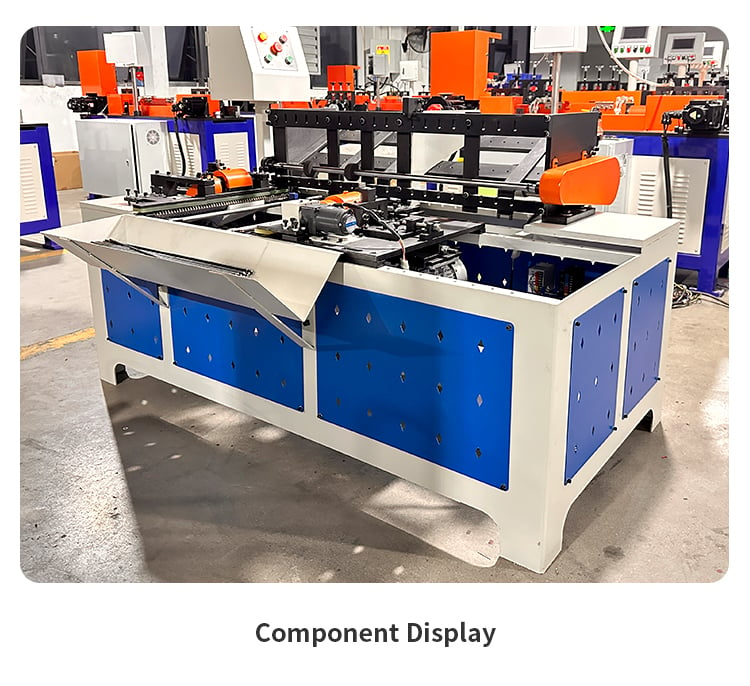
3. Hyödyt kokoonpanossa, hitsauksessa ja työntekijöiden turvallisuudessa
Kärjenvuorauksesta tulee erityisen arvokas, kun langat tai metallitangot käytetään komponentteina toisessa valmistusprosessissa.
Helpompi asennus
Hallittu kärjenvuoraus voi tehdä tangon päästä helpommin asennettavan reikään, putkeen tai liitoskomponenttiin.
Tämä on hyödyllistä valmistajille, jotka tuottavat kehikkoja, kiinnikkeitä, huonekalukomponentteja, metalliosia ja muita tuotteita, joissa komponentteja on kokoonnettava toistuvasti.
Vakummampi jälkikäsittely
Kun työkappaleiden päät ovat geometrisesti yhtenäisempiä, jälkikäsittelyprosesseja voidaan suorittaa vähemmän vaihtelua sisältäen.
Automaattisilla linjoilla tämä voi auttaa vähentämään epäsäännölisten työkappaleiden sijoitusten aiheuttamia ongelmia.
Parannettu hitsausta varten tehtävä valmistelu
Jotkin sovellukset vaativat leikattujen työkappaleiden sijoittamista tai hitsaamista viisteitymisen jälkeen.
Yhtenäinen päänpäätön valmistelu tekee komponenttien sijoittelusta ennustettavampaa ja auttaa valmistajia säilyttämään vakuumman hitsausprosessin.
Tarkka vaikutus riippuu materiaalista, hitsausmenetelmästä, liitoksen suunnittelusta ja vaaditusta tuotespesifikaatiosta.
Helpompi manuaalinen käsittely
Terävien reunojen poistaminen tai pienentäminen voi myös parantaa käsittelemiskokemusta työntekijöille.
Tämä on erityisen merkityksellistä, kun suuria määriä leikattuja sauvoja tai johdinkiskoja on kerättävä, tarkastettava, pakattava tai siirrettävä tuotantovaiheesta toiseen.
4. Hiilestä ja ruostumattomasta teräksestä tehtyjen materiaalien erot
Materiaali on yksi keskeisimmistä tekijöistä, kun valitaan kärjenvaihtoratkaisua.
Erilaisilla teräsmateriaaleilla voi olla erilainen kovuus, lujuus ja koneistusominaisuudet. Nämä erot voivat vaikuttaa työkaluvalintaan, koneistusparametreihin, pinnanlaatuun ja tuotantotehokkuuteen.
Hiiliteräs
Hiilestä valmistettuja johdinkiskoja ja sauvoja käytetään laajalti teollisuuskomponenteissa, kiinnikkeissä, kehikoissa, kannattimissa ja muissa metallituotteissa.
Hiilestä valmistettujen materiaalien käsittelyssä sopiva kärjenvaihtoasetus on valittava todellisen materiaalin luokan, halkaisijan, kovuuden, kärjenvaihdon mittojen ja tuotantomäärän perusteella.
Suurten tuotantomäärien käsittelyssä vakaa työkalukokoonpano ja johdonmukainen sijoittelu ovat erityisen tärkeitä, jotta lopputuloksen laatu säilyy toistuvana.
Ruostumaton teräs
Ruuvisuojattu teräs on erilaisia koneistusominaisuuksia kuin hiiliteräs ja saattaa vaatia erilaisia prosessointiparametrejä.
Ruostumattomasta teräksestä valmistettujen osien kohdalla valmistajien tulisi kiinnittää erityistä huomiota vaadittavaan pinnanlaatuun, materiaalin laatuun, langan tai sauvaan liittyvään halkaisijaan sekä viisteiden mittoihin.
Jos valmiissa komponentissa on tiukat ulkonäön tai mittojen vaatimukset, nämä tiedot tulisi vahvistaa ennen koneen ja työkalujen valintaa.
Materiaalin tiedot ovat tärkeitä
Koneentoejakkaajalle kertominen vain, että materiaali on "terästä", ei välttämättä anna riittävästi tietoa tarkan konevalinnan tekemiseen.
Mahdollisuuksien mukaan annetaan materiaalin laatu, langan tai sauvan halkaisija, tuotteen piirustus ja vaaditut viisteetiedot.
Tämä mahdollistaa koneentoejakkaajan tarkan sovelluksen arvioinnin.
5. Viiste kulma, pituuden tasaisuus ja pinnanlaatutarkastukset
Hyvää viisteistysprosessia ei tulisi arvioida ainoastaan sen perusteella, onko näkyvä viiste olemassa.
Valmistajien tulisi myös ottaa huomioon valmiiden päiden geometria ja yhdenmukaisuus.
Fasaadikulma
Kulmapyyristyksen kulman tulisi vastata lopullisen käyttökohteen vaatimuksia.
Väärä kulma voi vaikuttaa kokoonpanoon, sijoittamiseen tai valmiin komponentin ulkonäköön.
Kärkikulman pituus
Kulmapyyristyksen pituuden tulisi säilyä yhdenmukaisena työkappaleiden välillä.
Jos yhdellä työkappaleella on merkittävästi pidempi tai lyhyempi kulmapyyristys kuin toisella, ero voi vaikuttaa kokoonpanomittoihin tai jatkokäsittelyyn.
Pinta-laatu
Valmiin kulmapyyristyksen tulisi tarkistaa liiallisilta työkalumerkeiltä, muodonmuutoksilta, jäljelle jääneiltä teräspäistä tai muilta ei-toivottavilta pinnan ominaisuuksilta. 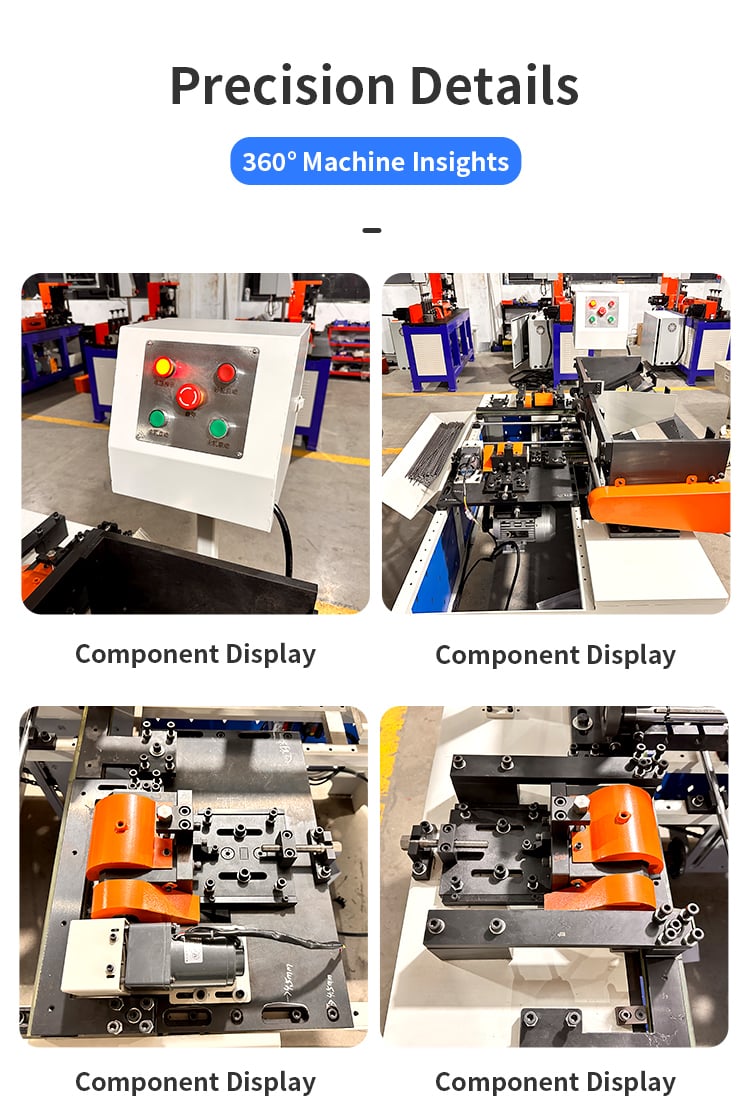
Mittojen tarkastus
Tuotantokäytöissä tiukempien vaatimusten täyttämiseksi valmistajat voivat käyttää mittausvälineitä tai tarkastuslaitteita varmistaakseen:
- Langan tai sauvan halkaisijan
- Kokonaismitan
- Kärkikulman pituus
- Fasaadikulma
- Päätytason kunto
- Teräksen reunojen kunto
- Osasta toiseen tapahtuvan vaihtelun tasaisuus
Säännölliset tarkastukset ovat myös tärkeitä, koska työkalujen kulumisesta voi aiheutua vähitainen vaikutus koneistustuloksiin jatkuvassa tuotannossa.
6. Kysymykset, joihin on vastattava ennen konevalintaa
Kärkikulmamittauskone valitaan todellisten tuotantovaatimusten mukaan eikä pelkästään langan halkaisijan perusteella.
Ennen tarjouspyyntöä valmistajien tulee koota seuraavat tiedot.
Mitä materiaalia käsittelet?
Ilmoita materiaalin tyyppi ja mahdollisesti myös materiaalin laatu.
Jinchunin sovellusten arvioinnissa on tärkeää selvästi määrittää, käsitelläänkö hiiliterästä, ruostumatonta terästä tai muuta tuettua materiaalia.
Mikä on langan tai sauvan halkaisija?
Tarkka halkaisijaväli on tärkeä koneen konfiguraation ja työkalujen määrittämiseksi.
Esimerkiksi asiakkaan, joka vaatii kärjistystä tietylle halkaisijalle, tulisi ilmoittaa todellinen langan tai sauvan koko eikä vain kuvata tuotetta ”metallisauvana”.
Minkä kärjistyksen tarvitset?
Määritä vaadittu kärjistyskulma, kärjistyspituus tai piirustusvaatimus, jos saatavilla.
Tuotepiirustus on erityisen hyödyllinen, kun päätygeometria on kriittinen.
Mikä on vaadittu tuotantokapasiteetti?
Kerro koneentuottajalle odotettu päivittäinen tai kuukausittainen tuotantomäärä.
Tämä auttaa määrittämään, sopiiko paremmin standardikonfiguraatio vai tehokkaampi automaattinen ratkaisu.
Minkä tarkkuuden tarvitset?
Jos valmiin osan mitat vaativat tiukkia vaatimuksia, anna asianmukaiset toleranssit.
Tämä mahdollistaa toimittajan arvioida koneistus- ja tarkastustarpeet ennen kuin suositellaan laitteistoa.
Onko sinulla tuotteen näytteitä tai piirroksia?
Selkeä tuotepiirros tai fyysinen näyte voi antaa paljon enemmän tietoa kuin yksinkertainen kuvaus, kuten "tarvitsen nurkanpyöristyskoneen".
Tästä syystä valmistajien tulisi lähettää todellisia tuotetietoja ennen lopullista konepäätöstä.
Miksi valita kaksipäinen nurkanpyöristyskone?
Valmistajille, jotka käsittelevät suuria määriä leikattua kaapelia ja metallitankoja, päiden viimeistely tulisi hoitaa osana tuotantoprosessia eikä ajatella vasta jälkikäteen.
Akaksipäinen chamfer-kone se voi auttaa vähentämään manuaalista käsittelyä, parantamaan päiden yhdenmukaisuutta ja luomaan paremmin hallittua työnkulkuja seuraavia kokoonpano-, hitsaus- ja käsittelyvaiheita varten.
Oikea ratkaisu riippuu kuitenkin todellisesta tuotteesta.
Aineisto, langan tai tangon halkaisija, kärkikulman geometria, mitatoleranssi ja tuotantomäärä vaikuttavat vaadittavaan konekonfiguraatioon.
Jinchun tarjoaa langankäsittelyratkaisuja erilaisiin teollisiin sovelluksiin, mukaan lukien suoristus-, kärkikulmaus-, muotoilu- ja hitsauslaitteet. 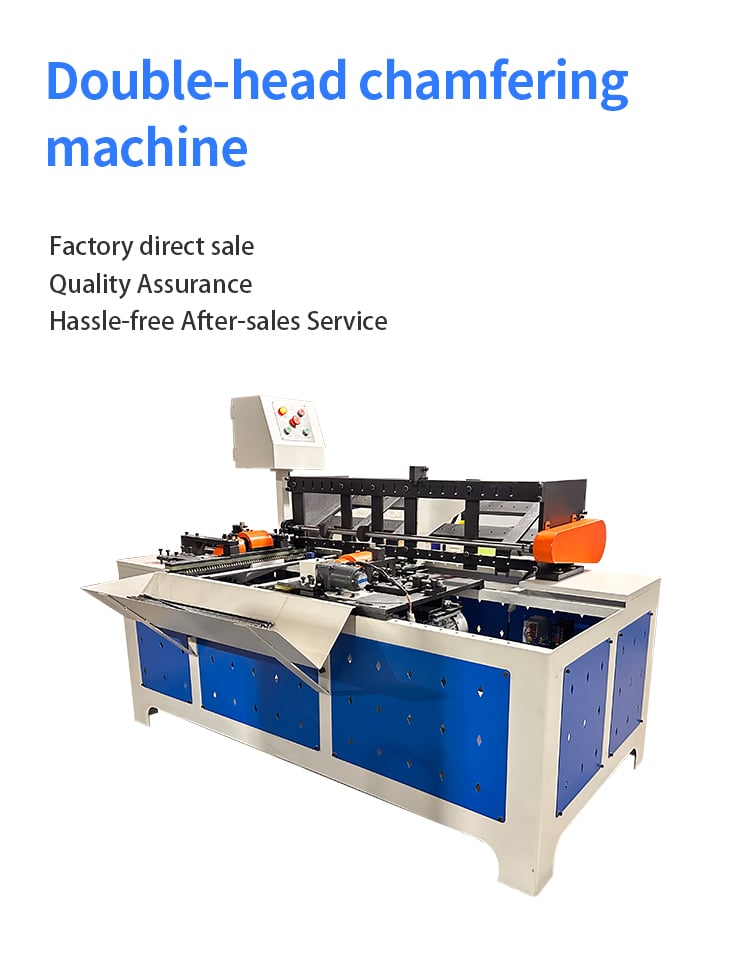
Jos arvioit kaksipäinen chamfer-kone , lähetä meille tuotteen piirustus tai näyte, aineisto, langan tai tangon halkaisija, vaaditut kärkikulmat, mitatoleranssit ja tavoiteltu tuotantomäärä .
Näillä tiedoilla tiimimme voi arvioida sovellustasi, suositella sopivaa konekonfiguraatiota ja laatia tarjouksen todellisten tuotantovaatimustesi perusteella.
Sisällysluettelo
- 1. Miksi langan ja tangon päitä on viistottava
- 2. Kuinka kaksipäinen viilattava kulmamittari toimii
- 3. Hyödyt kokoonpanossa, hitsauksessa ja työntekijöiden turvallisuudessa
- 4. Hiilestä ja ruostumattomasta teräksestä tehtyjen materiaalien erot
- 5. Viiste kulma, pituuden tasaisuus ja pinnanlaatutarkastukset
- 6. Kysymykset, joihin on vastattava ennen konevalintaa
- Miksi valita kaksipäinen nurkanpyöristyskone?