 EN


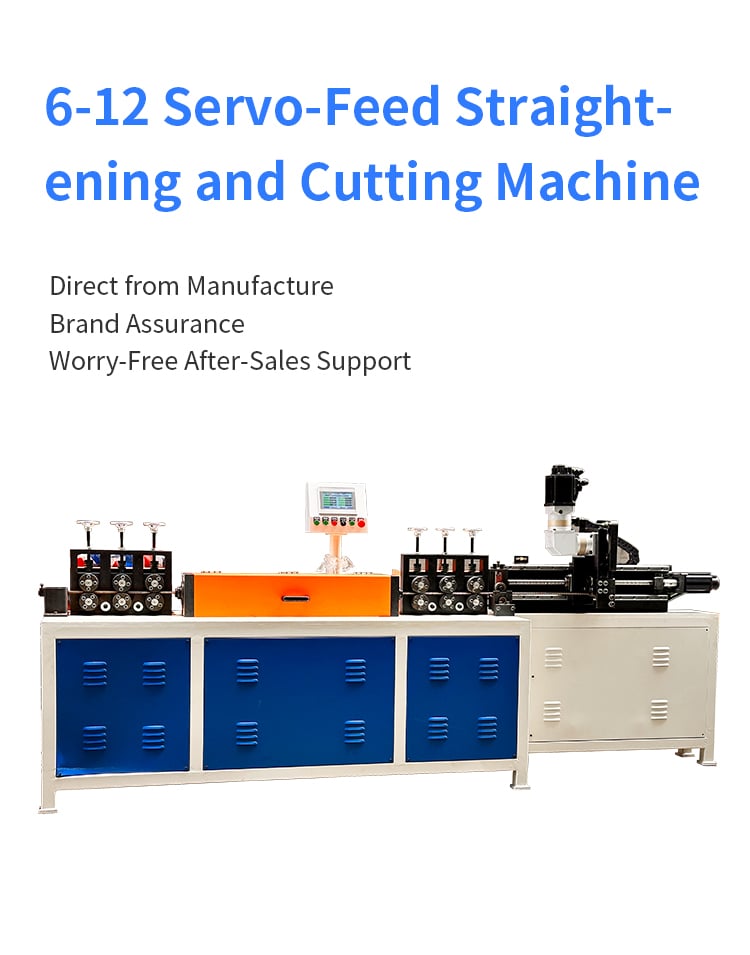
การเลือก ลวด เครื่องชัด ไม่ใช่เพียงแค่ขนาดเส้นผ่านศูนย์กลางของลวดหรือความเร็วของเครื่องเท่านั้น สำหรับผู้ผลิตที่กำลังพิจารณาซื้อ เครื่องปรับเส้นลวดให้ตรงพร้อมเครื่องตัดแบบบินได้ วิธีการตัดสามารถส่งผลโดยตรงต่อประสิทธิภาพการผลิต ความสม่ำเสมอของความยาวที่ตัด การจัดการวัสดุ และคุณภาพของกระบวนการขั้นตอนถัดไป
สำหรับโรงงานบางแห่ง ระบบตัดแบบคงที่ก็เพียงพอแล้ว แต่สำหรับการผลิตแบบต่อเนื่องความเร็วสูง การตัดแบบฟลายอิงชีร์ (flying shear) อาจเป็นทางเลือกที่ดีกว่า สำหรับการใช้งานที่ต้องการลวดตรงยาวโดยมีการหยุดระหว่างการตัดน้อยที่สุด เครื่องดัดและตัดแบบแทร็กกิ้งชีร์ (tracking shear straightening machine) จะให้สมดุลที่ต่างออกไประหว่างประสิทธิภาพการผลิตกับคุณภาพการตัด
จินชุน อินดัสเทรียล ออโตเมชัน เสนอการจัดวางทั้งสามแบบนี้— ฟลายอิงชีร์ ตัดแบบคงที่ และแทร็กกิ้งชีร์ —เป็นส่วนหนึ่งของเครื่องจักรดัดและตัดลวดที่บริษัทนำเสนอ
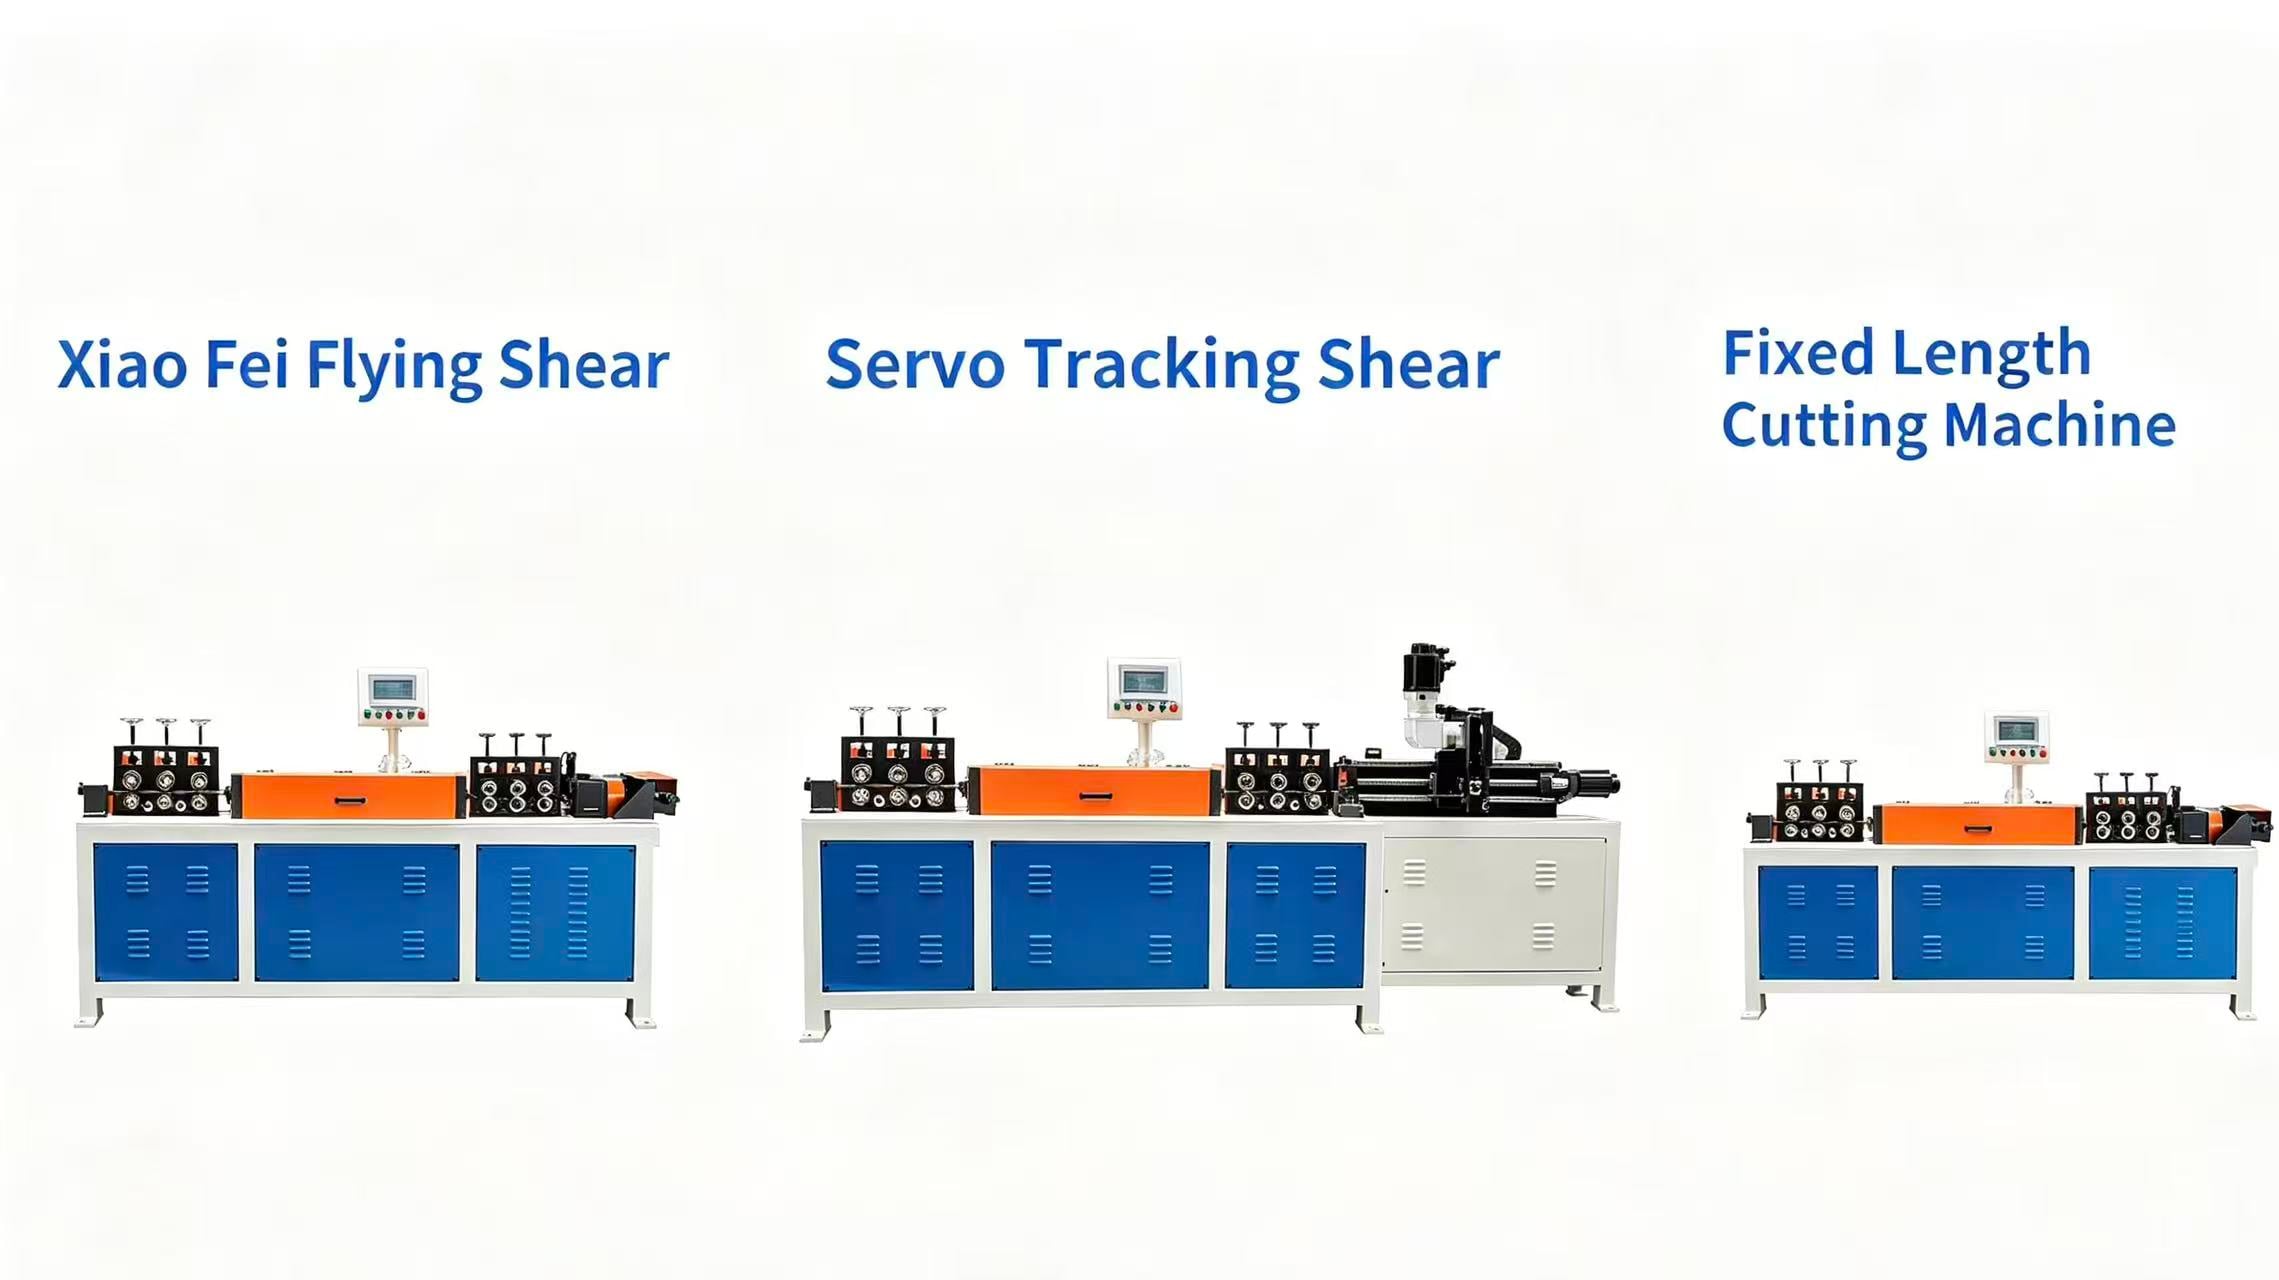
แล้วผู้ซื้อควรเลือกอย่างไร?
คำตอบขึ้นอยู่กับวัสดุลวด เส้นผ่านศูนย์กลางของลวด ความยาวของผลิตภัณฑ์สำเร็จรูป ปริมาณการผลิตที่ต้องการ และกระบวนการผลิตขั้นตอนถัดไป
ฟลายอิงชีร์ ตัดแบบคงที่ และแทร็กกิ้งชีร์ หมายถึงอะไร?
ก่อนเปรียบเทียบเครื่องจักร สิ่งสำคัญคือต้องเข้าใจว่าสิ่งที่เปลี่ยนแปลงจริงๆ ระหว่างวิธีการตัดทั้งสามแบบนี้คืออะไร 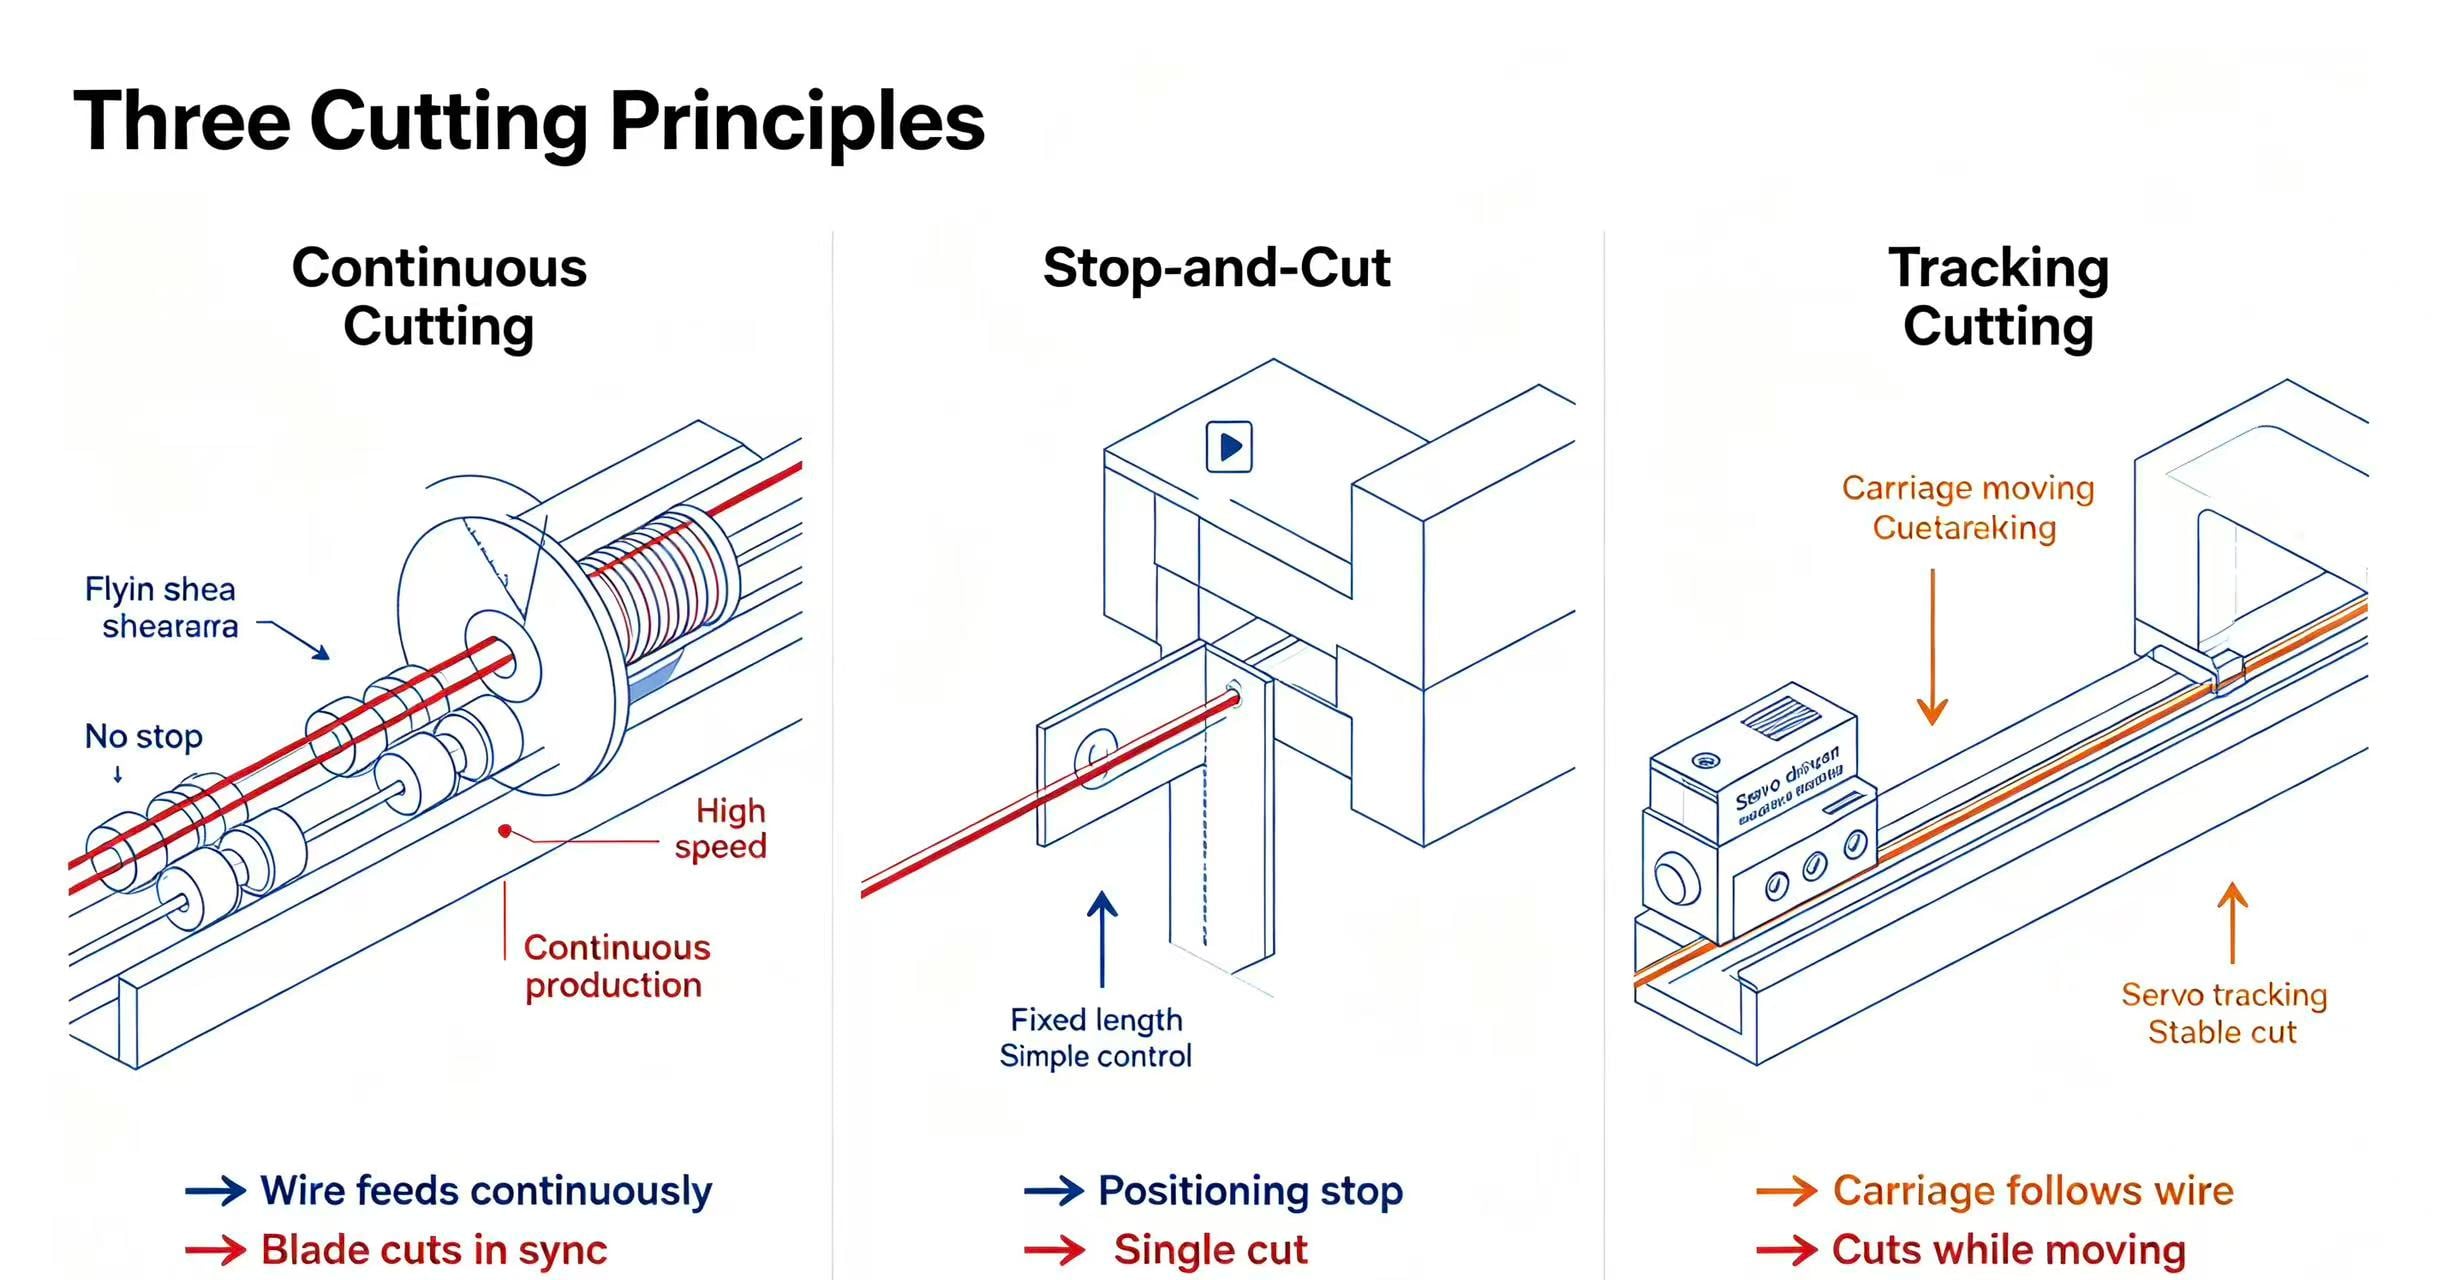
1. ฟลายอิงชีร์
เครื่องตัดแบบฟลายอิงเชียร์ตัดลวดในขณะที่สายการผลิตยังคงป้อนวัสดุต่อเนื่อง แทนที่จะหยุดลวดโดยสิ้นเชิงทุกครั้งที่ตัด เครื่องตัดจะทำงานให้สอดคล้องกับการเคลื่อนที่ของวัสดุ และทำการตัดระหว่างกระบวนการผลิตที่ดำเนินไปอย่างต่อเนื่อง
การออกแบบนี้มีคุณค่าอย่างยิ่งเมื่อความเร็วในการผลิตเป็นปัจจัยสำคัญ อุปกรณ์ฟลายอิงเชียร์ของจินชุนถูกออกแบบมาเพื่อการดัดตรงและตัดอย่างต่อเนื่อง โดยมีระบบป้อนวัสดุและระบบตัดที่ควบคุมด้วยเซอร์โว ซึ่งครอบคลุมผลิตภัณฑ์สำหรับการใช้งานกับลวดเหล็ก ลวดสแตนเลส ลวดทองแดง และลวดอลูมิเนียม
ข้อได้เปรียบที่ใหญ่ที่สุดคือเรื่องง่ายๆ ดังนี้
ลวดไม่จำเป็นต้องหยุดทุกครั้งที่เครื่องทำการตัด
สิ่งนี้ช่วยลดการหยุดชะงักของการผลิตที่เกิดจากวงจรการเริ่มต้นและหยุดทำงานซ้ำๆ ทำให้เครื่องฟลายอิงเชียร์มีความน่าสนใจเป็นพิเศษสำหรับการผลิตลวดตรงปริมาณสูง 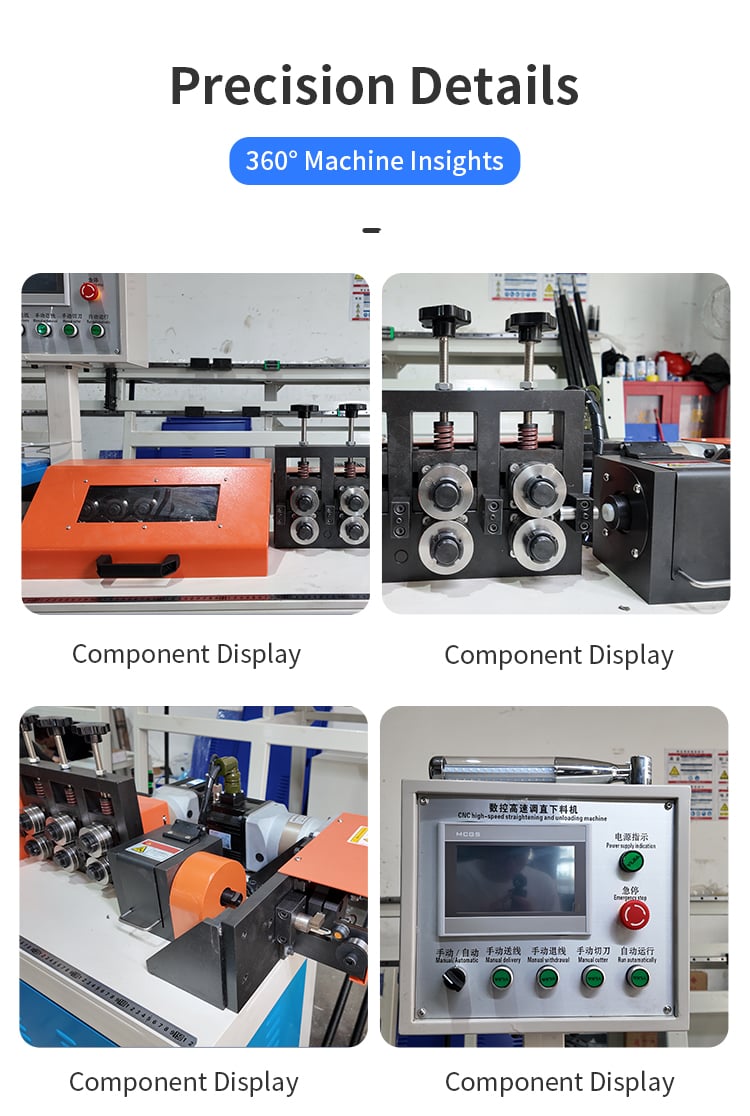
2. การตัดแบบคงที่
เครื่องตัดและปรับเส้นลวดแบบคงที่ใช้ตำแหน่งการตัดที่ไม่เคลื่อนที่ ลวดจะถูกป้อนเข้าไปตามความยาวที่ต้องการ จากนั้นสายการผลิตจะหยุดหรือหยุดชั่วคราวเพื่อทำการตัด และลวดที่ตัดเสร็จแล้วจะถูกปล่อยออกก่อนเริ่มรอบถัดไป
เมื่อเปรียบเทียบกับเครื่องตัดแบบฟลายอิง (flying shear) หลักการทำงานของเครื่องนี้ง่ายกว่า
สำหรับผู้ผลิตที่มีปริมาณการผลิตปานกลาง หรือมีความยาวการตัดที่ค่อนข้างมาตรฐาน วิธีนี้อาจเป็นทางเลือกที่ใช้งานได้จริงและประหยัดต้นทุน เพราะโดยทั่วไปไม่จำเป็นต้องลงทุนในระบบการตัดที่ซับซ้อนยิ่งขึ้น เมื่อความเร็วในการผลิตไม่ใช่ข้อจำกัดหลัก
คำถามสำคัญจึงไม่ใช่
“เครื่องใดทันสมัยกว่ากัน?”
ซึ่งคือ:
“กระบวนการผลิตของฉันจำเป็นต้องตัดอย่างต่อเนื่องด้วยความเร็วสูงจริงหรือไม่?”
สำหรับโรงงานบางแห่ง คำตอบคือไม่ 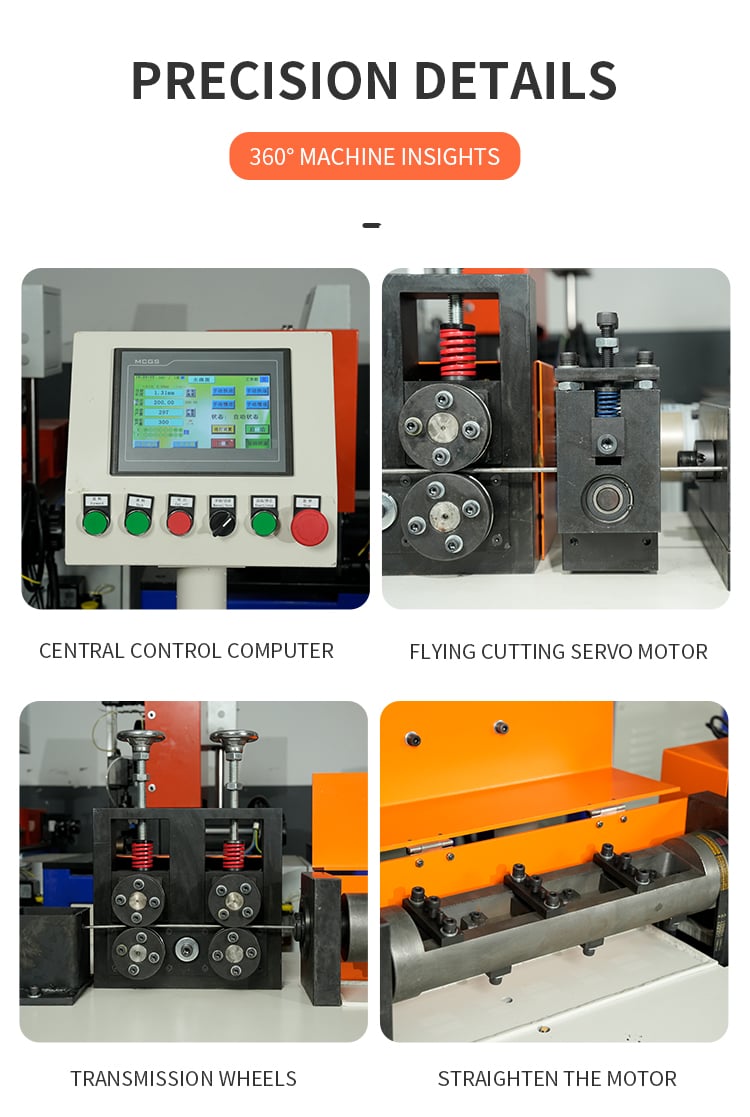
3. เครื่องตัดแบบติดตาม
เครื่องตัดแบบติดตามจะเคลื่อนที่ตามลวดที่กำลังเคลื่อนผ่านระหว่างกระบวนการตัด แทนที่จะพึ่งพาตำแหน่งการตัดที่นิ่งสนิท
วิธีนี้ทำให้เครื่องสามารถป้อนลวดอย่างต่อเนื่องหรือเกือบต่อเนื่องได้ ขณะเดียวกันก็ประสานการเคลื่อนที่ของใบมีดให้สอดคล้องกับการเคลื่อนที่ของลวด
จุดประสงค์คือการหาจุดสมดุลระหว่างประสิทธิภาพในการตัดกับการผลิตอย่างต่อเนื่องและมั่นคง ปัจจุบันจินชุนนำเสนอโมเดลเครื่องตัดแบบติดตาม (tracking-shear) สำหรับความต้องการการประมวลผลลวดที่แตกต่างกัน รวมถึงรุ่นที่ออกแบบไว้สำหรับขนาดลวดต่าง ๆ เช่น 2–6 มม. 3–8 มม. และการใช้งานที่ใหญ่กว่านั้น
สำหรับผู้ซื้อที่ต้องการผลผลิตสูงขึ้น แต่ผลิตภัณฑ์หรือเงื่อนไขของวัสดุทำให้ระบบตัดแบบคงที่ (fixed-cut) ไม่น่าสนใจนัก การพิจารณาใช้เครื่องตัดแบบติดตามจึงคุ้มค่า 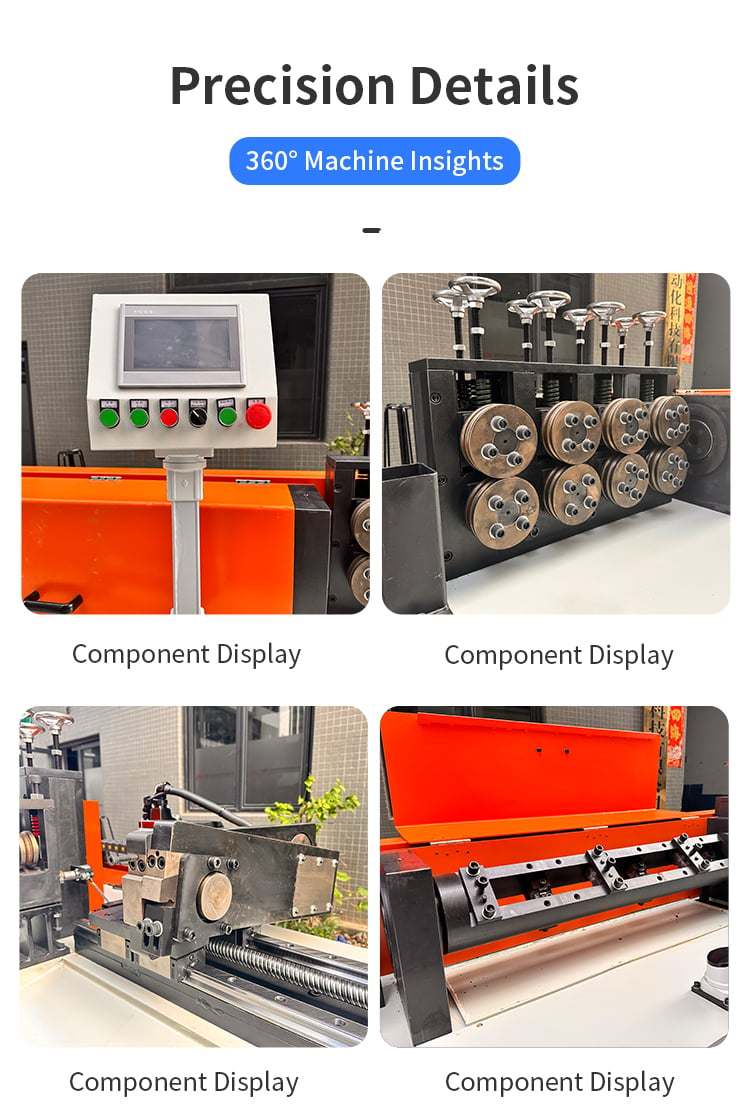
วิธีการตัดส่งผลต่อความเร็วของสายการผลิตและการหยุดทำงานอย่างไร
ในการผลิตลวดให้ตรง ขั้นตอนการตัดมักเป็นจุดที่กระบวนการผลิตแบบต่อเนื่องถูกหยุดชะงัก
ลองนึกภาพการผลิตลวดตรงยาว 2 เมตรสำหรับชั้นวาง
สายการผลิตแบบตัดคงที่จะป้อนลวด ไปถึงความยาว 2 เมตร จากนั้นหยุด ตัด รีเซ็ต และเริ่มใหม่ ทุกครั้งที่ตัดจะเกิดการหยุดชั่วคราวเล็กน้อย
เมื่อจำนวนชิ้นงานสำเร็จรูปเพิ่มมากขึ้น การหยุดชั่วคราวเล็กน้อยเหล่านั้นจะสะสมกัน
เครื่องตัดแบบฟลายอิง (flying shear): ออกแบบมาเพื่อการผลิตแบบต่อเนื่อง
ข้อได้เปรียบหลักของ เครื่องขัดสาย พร้อมเครื่องตัดแบบฟลายอิง คือเครื่องตัดสามารถทำงานได้ขณะที่ลวดกำลังเคลื่อนที่
สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับคำสั่งซื้อในปริมาณสูง ซึ่งการใช้เครื่องจักรให้เกิดประสิทธิภาพสูงสุดและความเร็วของสายการผลิตมีความสำคัญมากกว่าโครงสร้างเครื่องจักรที่เรียบง่ายที่สุด
ข้อมูลผลิตภัณฑ์เครื่องตัดแบบฟลายอิง (flying shear) ของจินชุนระบุโดยเฉพาะว่าใช้ระบบป้อนและตัดด้วยเซอร์โว มีการประยุกต์ใช้สำหรับการรีดตรงและตัดอย่างต่อเนื่อง หนึ่งในรุ่นที่ระบุไว้สามารถใช้กับลวดขนาดไม่เกิน ๑๖ มม. และระบุความเร็วในการรีดตรงอย่างต่อเนื่องที่ ๓๐–๔๐ เมตรต่อนาที ขึ้นอยู่กับเงื่อนไขการผลิตจริงและวัสดุที่ใช้
ประเด็นสำคัญไม่ได้อยู่ที่ความเร็วสูงสุดเพียงอย่างเดียว
คุณค่าที่แท้จริงเกิดจากการรักษาวงจรการผลิตให้คงที่ พร้อมลดการหยุดชะงักที่ไม่จำเป็นให้น้อยที่สุด
การตัดแบบกำหนดความยาวตายตัว: วงจรการผลิตเรียบง่ายกว่า แต่มีการหยุดชะงักมากกว่า
ระบบการตัดแบบกำหนดความยาวตายตัวจึงขึ้นอยู่กับวงจรการตัดโดยธรรมชาติมากกว่า
ระบบนี้ยังสามารถทำงานได้ดีมากเมื่อปริมาณผลผลิตที่ต้องการอยู่ในระดับปานกลาง ความยาวที่ตัดมีมาตรฐาน และไม่มีข้อกำหนดที่เข้มงวดเกี่ยวกับการป้อนวัสดุอย่างต่อเนื่อง
สำหรับผู้ผลิตจำนวนมาก โดยเฉพาะผู้ที่เริ่มใช้ระบบอัตโนมัติเป็นครั้งแรก วิธีนี้สามารถให้สมดุลที่เหมาะสมระหว่างการลงทุนในเครื่องจักรกับความต้องการในการผลิต
การตัดแบบติดตาม: การเคลื่อนที่อย่างต่อเนื่องพร้อมการตัดที่สอดคล้องกัน
การตัดแบบติดตามทำงานโดยการประสานการเคลื่อนที่ของการตัดเข้ากับการเคลื่อนที่ของลวด
สำหรับโรงงานที่ต้องการการผลิตแบบต่อเนื่องมากขึ้น โดยไม่จำเป็นต้องเปลี่ยนไปใช้ระบบที่มีความเร็วสูงสุดทันที การตัดแบบติดตามอาจเป็นทางเลือกที่ควรพิจารณา
การเลือกที่ถูกต้องที่สุดขึ้นอยู่กับปริมาณการผลิตเป้าหมายของคุณ มากกว่าเพียงแค่ศัพท์เทคนิคของเครื่องจักร
ความแม่นยำของความยาวที่ตัด, คุณภาพพื้นผิว และความเหมาะสมของวัสดุ
ความเร็วเป็นเพียงหนึ่งในหลายปัจจัยที่ต้องพิจารณาเมื่อตัดสินใจซื้อ
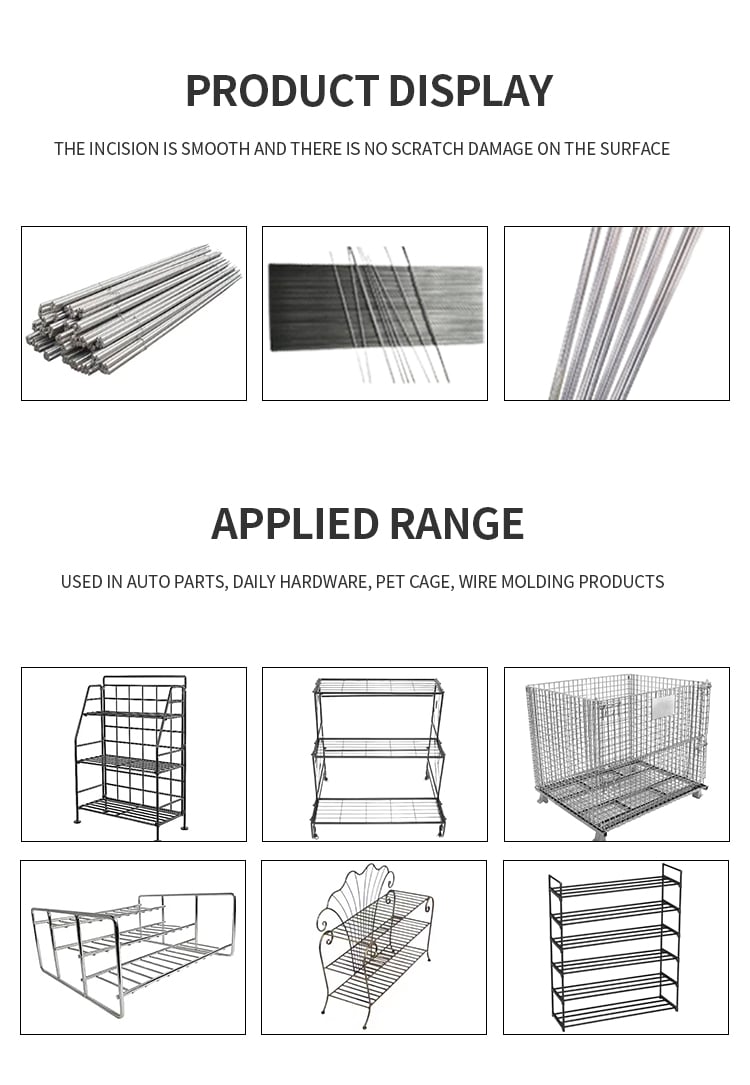
เครื่องจักรสำหรับการเหยียดและตัดลวดจะต้องให้ความยาวที่ตัดได้ตามเกณฑ์ที่ยอมรับได้ ความตรงของลวดที่คงที่ และคุณภาพการตัดที่เหมาะสมสำหรับผลิตภัณฑ์สุดท้าย
ความแม่นยำของความยาวที่ตัด
สำหรับกระบวนการดัดหรือเชื่อมต่อในขั้นตอนถัดไป ความยาวของลวดที่ไม่สม่ำเสมออาจก่อให้เกิดปัญหาใหญ่กว่าความแตกต่างเล็กน้อยของความเร็วเครื่องจักร
ตัวอย่างเช่น ลวดที่ใช้สำหรับ:
- ชั้นวาง
- ตะกร้า
- cages
- ฝาครอบพัดลม
- ชิ้นส่วนโครงสร้าง
- การประกอบด้วยวิธีการเชื่อม
อาจต้องผ่านขั้นตอนการดัด ขึ้นรูป หรือเชื่อมในภายหลัง
หากความตรงของลวดเริ่มต้นไม่สม่ำเสมอ กระบวนการถัดไปอาจจำเป็นต้องปรับเพิ่มเติม หรือก่อให้เกิดความแปรผันของขนาดในชิ้นส่วนสำเร็จรูป
นี่คือเหตุผลที่ผู้ซื้อควรระบุค่า ความคลาดเคลื่อนของความยาวที่ตัด ไว้อย่างชัดเจน แทนที่จะระบุเพียงความยาวตามค่ามาตรฐานเท่านั้น
ตัวอย่างเช่น:
ความยาวลวดสำเร็จรูป: ๑,๕๐๐ มม.
ความคลาดเคลื่อนที่ต้องการ: ±๑ มม.
สิ่งนี้ทำให้ผู้ผลิตเครื่องจักรมีเป้าหมายด้านวิศวกรรมที่ชัดเจนยิ่งขึ้น
คุณภาพพื้นผิว
วิธีการตัดก็อาจมีความสำคัญเช่นกัน เมื่อปลายลวดปรากฏให้เห็นหรือถูกใช้งานโดยตรงในกระบวนการขึ้นรูปและเชื่อมต่อที่ตามมา
ผู้ซื้อควรพิจารณา:
- การเกิดเบอร์ร์
- การเปลี่ยนรูปร่างที่ปลายรอยตัด
- ความสม่ำเสมอระหว่างแต่ละชุดการผลิต
- ผลกระทบของการตัดต่อกระบวนการเชื่อมขั้นตอนถัดไป
- ลวดนั้นจำเป็นต้องผ่านขั้นตอนการกรินขอบหรือการตกแต่งปลายเพิ่มเติมหรือไม่
ผลิตภัณฑ์ของจินชุนยังรวมถึงอุปกรณ์สำหรับการปรับแนวให้ตรงและการกรินขอบ ซึ่งอาจเกี่ยวข้องเมื่อการตกแต่งปลายลวดเป็นส่วนหนึ่งของกระบวนการผลิต
ความเหมาะสมของวัสดุ
อย่าเลือกเครื่องตัดโดยพิจารณาเพียงขนาดเส้นผ่านศูนย์กลางเท่านั้น
แม้จะมีขนาดเส้นผ่านศูนย์กลางเท่ากัน ลวดก็อาจแสดงพฤติกรรมที่แตกต่างกันมาก ขึ้นอยู่กับวัสดุและคุณสมบัติด้านกล
วัสดุทั่วไปอาจประกอบด้วย:
- เหล็กกล้าคาร์บอน
- สแตนเลส
- ลวดชุบสังกะสี
- ทองแดง
- อลูมิเนียม
- เหล็กกล้าคาร์บอนสูง
ช่วงผลิตภัณฑ์เครื่องตัดแบบฟลายอิงของจินชุนระบุวัสดุลวดที่ใช้ได้โดยเฉพาะ ได้แก่ เหล็ก โลหะสแตนเลส ทองแดง และอลูมิเนียม อย่างไรก็ตาม ความเข้ากันได้จริงควรยืนยันเสมอตามเกรดวัสดุและข้อกำหนดการผลิตของลูกค้า
เครื่องชนิดใดเหมาะที่สุดสำหรับการผลิตตาข่าย แร็ก ตะกร้า และลวดตรงยาว
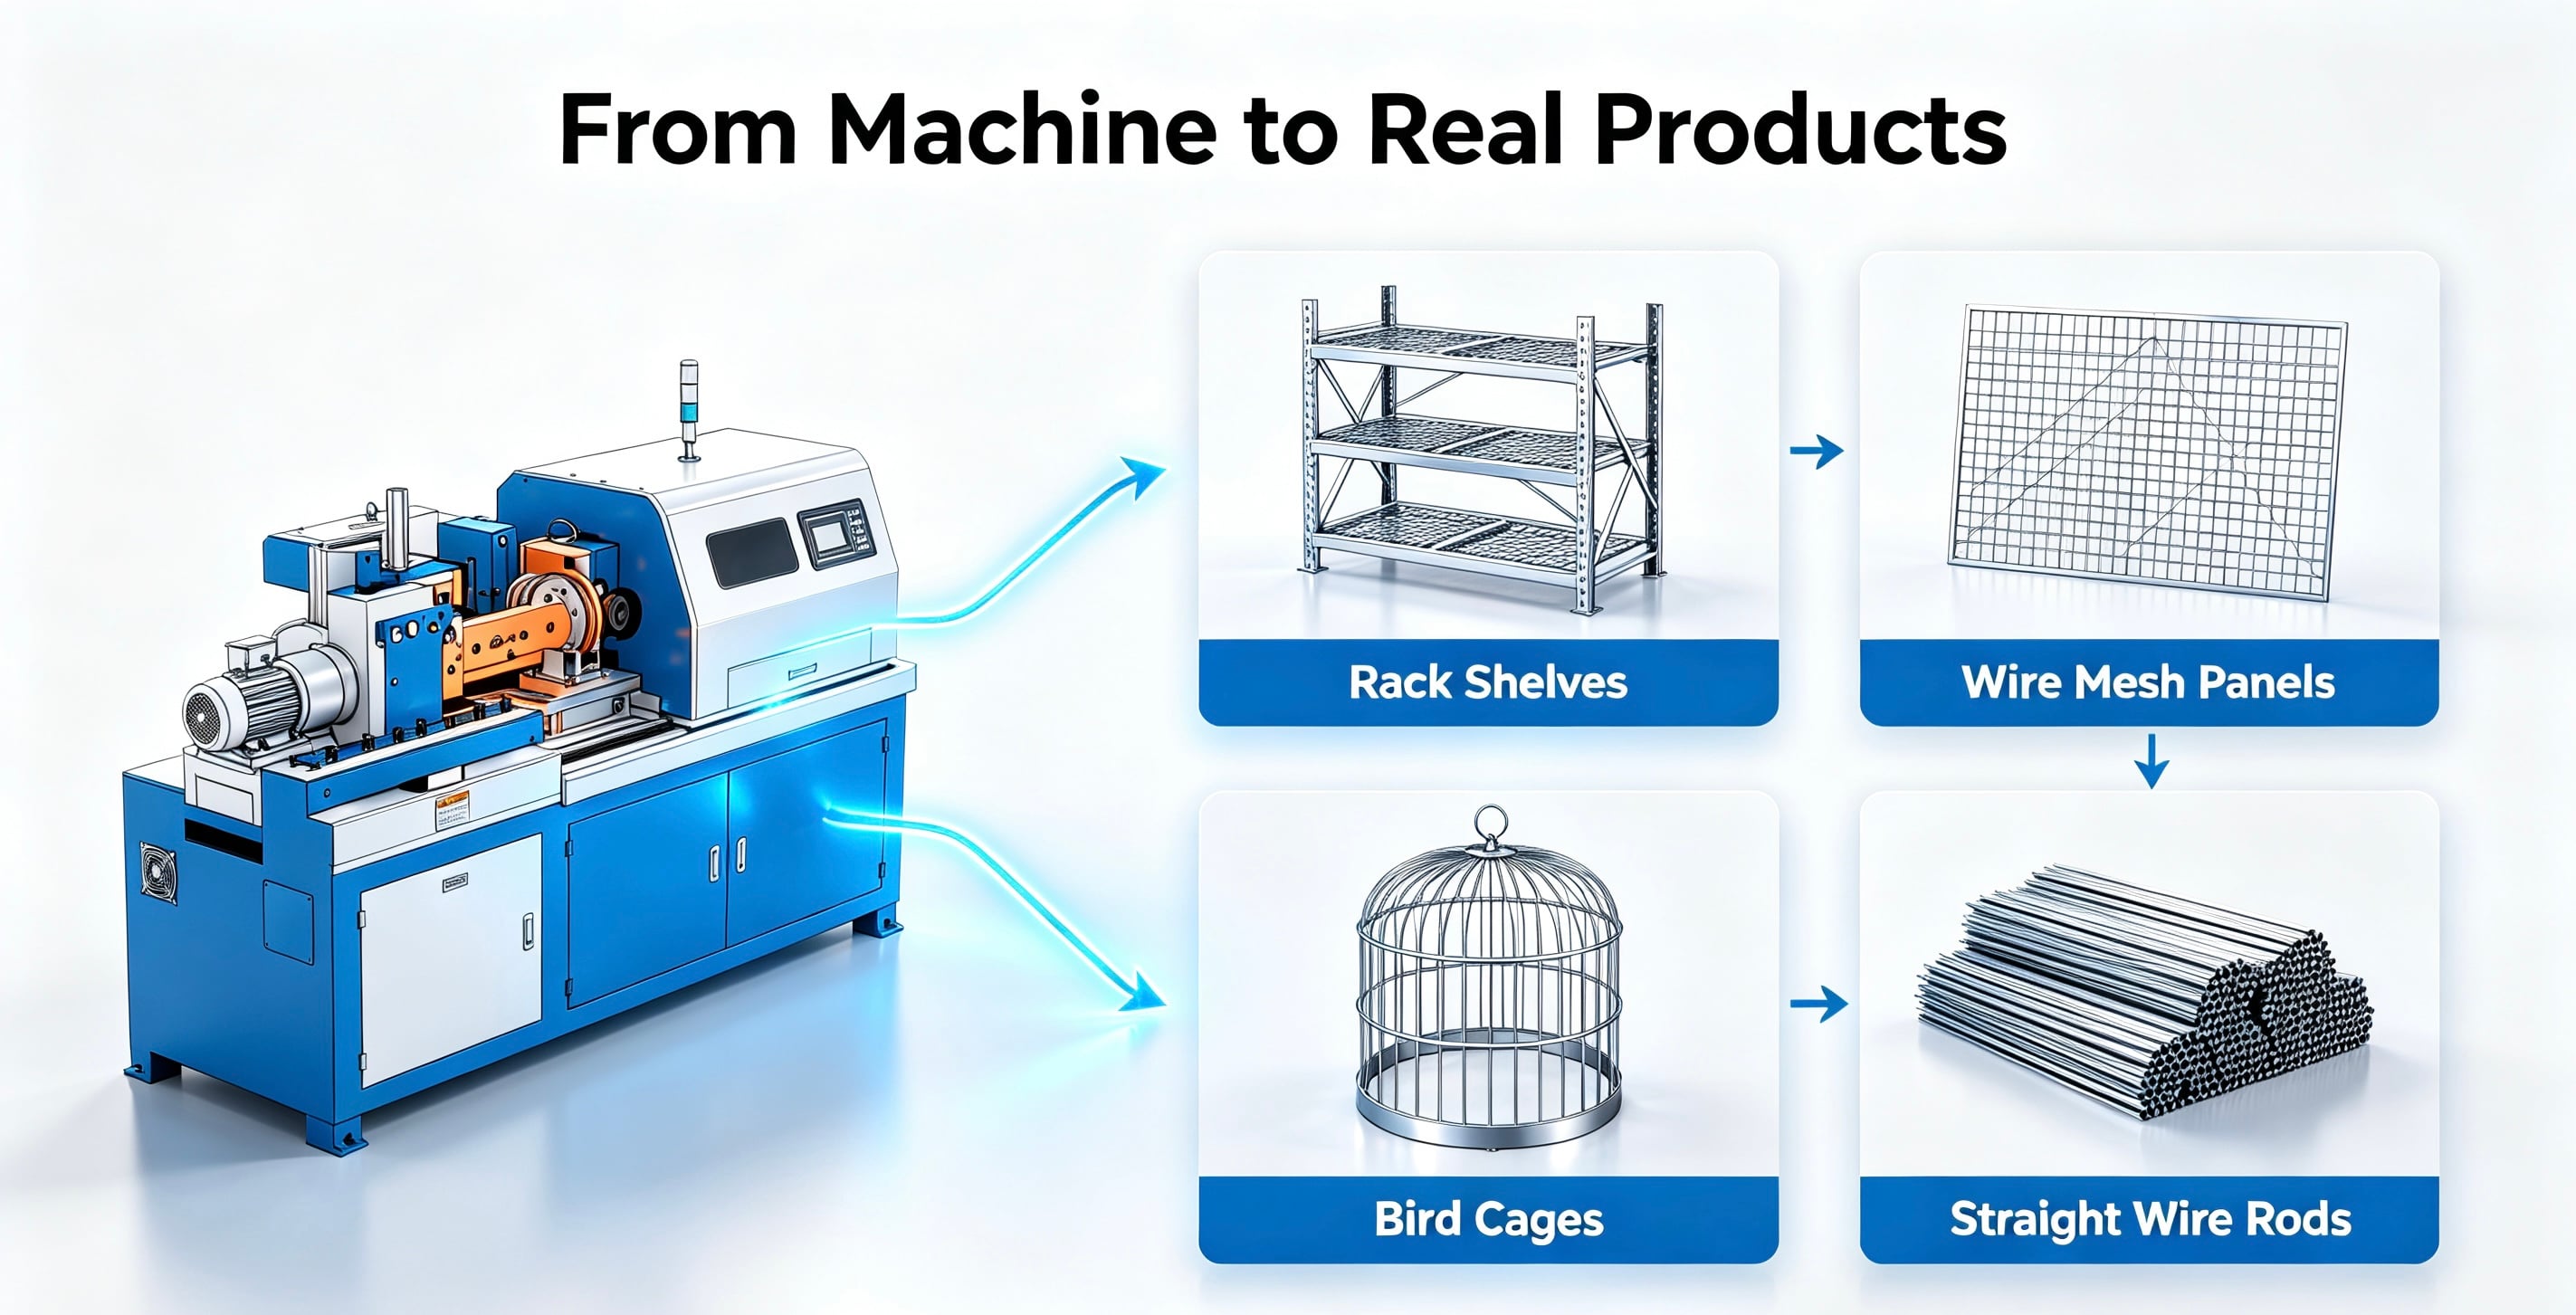
ไม่มีตัวเลือกใดที่เหนือกว่าทั้งหมด แอปพลิเคชันที่ต่างกันจะกำหนดลำดับความสำคัญที่ต่างกัน
สำหรับการผลิตตาข่ายและโครงสร้างตาข่ายลวด
หากลวดผ่านกระบวนการเหยียดให้ตรงและตัดอย่างต่อเนื่องก่อนเข้าสู่ขั้นตอนการเชื่อมหรือขึ้นรูปตาข่าย ปริมาณการผลิตจะมีความสำคัญมาก
การจัดวางเครื่องในรูปแบบฟลายอิงหรือแทร็กกิ้งอิงอาจเหมาะสมกว่าเมื่อสายการผลิตต้องการอัตราการผลิตสูงและหยุดชะงักน้อย
ช่วงผลิตภัณฑ์เครื่องเหยียดลวดของจินชุนยังถูกวางตำแหน่งให้สอดคล้องกับโซลูชันการเชื่อมตาข่ายและการผลิตแบบไลน์ ทำให้การจัดวางเหล่านี้เหมาะสมสำหรับการประเมินเวิร์กโฟลว์การประมวลผลลวดแบบบูรณาการ
สำหรับแร็กและผลิตภัณฑ์จัดเก็บ
ผู้ผลิตชั้นวางมักต้องการลวดตรงปริมาณมากสำหรับทำชั้นวาง โครงส่วนประกอบ และโครงรับ
หากสายการผลิตทำงานต่อเนื่องโดยมีกำลังการผลิตต่อวันสูง การตัดแบบฟลายอิง (flying shear) สามารถช่วยลดการหยุดซ้ำๆ ระหว่างการตัดได้
สำหรับการผลิตปริมาณน้อยหรือการผลิตแบบผสม การตัดแบบคงที่อาจเพียงพอแล้ว
สำหรับกรงนกและกรงสัตว์เลี้ยง
ผู้ผลิตกรงอาจต้องแปรรูปลวดหลายความยาวสำหรับแท่งแนวตั้ง ลวดแนวนอน และส่วนประกอบโครงสร้าง
ในกรณีนี้ เครื่องจักรที่ดีที่สุดขึ้นอยู่กับจำนวนความยาวที่แตกต่างกันที่ต้องการเป็นหลัก
หากมีการเปลี่ยนขนาดบ่อยครั้ง ระบบควบคุม การจัดการสูตรการผลิต (recipe management) และกระบวนการเปลี่ยนงาน (changeover) จะมีความสำคัญไม่แพ้หลักการตัดเอง
จินชุนจัดระบบที่ใช้ผลิตกรงนกและกรงสัตว์เลี้ยงไว้ในกลุ่มโซลูชันการผลิตลวดโดยรวมของบริษัท
สำหรับลวดตรงยาว
ลวดตรงยาวเป็นหนึ่งในพื้นที่ที่ความเสถียรในการตัดมีความสำคัญเป็นพิเศษ
เมื่อผลิตชิ้นงานที่มีความยาวมากขึ้น ความแปรผันใด ๆ ในการป้อนวัสดุ การทำให้ตรง หรือการตัด จะสังเกตเห็นได้ชัดเจนยิ่งขึ้น
สำหรับการผลิตลวดยาวในปริมาณสูง เทคโนโลยีการตัดแบบต่อเนื่อง เช่น flying shear หรือ tracking shear อาจควรพิจารณาอย่างละเอียดยิ่งขึ้น
อย่างไรก็ตาม สำหรับการผลิตในระดับปานกลาง โซลูชันการตัดแบบคงที่ก็ยังสามารถเหมาะสมทางเทคนิคอยู่
ผู้ซื้อควรให้ข้อมูลอะไรบ้างก่อนขอใบเสนอราคา
หนึ่งในข้อผิดพลาดที่ใหญ่ที่สุดในการซื้อเครื่องจักรสำหรับลวด คือการถามว่า
“เครื่องทำให้ลวดตรงของท่านราคาเท่าไร”
โดยไม่ระบุความต้องการในการผลิต
ใบเสนอราคาที่มีความเป็นมืออาชีพควรอิงตามการใช้งานจริง
1. วัสดุลวด
โปรดแจ้งผู้ผลิตให้ทราบวัสดุที่แน่นอนที่สุดเท่าที่จะเป็นไปได้
ตัวอย่างเช่น:
- เหล็กอ่อน
- เหล็กไร้ขัด 304
- สแตนเลส 316
- เหล็กชุบสังกะสี
- ทองแดง
- อลูมิเนียม
เกรดของวัสดุสามารถส่งผลต่อแรงในการจัดแนว ความมั่นคงของการป้อนวัสดุ และข้อกำหนดในการตัด
2. เส้นผ่านศูนย์กลางลวดที่แน่นอน
ห้ามระบุเพียงแค่ว่าเป็น "ลวดขนาดเล็ก" หรือ "ประมาณ 3 มม."
โปรดระบุช่วงค่าที่แท้จริง เช่น:
2.0–3.0 มม.
หรือ:
3.2 มม.
3. ความยาวลวดสำเร็จรูป
โปรดระบุทั้งขนาดมาตรฐานและช่วงขนาดทั้งหมด
ตัวอย่างเช่น:
500 มม. / 800 มม. / 1,200 มม. / 1,500 มม.
ข้อมูลนี้ช่วยให้กำหนดการจัดวางระบบการป้อนและการตัดที่เหมาะสมได้
4. ความคลาดเคลื่อนของความยาว
ข้อนี้มีความสำคัญอย่างยิ่งสำหรับลูกค้าที่จัดส่งชิ้นส่วนไปยังสายการเชื่อมหรือสายการดัดอัตโนมัติ
แจ้งผู้ผลิตว่าค่าความคลาดเคลื่อนที่คุณยอมรับได้คือ:
±1 มม.
±0.5 มม.
หรือข้อกำหนดอื่นใด
5. การผลิตเป้าหมาย
เครื่องจักรที่สามารถผลิตชิ้นงานได้ 5,000 ชิ้นต่อวัน ไม่จำเป็นต้องเหมาะสมกับการผลิต 50,000 ชิ้นต่อวัน
แจ้งผู้จัดจำหน่ายของคุณ:
- ชิ้นต่อชั่วโมง
- ชิ้นต่อวัน
- กะต่อวัน
- การผลิตในอนาคตที่คาดไว้
ข้อมูลนี้ช่วยในการพิจารณาว่าการตัดแบบคงที่ การตัดแบบติดตาม (tracking shear) หรือการตัดแบบเคลื่อนที่ (flying shear) มีเหตุผลเชิงเศรษฐศาสตร์เพียงพอหรือไม่
6. การประยุกต์ใช้ผลิตภัณฑ์สำเร็จรูป
ภาพถ่ายหรือภาพวาดของผลิตภัณฑ์สามารถมีประโยชน์อย่างยิ่ง
ตัวอย่างเช่น:
ลวดสำหรับชั้นวาง
ให้ข้อมูลน้อยกว่า
ลวดชุบสังกะสีขนาด 3.0 มม. ความยาว 1,200 มม. ความคลาดเคลื่อน ±1 มม. ผลิตได้วันละ 20,000 ชิ้น ใช้ในการเชื่อมโครงสร้างชั้นวาง
คำอธิบายแบบที่สองทำให้ผู้ผลิตเครื่องจักรสามารถประเมินความต้องการการผลิตโดยรวมได้อย่างครบถ้วน
รายการตรวจสอบการทดลองใช้เครื่องจักรและการรับรอง
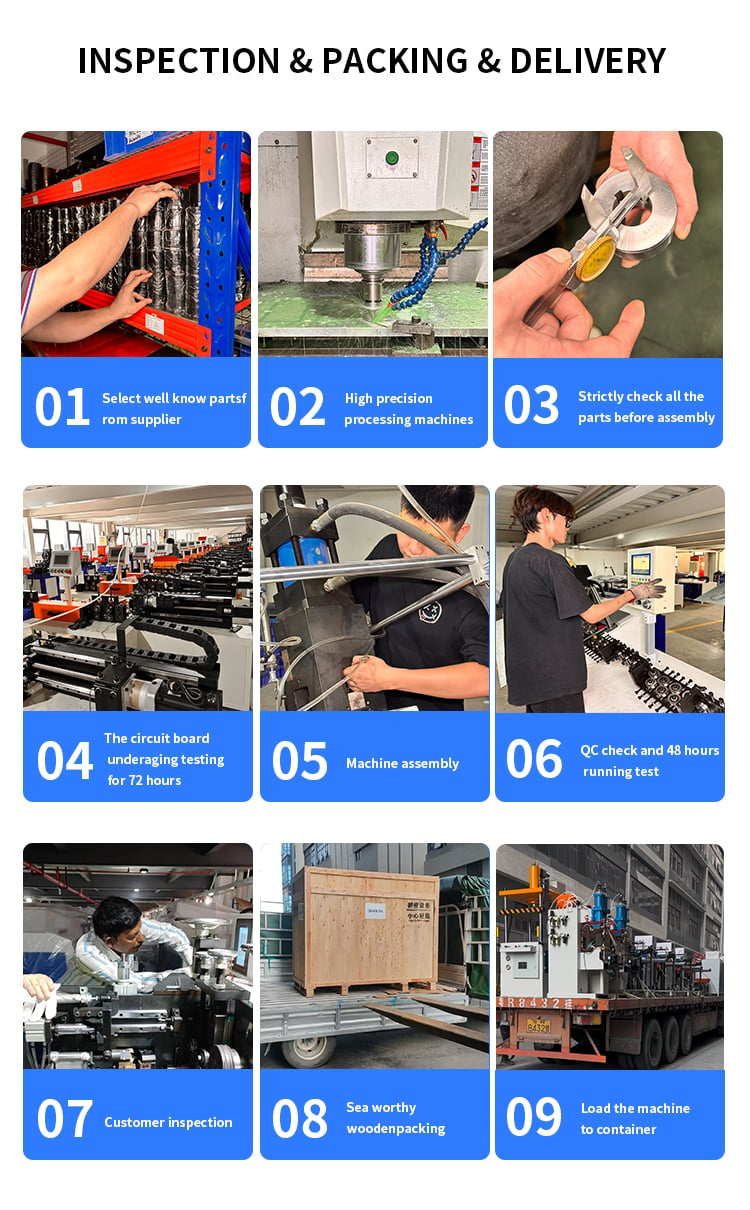
ก่อนการซื้อ ห้ามประเมินเครื่องจักรเพียงจากการดูการทำงานของเครื่องจักรเปล่าเท่านั้น
การทดลองใช้เครื่องจักรอย่างเหมาะสมควรใช้วัสดุจริงของท่าน
การทดสอบที่ 1: ความเข้ากันได้ของวัสดุ
ใช้เกรดและเส้นผ่านศูนย์กลางของลวดที่จะนำไปใช้จริงในการผลิต
การทดสอบที่ 2: ความตรงของลวด
ตรวจสอบลวดที่ผ่านการขึ้นรูปแล้วบนพื้นผิวอ้างอิงที่เรียบ หรือโดยใช้วิธีการวัดที่ตกลงกันไว้ล่วงหน้าในการประชุมเชิงเทคนิค
การทดสอบที่ 3: ความยาวที่ตัด
วัดชิ้นส่วนที่ผ่านการขึ้นรูปแล้วหลายชิ้น แทนที่จะตรวจสอบตัวอย่างเพียงชิ้นเดียว
สิ่งนี้ช่วยให้ประเมินได้ว่าเครื่องจักรสามารถรักษาความแม่นยำของความยาวได้อย่างสม่ำเสมอในระหว่างการทำงานอย่างต่อเนื่อง
การทดสอบที่ 4: คุณภาพปลายลวดที่ถูกตัด
ตรวจสอบปลายลวดว่ามีรอยคมเกิน (burrs) การบิดเบี้ยว และความสม่ำเสมอหรือไม่
ข้อนี้มีความสำคัญเป็นพิเศษเมื่อลวดจะถูกนำไปขึ้นรูปโค้งหรือเชื่อมต่อโดยตรง
การทดสอบที่ 5: ความเร็วในการผลิต
ห้ามเปรียบเทียบความเร็วของเครื่องจักรโดยไม่ระบุเงื่อนไขการผลิตที่ชัดเจน
ผลผลิตจริงขึ้นอยู่กับเส้นผ่านศูนย์กลางลวด วัสดุ ความยาวสุดท้ายที่ต้องการ รอบการตัด และการตั้งค่าเครื่องจักร
การทดสอบที่ 6: การเปลี่ยนงาน
สอบถามว่าผู้ปฏิบัติงานสามารถเปลี่ยนระหว่างเส้นผ่านศูนย์กลางลวดและระยะการตัดที่ต่างกันได้ง่ายเพียงใด
สำหรับโรงงานที่ผลิตสินค้าหลายชนิด เวลาในการเปลี่ยนงานอาจส่งผลกระทบอย่างมากต่อผลผลิตโดยรวม
การทดสอบที่ 7: มาตรฐานการรับรอง
ก่อนสั่งซื้อ ให้กำหนดเกณฑ์การรับรองที่วัดค่าได้:
- วัสดุ
- เส้นผ่านศูนย์กลางของลวด
- ความยาวสาย
- ความอดทนความยาว
- ข้อกำหนดด้านความตรง
- คุณภาพการตัด
- ผลผลิตเป้าหมาย
- เวลาทำงานต่อเนื่อง
สิ่งนี้จะสร้างพื้นฐานที่ชัดเจนยิ่งขึ้นสำหรับการรับรองเครื่องจักร และหลีกเลี่ยงความเข้าใจผิดหลังการส่งมอบ
ควรเลือกระหว่างเครื่องตัดแบบฟลายอิงเชียร์ เครื่องตัดแบบฟิกซ์คัต และเครื่องตัดแบบแทร็กกิ้งเชียร์อย่างไร
วิธีง่ายๆ ในการพิจารณาโซลูชันทั้งสามแบบคือ
| ข้อกำหนด | แนวทางที่แนะนำ |
|---|---|
| ผลผลิตระดับปานกลาง รอบการตัดที่เรียบง่าย | ฟิกซ์คัต |
| ประสิทธิภาพการผลิตสูงขึ้นด้วยการตัดแบบซิงโครไนซ์ | แทร็กกิ้งเชียร์ |
| การผลิตต่อเนื่องในปริมาณมาก | ฟลายอิงเชียร์ |
| วัสดุลวดหลายชนิด | ยืนยันการตั้งค่าเฉพาะสำหรับวัสดุแต่ละชนิด |
| ความยาวสินค้าสำเร็จรูปหลายขนาด | ให้ความสำคัญกับการควบคุมและการเปลี่ยนแปลง |
| ข้อกำหนดด้านมิติสำหรับกระบวนการขั้นต่ำอย่างเข้มงวด | ยืนยันความคลาดเคลื่อนของความยาวที่ตัดผ่านการทดลอง |
ประเด็นที่สำคัญที่สุดคือ ระบบตัดที่ทันสมัยกว่าไม่ได้หมายความว่าจะเป็นการลงทุนที่ดีกว่าโดยอัตโนมัติ .
เครื่องที่เหมาะสมคือเครื่องที่สอดคล้องกับปริมาณการผลิตจริง คุณสมบัติของลวด มิติของผลิตภัณฑ์สำเร็จรูป และกระบวนการขั้นต่ำ
สรุป: เลือกเครื่องจัดแนวลวดตามข้อกำหนดการผลิตของคุณ ไม่ใช่เพียงแค่เลือกตามเครื่องตัด
เอ เครื่องปรับเส้นลวดให้ตรงพร้อมเครื่องตัดแบบบินได้ เป็นตัวเลือกที่แข็งแกร่งเมื่อการผลิตแบบต่อเนื่องในปริมาณสูงและการลดการหยุดชะงักระหว่างการตัดเป็นสิ่งสำคัญ เครื่องจัดแนวลวดแบบตัดคงที่สามารถเป็นทางเลือกที่เหมาะสมสำหรับการผลิตที่เรียบง่ายและปริมาณปานกลาง ในขณะที่เครื่องจัดแนวลวดแบบตัดแบบติดตาม (tracking shear) มอบทางเลือกอีกแบบสำหรับผู้ผลิตที่ต้องการการตัดแบบประสานงานกับการเคลื่อนที่ของลวดอย่างต่อเนื่อง
ผลิตภัณฑ์ของ Jinchun ครอบคลุมทั้งสามรูปแบบ ทำให้สามารถเลือกเครื่องจักรให้สอดคล้องกับความต้องการการประมวลผลลวดที่แตกต่างกันได้
ก่อนขอใบเสนอราคา โปรดส่งข้อมูลของคุณมาให้เรา รูปวาดหรือภาพถ่ายของผลิตภัณฑ์ วัสดุลวด เส้นผ่านศูนย์กลางลวดที่แน่นอน ความยาวสุดท้ายที่ต้องการ ความคลาดเคลื่อนเชิงมิติที่กำหนด และปริมาณการผลิตเป้าหมาย .
ด้วยข้อมูลเหล่านี้ จินชุนสามารถประเมินการใช้งานของท่านและแนะนำ เครื่องปรับแนวและตัดลวดที่เหมาะสม แทนที่จะเสนอเพียงรุ่นเครื่องมาตรฐานเท่านั้น
สารบัญ
- ฟลายอิงชีร์ ตัดแบบคงที่ และแทร็กกิ้งชีร์ หมายถึงอะไร?
- วิธีการตัดส่งผลต่อความเร็วของสายการผลิตและการหยุดทำงานอย่างไร
- ความแม่นยำของความยาวที่ตัด, คุณภาพพื้นผิว และความเหมาะสมของวัสดุ
- เครื่องชนิดใดเหมาะที่สุดสำหรับการผลิตตาข่าย แร็ก ตะกร้า และลวดตรงยาว
- ผู้ซื้อควรให้ข้อมูลอะไรบ้างก่อนขอใบเสนอราคา
- รายการตรวจสอบการทดลองใช้เครื่องจักรและการรับรอง
- ควรเลือกระหว่างเครื่องตัดแบบฟลายอิงเชียร์ เครื่องตัดแบบฟิกซ์คัต และเครื่องตัดแบบแทร็กกิ้งเชียร์อย่างไร
- สรุป: เลือกเครื่องจัดแนวลวดตามข้อกำหนดการผลิตของคุณ ไม่ใช่เพียงแค่เลือกตามเครื่องตัด