 EN


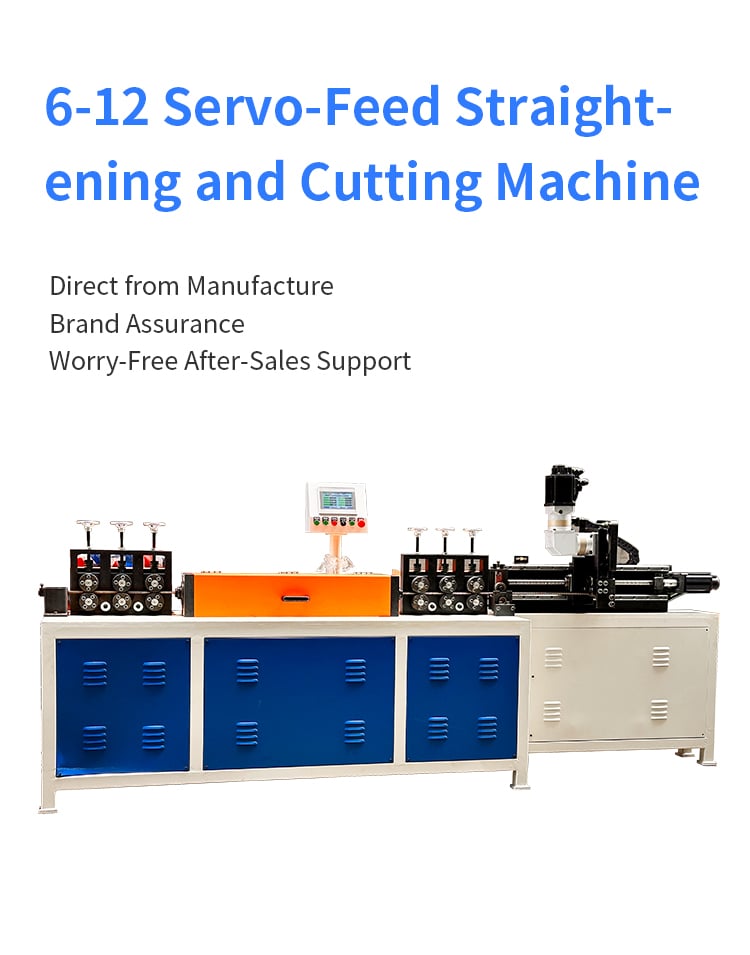
اختيار سلك آلة فرد الشعر ليست فقط مسألة قطر السلك أو سرعة الجهاز. بالنسبة للمصنّعين الذين يشترون جهازًا جديدًا لتصويب الأسلاك مع قص طائر ، فإن طريقة القص قد تؤثر مباشرةً على كفاءة الإنتاج، واتساق طول القطع، ومعالجة المادة، وجودة العمليات اللاحقة.
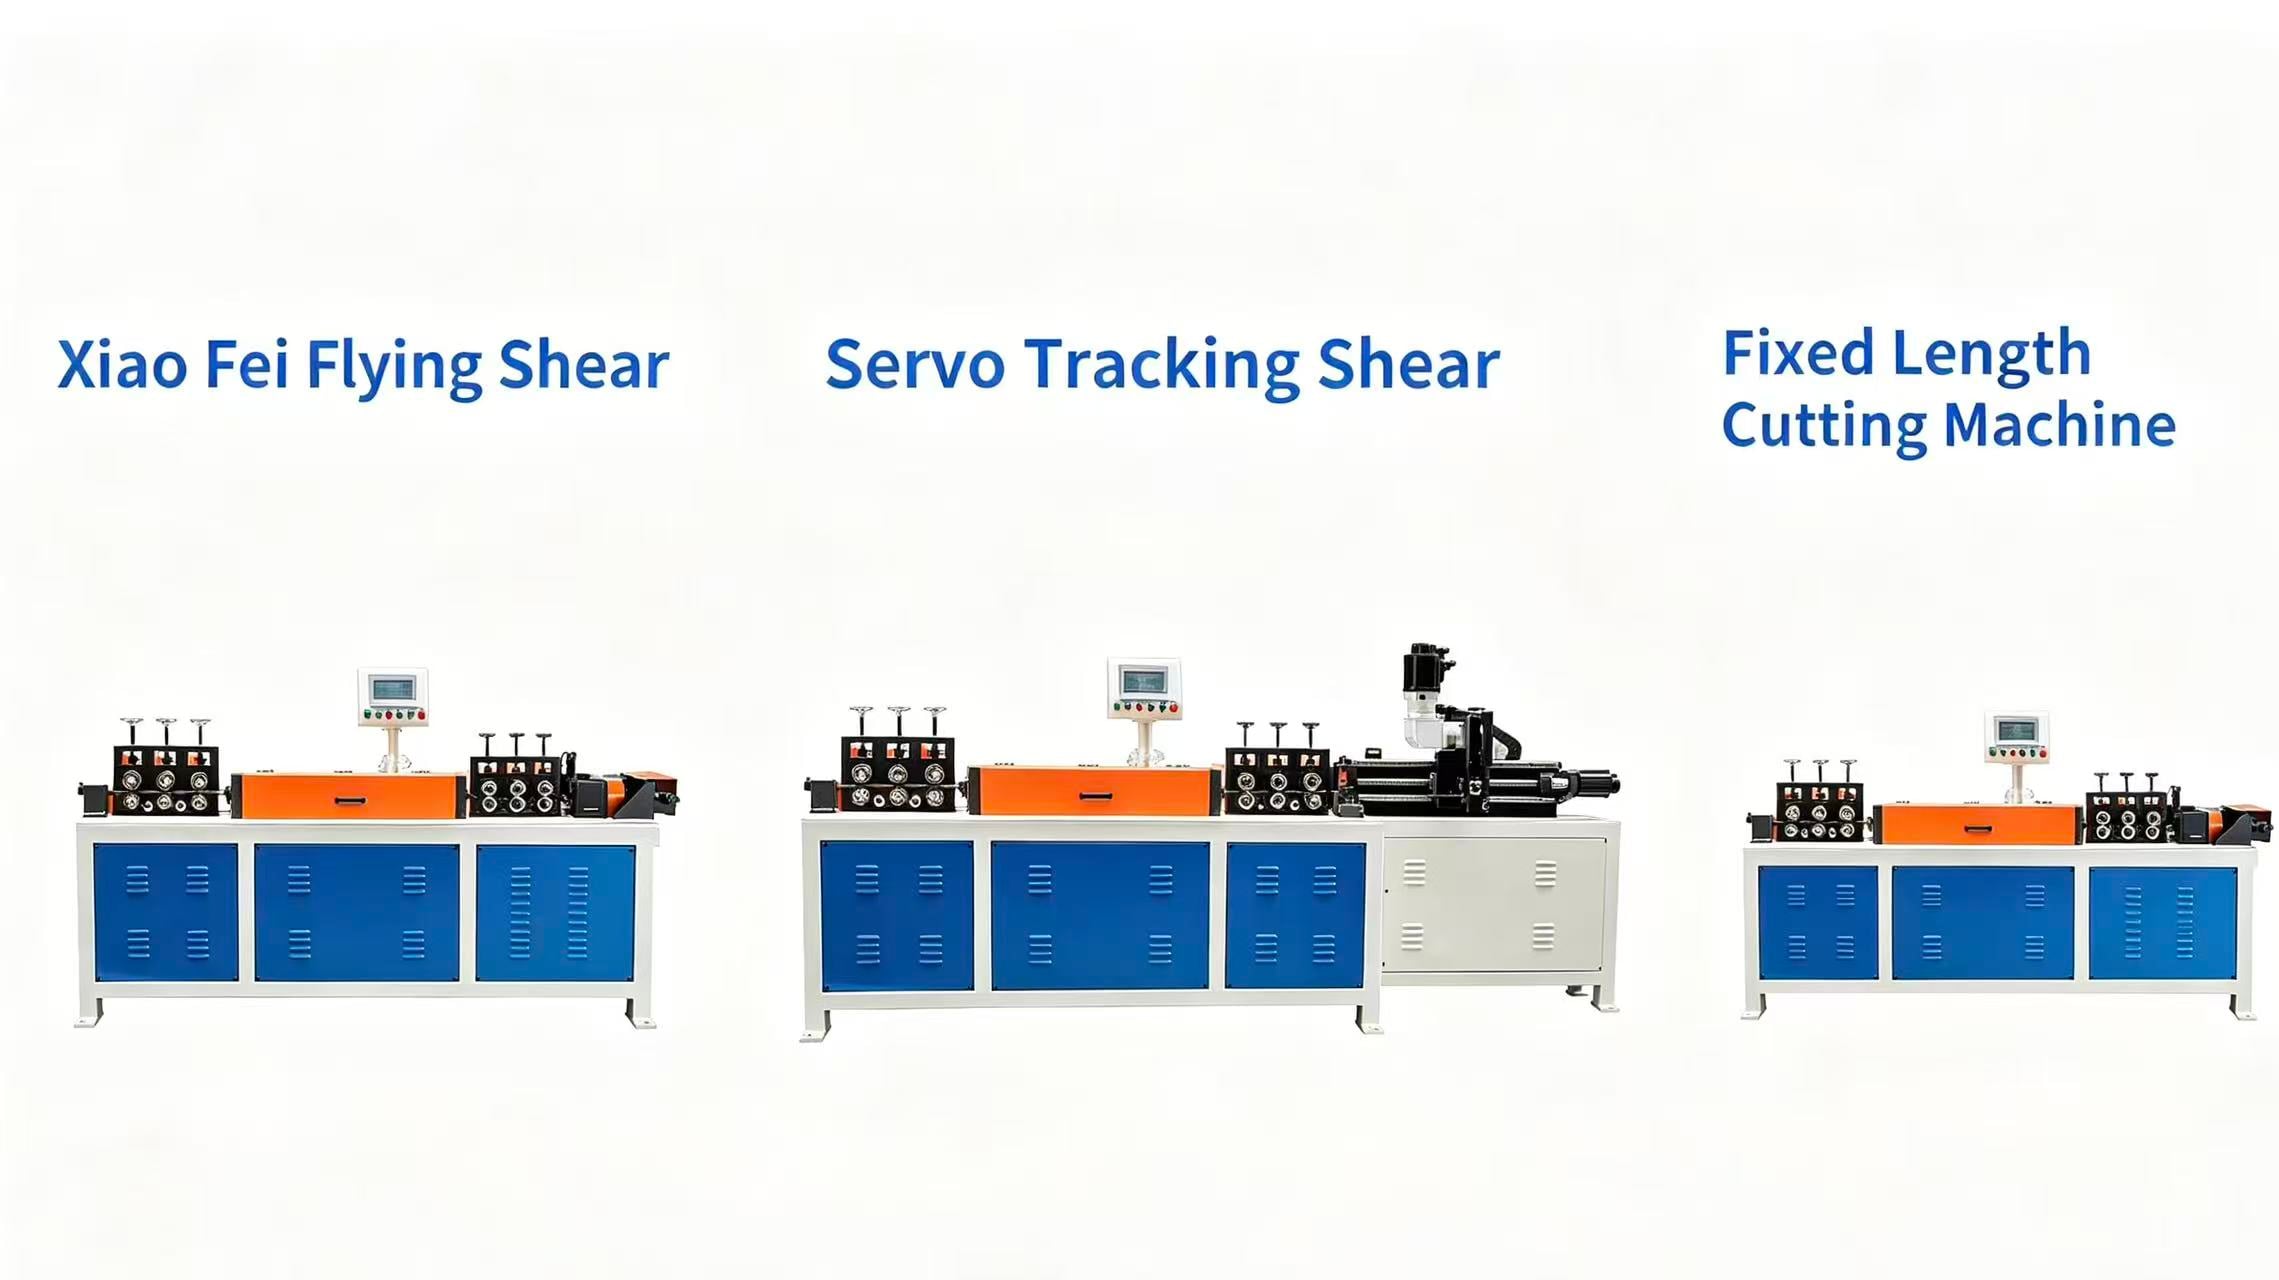
ففي بعض المصانع، يكفي نظام قص ثابت. أما في الإنتاج المستمر عالي السرعة، فقد يكون القص الطائر الخيار الأفضل. أما في التطبيقات التي تتطلب أسلاكًا مستقيمة طويلةً مع أقل انقطاعٍ ممكنٍ أثناء القص، فإن جهاز تصويب وقص يتبع الحركة يمكنه تحقيق توازنٍ مختلفٍ بين الإنتاجية وأداء القص.
تقدم شركة جينتشون لأتمتة الصناعة جميع التكوينات الثلاثة — القص الطائر، والقص الثابت، والقص المتبع للحركة — ضمن نطاق معداتها لتصويب وقطع الأسلاك.
إذن، كيف ينبغي للمشتري أن يختار؟
يعتمد الجواب على نوع مادة السلك وقطره والطول المطلوب للمنتج النهائي والمخرج المطلوب والعملية الإنتاجية اللاحقة.
ما المقصود بالقص الطائر والقص الثابت والقص المتبع للحركة؟
قبل مقارنة الآلات، من المهم فهم ما يتغيّر فعليًّا بين طرق القطع الثلاثة. 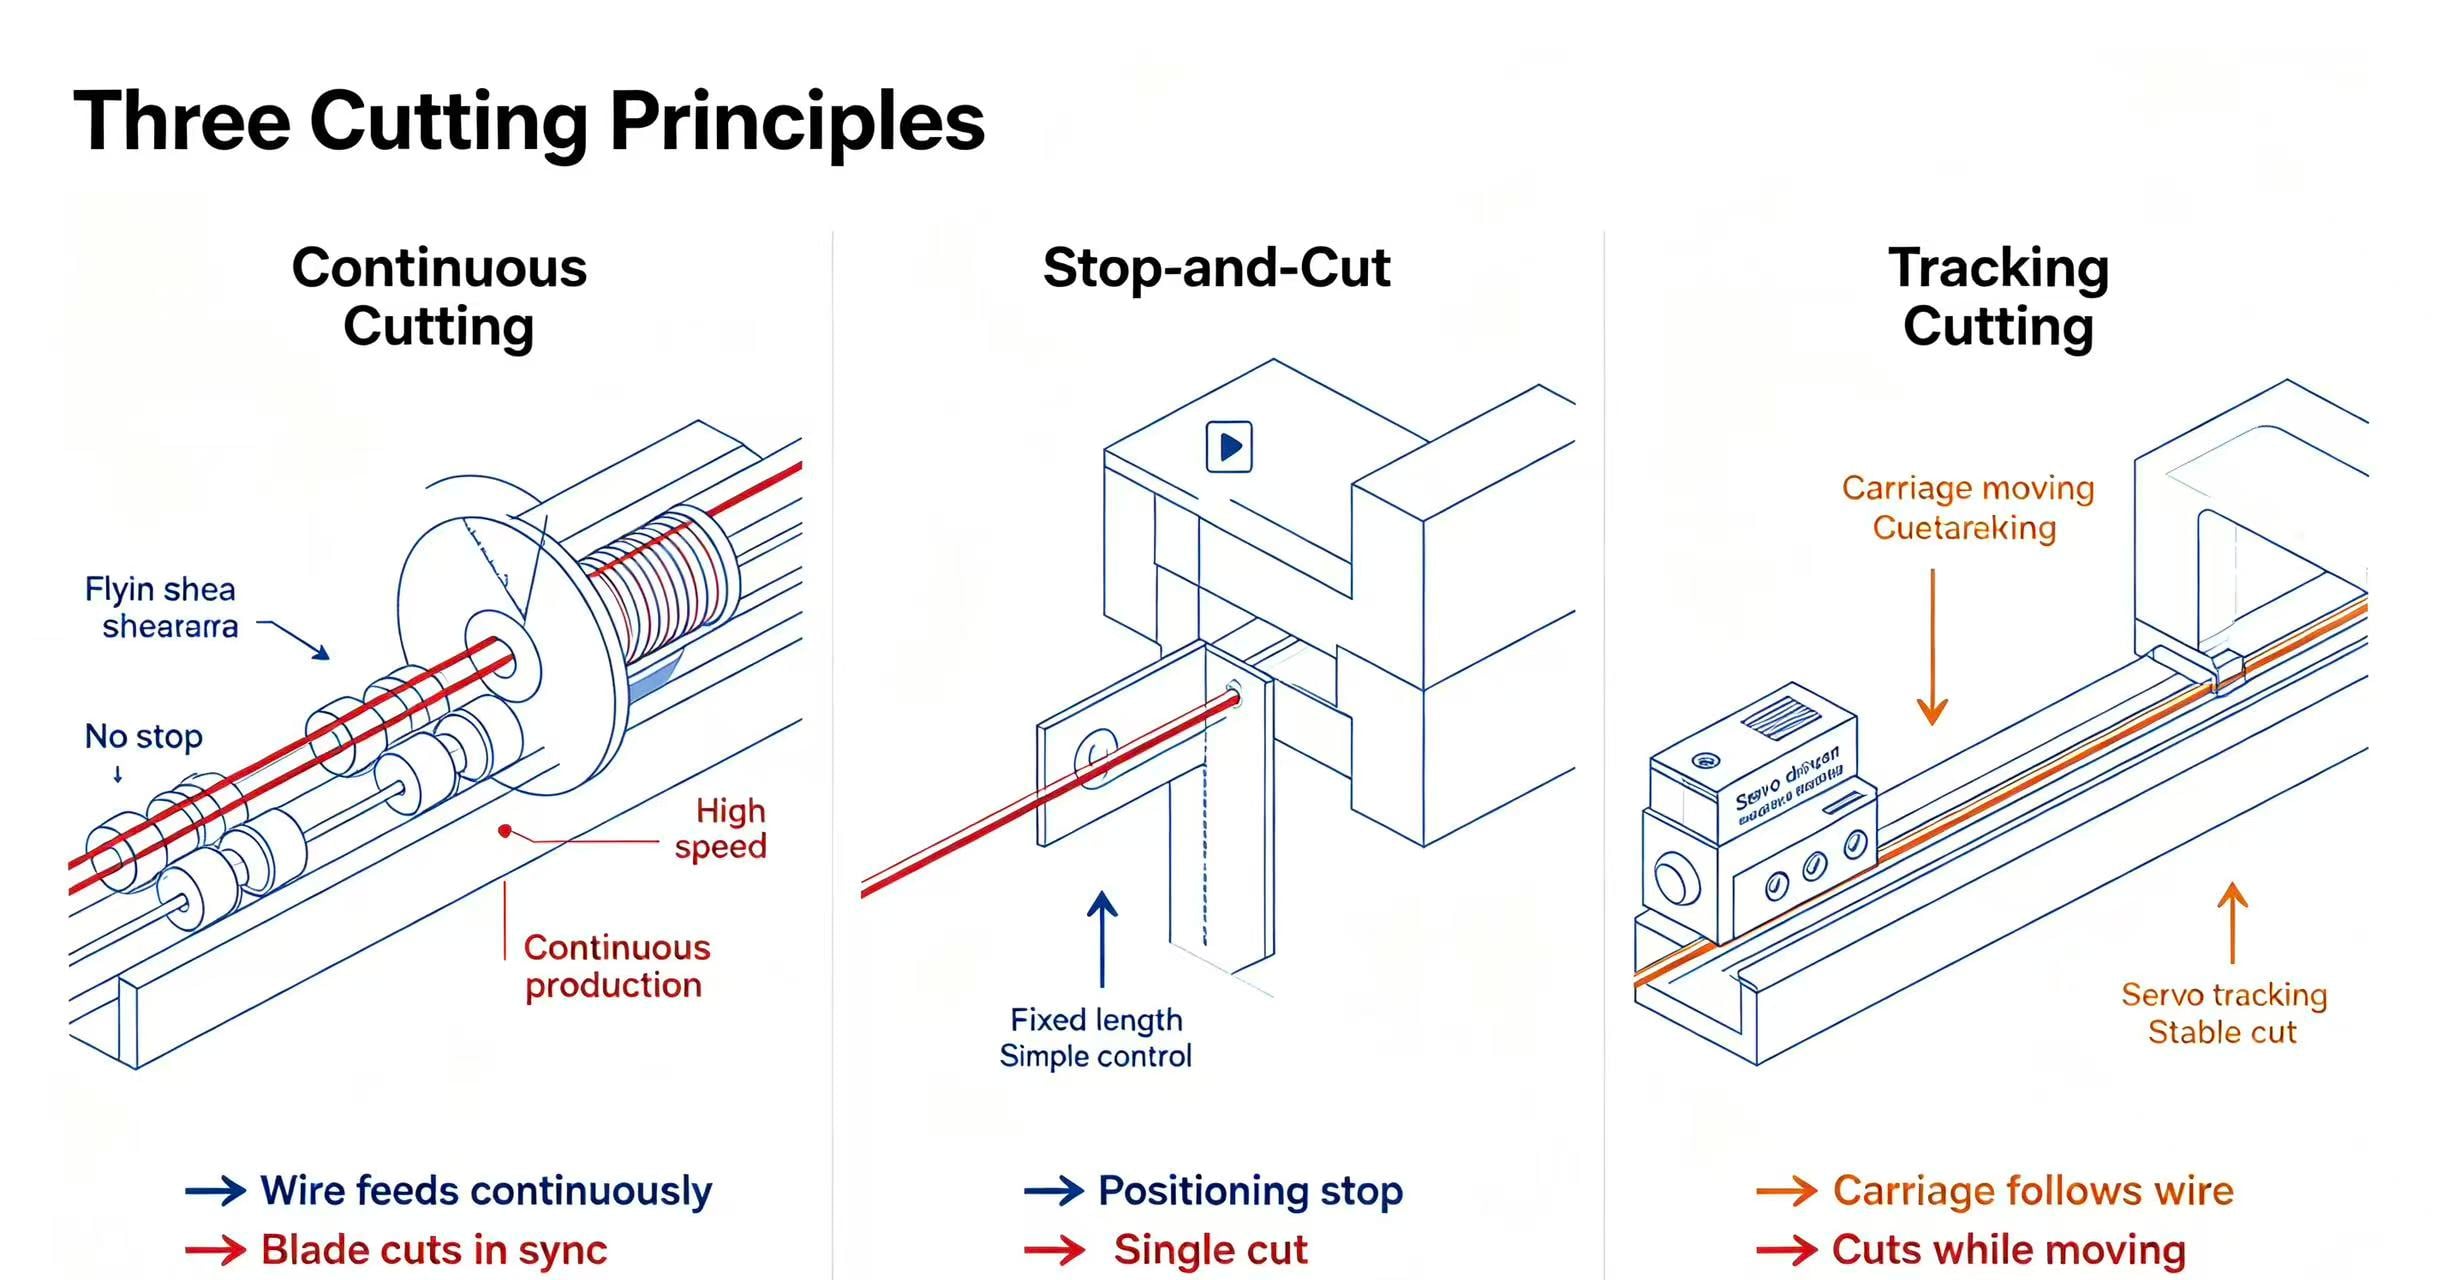
القص المتحرك
يقوم القص المتحرك بقطع السلك أثناء استمرار خط الإنتاج في التغذية. وبدلًا من إيقاف السلك تمامًا عند كل قطعة، فإن آلية القطع تتماشى مع حركة المادة وتُنفِّذ عملية القطع أثناء الإنتاج المستمر.
وهذا التصميم يكتسب قيمة كبيرة جدًّا عندما تكون سرعة الإنتاج أولوية رئيسية. وتتموضع معدات القص المتحرك من شركة جينتشون لعمليات التسوية والقطع المستمرة، مع أنظمة تغذية وقطع خاضعة للتحكم بالمحركات servo. ويشمل نطاق منتجاتها آلات مصمَّمة لتطبيقات أسلاك الفولاذ والفولاذ المقاوم للصدأ والنحاس والألومنيوم.
وأكبر ميزةٍ هي ببساطةٍ:
لا يحتاج السلك إلى التوقف في كل مرة تُجرِّب فيها الآلة عملية القطع.
وهذا يمكن أن يقلل من انقطاعات الإنتاج الناجمة عن دورات التشغيل والإيقاف المتكررة، ما يجعل القص المتحرك خيارًا جذّابًا بشكل خاص لإنتاج الأسلاك المستقيمة بكميات كبيرة. 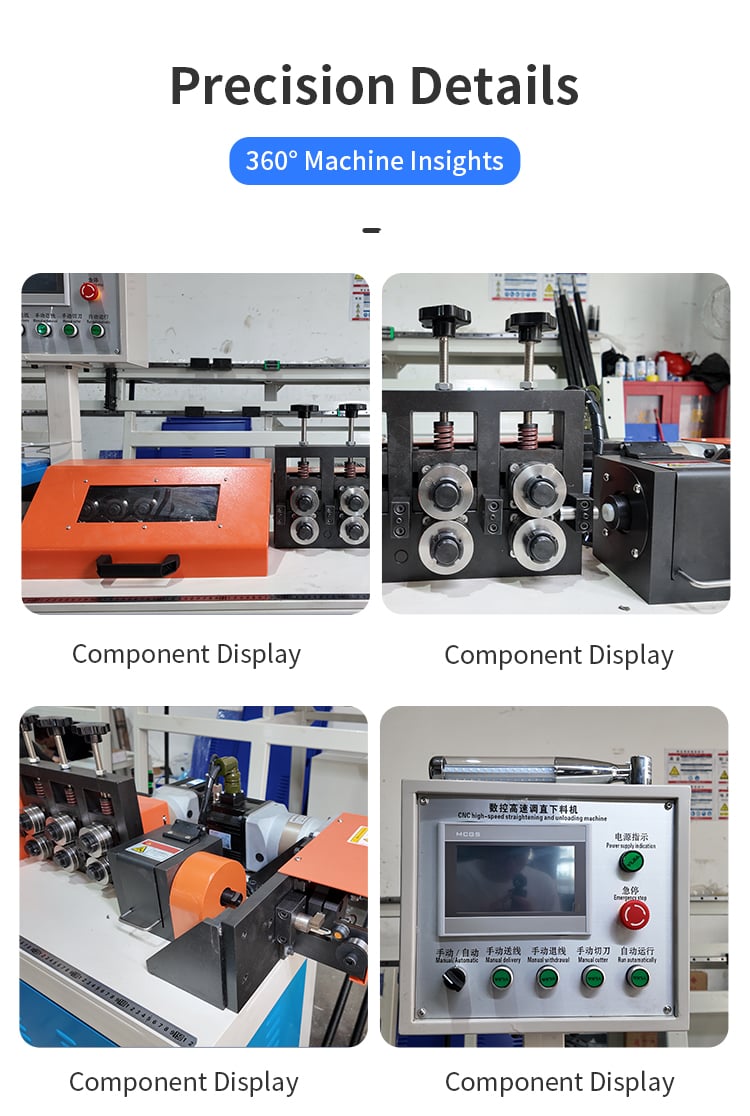
القطع الثابت
تستخدم آلة تسوية القطع الثابتة موضع قطع ثابتًا. ويُمدّ الطرف إلى الطول المطلوب، ثم تتوقف الخط أو تتباطأ مؤقتًا للقطع، ويتم إخراج الطرف المقطوع قبل بدء الدورة التالية.
وبالمقارنة مع القاطعة الطائرة، فإن مبدأ العمل أبسط.
وبالنسبة للمصنّعين ذوي أحجام الإنتاج المعتدلة أو أطوال القطع القياسية نسبيًّا، قد تكون هذه الحلّ عمليًّا واقتصاديًّا. فغالبًا لا داعي لدفع تكلفة نظام قطع أكثر تعقيدًا عندما لا تكون سرعة الإنتاج هي العامل المحدِّد الرئيسي.
وبالتالي فإن السؤال الجوهري ليس:
«أيُّ آلةٍ أكثر تقدُّمًا؟»
إنه:
«هل يتطلّب إنتاجي فعليًّا قطعًا مستمرًّا عالي السرعة؟»
وفي بعض المصانع، تكون الإجابة «لا». 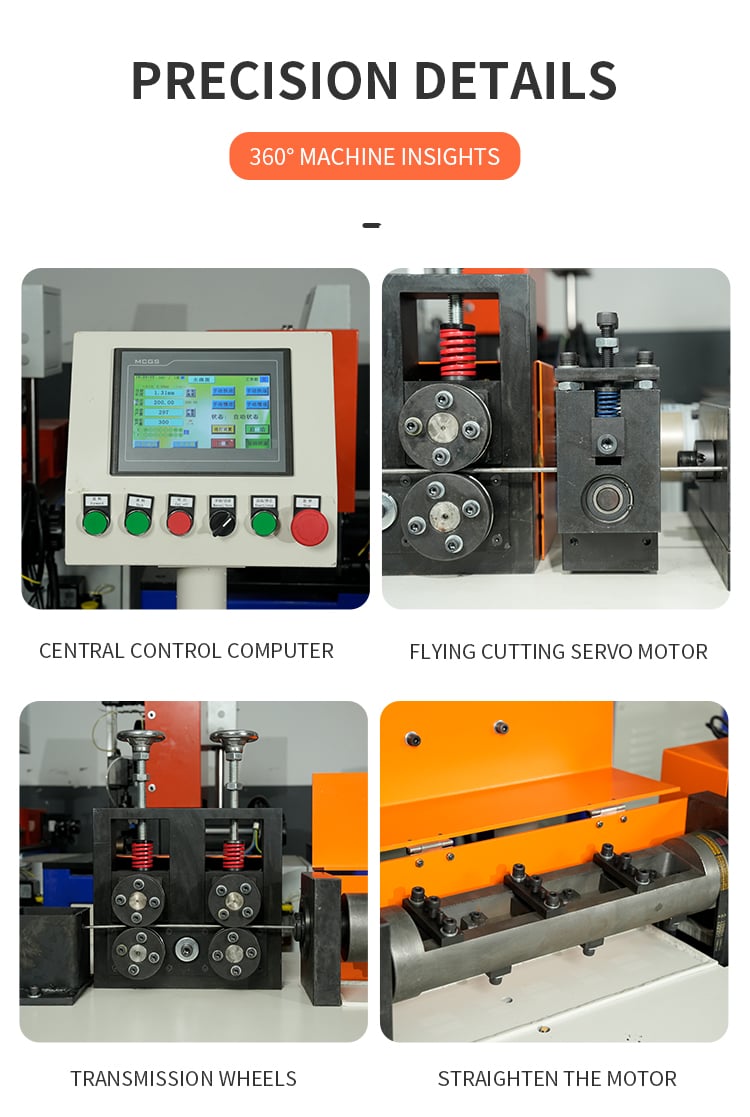
٣. القاطعة المتتبِّعة
وتتبع القاطعة المتتبِّعة حركة الطرف أثناء عملية القطع بدلًا من الاعتماد على موضع قطع ثابت تمامًا.
وهذا يسمح للآلة بالاستمرار في تغذية الطرف بشكل مستمر أو شبه مستمر، مع تنسيق حركة القاطعة مع حركة الطرف.
الغرض هو إيجاد توازن بين كفاءة القطع والإنتاج المستمر المستقر. وتقدِّم شركة جينتشون حاليًّا نماذج قصٍّ تتبعية لمتطلبات معالجة الأسلاك المختلفة، بما في ذلك التكوينات المُدرَجة لمقاسات الأسلاك مثل ٢–٦ مم، و٣–٨ مم والتطبيقات الأكبر.
بالنسبة للمشترين الذين يحتاجون إلى إنتاجية أعلى، لكن منتجاتهم أو ظروف المواد تجعل نظام القطع الثابت البسيط أقل جاذبية، فإن نظام القص المتبع يستحق التقييم. 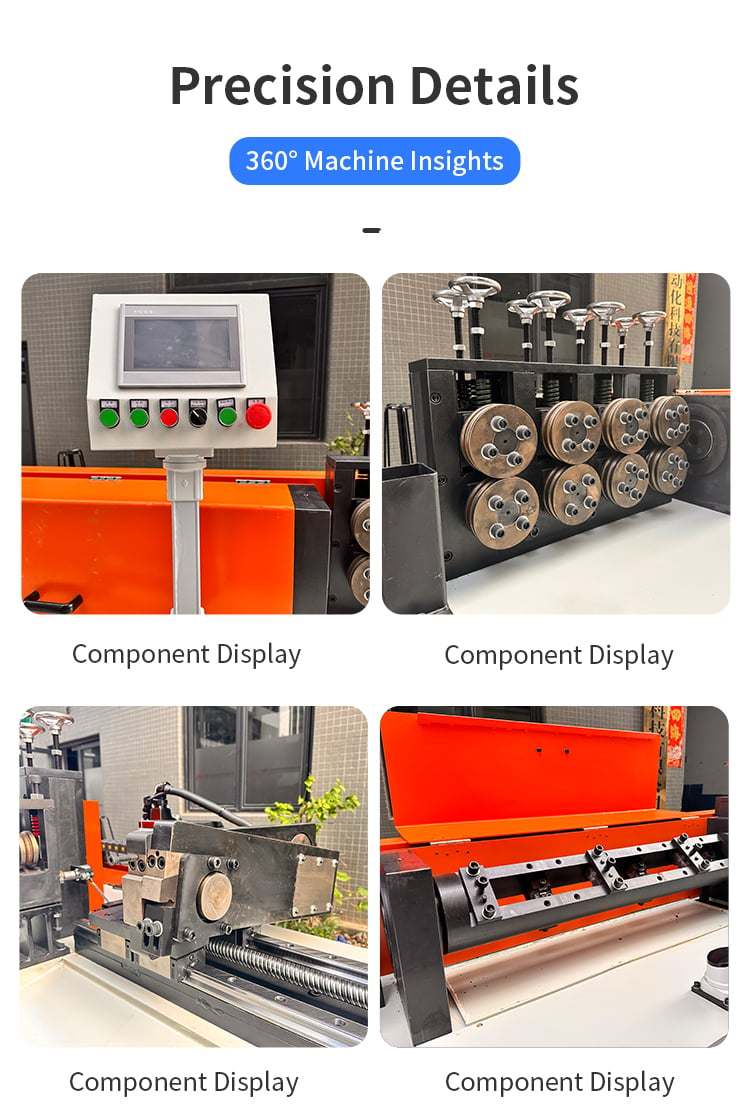
كيف يؤثر أسلوب القطع على سرعة الخط وعدد حالات التوقف؟
في إنتاج تسوية الأسلاك، يُعدُّ القطع غالبًا النقطة التي ينقطع عندها العملية المستمرة.
تصوَّر إنتاج أسلاك مستقيمة بطول مترين للرفوف.
يقوم خط القطع الثابت بتغذية السلك، ويصل إلى طول مترين، ثم يتوقف، ويقطع، ثم يُعاد ضبطه ويبدأ من جديد. وكل عملية قطع تُدخل انقطاعًا صغيرًا.
وعندما يزداد عدد القطع المنتهية، تتراكم هذه الانقطاعات الصغيرة.
القص الطائر: مصمَّم للإنتاج المستمر
الاستفادة الرئيسية من آلة تصويب الأسلاك مع القص الطائر هو أن القاطع يمكنه العمل أثناء حركة السلك.
وهذا مفيدٌ بشكل خاص في الطلبات الكبيرة الحجم، حيث يكتسب استغلال الماكينة وسرعة الخط أهميةً أكبر من بساطة هيكل الماكينة.
توصِف معلومات منتج قاطع جينتشون الطائر خصوصًا التغذية والقطع الخاضعين للتحكم بالمحركات المؤازرة، مع تطبيقات الاستقامة والقطع المستمرة. وتم إدراج نموذجٍ واحدٍ مصمَّمٍ لأسلاك يصل قطرها إلى ١٦ مم، ويحدِّد سرعة استقامة مستمرة تتراوح بين ٣٠ و٤٠ مترًا/دقيقة، وذلك حسب ظروف الإنتاج الفعلية ونوع المادة.
النقطة المهمة ليست السرعة القياسية وحدها.
أما القيمة الحقيقية فتنبع من الحفاظ على استقرار دورة الإنتاج مع تقليل التوقفات غير الضرورية إلى أدنى حدٍّ ممكن.
القص الثابت: دورة أبسط، لكنها تتضمَّن توقُّفات أكثر.
إن نظام القص الثابت يعتمد بطبيعته أكثر على دورة القص.
ومع ذلك، لا يزال بإمكانه الأداء بكفاءة عالية عندما يكون الإخراج المطلوب معتدلًا، وطول القص قياسيًّا، ولا توجد متطلبات قوية للتغذية غير المنقطعة.
لهذا النهج، ولعديدٍ من المصنّعين، لا سيما أولئك الذين يبدأون الأتمتة لأول مرة، توازنٌ معقولٌ بين استثمار الآلات واحتياجات الإنتاج.
قصٌّ متزامنٌ مع الحركة: حركة مستمرة مع قصٍّ متزامنٍ
يعمل القصُّ المتزامنُ مع الحركة عبر تنسيق حركة القصِّ مع حركة السلك.
قد يكون القصُّ المتزامنُ مع الحركة خياراً يستحقُّ التفكير فيه للمصانع التي تسعى إلى إنتاجٍ أكثر استمراريةً دون الانتقال مباشرةً إلى أسرع تهيئةٍ ممكنةٍ.
الاختيار الصحيح يعتمد في النهاية على الإنتاج المستهدف، وليس على مصطلحات الآلة وحدها.
دقة طول القطع، وجودة السطح، وملاءمة المادة
السرعة ليست سوى جزءٍ واحدٍ من قرار الشراء.
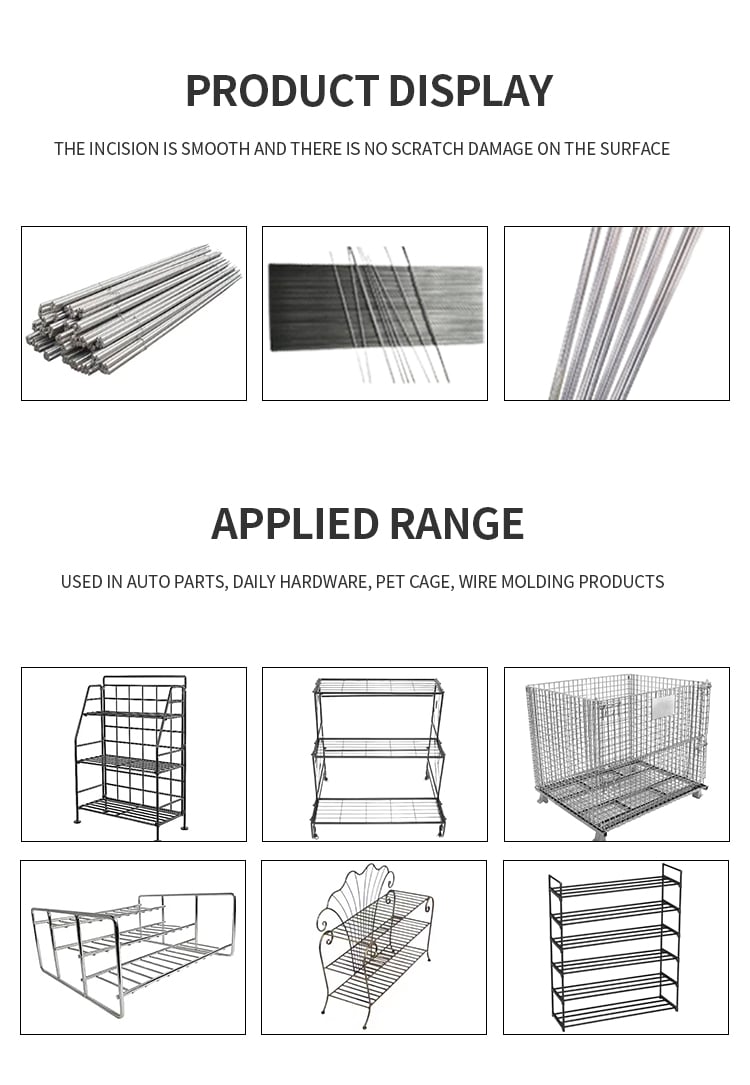
ويجب أن تضمن آلة التسوية والقطع أيضاً تحقيق أطوال قطع مقبولة، واستقرار استقامة السلك، وجودة قصٍّ مناسبةٍ للمنتج النهائي.
دقة طول القطع
ففي عمليات الثني أو اللحام اللاحقة، قد تؤدي عدم انتظام أطوال السلك إلى مشكلات أكبر من فرقٍ بسيطٍ في سرعة الآلة.
على سبيل المثال، السلك المستخدم في:
- الرفوف
- سلال
- المقاييس
- واقيات المروحة
- مكونات الإطار
- التجميعات اللحامية
قد تتطلب لاحقًا ثنيًا أو تشكيلًا أو لحامًا.
إذا كان السلك المستقيم الأولي غير متسق، فقد يتطلب الإجراء التالي ضبطًا إضافيًّا أو يؤدي إلى تباين أبعادي في المكوِّن النهائي.
ولهذا السبب يجب على المشترين تحديد التسامح المطلوب للطول المقطوع ، بدلًا من ذكر الطول الاسمي فقط.
على سبيل المثال:
طول السلك النهائي: ١٥٠٠ مم
التسامح المطلوب: ±١ مم
هذا يمنح مصنّع الآلة هدفًا هندسيًّا أوضح بكثير.
جودة السطح
كما قد تؤثّر طريقة القطع عندما تصبح أطراف السلك مرئيّة أو تُستخدم مباشرةً في عمليات التشكيل واللحام اللاحقة.
ينبغي للمشترين تقييم:
- تشكيل بور
- التشوّه عند الطرف المقطوع
- الاتساق بين الدفعات
- أثر عملية القطع على عمليات اللحام اللاحقة
- ما إذا كان السلك يحتاج إلى تشكيـل حافة مائلة إضافية أو معالجة للطرف
يشمل نطاق منتجات جينتشون أيضًا معدات استقامة وتشكيـل الحواف، وهي ذات صلةٍ عندما تكون إنهاء أطراف السلك جزءًا من عملية الإنتاج.
ملاءمة المادة
لا تختار جهاز القطع بناءً فقط على القطر.
قد يتصرّف القطر نفسه بشكلٍ مختلفٍ جدًّا اعتمادًا على المادة والخصائص الميكانيكية.
تشمل المواد النموذجية ما يلي:
- الفولاذ الكربوني
- فولاذ مقاوم للصدأ
- السلك المجلفن
- النحاس
- كعنصر أساسي في منتجاتها.
- الفولاذ عالي الكربون
يُدرج نطاق منتجات قص جينتشون الطائر خصيصًا الفولاذ والصلب المقاوم للصدأ والنحاس والألومنيوم كمواد سلكية قابلة للتطبيق، لكن التوافق الفعلي يجب دائمًا التحقق منه وفقًا لدرجة المادة الخاصة بالعميل ومتطلبات الإنتاج.
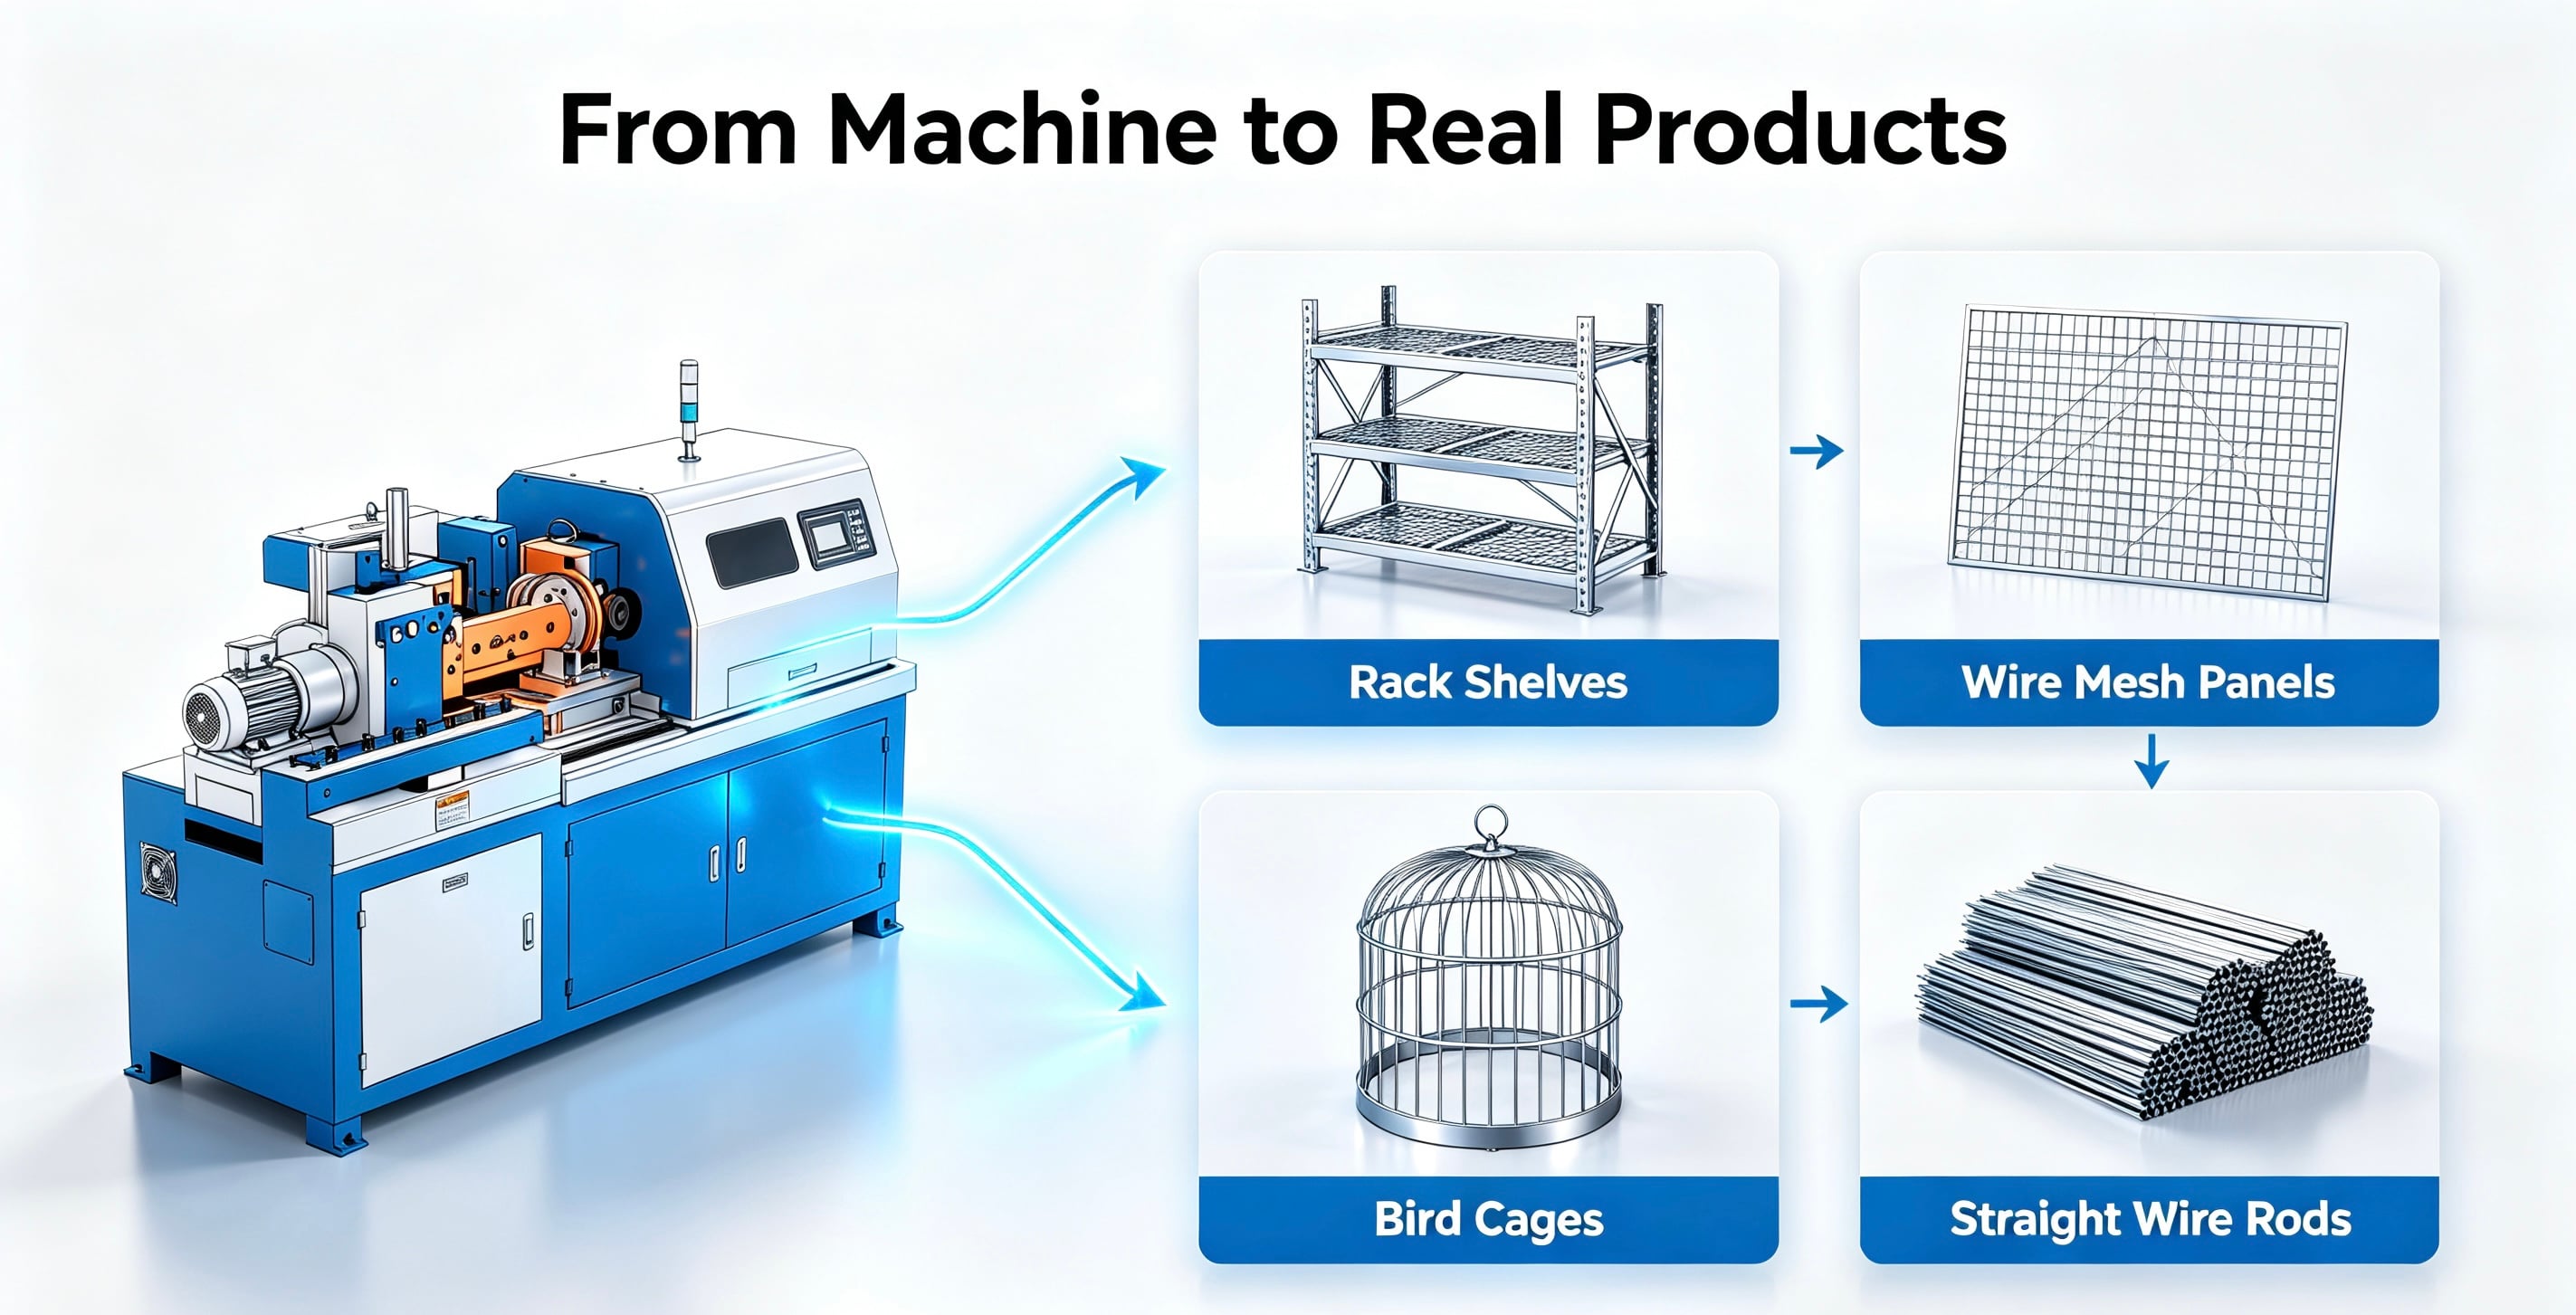
أي جهاز هو الأفضل لإنتاج الشبكات والرفوف والأقفاص والأسلاك المستقيمة الطويلة؟
لا يوجد فائز عام. فالتطبيقات المختلفة تُنشئ أولويات مختلفة.
لإنتاج الشبكات وشبكات الأسلاك.
إذا تم تسوية السلك بشكل مستمر ثم قطعه قبل دخوله عملية لحام أو تشكيل الشبكة، تصبح كمية الإنتاج عاملًا مهمًا.
قد تكون تكوينات القص الطائر أو القص المتتبع أكثر جاذبية عندما تتطلب الخطوط إنتاجًا عالي السعة وأقل انقطاعًا.
ويتم أيضًا وضع نطاق آلات تسوية جينتشون جنبًا إلى جنب مع حلول اللحام المرتبطة بالشبكات وخطوط الإنتاج، ما يجعل هذه التكوينات مناسبة لتقييم سير العمل المتكامل لمعالجة الأسلاك.
للرفوف ومنتجات التخزين.
غالبًا ما يحتاج مصنعو الرفوف إلى كميات كبيرة من الأسلاك المستقيمة لتصنيع الرفوف ومكونات الإطارات وهيكل الدعم.
إذا كانت خطوط الإنتاج تعمل باستمرار وبإنتاج يومي عالٍ، فإن قاطعة التحليق قد تساعد في تقليل التوقفات المتكررة أثناء عملية القص.
أما بالنسبة للإنتاج ذي الحجم المنخفض أو الإنتاج المختلط، فقد يكفي استخدام قص ثابت.
لأقفاص الطيور وأقفاص الحيوانات الأليفة
قد يقوم مصنعو الأقفاص بمعالجة أسلاك ذات أطوال مختلفة لم-bars العمودية والأسلاك الأفقية والمكونات الهيكلية.
وهنا، يعتمد الاختيار الأمثل للآلة بشكل كبير على عدد الأطوال المختلفة المطلوبة.
وإذا كانت هناك تغييرات متكررة في الأحجام، تصبح أنظمة التحكم وإدارة الوصفات وعملية التحويل بنفس أهمية مبدأ القص نفسه.
تدرج شركة جينتشون خطوط إنتاج أقفاص الطيور وأقفاص الحيوانات الأليفة ضمن حلولها الأوسع لإنتاج الأسلاك.
للأسلاك الطويلة المستقيمة
الأسلاك الطويلة المستقيمة هي إحدى المجالات التي تكتسب فيها استقرار عملية القص أهمية خاصة.
عند إنتاج القطع الأطول، قد تصبح أي تباينات في التغذية أو التسوية أو القص أكثر وضوحًا.
أما بالنسبة للإنتاج عالي الحجم للأسلاك الطويلة، فقد تستحق تقنيات القص المستمر مثل قاطعة الطيران أو قاطعة التتبع تقييمًا أدق.
وبالنسبة للإنتاج المعتدل، فإن حل القص الثابت لا يزال من الناحية التقنية مناسبًا.
ما المعلومات التي ينبغي أن يقدّمها المشتري قبل طلب عرض سعر؟
واحد من أكبر الأخطاء عند شراء آلات سلك هو طرح السؤال التالي:
«كم سعر آلة تسويـة الأسلاك لديكم؟»
دون تزويـد المتطلبات الإنتاجية.
وينبغي أن يستند عرض السعر الاحترافي إلى التطبيق الفعلي.
١. مادة السلك
أخبر الصانع بمادة السلك الدقيقة كلما أمكن ذلك.
على سبيل المثال:
- الفولاذ الطري
- الفولاذ المقاوم للصدأ 304
- الفولاذ المقاوم للصدأ 316
- الفولاذ المجلفن
- النحاس
- كعنصر أساسي في منتجاتها.
قد تؤثر درجة المادة على قوة التسوية واستقرار التغذية ومتطلبات القص.
قطر السلك الدقيق
لا تكتفِ بذكر عبارة «سلك صغير» أو «حوالي ٣ مم».
قدِّم النطاق الفعلي، مثل:
٢٫٠–٣٫٠ مم
أو:
3.2 مم
طول السلك المُنتَج
اذكر كلًّا من الحجم القياسي ومدى الأحجام الكامل.
على سبيل المثال:
٥٠٠ مم / ٨٠٠ مم / ١٢٠٠ مم / ١٥٠٠ مم
وهذا يساعد في تحديد تكوين التغذية والقص المطلوب.
التسامح في الطول
وهذا أمرٌ بالغ الأهمية للعملاء الذين يورِدون مكونات إلى خطوط اللحام أو خطوط الثني الآلية.
أخبر المصنِّع ما إذا كانت درجة التحمُّل المطلوبة لديك هي:
±1 مم
±0.5 مم
أو متطلَّبٌ آخر.
٥. الإنتاج المستهدف
الآلة المصمَّمة لإنتاج ٥٠٠٠ قطعة يوميًّا ليست بالضرورة هي الآلة المناسبة لإنتاج ٥٠٠٠٠ قطعة يوميًّا.
أخبر مورِّدك:
- عدد القطع في الساعة
- عدد القطع في اليوم
- عدد الورديات في اليوم
- الإنتاج المتوقَّع في المستقبل
تساعد هذه المعلومات في تحديد ما إذا كان استخدام قصٍّ ثابت أو قصٍّ تتبعي أو قصٍّ طائر مُبرَّرًا اقتصاديًّا أم لا.
٦. تطبيق المنتج النهائي
قد تكون صورة أو رسم توضيحي للمنتج مفيدَين للغاية.
على سبيل المثال:
سلك للأرفف
أقل إفادةً من:
سلك مجلفن بقطر ٣,٠ مم، وبطول ١٢٠٠ مم، مع تحمل انحراف ±١ مم، وبسعة إنتاجية تبلغ ٢٠٠٠٠ قطعة/يوم، ويُستخدم في لحام هيكل الرفوف
الوصف الثاني يمكّن مصنّع المعدات من تقييم متطلبات الإنتاج الكاملة.
قائمة فحص تجربة التشغيل وقبول الماكينة
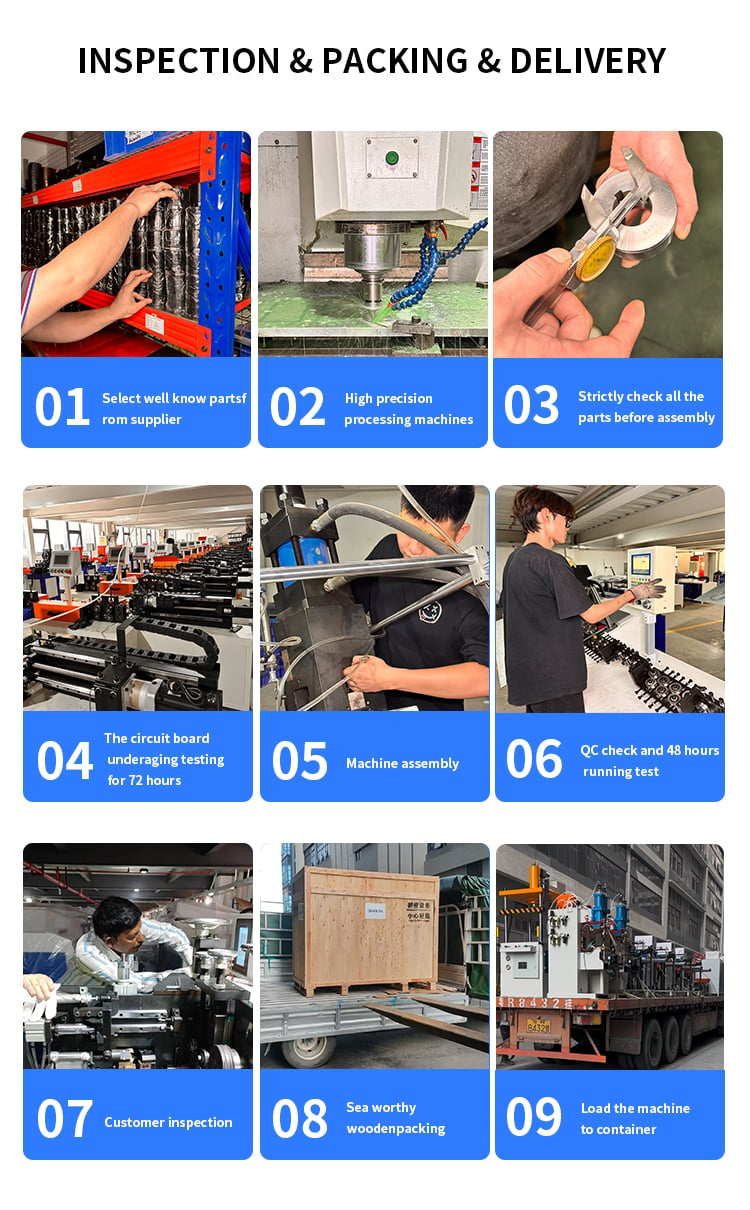
قبل الشراء، لا تقيّم الماكينة فقط من خلال مشاهدة تشغيلها الفارغ.
يجب أن تتم تجربة التشغيل المناسبة باستخدام موادك الفعلية.
الاختبار ١: توافق المواد
شغّل درجة السلك والقطر الفعليين اللذين ستستخدمهما في الإنتاج.
الاختبار ٢: الاستقامة
افحص السلك المُنتَج على سطح مرجعي مسطّح أو باستعمال طريقة القياس المتفق عليها أثناء المناقشات التقنية.
الاختبار ٣: طول القطع
قسّ قطعًا متعددة من السلك المُنتَج بدلًا من فحص عيّنة واحدة فقط.
يساعد هذا في تحديد ما إذا كانت الآلة تحافظ على دقة ثابتة في الطول أثناء التشغيل المستمر.
الاختبار ٤: جودة نهاية القطع
افحص نهايات السلك بحثًا عن الحواف الحادة، والتشوه، والتناسق.
وهذا أمرٌ بالغ الأهمية عندما يدخل السلك مباشرةً في عملية الثني أو اللحام.
الاختبار ٥: سرعة الإنتاج
لا تُقارن سرعات الآلات دون تحديد ظروف الإنتاج.
يعتمد الإخراج الفعلي على قطر السلك، والمواد المستخدمة، والطول النهائي المطلوب، ودورة القطع، وتكوين الآلة.
الاختبار ٦: التحويل بين المهام
اسأل عن مدى سهولة قيام المشغلين بالتبديل بين أقطار أسلاك مختلفة وأطوال قطع مختلفة.
وفي المصانع التي تنتج منتجات متعددة، قد يؤثر وقت التحويل بين المهام تأثيرًا كبيرًا في إجمالي الإنتاجية.
الاختبار ٧: معايير القبول
قبل إصدار الطلب، حدد معايير قبول قابلة للقياس:
- المادة
- قطر السلك
- طول السلك
- التسامح الطولي
- متطلبات الاستقامة
- جودة القطع
- الإخراج المستهدف
- وقت التشغيل المستمر
وهذا يوفّر أساسًا أوضح لقبول الآلة ويمنع سوء التفاهم بعد التسليم.
كيف تختار بين القص الطائر والقص الثابت والقص المتتبع؟
طريقة بسيطة للتفكير في هذه الحلول الثلاثة هي:
| المتطلبات | الاتجاه الموصى به |
|---|---|
| معدل إنتاج متوسط، ودورة قص بسيطة | القص الثابت |
| إنتاجية أعلى مع قص متزامن | القص المتتبع |
| إنتاج مستمر بكميات كبيرة | القص الطائر |
| عديد من مواد الأسلاك | تأكيد التكوين الخاص بكل مادة |
| أطوال نهائية متعددة | أعطِ الأولوية للتحكم وعملية التبديل |
| متطلبات دقيقة جدًّا على الأبعاد في العمليات اللاحقة | أكدْ تحمل طول القطع من خلال الاختبار التجريبي |
النقطة الأهم هي أن النظام المقطِّع الأكثر تقدُّمًا ليس بالضرورة استثمارًا أفضل تلقائيًّا .
الآلة المناسبة هي التي تتطابق مع حجم إنتاجك الفعلي، وخصائص السلك، والأبعاد النهائية، والعمليات اللاحقة.
الخلاصة: اختر آلة تسوية الأسلاك وفقًا لإنتاجك، وليس فقط وفقًا للمقطرة
أ لتصويب الأسلاك مع قص طائر تُعدُّ الآلة المقطِّعة الثابتة خيارًا قويًّا عندما تكون الأولوية للاستمرار في الإنتاج عالي الحجم وتقليل انقطاعات عملية القطع. أما آلة التسوية ذات المقطرة المتتبِّعة فهي حلٌّ آخر يناسب المصنِّعين الذين يبحثون عن قطع متزامن مع حركة السلك المستمرة، بينما قد تكون آلة التسوية ذات المقطرة الثابتة خيارًا عمليًّا للإنتاج البسيط متوسط الحجم.
يشمل نطاق منتجات جينتشون الثلاثة التكوينات جميعها، ما يسمح بتحديد الآلة الأنسب لمتطلبات معالجة الأسلاك المختلفة.
قبل طلب عرض سعر، أرسل إلينا بياناتك رسم المنتج أو صورته، ونوع مادة السلك، وقطر السلك الدقيق، والطول النهائي المطلوب، والتسامح البُعدي المطلوب، وحجم الإنتاج المستهدف .
وباستخدام هذه التفاصيل، يمكن لشركة جينتشون تقييم تطبيقك وتوصية الجهاز الأنسب لتصويب السلك وقطعه بدلاً من عرض نموذج آلة قياسي فقط.
جدول المحتويات
- ما المقصود بالقص الطائر والقص الثابت والقص المتبع للحركة؟
- كيف يؤثر أسلوب القطع على سرعة الخط وعدد حالات التوقف؟
- دقة طول القطع، وجودة السطح، وملاءمة المادة
- أي جهاز هو الأفضل لإنتاج الشبكات والرفوف والأقفاص والأسلاك المستقيمة الطويلة؟
- ما المعلومات التي ينبغي أن يقدّمها المشتري قبل طلب عرض سعر؟
- قائمة فحص تجربة التشغيل وقبول الماكينة
- كيف تختار بين القص الطائر والقص الثابت والقص المتتبع؟
- الخلاصة: اختر آلة تسوية الأسلاك وفقًا لإنتاجك، وليس فقط وفقًا للمقطرة