101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]
101, Building 9, Jicheng Science And Technology Innovation Park, No. 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, China +86-18038626853 [email protected]

Перед покупкой станок для гибки проволоки , запросите пробный образец, который можно повторить и задокументировать. Один привлекательный образец показывает, что деталь была изготовлена однократно. Он не подтверждает стабильность геометрических размеров, устойчивость производственного выхода или объём корректировок, требуемых от оператора. Структурированный пробный запуск связывает утверждённый чертёж с измерениями, записями циклов и точной конфигурацией, предлагаемой поставщиком.
Выбранный образец мог быть получен после длительной настройки или ручной коррекции. Такие обстоятельства не делают образец бесполезным, но меняют его доказательную ценность. Чётко разделите этап разработки наладки от серийного производства и зафиксируйте каждое вмешательство.
Согласуйте объём пробного запуска до его начала. Он должен включать состояние материала, репрезентативный диапазон изделий, продолжительность запуска, план контроля и критерии приёмки. Краткая демонстрация может поддержать предварительный отбор, тогда как контрактный приёмочный запуск может потребовать значительно более полных доказательств.
Используйте один утверждённый вариант чертежа с указанием единиц измерения, базовых поверхностей, критических размеров и допусков. Уточните, измеряется ли размер до осевой линии провода, до внутренней или внешней поверхности. Для гибких деталей согласуйте, производятся ли измерения в свободном состоянии или в приспособлении, а также способ фиксации детали.
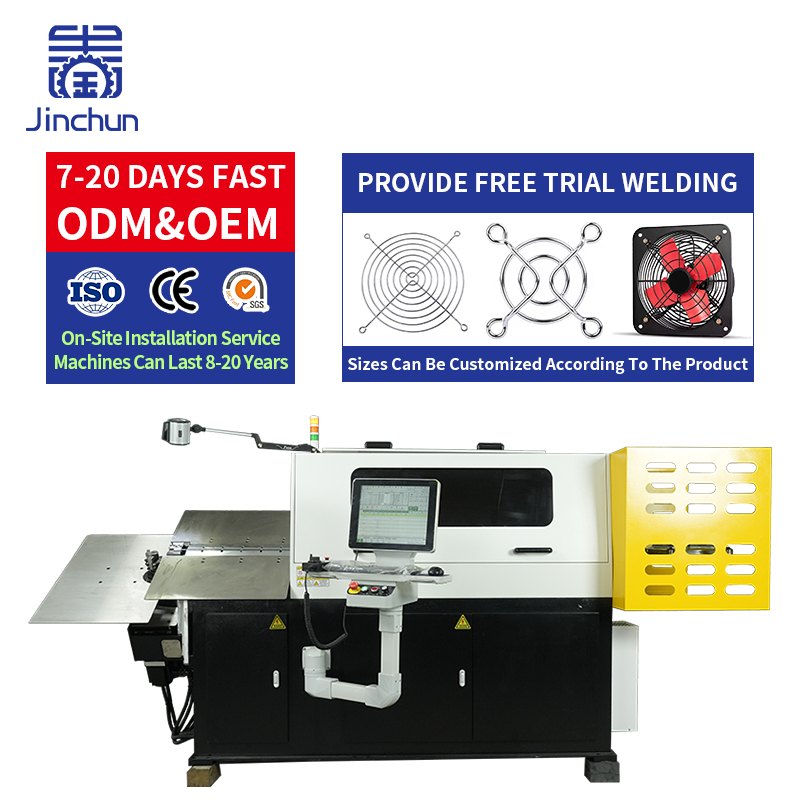
Зарегистрируйте измерительный прибор и метод измерения. CNC 2D Wire Bending Machine для плоских компонентов пробное измерение может использовать плоское приспособление. 3D-гибочный станок с поворотной головкой и ЧПУ для объёмных компонентов пробное измерение требует метода, позволяющего фиксировать пространственные смещения и ориентацию, а не только простые линейные размеры. Покупатель и поставщик должны иметь возможность воспроизвести измерение.
Сохраняйте последовательные детали в порядке их изготовления и маркируйте каждую отдельно. В качестве первоначального контроля десять последовательных образцов могут выявить очевидные отклонения; однако десять образцов сами по себе не являются доказательством долгосрочной способности процесса. При необходимости, обусловленной рисками для покупателя, согласуйте увеличение объёма или продолжительности серии.
Измерьте одни и те же критические характеристики на каждом отобранном образце. Запишите фактические значения, минимальные и максимальные значения, забракованные детали, а также любые корректировки между образцами. Если оператор вносит изменения в программу, отметьте точку корректировки и различайте серии измерений. При необходимости включите проверку после перезапуска или смены рулона, если такие события влияют на нормальный производственный процесс.
Проверьте углы изгиба, внутренние радиусы, прямолинейные участки и общий габарит по чертежу. Также проверьте плоскостность или пространственное положение, состояние торцов, царапины, отпечатки прижимных роликов и повреждения покрытия. Визуальный приём должен основываться на согласованном эталоне или критерии, а не на неопределённом требовании «идеальной» поверхности.
Для детали, предназначенной для установки в сборочную оснастку, проверьте посадку без принудительного ввода в положение, за исключением случаев, когда чертёж явно требует измерения в стеснённых условиях. Оснастка может подтвердить функциональность, но не должна маскировать упругое восстановление или деформацию, имеющие значение в эксплуатации.
Определить границы измерения времени, например — от выпуска одной готовой детали до выпуска следующей, и зафиксировать несколько последовательных циклов. Указать, включены ли в измерение подача заготовки, резание, выгрузка и необходимые вторичные операции. Время на настройку и регламентные остановки должно быть чётко отражено в отчёте.
Для сравнения по серии: разделить количество принятых деталей на продолжительность производственного времени с использованием согласованных границ. Например, 90 принятых деталей за 30 минут реального времени работы соответствуют трём принятым деталям в минуту. Этот гипотетический пример демонстрирует метод отчётности, а не заявленную производительность станка. Отредактированное видео самого быстрого движения не является равноценным доказательством.
Запросить переход на типовую вторую деталь, а затем обратный переход к исходной детали. Зафиксировать время замены инструментов, корректировки направляющих, выбора программы и получения первой принятой детали. Убедиться, что идентификатор программы, редакция чертежа и перечень оснастки остаются взаимосвязанными.
Попросите оператора продемонстрировать резервное копирование и восстановление программы с использованием поставляемой системы. Сохранённая программа должна содержать чёткие инструкции по настройке для материала и оснастки; она не может компенсировать использование неподходящей проволоки, изношенных инструментов или изменённого положения направляющей.
Ознакомьтесь с поставляемыми инструкциями по эксплуатации, описанием систем защиты, графиком технического обслуживания, электрическими характеристиками и объёмом обучения. Попросите поставщика продемонстрировать защитные функции станка в соответствии с описанной в документации процедурой. Все проверки, связанные с безопасностью, должны выполняться под наблюдением квалифицированного персонала; не отключайте средства защиты даже для пробного запуска.
Перед приёмкой составьте перечень необходимых документов, расходных материалов, запасных частей и процедуры удалённой поддержки. Подтвердите объём сервисного обслуживания и порядок реагирования письменно. Общее рекламное заявление о продукте не заменяет конкретные документы и условия, относящиеся к приобретаемому станку.
Используйте следующий контрольный перечень в качестве регистра проверки. Определите числовые пределы приемлемости в утверждённой спецификации до начала испытания; контрольный перечень не устанавливает универсальные допуски.
Пункт проверки |
Документальные подтверждения для хранения |
Чертёж и материал |
Состояние единиц ревизии, класс и идентификация рулона |
Размеры и поверхность |
Фактические значения для выделенных деталей и согласованные визуальные критерии |
Последовательное производство |
Продолжительность цикла, последовательность деталей, брак и вмешательства |
Цикл и штатное расписание |
Границы времени, принятый выпуск и задачи оператора |
Переход на новую продукцию и возобновление производства |
Регистрация настройки и первого принятого изделия после каждой смены |
Объём поставки |
Документация программного обеспечения для оснастки, обучение персонала и нерешённые вопросы |
Сколько образцов нам следует запросить? Согласуйте количество и продолжительность испытаний в соответствии с уровнем риска. Небольшой последовательный набор полезен для предварительной проверки, однако официальное принятие может потребовать более длительного испытания.
Может ли видеозапись заменить отчёт об измерениях? Нет. Используйте непрерывную видеозапись для демонстрации процесса и прослеживаемый отчёт — для документирования размеров и условий.
Что делать, если образец требует ручной корректировки? Зафиксируйте такую корректировку и укажите затраты труда, цикловое время и влияние на воспроизводимость при оценке процесса.
Эффективное испытание оставляет доказательства, доступные для анализа обеими сторонами: идентифицированные детали, согласованные измерения, полные записи циклов и чёткая конфигурация. Направьте нам утверждённый чертёж, технические требования к материалу и целевой объём выпуска. Мы можем подготовить пробное испытание и предоставить конфигурацию станка для рассмотрения. Чтобы договориться о следующем шаге, свяжитесь с Цзиньчунем .
 Свежие новости
2026-09-18
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
 EN