101, შენობა 9, Jicheng Science And Technology Innovation Park, ნომერი 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, ჩინეთი +86-18038626853 [email protected]
101, შენობა 9, Jicheng Science And Technology Innovation Park, ნომერი 25, Sanle East Road, Shunjiang Community, Beijiao Town, Foshan, Guangdong, ჩინეთი +86-18038626853 [email protected]

Სრულყოფილი ბარძიმი არ არის მხოლოდ წრეს შექმნა.
Საწარმოებისთვის, რომლებიც წარმოებენ სალაგების კოშკებს, საძინებლის ნაკეთობას, სასტუმროს კომპონენტებს, ფილტრებს, დაცვის საშუალებებს და სხვა მეტალურ პროდუქტებს, ბარძიმი შეიძლება ჩანდეს მარტივი კომპონენტი.
Მაგრამ ყოველ დასრულებულ ბარძიმს უკან მდებარეობს რამდენიმე საკრიტიკო წარმოების ეტაპი:
Მასალის მიწოდება → გასწორება → ბარძიმის ფორმირება → დაჭრა → ბოლოების შეერთება (ბат ველდინგი) → გამოტანა
Როდესაც ეს პროცესები ძლიერ ეყრდნობიან ხელით მომსახურებას ან ცალკეულ მანქანებს, წარმოება ნელდება, ნაკლებად ერთნაირდება და მასშტაბირება რთულდება.
Ამ ადგილას გამოდის Ავტომატური ბარძიმის წარმოებისა და ბოლოების შეერთების მანქანა არსებითად შეიძლება განსაკუთრებული განსხვავება შეიტანოს.
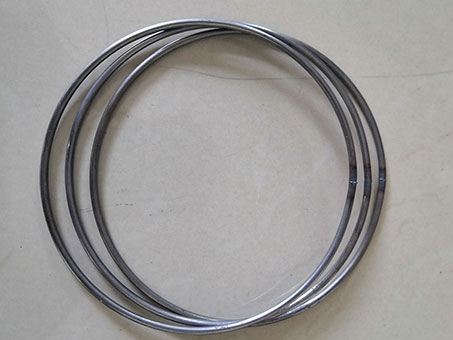
Მცირე მოცულობის წარმოებისთვის ოპერატორები შეძლებენ ბარძიმების ხელით ფორმირებას და შეერთებას.
Მაგრამ როდესაც შეკვეთების მოცულობა იზრდება, საწარმოები ხშირად იხსნიან იგივე პრობლემებს:
Ამოცანა აღარ არის მხოლოდ „შეგიძლია ბორბელი გააკეთო?“
Ნამდვილი შეკითხვა არის:
„შეგიძლიათ თითოეული ბრეტელი ერთნაირი ზომის, ერთნაირი ფორმის და სანდო შედუღების ხარისხით წარმოების სიჩქარეზე მოამზადოთ?“
Ეს არის ის წერტილი, სადაც ავტომატიზაცია მნიშვნელოვნად ხდება სასარგებლო.
Ტრადიციული წარმოება შეიძლება მოითხოვოს ერთი პროცესი ბრეტელის ფორმირებისთვის და მეორე პროცესი მისი ორი ბოლოს შედუღებისთვის.
Ეს შეიძლება გამოიწვიოს დამატებითი მანიპულაცია ოპერაციებს შორის.
Ოპერატორს შეიძლება სჭირდეს:
Ყოველი დამატებითი ხელით შესრულებული ეტაპი არ საშუალებას აძლევს დასადგენად მონაცემების შეცდომების, განზომილებების არ ერთგვაროვნების და წარმოების დაყოვნების მეტ შესაძლებლობას.
Მაღალი მოცულობის წარმოების შემთხვევაში ეს პრობლემა კიდევე უფრო გამოხატული ხდება.
Რაც მეტი ბორბლის წარმოება ხდება, მით მეტი დრო იკარგება პროცესებს შორის.
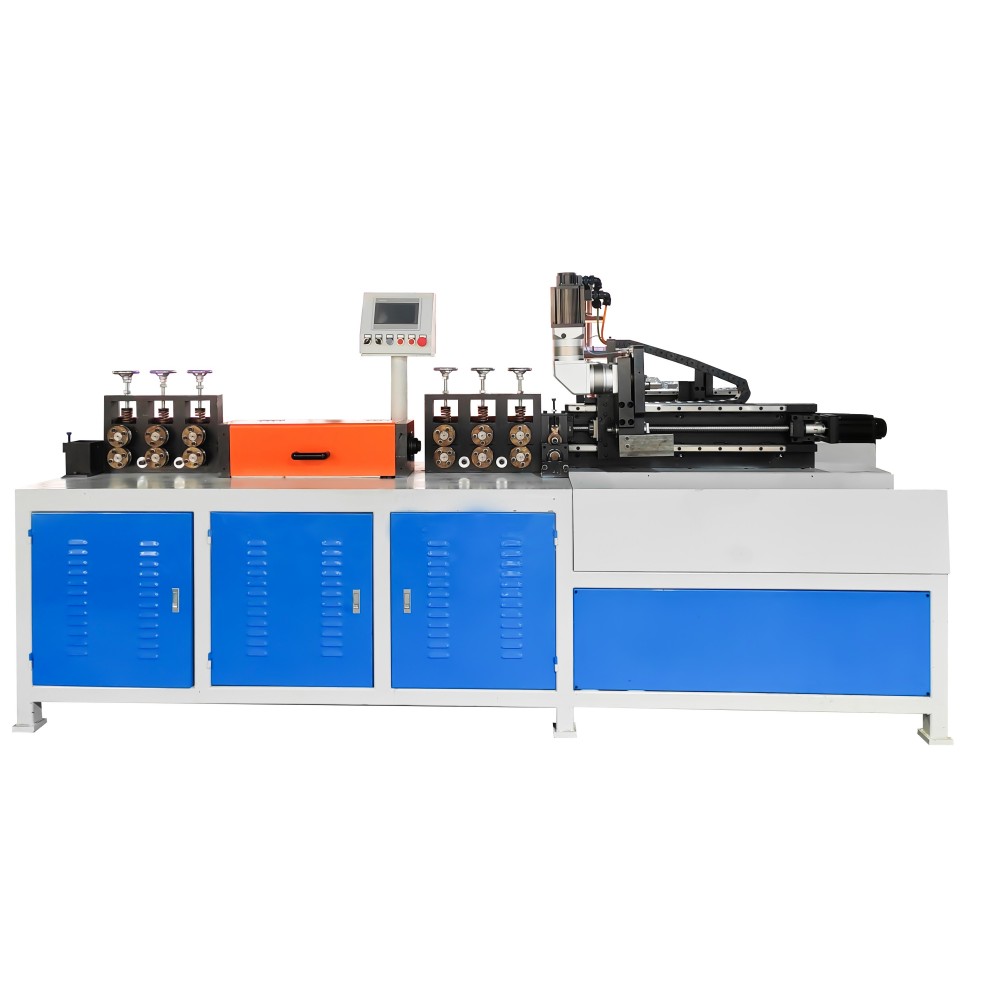
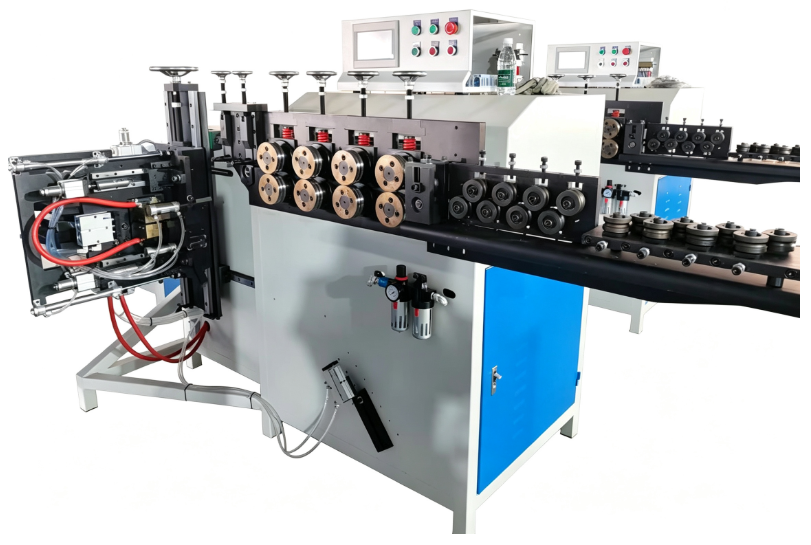
Ავტომატური ბორბლის წარმოება და ბოლოების შეერთება შედუღების მანქანა პრინციპი მთავარი ეტაპების ერთი წარმოების ნაკადის შერწყმას ითვალისწინებს.
Სამაგრი მუდმივად მიეწოდება მანქანაში მასალის მიწოდების წყაროდან.
Სავარჯიშო სადგურზე მავთული წრეების ფორმირებამდე გასწორდება, რათა გაუმჯობესდეს ზომების სტაბილურობა.
Ფორმირების სისტემა მავთულს აკეთებს საჭიროების შესაბამად წრიულ ან რგოლის ფორმას.
Მავთული კვეთილია პროგრამირებული რგოლის ზომის მიხედვით.
Ორი ბოლო ერთმანეთს უახლოვდება და ავტომატურად შეერთდება.
Დასრულებული შეერთებული რგოლი გამოიტანება და მზად იქნება შემდეგი წარმოების ეტაპისთვის.
Ეს ინტეგრირებული პროცესი შეიძლება მნიშვნელოვნად შეამციროს არასაჭიროებელი მასალის მოძრაობა და ოპერატორის ჩარევა. ბაზარზე არსებული მსგავსი ავტომატური სისტემები ერთ სამუშაო ნაკადაგში აერთიანებენ მასალის მიწოდებას, გასწორებას, ფორმირებას, კვეთას, შეერთებას და გამოტანას.
Როდესაც ფორმირება და შედუღება ერთდება უწყვეტ პროცესში, ოპერატორებს აღარ უნდა გადაადგილონ ნახევარდამზადებული ბარძიმები მანქანებს შორის.
Დიდი და მეორედ შეკვეთების მქონე წარმოებლებისთვის ეს შეიძლება შექმნას გაცილებით უფრო ეფექტური წარმოების ხაზი.
Ბარძიმის დიამეტრის, მასალის და მანქანის კონფიგურაციის მიხედვით, ავტომატური სისტემები შეძლებენ მაღალი წარმოების სიჩქარის მიღწევას. მაგალითად, საინდუსტრიო აღჭურვილობის სპეციფიკაციებში ხშირად მოყვანილია წარმოების სიჩქარე 10-დან 25 ბარძიმამდე წუთში განსაკუთრებული პირობების შემთხვევაში.
Გასასწორებლად არ არის მხოლოდ სიჩქარე.
Ეს არის უწყვეტი წარმოების დროს სტაბილური ხარისხის შენარჩუნება.
Იმ პროდუქტებისთვის, რომლებიც აკრეფილია კოშკებში, საყრდენებში, ფილტრებში ან საყრდენ სტრუქტურებში, ბარძიმის გაზომვები პირდაპირ აისახება შემდგომი აკრეფის ხარისხზე.
Თუ ერთი ბარძიმი ცოტა უფრო დიდია და მეორე ცოტა უფრო პატარა, ოპერატორებს შეიძლება მანუალურად კომპენსირება მოახდინონ შედუღების ან აკრეფის დროს.
Ავტომატური ფორმირების სისტემა უფრო სტაბილურად კონტროლავს:
Ეს განსაკუთრებით მნიშვნელოვანია იმ მომხმარებლებისთვის, რომლებიც აწარმოებენ ათასობით იდენტურ კომპონენტს.
Ბეჭედი იმდენად გამოსადეგია, რამდენად კარგად არის შეერთებული მისი შეერთების ნაკვეთი.
Თუ ორი ბოლო სველდინგის წინ არ არის სწორად განლაგებული, დასრულებულ ბეჭედში შეიძლება იყოს:
Ავტომატური ბოლო-ბოლო სველდინგი სველდინგის ოპერაციას მოქცევს კონტროლირებად პროცესში, ხოლო არ ეყრდნობა მთლიანად ხელით განსაკუთრებულ პოზიციონირებას.
Სადაც გამოიყენება მაგალითად სადგანის ქსელები და სამრეწლო რეიკები, ბოლო-ბოლო სველდინგის ერთნაირობა განსაკუთრებით მნიშვნელოვანია, რადგან შეერთება შეიძლება გავლენა მოახდინოს საბოლოო ფორმაზე, სიმტკიცეზე და შეკრების ხარისხზე.
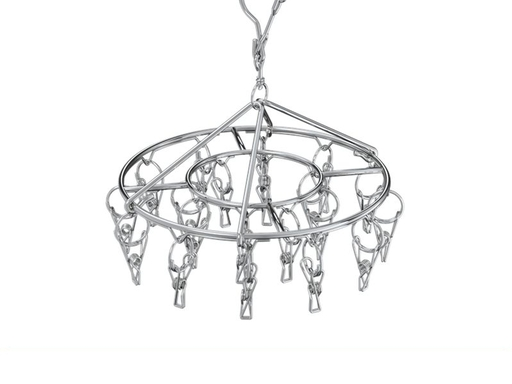
Სწორედ აქ ხდება მანქანა განსაკუთრებით საინტერესო.
Იგივე საბაზისო ბეჭდის ფორმირების ტექნოლოგია შეიძლება სრულიად სხვადასხვა ინდუსტრიას ემსახურებოდეს.
Ბეჭდური ჩარჩოები ფართოდ გამოიყენება:
Კალათის მწარმოებლებისთვის ბეჭედი უნდა იყოს ზომებით სტაბილური, რადგან ის საბოლოო ჩარჩოს ნაწილი ხდება.
Წარმოებს:
შეიძლება გამოყენებულ იქნას დაკავშირებული ბარათები და წრიული სადეკორაციო ან სტრუქტურული ელემენტების როგორც სადეკორაციო, ასევე სტრუქტურული ელემენტების სახით.
Ზოგიერთი ავტომობილური და მექანიკური კომპონენტი მოითხოვს სიზუსტით ჩამოყალებულ სადეკორაციო ბარათებს ან წრიულ მეტალის ნაკეთობებს.
Ამ გამოყენების შემთხვევაში მეტად მნიშვნელოვანი ხდება განმეორებადობა, ვიდრე მხოლოდ დაბალი შეძენის ფასის მიღწევა.
Სტაბილური ფორმირება + კონტროლირებული დაკავშირება = უფრო წინასწარმეტყველებელი შემდგომი შეკრება.
Სამრეწველო ფილტრები და სხვა წრიული მეტალის კომპონენტები ხშირად მოითხოვს სწორ წრეების გაზომვებს და სანდო შეერთებებს.
Სამრეწველო აღჭურვილობის მომწოდებლები სპეციალურად ადგენენ ავტომატურ შეერთებული წრეების სისტემებს სამრეწველო ფილტრებისა და ავტომობილებთან დაკავშირებული წრეების გამოყენების შესაძლებლობისთვის.
Მებლის აქსესუარებიდან საყოფაცხოვრებო მეტალის პროდუქტებამდე, წარმოებლები უფრო ხშირად ახდენენ მოთხოვნას მოქნილ აღჭურვილობაზე, რომელიც შეუძლია სხვადასხვა წრის სპეციფიკაციის წარმოება მთლიანი წარმოებლის პროცესის ხელახლა აგების გარეშე.
Ბევრი წარმოებელი მანქანის ინვესტიციის გამოთვლას მხოლოდ ამ კითხვით აკეთებს:
„რა ღირს მანქანა?“
Მაგრამ გამოცდილი წარმოებლები უნდა დასვან კიდევა ერთი კითხვა:
„ჩემი მიმდინარე წარმოების მეთოდი ყოველწლიურად რა ღირს?“
Გაითვალისწინეთ დამალული ხარჯები:
Შრომის ხარჯები → მანიპულირება → ხელახლა დამუშავება → ნაგავი → შეწყვეტები → ხარისხის შემოწმება → წარმოების დაყოვნებები
Დაბალი ხარჯების მანუალური პროცესი შეიძლება ჩანდეს მიმზიდველი, როდესაც შეკვეთების მოცულობა მცირეა.
Მაგრამ როდესაც წარმოება აღწევს ათასებს ან ათეულ ათასებს ბეჭედ, ეს დამალული ხარჯები გამრავლდება.
Ავტომატიზაცია არ არის მხოლოდ მუშაკების ჩანაცვლება.
Ეს შესახება რეპეტიციული სამუშაოს გადატანა ადამიანებიდან კონტროლირებად წარმოების პროცესში.
Მანქანა, რომელიც მხოლოდ ბეჭედ აქემებს, შეიძლება იყოს სწრაფი.
Მანქანა, რომელიც მხოლოდ ბეჭედ აკერებს, ასევე შეიძლება იყოს სწრაფი.
Მაგრამ თუ ოპერატორს ჯერ კიდევ სჭირდება თითოეული ბეჭედის გადატანა ერთი მანქანიდან მეორეში, მთლიანი წარმოების ხაზი შეიძლება დარჩეს არეფექტიანი.
Ნამდვილი უპირატესობა მოდის ინტეგრაცია .
Სადენი → ბეჭედის მანქანა → ხელით მომუშავეობა → კერების მანქანა → ხელით შემოწმება
Სადენი → ბორბლის ფორმირება → დაჭრა → ბოლოების შეერთება ელექტროსვლით → დასრულებული ბორბალი
Ნაკლები გადაცემები.
Ნაკლები ხელით დასადგენი ეტაპები.
Ნაკლები წარმოების შეწყვეტა.
Უფრო წინასაზომი სამუშაო პროცესი.
Მანქანების შეძენამდე წარმოებლებმა არ უნდა მოუთხოვონ მხოლოდ მანქანის ფასი.
Მანქანა უნდა შეესაბამებოდეს ფაქტობრივ პროდუქტს.
Ჩვენ რეკომენდაციას ვაძლევთ დაადასტურონ:
Ნაკლებად ნახშირბადიანი ფოლადი? მოწინააღმდეგე კოროზიის ფოლადი? ცხადებული სადენი?
Მაგალითად:
2 მმ / 3 მმ / 4 მმ / 5 მმ / 6 მმ / 8 მმ
Რა არის მინიმალური და მაქსიმალური ბორბლის დიამეტრი?
Მრგვალი ბორბალი?
Ნახევარწრიული?
Რკალი?
Სპეციალური ფორმის კომპონენტი?
Რამდენი ცალი გჭირდებათ დღეში?
1 000? 5 000? 20 000?
Საჭიროებული წარმოების სიმძლავრე პირდაპირ აისახება მანქანის არჩევანზე.
Სჭირდებათ სუფთა ბოლო-ბოლო შეერთება?
Რა სიმტკიცე არის საჭიროებული შეერთებისთვის?
Რინგი სტრუქტურული მიზნებისთვის გამოიყენება, თუ ძირითადად გარეგნობისთვის? 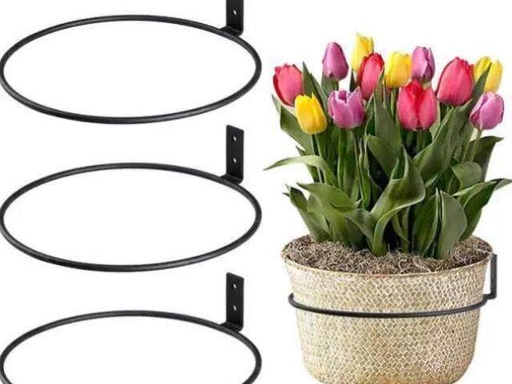
Ძინჩუნში ჩვენ ვიმარჯვებთ, რომ სწორი მანქანა უნდა დაიწყოს მომხმარებლის პროდუქტით — არ არის საჭიროებული სტანდარტული მანქანის მოდელით.
Თქვენი სადენის დიამეტრი განსაზღვრავს ფორმირების სისტემას.
Თქვენი ბორბლის დიამეტრი განსაზღვრავს მანქანის კონფიგურაციას.
Თქვენი მასალა განსაზღვრავს შეერთების ამოხსნას.
Თქვენი წარმოების მოცულობა განსაზღვრავს საჭიროებული ავტომატიზაციის დონეს.
Ამიტომ ჩვენ რეკომენდაციას ვაძლევთ შეფასების ჩატარებას აღნიშნული მომსახურების შესახებ საფასურის გაცემამდე.
Ჩვენი მიზანი არ არის უბრალოდ თქვენთვის ბეჭდის შექმნის მანქანა .
Ეს არის თქვენი უფრო ეფექტური სადენის ფორმირებისა და შეერთების პროცესის აშენებაში დახმარება .
Თუ თქვენი საწარმო ამჟამად განიცდის:
❌ ბევრად მეტი ხელოვნური ბორბლის ფორმირება
❌ ბორბლის ზომების არასტაბილურობა
❌ ნელი შედუღება
❌ მუშახელის მაღალი მოთხოვნილება
❌ მანქანებს შორის ძალიან მეტი მანიპულირება
❌ შეკვეთების გაზრდა, მაგრამ შეზღუდული წარმოების შესაძლებლობა
მაშინ ავტომატური ბორბლის წარმოებისა და ბოლოების შედუღების ამონახსნის შეფასება შეიძლება იყოს სასურველი.
Თქვენ არ გჭირდებათ გამოსაცნობარო მანქანის გარკვევა.
📌 პროდუქტის ნახაზი ან ფოტოები
📌 სადენის მასალა
📌 სადენის დიამეტრი
📌 ბორბლის დიამეტრი
📌 საჭიროებული წარმოების რაოდენობა
Ჩვენს გუნდს შეუძლია შეაფასოს თქვენი გამოყენება და რეკომენდაცია მისცეს შესატყობარო ბორბლის ფორმირება + ბოლოების შეერთება სველი მეთოდით .
Ნედლეული სადენიდან დამზადებულ დაკავშირებულ ბორბლამდე — გააკეთეთ ყველა ეტაპი უფრო სტაბილური, ეფექტური და მასშტაბირებადი.
Jinchun Industrial Automation
 Ცხელი სიახლეები
2026-09-17
2026-09-16
2026-09-15
2026-09-14
2026-09-07
2026-09-04
 EN