 EN


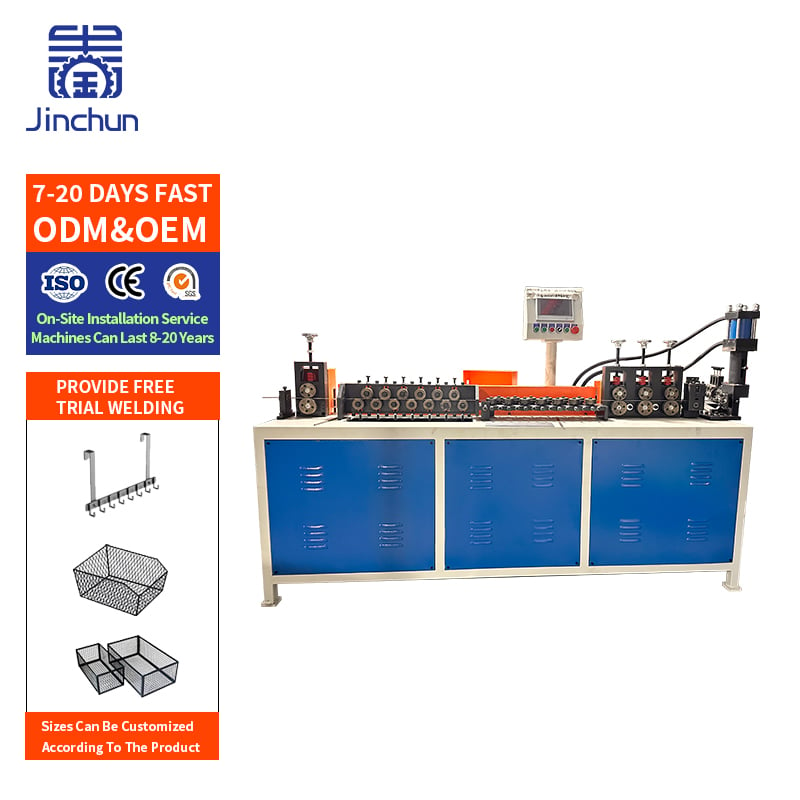
Производња се у великој мери ослања на прецизну опрему за обраду жице како би се одржала квалитет производа и оперативна ефикасност. Када жични материјали стигну укрућени или савијени од добављача, постизање исправности потребне за доње апликације постаје критичан изазов. Машина за исправљање жице представља основно решење за претварање закривљене или навијене жице у савршено равне дужине, омогућавајући произвођачима да испуне строге размерне захтеве и стандарде квалитета у разним индустријским применама.
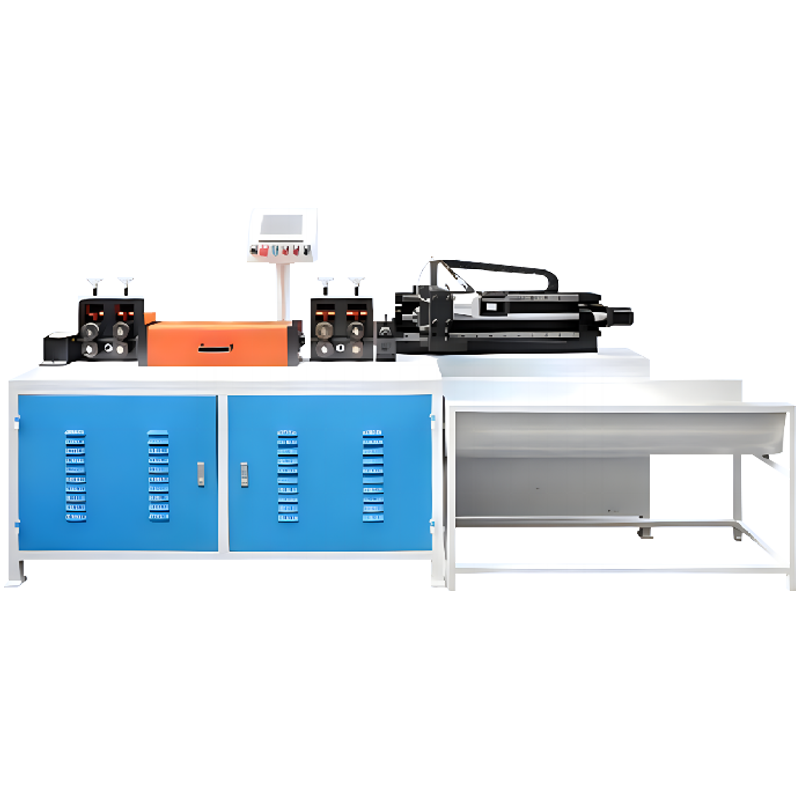
Процес избора опреме за исправљање жице укључује више техничких разматрања која директно утичу на резултате производње. Капацитет пречника жице, брзина обраде, компатибилност материјала и прецизност морају бити у складу са специфичним потребама производње. Разумевање ових основних параметара помаже тимовима за набавку да доносе информисане одлуке које оптимизују и почетне инвестиционе трошкове и дугорочну оперативну перформансу.
Модерна технологија исправљања жица значајно се развила, укључивајући напредне ролерске системе, серво-наводио механизме и аутоматизоване контролне функције. Ова побољшања пружају врхунску тачност прављења, а истовремено смањују захтеве за ручном интервенцијом. Произвођачи који улагају у одговарајућу опрему за исправљање често доживљавају побољшану ефикасност доле по вери обраде, смањен отпад материјала и побољшано квалитет коначног производа.
Разумевање технологије исправљања жица
Принципи механичког исправљања
Изређивање жица ради по принципу контролисаног савијања и олакшања стреса кроз више контактних тачака. Вице пролази кроз низ прецизно постављених ваљка или матрица који примењују израчунати притисак како би елиминисали усађени ефекат кривине и меморије. Сваки пар ролера примењује специфичне векторе снаге који се супротстављају природној тенденцији жице да се врати у своје завукло стање.
Ефикасност механичког исправљања зависи од правог положаја ролка, адекватне дистрибуције притиска и одговарајуће брзине хране. Инжењери морају узети у обзир својства материјала жице, укључујући чврстоћу излаза, модул еластичности и карактеристике загардења рада, када конфигуришу роллерске системе. Оптимално исправљање се јавља када примене снаге прелазе еластичну границу материјала без узроковања трајне деформације или оштећења површине.
Напредни системи исправљања користе више стадијума ваљака са прогресивно прецизним подешавањем како би се постигли врхунски резултати. Почетне фазе се баве грубим захтевима исправљања, док се у наредним фазама прецизирају димензионална тачност и квалитет завршене површине. Овај потапни приступ минимизује концентрацију стреса и спречава проблеме за тврдење рада који би могли угрозити интегритет жице.
Системи конфигурације ваљака
Традиционални системи на бази ваљака користе супротне паре ваљака распоређене у наизменичним вертикалним и хоризонталним оријентацијама. Ова конфигурација осигурава свеобухватно исправљање на свим правним осяма, док се одржава конзистентно вођење жице током целог процеса. Материјали за ваљак обично укључују закораћени челик, волфрам карбид или керамичке композите изабране за издржљивост и отпорност на знојење.
Спецификације за расподело ваљака и дијаметар морају одговарати намењеном распону дијаметара жице за оптималне перформансе. Недовољан контакт ваљка може довести до непотпуног исправљања, док прекомерни притисак може изазвати удубљености површине или димензионалне искривења. Произвођачи често пружају подесиве системе ваљака који могу да прихвате вишеструке величине жице у одређеним распонима пречника.
Системи прецизних ваљака имају могућност микро-регулирања која оператерима омогућава да прецизно подесу параметре исправљања за специфичне врсте материјала. Ови прилагођавања узимају у обзир варијације у тврдоћи жице, условима површине и захтевима за исправност у различитим производним серијама. Редовни распореди одржавања и замене ваљака обезбеђују доследну перформансу током читавог животног века опреме.
Кључни критеријуми за избор
Компатибилност дијаметра жице
Дијаметра капацитета представља примарну спецификацију која дефинише машина за исправљање жица оперативног опсега. Произвођачи опреме обично дизајнирају системе за одређене распоне дијаметара, са заједничким категоријама укључујући фину жицу (0,1-2,0 мм), средњу жицу (2,0-8,0 мм) и тешке жице (8,0-20,0 мм). Избор опреме са одговарајућим капацитетом пречника осигурава оптималне перформансе и спречава прерано зношење или механички оптерећење.
Однос између пречника жице и потребне силе за исправљање прати експоненцијалне шаблоне скалирања. Жице већег пречника захтевају значајно веће силе исправљања и чвршће механичке системе. Покушај обраде превеликих жица на недовољно великој опреми резултује непотпуним исправљањем, прекомерним хабањем ваљака и могућим оштећењем машине.
Могућност рада са променљивим пречником пружа оперативну флексибилност произвођачима који обрађују жице различитих величина. Подешавајући системи ваљака и алата за брзу замену смањују време припреме при преласку са једне спецификације жице на другу. Међутим, универзални системи могу умањити прецизност у односу на посебну опрему намењену једном пречнику, због чега је неопходна пажљива процена приоритета примене.
Захтеви за брзином обраде
Потребе за пролазним капацитетом производње директно утичу на захтеве за брзином опреме за исправљање жице. За велике производне операције потребне су машине које могу обрађивати стотине метара у минути, уз одржавање димензионне тачности. Квалитет брзине обраде значајно варира између категорија опреме, од основних ручних јединица које раде брзином од 10-20 метара у минути до аутоматских система које постижу брзине веће од 200 метара у минути.
Ограничења брзине често произилазе из својстава материјала жице, а не од могућности машине. Тешки материјали захтевају спорије брзине обраде како би се постигло потпуно ослобађање од стреса и димензионална стабилност. С друге стране, мекији материјали обично могу издржати веће брзине обраде без угрожавања квалитета исправљања или карактеристика завршене површине.
Балансирање брзине са захтевима квалитета подразумева разумевање односа између параметара обраде и спецификација коначног производа. Више брзине могу смањити трошкове обраде по јединици, али би могле угрозити димензионске толеранције или квалитет површине. Произвођачи морају да процењују захтеве за производњу у односу на стандарде квалитета како би утврдили оптималне спецификације брзине за своје примене.
Разлози за материјалну компатибилност
Примене челичне жице
Челична жица представља најчешћи материјал обрађен у опреми за исправљање, која обухвата угљенични челик, нерђајући челик и легујуће челичне сорте. Свака врста челика показује јединствене механичке својства која утичу на захтеве за исправљање и критеријуме за избор опреме. Вијеће од угљенског челика обично показују предвидиво понашање исправљања са стандардним конфигурацијама ваљака и параметрима обраде.
Примена челика нерђивача доноси додатне изазове због карактеристика ојачавања приликом обраде и виших вредности границе чврстоће. Ови материјали често захтевају специјализоване материјале ваљака, смањене брзине обраде и побољшане системе хлађења како би се спречило прегревање током операција исправљања. Одабир опреме мора узети у обзир повећана механичка оптерећења и могући хабање алата повезано са обрадом челика нерђивача.
Жице од легираног челика које садрже хром, никл или друге легуре могу показивати непредвидиво понашање приликом исправљања, што захтева прилагођене параметре обраде. Сертификати материјала и подаци о механичким својствима помажу инжењерима да дефинишу одговарајуће подешавање исправљања и предвиде перформансе опреме за специфичне легуре.
Обрада нежелених метала
Алуминијумске, бакарске и месанске жице представљају јединствену проблему исправљања у поређењу са челичним материјалима. Ови нежељени метали обично имају мању чврстоћу и већу гнојивост, што захтева смањене силе исправљања и модификоване конфигурације ролера. Превише притиска током исправљања може изазвати трајну деформацију или ознаке на површини које угрожавају квалитет коначног производа.
Апликације за исправљање бакарне жице често укључују производњу електричних проводника где квалитет површине и прецизност димензија директно утичу на електричне перформансе. Машина за исправљање жица системи дизајнирани за обраду бакра укључују специјализоване роличне материјале и површинске обраде који минимизују ризик од огребања или контаминације.
Разгледи температуре постају критични приликом обраде нежељених материјала због њихове топлотне осетљивости и потенцијала за тврдење на раду. Системи хлађења и могућности праћења температуре помажу у одржавању оптималних услова обраде и спречавају промене својстава материјала током операција исправљања.
Стандарди прецизности и квалитета
Захтеви за допуштење димензија
Производствене апликације захтевају специфичне толеранције у правти, које варирају у складу са захтевима крајње употребе и индустријским стандардима. Примене прецизности као што су компоненте медицинских уређаја или ваздухопловне склопе могу захтевати толеранције у правцу у оквиру 0,1 мм по метри, док опште конструкционе примене могу прихватити толеранције од 2-3 мм по метри. Разумевање захтева за толеранцију води избор опреме и оптимизацију параметара обраде.
Технике мерења исправности укључују ласерске системе, механичке мере и координатне мерејуће машине које пружају квантитативну процену димензионне тачности. Модерни системи за исправљање жица често укључују могућности за мерење у линији које омогућавају праћење процеса у реалном времену и аутоматско подешавање параметара исправљања.
Статистичке методе контроле процеса помажу произвођачима да одржавају конзистентне нивое квалитета док идентификују трендове који могу указивати на зношење опреме или одлазак процеса. Редовно калибрирање и валидација система мерења обезбеђују тачност мерења и подржавају иницијативе континуираног побољшања.
Очување квалитета површине
Потребе за завршном површином значајно утичу на избор роллер материјала и оптимизацију параметара обраде. Апликације које захтевају непорочне услове површине захтевају специјализоване слојеве за накитање, смањен притисак на контакт и побољшане системе за подмазивање. Дефекти површине који се појављују током операција исправљања могу угрозити доследну обраду или перформансе коначног производа.
Узори зноја ваљка и распореди замене директно утичу на конзистенцију квалитета површине током производње. Прогнозни програми одржавања надгледају стање ролера мерењем грубости површине, димензионалним проверама и визуелним инспекцијама. Проактивна замена ролка спречава деградацију квалитета површине и одржава доследне спецификације производа.
Сјебични системи смазања смањују тријање између жице и ваљка, док спречавају контаминацију површине или обележавање. Пример за избор одговарајућег мастила је да се узме у обзир компатибилност материјала, прописе о заштити животне средине и захтеви за чишћење доле. Неке апликације захтевају суву обраду како би се елиминисали ризици од контаминације, што захтева специјализоване ролери и обраде површине.
Обухватне функције аутоматизације и контроле
Програмски контролисани системи
Модерна опрема за исправљање жица има програмиране логичке контролере и интерфејс човека и машине који поједностављају рад и повећавају понављање. Ови системи контроле чувају параметре обраде за различите спецификације жице, омогућавајући брзе промене и доследан квалитет у свим производњима. Потреба за обуком оператера значајно се смањује када интуитивни интерфејс за управљање замени ручне процедуре подешавања.
Способности за управљање рецептом омогућавају оператерима да чувају, повраћају и мењају параметре обраде за специфичне типове жица и захтеве квалитета. Напређени системи укључују алгоритме оптимизације параметара који аутоматски прилагођавају подешавања исправљања на основу повратне информације у реалном времену из мерећих система или опреме за праћење квалитета.
Могућности интеграције са системима за планирање ресурса предузећа и системима извршења производње омогућавају прикупљање и анализу података ради иницијатива сталног побољшања. Извештавање о производњи, праћење квалитета и заказивање превентивног одржавања постају аутоматизоване функције које смањују административно оптерећење и истовремено побољшавају видљивост операција.
Сигурносни и надзорни системи
Комплетни системи за безбедност штите операторе и опрему од потенцијалних опасности повезаних са обрадом жице на високим брзинама. Системи за хитно заустављање, сигурносне блокаде и заштитне препоне спречавају случајни контакт са покретним деловима, омогућавајући при томе брзо искључивање у ванредним ситуацијама. Редовно тестирање система за безбедност и документација подржавају испуњење захтева прописа.
Мониторинг системи прате критичне параметре рада, укључујући оптерећење мотора, температуре, нивои вибрације и брзине обраде. Алармни системи упозоравају операторе на абнормалне услове који могу указивати на неизбежни неуспех опреме или проблеме са квалитетом. Способности за предвиђање одржавања анализирају податке о тренду како би планирали активности одржавања пре него што се појаве неуспјехи.
Способности за удаљено праћење омогућавају тимовима техничке подршке да пружају помоћ и дијагностичке услуге без посета на месту. Интернет повезивање и безбедни протоколи преноса података олакшавају решавање проблема и оптимизацију перформанси, а истовремено одржавају стандарде сајбер безбедности потребне у модерним производњим окружењима.
Економске разматрање
Анализа почетних инвестиција
Трошкови прикупљања опреме значајно се разликују у зависности од капацитета, нивоа аутоматизације и захтева за прецизношћу. Основни ручни системи погодни за апликације ниског запремине почињу од око 10.000 до 20.000 долара, док потпуно аутоматизовани високопрецизни системи могу прећи 100.000 долара. Анализа укупних трошкова власништва треба да укључује трошкове инсталације, обуке и пуштања у рад поред цене основне опреме.
Опције финансирања укључујући лизинг, изнајмљивање и зајмове за опрему пружају алтернативе директним куповинама које могу боље ускладити са захтевима за новчани проток и стратегијама пореског планирања. Добавитељи опреме често пружају помоћ у финансирању или партнерство са компанијама за финансирање опреме како би олакшали одлуке о куповини.
Израчунавање повратака инвестиције треба да размотри штедњу радног труда, побољшање квалитета и користи од смањења отпада који се могу постићи путем аутоматизованих система исправљања. Квантификовање ових користи захтева анализу тренутних ручних процеса, трошкова радне снаге и трошкова везаних за квалитет, укључујући прераду и повраћај клијената.
Фактори оперативних трошкова
Тренутни оперативни трошкови укључују потрошњу електричне енергије, залихе за одржавање, резервне делове и захтеве за периодичну сервисну опрему. Енергетски ефикасни мотори и оптимизовани параметри обраде минимизују електричне трошкове, а истовремено одржавају производњу. Редовни распореди за одржавање спречавају скупе хитне поправке и продужују трајање рада опреме.
Замена ваљка представља главни потрошни трошак за опрему за исправљање жице. Живот ваљка зависи од обрађене врсте жице, производних запремина и услова рада. Кафле са више квалитета пружају дужи живот, али захтевају веће почетне инвестиције. Анализа трошкова треба да процени трошкове ролера по јединици обраде, а не апсолутне трошкове замене.
Трошкови обуке и подршке утичу на дугорочни оперативни успех и треба их проценити током избора опреме. Комплексни програми обуке смањују грешке оператера и побољшавају стопу коришћења опреме. Доступност техничке подршке и времена одговора утичу на континуитет производње током проблема са опремом или захтева за оптимизацијом.
Често постављене питања
Који распон дијаметара жице може типична машина за исправљање жице да се носи
Већина комерцијалних машина за исправљање жица дизајнирана је за одређене распоне дијаметара, а не за универзалну компатибилност. Уобичајене категорије укључују фине жичне системе који управљају дијаметаром од 0,1-2,0 мм, средње жичне системе за опсег од 2,0 до 8,0 мм и тешке жичне системе који смештају 8,0 до 20,0 мм или већи дијаметар. Неки подешавани системи могу да се носе са опсегом који се протеже на 2-3 мм варијације, али посвећени системи обично пружају бољу прецизност и перформансе за специфичне услове дијаметара.
Како могу одредити одговарајућу брзину обраде за моју апликацију
Избор брзине обраде зависи од својстава материјала жице, потребне толеранције прављености и захтева за производњом количине. Тргији материјали као што је нерђајући челик обично захтевају спорије брзине (10-50 метара у минути) за потпуну релизацију стреса, док се мекији материјали као што је алуминијум често могу обрађивати са већим брзинама (50-200+ метара у минути). Апликације које захтевају чврсте толеранције прављења могу бити потребне за смањење брзине без обзира на тип материјала како би се постигли оптимални резултати.
Које захтеве одржавања треба очекивати са опремом за исправљање жице
Редовно одржавање укључује инспекцију и замену ролера, сервисирање система за подмазивање, проверу усклађености и калибрацију система за управљање. Честота замене ваљка зависи од врста обрађене жице и производних запремина, обично у интервалима од недељних до месечних. Профилактички програми одржавања треба да укључују сервисирање мотора, тестирање система безбедности и верификацију система мерења како би се осигурала доследна перформанса и усаглашеност са прописима.
Може ли једна машина да се носи са више материјала и величина жице
Док неки подешавани системи могу да прихвате више димензија жица у одређеним опсеговима, компатибилност материјала зависи од сличности механичких својстава, а не само од компатибилности димензија. Обрада различитих материјала може захтевати промене ролера, подешавање параметара и потенцијално различите системе марења. Способност више материјала обично укључује компромисе у прецизности или брзини обраде у поређењу са системом од једног материјала, што захтева пажљиву процену приоритета апликације и захтјева производње.